



Procesos de Fundición de Metales: Del Metal Fundido a Piezas Terminadas
Procesos para la Fundición de Metales
La fundición de metales es un proceso de fabricación de materiales hechos de metales. Es un proceso de conformado para la conformación de metales líquidos calientes. Es la ruta más simple, más directa hacia un producto de forma casi neta (near net shape), y a menudo la menos costosa. Es un proceso en el que el metal líquido se vierte en un molde, que contiene una cavidad hueca de la forma deseada, y luego se deja enfriar y solidificar. La parte solidificada también se conoce como fundición, que se expulsa o saca del molde para completar el proceso. La fundición se usa muy a menudo para hacer formas complejas que son difíciles o antieconómicas de hacer por otros métodos.
Los procesos para la fundición de metales (Fig. 1) tienen dos subdivisiones distintas: (i) fundición en molde no desechable, y (ii) fundición en molde desechable. Se desglosaさらに por el material del molde, como arena o metal, y método de colada, como gravedad, vacío o baja presión.
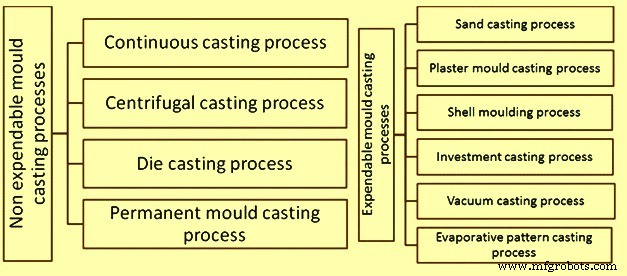
Fig. 1 Procesos para la fundición de metales
Procesos de fundición en molde no desechable
La fundición en molde no desechable es un proceso de fundición en el que el molde no necesita reformarse después de cada ciclo de producción. La fundición en molde no desechable es una técnica de fundición que tiene al menos 4 procesos de fundición distintos. Estos son: (i) fundición continua, (ii) fundición centrífuga, (iii) fundición a presión (die casting), y (iv) fundición en molde permanente. Esta forma de fundición también resulta en repetibilidad mejorada en las piezas producidas y entrega fundiciones de forma casi neta.
Proceso de fundición continua
La fundición continua de metales puede definirse como un proceso de fundición refinado para producción continua en alto volumen de formas metálicas con sección transversal constante. Durante el proceso, la colada de metal líquido tiene lugar en un molde de cobre de extremo abierto refrigerado por agua. Esto permite la formación de una piel de metal sólido sobre el centro "aún líquido". El metal líquido en la fundición continua se solidifica gradualmente desde el exterior hacia el centro. Tras la solidificación inicial, el hilo (strand), como se le llama a menudo, se retira continuamente del molde. Longitudes predeterminadas del hilo se cortan mediante cizallas mecánicas o antorchas oxicombustibles móviles y se transfieren a procesos de conformado adicionales o al almacenamiento intermedio. Los tamaños de fundición pueden variar desde plancha (slab), plancha delgada (thin slab), tira (strip), bloom o palanquilla (billet). La fundición continua se usa normalmente donde el requisito es una producción continua de un producto estándar, y también mayor calidad del producto final. Se usa ampliamente debido a su rentabilidad. Los metales que se funden continuamente son acero, aluminio, cobre y plomo.
Proceso de fundición centrífuga
La fundición centrífuga fue inventada por Alfred Krupp, quien la usó para fabricar neumáticos de acero fundido para ruedas de ferrocarril en 1852. En este proceso, el metal líquido se vierte en el molde y se deja solidificar mientras el molde rota. El metal se vierte en el centro del molde en su eje de rotación. Debido a la fuerza centrífuga, el metal líquido es lanzado hacia la periferia.
La fundición centrífuga usa un molde permanente que rota continuamente sobre su eje a altas velocidades que van desde 300 rpm (revoluciones por minuto) a 3000 rpm mientras se vierte el metal líquido. Las fuerzas centrífugas causan que el metal sea lanzado hacia el interior de las paredes del molde, donde se solidifica tras enfriarse. Las piezas fundidas por este método tienen una microestructura de grano fino hacia el diámetro exterior debido al efecto de enfriamiento en la superficie del molde. Una microestructura de grano más fino en la superficie exterior hace la pieza fundida resistente a la corrosión atmosférica y, por tanto, este método se ha usado para fabricar tuberías. Dado que el metal es más pesado que las impurezas, la mayoría de las impurezas e inclusiones están más cerca del diámetro interior y pueden mecanizarse. El acabado superficial a lo largo del diámetro interior también es mucho peor que a lo largo de la superficie exterior.
Las máquinas de fundición centrífuga pueden ser de eje horizontal o vertical. Las máquinas de eje horizontal son preferidas para cilindros largos y delgados, mientras que las máquinas verticales para anillos. En la fundición centrífuga, las fundiciones se solidifican desde el exterior primero. Este aspecto se usa para fomentar la solidificación direccional de la fundición, y así proporcionar propiedades metalúrgicas útiles. A veces se descartan las capas interior y exterior y solo se usa la porción columnar intermedia.
Proceso de fundición a presión (die casting)
La fundición a presión es un proceso de fundición de metal caracterizado por forzar el metal líquido bajo alta presión en una cavidad de molde. La cavidad del molde se crea usando dos matrices endurecidas hechas de acero para herramientas. Estas matrices se mecanizan en forma y funcionan de manera similar a un molde de inyección durante el proceso. La mayoría de las fundiciones a presión se hacen de zinc, cobre, aluminio, magnesio, plomo, peltre (aleación de estaño, cobre y antimonio) y aleaciones a base de estaño. Las fundiciones a presión de metal ferroso también son posibles.
Dependiendo del tipo de metal/aleación que se funda, se usa una máquina de cámara caliente o cámara fría. En un proceso de cámara caliente (usado para aleaciones de zinc y magnesio), la cámara de presión conectada a la cavidad del molde se llena permanentemente con el metal líquido. El ciclo básico de operación incluye: (i) el molde se cierra y el cilindro de cuello de ganso se llena con metal líquido, (ii) el émbolo empuja el metal líquido a través del pasaje del cuello de ganso y la boquilla y dentro de la cavidad del molde donde el metal se mantiene bajo presión hasta que se solidifica, (iii) el molde se abre y los núcleos, si los hay, se retraen, la fundición se queda en el molde eyector, el émbolo retorna, tirando del metal líquido de vuelta a través de la boquilla y el cuello de ganso, y (iv) los pines eyectores empujan la fundición fuera del molde eyector. Al descubrir el émbolo el orificio de entrada, el metal líquido vuelve a llenar el cilindro del cuello de ganso. El proceso de cámara caliente se usa para metales que: (i) tienen puntos de fusión bajos y (ii) no alean con el material de la matriz, acero. Ejemplos son estaño, zinc y plomo.
En un proceso de cámara fría, el metal líquido se vierte en la cámara fría en cada ciclo. El ciclo de operación consiste en: (i) el molde se cierra y el metal líquido se cucharea en el cilindro de la cámara fría, (ii) el émbolo empuja el metal líquido en la cavidad del molde donde el metal se mantiene bajo alta presión hasta que se solidifica, (iii) el molde se abre y el émbolo sigue para empujar el lingote solidificado desde el cilindro, si hay núcleos, se retraen, y (iv) los pines eyectores empujan la fundición fuera del molde eyector y el émbolo retorna a la posición original. Este proceso es particularmente útil para metales de alto punto de fusión como aluminio y cobre (y sus aleaciones).
Hay grandes costos de capital involucrados debido al equipo de fundición y las matrices de metal, y esto tiende a limitar el proceso a producción de alto volumen. La fabricación de piezas usando fundición a presión es relativamente simple, involucrando solo cuatro pasos principales, lo que mantiene el costo incremental por artículo bajo. Es especialmente adecuado para una gran cantidad de fundiciones de tamaño pequeño a mediano. Debido a esto, la fundición a presión produce más fundiciones que cualquier otro proceso de fundición.
Las fundiciones a presión tienen dos variantes: (i) fundición a presión libre de porosidad (pore free die casting) que se usa para eliminar defectos de porosidad por gas, y (ii) fundición a presión de inyección directa (direct injection die casting) que se usa con fundiciones de zinc para reducir desperdicio y aumentar rendimiento.
El método de fundición a presión se usa donde se necesitan piezas más finas. Es especialmente adecuado para aplicaciones donde se necesitan muchas piezas pequeñas a medianas con buen detalle, buena calidad superficial y consistencia dimensional.
La fundición de metal semisólido (SSM) es un proceso de fundición a presión modificado que reduce o elimina la porosidad residual presente normalmente en muchas fundiciones a presión. En lugar de usar metal líquido como material de alimentación, la fundición SSM usa un material de alimentación de mayor viscosidad que es parcialmente sólido y parcialmente líquido. Una máquina de fundición a presión modificada se usa para inyectar la suspensión semisólida en matrices de acero endurecido reutilizables. La alta viscosidad del metal semisólido, junto con el uso de condiciones controladas de llenado de la matriz, asegura que el metal semisólido llene la matriz de manera no turbulenta, de modo que la porosidad dañina puede eliminarse esencialmente. Las fundiciones SSM se usan comercialmente principalmente para aleaciones de aluminio y magnesio. Estas fundiciones pueden tratarse térmicamente a los templetes T4, T5 o T6. La combinación de tratamiento térmico, tasas de enfriamiento rápidas (por usar matrices de acero sin recubrir) y porosidad mínima proporciona excelentes combinaciones de resistencia y ductilidad. Otras ventajas de la fundición SSM incluyen la capacidad de producir piezas de forma compleja, forma neta, estanqueidad a presión, tolerancias dimensionales estrechas y la capacidad de fundir paredes delgadas.
Proceso de fundición en molde permanente
La fundición en molde permanente es un proceso de fundición de metal que emplea moldes reutilizables (moldes permanentes), usualmente hechos de metal. El proceso más común usa gravedad para llenar el molde. Sin embargo, presión de gas o vacío también se usan. Una variación del proceso típico de fundición por gravedad, llamada fundición por escurrimiento (slush casting), produce fundiciones huecas. Los metales de fundición comunes son aluminio, magnesio y aleaciones de cobre. Otros materiales incluyen estaño, zinc y aleaciones de plomo. El hierro y el acero también se funden en moldes de grafito. Los moldes permanentes, aunque duran más de una fundición, aún tienen una vida limitada antes de desgastarse.
Aquí, las dos mitades del molde son de metal, usualmente hierro fundido, acero o aleaciones refractarias. La cavidad, incluyendo los canales de alimentación y sistema de colada, están mecanizados en las mitades del molde. Para piezas huecas, se usan normalmente núcleos permanentes (hechos de metal) o de arena aglutinada, dependiendo de si el núcleo puede extraerse de la pieza sin daño tras la fundición. La superficie del molde se recubre con arcilla u otro material refractario duro para mejorar la vida del molde. Antes del moldeo, la superficie se cubre con un aerosol de grafito o sílice, que actúa como lubricante. Esto tiene dos propósitos: (i) mejora el flujo del metal líquido, y (ii) permite que la pieza fundida se retire del molde más fácilmente. El proceso puede automatizarse, y por tanto produce altas tasas de rendimiento. También produce muy buena tolerancia y acabado superficial.
Los moldes para el proceso de fundición consisten en dos mitades. Los moldes de fundición se forman generalmente de hierro fundido gris porque tiene aproximadamente la mejor resistencia a la fatiga térmica, pero otros materiales incluyen acero, bronce y grafito. Estos metales se eligen por su resistencia a la erosión y fatiga térmica. Usualmente no son muy complejos porque el molde no ofrece colapsibilidad para compensar la contracción. En su lugar, el molde se abre tan pronto como la fundición se solidifica, lo que previene grietas en caliente. Los núcleos pueden usarse y usualmente se hacen de arena o metal. El molde se calienta antes del primer ciclo de fundición y luego se usa continuamente para mantener una temperatura lo más uniforme posible durante los ciclos. Esto disminuye la fatiga térmica, facilita el flujo de metal y ayuda a controlar la tasa de enfriamiento del metal de fundición. La ventilación usualmente ocurre a través de la ligera grieta entre las dos mitades del molde, pero si esto no es suficiente, se usan orificios de ventilación muy pequeños. Son lo suficientemente pequeños para dejar escapar el aire pero no el metal líquido. Un alimentador (riser) también se usa para compensar la contracción. Esto usualmente limita el rendimiento a menos del 60 %. Eyectores mecánicos en forma de pines se usan cuando los recubrimientos no son suficientes para sacar las fundiciones de los moldes. Estos pines se colocan a lo largo del molde y usualmente dejan pequeñas impresiones redondas en la fundición.
Los cuatro tipos principales de fundición en molde permanente son: (i) gravedad, (ii) escurrimiento (slush), (iii) baja presión, y (iv) vacío.
El proceso por gravedad comienza precalentando el molde a 150–200 °C para facilitar el flujo y reducir el daño térmico a la fundición. La cavidad del molde se recubre entonces con un material refractario o un lavado de molde, que evita que la fundición se pegue al molde y prolonga la vida del molde. Los núcleos de arena o metal se instalan entonces y el molde se cierra. El metal líquido se vierte entonces en el molde. Poco después de la solidificación, el molde se abre y la fundición se retira para reducir las posibilidades de grietas en caliente. El proceso se inicia de nuevo, pero el precalentamiento no es necesario porque el calor de la fundición anterior es adecuado y el recubrimiento refractario usualmente dura varias fundiciones. El metal se vierte a la temperatura práctica más baja para minimizar grietas y porosidad.
El proceso de fundición por escurrimiento (slush casting) es una variante de la fundición en molde permanente para crear una fundición hueca. En el proceso, el metal líquido se vierte en el molde y se deja enfriar hasta que se forma una capa de material en el molde. El metal líquido restante se vierte entonces para dejar una cáscara hueca. La fundición resultante tiene buen detalle superficial pero el espesor de la pared puede variar. El proceso se usa usualmente para metales de bajo punto de fusión. Usa menos material que la fundición sólida, y resulta en un producto más ligero y menos costoso. Las figuras huecas de fundición generalmente tienen un pequeño agujero donde se vertió el exceso de líquido. De manera similar, un proceso llamado "moldeo por escurrimiento" (slush moulding) se usa en la fabricación de salpicaderos termoplásticos automotrices, donde una resina líquida se vierte en un molde hueco caliente y se forma una piel viscosa y luego se escurre el exceso, el molde se enfría y el producto moldeado se desprende.
La fundición en molde permanente a baja presión usa un gas a baja presión, usualmente entre 20 kPa a 100 kPa, para empujar el metal líquido en la cavidad del molde. La presión se aplica en la parte superior del baño de líquido, lo que fuerza el metal líquido hacia arriba a través de un tubo de colada refractario y finalmente en el fondo del molde. El tubo de colada se extiende hasta el fondo del cucharón, de modo que el metal líquido empujado en el molde es muy limpio. No se requieren alimentadores porque la presión aplicada fuerza el metal líquido a compensar la contracción. Los rendimientos son normalmente más del 85 % porque no hay alimentador y cualquier metal en el tubo de colada simplemente vuelve a caer en el cucharón para reuso. La gran mayoría de fundiciones en molde permanente a baja presión son de aluminio y magnesio, pero algunas son aleaciones de cobre. Las ventajas incluyen muy poca turbulencia al llenar el molde debido a la presión constante, lo que minimiza la porosidad por gas y formación de escorias. Las propiedades mecánicas son alrededor de un 5 % mejores que las fundiciones en molde permanente por gravedad. La desventaja es que los tiempos de ciclo son más largos que en fundición en molde permanente por gravedad.
La fundición en molde permanente al vacío retiene todas las ventajas de la fundición en molde permanente a baja presión, además los gases disueltos en el metal líquido se minimizan y la limpieza del metal líquido es aún mejor. El proceso puede manejar perfiles de paredes delgadas y da muy buen acabado superficial. Las propiedades mecánicas son normalmente un 10 % a 15 % mejores que las fundiciones en molde permanente por gravedad.
Procesos de fundición en molde desechable
La fundición en molde desechable es una clasificación genérica que incluye fundiciones en molde de arena, plástico, concha (shell), yeso y de inversión (técnica de cera perdida). Este método de fundición en molde implica el uso de moldes temporales, no reutilizables.
Proceso de fundición en arena
El proceso de fundición en arena, también conocido como proceso de fundición en molde de arena, es uno de los tipos de fundición más populares y simples. El proceso usa arena como material del molde. Se ha usado durante siglos. La fundición en arena permite lotes más pequeños que la fundición en molde permanente y a bajo costo. La fundición en arena permite fundir la mayoría de los metales dependiendo del tipo de arena usada para los moldes. Las fundiciones en arena se producen en talleres especializados conocidos como fundiciones. Más del 70 % de todas las fundiciones de metal se producen vía proceso de fundición en arena.
La arena para fundición es relativamente barata y suficientemente refractaria incluso para la producción de fundiciones de acero. Además de la arena, un aglutinante adecuado (usualmente arcilla) se mezcla o ocurre con la arena. La mezcla se humedece, típicamente con agua, pero a veces con otras sustancias, para desarrollar la resistencia y plasticidad de la arcilla y hacer el agregado adecuado para el moldeo. La arena se contiene típicamente en un sistema de marcos o cajas de molde. Las cavidades del molde y el sistema de colada se crean por compactación de la arena alrededor de modelos que se tallan directamente en la arena.
La fundición en arena requiere un tiempo de preparación de días, o incluso semanas a veces, para producción a altas tasas de salida (1–20 piezas/hora-molde) y es insuperable para producción de piezas grandes. La arena verde (húmeda) prácticamente no tiene límite de peso de pieza, mientras que la arena seca tiene un límite práctico de masa de pieza que va desde 2.300 kg a 2.700 kg. El peso mínimo de pieza va desde 0,075 kg a 0,1 kg. La arena se aglutina usando arcillas, aglutinantes químicos u aceites polimerizados (como aceite de motor). La arena puede reciclarse muchas veces en la mayoría de las operaciones y requiere poco mantenimiento.
La fundición en arena usa arena natural o sintética (arena de lago) que es material refractario mayormente llamado sílice (SiO₂). Los granos de arena deben ser lo suficientemente pequeños para que se puedan empaquetar densamente y lo suficientemente grandes para permitir que los gases formados durante la colada del metal escapen a través de los poros. Los moldes de mayor tamaño usan arena verde (mezcla de arena, arcilla y algo de agua). La arena puede reutilizarse, y el exceso de metal vertido se corta y reutiliza también. El molde de arena típico se hace de dos partes, la mitad superior se llama la copa (cope) y la parte inferior es la draga (drag). El líquido fluye en el hueco entre las dos partes, llamado la cavidad del molde. La geometría de la cavidad se crea por el uso de una forma de madera, llamada el modelo (pattern). La forma del modelo es (casi) idéntica a la forma de la pieza a fundir. Hay una cavidad en forma de embudo. La parte superior del embudo es la copa de colada (pouring cup), mientras que el cuello en forma de tubo del embudo es la canal de colada (sprue). El metal líquido se vierte en la copa de colada y fluye hacia abajo por la canal. Los canales de alimentación (runners) son los canales horizontales huecos que conectan la parte inferior de la canal con la cavidad del molde. La región donde cualquier canal se une con la cavidad se llama la compuerta (gate). Se hacen algunas cavidades extra conectando con la superficie superior del molde. El exceso de metal líquido vertido en el molde fluye en estas cavidades, llamadas alimentadores (risers). Actúan como reservorios. A medida que el metal se solidifica dentro de la cavidad, se contrae, y el metal extra de los alimentadores fluye de vuelta hacia abajo para evitar agujeros en la pieza fundida. Las ventilaciones (vents) son agujeros estrechos que conectan la cavidad con la atmósfera para permitir que los gases y el aire en la cavidad escapen. Los núcleos (cores) se insertan para crear superficies interiores de las piezas fundidas. Esto es necesario ya que muchas piezas fundidas tienen agujeros interiores (piezas huecas), u otras cavidades en su forma que no son directamente accesibles desde ninguna de las piezas del molde. Los núcleos se hacen horneando arena con algún aglutinante para que puedan retener su forma cuando se manipulan. El molde se ensambla colocando el núcleo en la cavidad de la draga, y luego colocando la copa encima. El molde tras el ensamblaje se cierra. Tras la fundición, la arena se sacude, y el núcleo se retira y usualmente se rompe.
Proceso de fundición en molde de yeso
El proceso de fundición en molde de yeso es similar a la fundición en arena, excepto que el yeso de París (yeso, CaSO₄) se sustituye por arena como material de molde. El yeso no es yeso de París puro, sino que tiene aditivos para mejorar la resistencia en verde, resistencia en seco, permeabilidad y fundibilidad. Por ejemplo, se añade talco u óxido de magnesio para prevenir agrietamiento y reducir el tiempo de fraguado. La adición de cal y cemento limita la expansión durante el horneado, mientras que la adición de fibras de vidrio aumenta la resistencia. La arena puede usarse como material de relleno. La proporción de ingredientes es 70 % a 80 % yeso y 20 % a 30 % aditivos.
El yeso de París es un polvo blanco fino, que al mezclarse con agua obtiene una consistencia arcillosa y puede moldearse alrededor del modelo. La fundición de yeso puede terminarse para producir muy buen acabado superficial y precisión dimensional. Sin embargo, es relativamente blando y no lo suficientemente fuerte a temperaturas superiores a 1200 °C, por lo que este método se usa principalmente para hacer fundiciones de metales no ferrosos como zinc, cobre, aluminio y magnesio.
Durante la fundición en molde de yeso, primero, el yeso se mezcla y el modelo se rocía con una fina película de compuesto desmoldeante para evitar que el yeso se pegue al modelo. El yeso se vierte entonces sobre el modelo y la unidad se agita para que el yeso llene cualquier característica pequeña. El yeso fragua generalmente en unos 15 minutos y el modelo se retira entonces. El molde se hornea entonces, entre 120 °C y 260 °C, para eliminar cualquier exceso de agua. El molde seco se ensambla, precalienta, y se vierte el metal. Finalmente, tras solidificarse el metal, el yeso se rompe de la pieza fundida. El yeso usado no puede reutilizarse.
Dado que el yeso tiene menor conductividad térmica, la fundición se enfría lentamente, y por tanto tiene una estructura de grano más uniforme (es decir, menos deformación, menos tensiones residuales).
Generalmente, la forma tarda menos de una semana en prepararse, tras lo cual se alcanza una tasa de producción de 1 a 10 unidades/hora.molde, con artículos tan masivos como 45 kg y tan pequeños como 30 gramos con muy buen acabado superficial y tolerancias estrechas. La fundición en molde de yeso es una alternativa económica a otros procesos de moldeo para piezas complejas debido al bajo costo del yeso y su capacidad para producir fundiciones de forma casi neta.
Proceso de moldeo en concha (shell moulding)
El proceso de moldeo en concha, también conocido como fundición en molde de concha, es un proceso de fundición en molde desechable que usa arena recubierta de resina para formar el molde. El moldeo en concha es similar a la fundición en arena, pero la cavidad de moldeo se forma por una "concha" endurecida de arena en lugar de un cajón lleno de arena. La arena usada es más fina que la arena de fundición en arena y se mezcla con una resina para que pueda calentarse por el modelo y endurecerse en una concha alrededor del modelo. Debido a la resina y la arena más fina, da un acabado superficial mucho más fino. El proceso es fácilmente automatizado y más preciso que la fundición en arena. Este proceso es ideal para artículos complejos que son de tamaño pequeño a mediano y que necesitan mayor precisión. Comparado con la fundición en arena, este proceso tiene mejor precisión dimensional, una tasa de productividad más alta y menores requerimientos de mano de obra.
En el proceso de moldeo en concha, como en la fundición en arena, el metal líquido se vierte en un molde desechable. El molde es una concha de pared delgada creada aplicando una mezcla de arena-resina alrededor de un modelo. El modelo, una pieza de metal en la forma de la pieza deseada, se reusa para formar múltiples moldes de concha. Un modelo reutilizable permite tasas de producción más altas, mientras que los moldes desechables permiten geometrías complejas a ser fundidas. El proceso de moldeo en concha requiere el uso de un modelo de metal, horno, mezcla de arena-resina, caja de descarga (dump box) y metal líquido.
El proceso de moldeo en concha permite el uso de metales ferrosos y no ferrosos, más comúnmente usando hierro fundido, acero al carbono, acero aleado, acero inoxidable, aleaciones de aluminio y aleaciones de cobre. Las piezas típicas son de tamaño pequeño a mediano y requieren alta precisión, como cajas de engranajes, culatas de cilindro, bielas y brazos de palanca.
El proceso de moldeo en concha produce mejor calidad superficial y tolerancias. El proceso consiste en la fabricación del modelo de 2 piezas de metal (p. ej., aluminio o acero) que se calienta luego entre 175 °C y 370 °C, y luego se recubre con un lubricante (p. ej., aerosol de silicona). Cada media-modelo calentada se cubre con una mezcla de arena y un aglutinante de resina termofija/epoxi. El aglutinante pega una capa de arena al modelo, formando una concha. El proceso puede repetirse para obtener una concha más gruesa. Tras esto, el conjunto se hornea para curarlo. Los modelos se retiran entonces, y las dos medias-conchas se unen para formar el molde. El metal se vierte entonces en el molde. Cuando el metal se solidifica, la concha se rompe para obtener la pieza.
Proceso de fundición por inversión (investment casting)
El proceso de fundición por inversión también se conoce como proceso de fundición a cera perdida (lost-wax casting). Es un proceso que se ha practicado durante miles de años, con el proceso de cera perdida siendo una de las técnicas de conformado de metal más antiguas conocidas. Desde hace 5000 años, cuando la cera de abeja formaba el modelo, hasta las ceras de alta tecnología de hoy, materiales refractarios y aleaciones especializadas, las fundiciones aseguran que se produzcan componentes de alta calidad con los beneficios clave de precisión, repetibilidad, versatilidad e integridad.
La fundición por inversión deriva su nombre del hecho de que el modelo se inviste, o rodea, con un material refractario. Los modelos de cera requieren cuidado extremo, ya que no son lo suficientemente fuertes para resistir las fuerzas encontradas durante la fabricación del molde. Una ventaja de la fundición por inversión es que la cera puede reutilizarse.
Los pasos en el proceso de fundición por inversión son: (i) los modelos de cera se producen por moldeo por inyección, (ii) múltiples modelos se ensamblan en una canal central de cera, (iii) una concha se construye sumergiendo el ensamblaje en una lechada cerámica líquida y luego en un lecho de arena extremadamente fina y puede haber necesidad de varias capas, (iv) la cerámica se seca, la cera se funde y sale y la cerámica se cuece para quemar toda la cera, (v) la concha se llena con metal líquido por colada por gravedad. En la solidificación, las piezas, canales, canal de colada y copa de colada se convierten en una fundición sólida. La fundición hueca puede hacerse vertiendo el exceso de metal antes de que se solidifique, (vi) tras solidificarse el metal, la concha cerámica se rompe por vibración o chorro de agua, y (vii) las piezas se cortan de la canal usando una sierra de fricción de alta velocidad y se da un acabado menor a la pieza final.
El proceso es adecuado para producción repetible de componentes de forma neta a partir de una variedad de diferentes metales y aleaciones de alto rendimiento. Aunque generalmente se usa para fundiciones pequeñas, este proceso se ha usado para producir marcos completos de puertas de avión, con fundiciones de acero de hasta 300 kg y fundiciones de aluminio de hasta 30 kg. Comparado con otros procesos de fundición como fundición a presión o fundición en arena, puede ser un proceso costoso. Sin embargo, los componentes que pueden producirse usando fundición por inversión pueden incorporar contornos intrincados, y en la mayoría de los casos los componentes se funden en forma casi neta, por lo que requieren poco o ningún retrabajo una vez fundidos.
Proceso de fundición al vacío
Este proceso también se llama fundición por contragravedad (counter-gravity casting). El proceso se usa cuando el atrapamiento de aire es un problema, hay detalles intrincados o rebajes, o si el material es fibra o alambre reforzado. Es básicamente el mismo proceso que la fundición por inversión, excepto por el paso de llenado del molde, que es el paso (v) anterior. En este caso, el material es succionado hacia arriba en el molde por una bomba de vacío. El molde aparece en una posición invertida desde el proceso de fundición usual, y se baja en el frasco con el metal líquido. Una ventaja de la fundición al vacío es que al liberar la presión por un corto tiempo después de que el molde se llena, el metal no solidificado puede liberarse de vuelta en el frasco. Esto permite la creación de una fundición hueca. Dado que la mayor parte del calor se conduce lejos de la superficie entre el molde y el metal, por tanto, la porción del metal más cercana a la superficie del molde siempre se solidifica primero. El frente sólido viaja hacia el interior de la cavidad. Así, si el líquido se drena muy poco tiempo después del llenado, es posible obtener un objeto hueco de pared muy delgada.
Proceso de fundición por modelo evaporativo
El proceso de fundición por modelo evaporativo es un tipo de proceso de fundición que usa un modelo hecho de un material que se evaporará cuando el metal líquido se vierta en la cavidad del molde. Esto significa que no hay necesidad de remover el material del modelo del molde antes de la fundición. El material de modelo evaporativo más común usado es espuma de poliestireno. Los dos procesos principales son fundición de espuma perdida (lost foam casting) y fundición de molde completo (full mould casting).
La fundición de espuma perdida es un tipo de proceso de fundición por modelo evaporativo que es similar a la fundición por inversión, excepto que se usa espuma para el modelo en lugar de cera. Este proceso aprovecha el bajo punto de ebullición de la espuma para simplificar el proceso de fundición por inversión eliminando la necesidad de fundir la cera fuera del molde.
La fundición de molde completo es un proceso de fundición por modelo evaporativo que es una combinación de fundición en arena y fundición de espuma perdida. Usa un modelo de poliestireno expandido que luego se rodea de arena, muy parecido a la fundición en arena. El metal se vierte entonces directamente en el molde, que vaporiza la espuma al contacto.
La diferencia principal es que la fundición de espuma perdida usa arena no aglutinada y la fundición de molde completo usa arena aglutinada (o arena verde). Debido a que esta diferencia es bastante pequeña, hay mucha superposición en la terminología. Hay muchos términos no propietarios que se han usado para describir estos procesos. Estos incluyen fundición sin cavidad, fundición de espuma evaporativa, fundición por vaporización de espuma, fundición de modelo perdido, el proceso castral, y moldeo de poliestireno expandido. Términos propietarios usados incluyen Styro-cast, Foam cast, Replicast y Policast.
Proceso de manufactura
- Soluciones Premium de Fundición en Arena para Aplicaciones Industriales
- Los 4 Procesos de Fundición Metálica Más Utilizados Explicados
- Cómo la impresión 3D revoluciona la fundición en arena: Guía práctica
- Optimización de tolerancias de modelo para fundiciones metálicas precisas
- Los 15 principales modelos de fundición metálica que toda industria debe conocer
- Defectos comunes en fundición metalúrgica: causas y prevención
- Prototipado Rápido Eficiente para Fundición en Arena: Acelera Diseño y Validación
- Garantizando calidad en producción de fundición: prácticas probadas de trazabilidad
- Elección de la aleación Inconel adecuada para fundición a la cera perdida a alta temperatura
- Dominando la Fundición de Aluminio: 5 Técnicas Comprobadas para Resultados Superiores
- Metales y aleaciones refractarios: materiales esenciales de alta temperatura para aeroespacial