



Procesos de Fabricación para Tubos de Acero Soldados: Tipos de Costura y Dimensiones
Procesos de producción para tubos soldados
Los tubos de acero son tubos largos y huecos que se utilizan principalmente para transportar fluidos o productos fluidificados de un lugar a otro. Se producen principalmente mediante dos procesos de producción distintos que resultan en un tubo soldado o un tubo sin costura.
Los tubos de acero soldados se producen con una costura longitudinal o una costura espiral (helicoidal). Los diámetros de estos tubos varían desde alrededor de 6 mm a 2.500 mm con espesores de pared en el rango de 0,5 mm a alrededor de 40 mm.
El material de partida para la producción de tubos soldados es producto plano laminado que, dependiendo del proceso de producción de tubos, dimensiones del tubo y aplicación, puede ser tira/skelp laminado en caliente (HR) o en frío (CR), y tira ancha HR o chapa. Este material de partida puede formarse en forma de tubo en condición en caliente o en frío. El proceso de formación puede ser un proceso continuo o un proceso de formación de tubo individual.
En el proceso de formación continua de tubos, el material de tira desenrollado se toma de un acumulador, con el extremo delantero y el trasero de las bobinas consecutivas siendo soldados entre sí. En el proceso de formación de tubo individual, la operación de formación y soldadura del tubo se lleva a cabo en una longitud de tubo individual.
Hay dos tipos de procesos de soldadura que se usan principalmente para la producción de tubos soldados. Estos son: (i) procesos de soldadura por presión, y (ii) procesos de soldadura por fusión. Los procesos de soldadura por presión comúnmente usados son: (i) proceso de soldadura por presión, p. ej., proceso Fretz-Moon; (ii) soldadura por resistencia eléctrica de corriente continua (DC ERW); (iii) soldadura por resistencia eléctrica de baja frecuencia (LF); (iv) soldadura por inducción de alta frecuencia (HF); y (v) soldadura por conducción HF. Los procesos de soldadura por fusión comúnmente usados son: (i) soldadura por arco sumergido (SAW); y (ii) soldadura protegida por gas.
| Tabla 1 Procesos de producción de tubos soldados | |||||
| Proceso de formación | Proceso de soldadura | Tipo de soldadura | Tipo de costura | Rango de tamaño de tubo (DE) en mm | |
| Proceso continuo | Soldadura por alta presión | Fretz-Moon | Longitudinal | 13-115 | |
| Soldadura por resistencia eléctrica (ERW) | 1. Corriente continua (DC) 2. Baja frecuencia (LF) 3. Alta frecuencia (HF) | Longitudinal | 10-20 | ||
| 10-115 | |||||
| 20-600 | |||||
| Soldadura por arco eléctrico (soldadura por fusión) | 1. Arco sumergido (SAW) 2. Arco metálico con gas (MAG) (para soldadura de puntos) 3. Arco metálico con gas (TIG, MIG, ERW)* | Espiral Espiral/longitudinal | 168-2.500 | ||
| 405-2030 | |||||
| 30-500 / 10-420 | |||||
| 1. Operación de formación única 2. Máquina de doblado de 3 rodillos 3. Prensa C-ing | 1. Arco sumergido (SAW) 2. Arco metálico con gas (TIG, MIG, ERW)* | Longitudinal | 500 y superior | ||
| 200-600 | |||||
| 1. Operación de formación única 2. Prensa U/O-ing | 1. Arco sumergido (SAW) 2. Arco metálico con gas (MAG) (para soldadura de puntos) | Longitudinal | 455-1625 | ||
| *Tubo de acero inoxidable (SS) | |||||
Procesos de soldadura por presión
El proceso popular de soldadura por presión es el proceso Fretz-Moon.
Proceso Fretz-Moon – Fretz-Moon es el nombre del inventor del proceso. En este proceso, la tira de acero en forma de tira continua se calienta a la temperatura de soldadura en una línea de formación y soldadura (Fig. 1). Los rodillos forman continuamente la tira en un tubo de costura abierta. Después de esto, los bordes de acoplamiento se presionan juntos y se sueldan mediante un proceso basado en la técnica de soldadura por forja. Tubos de 40 mm a 115 mm de diámetro exterior (DE) pueden producirse por este método. La velocidad de soldadura varía desde 200 m/min (metros por minuto) a 100 m/min respectivamente.
En la actualidad, el tubo sin fin de la planta Fretz-Moon se alimenta directamente a un tren de estirado-reducción. Este tren se proporciona en la línea de salida para laminar el tubo del mismo calor a varios diámetros hasta alrededor de 13 mm. El tubo se corta luego en longitudes individuales para su colocación en lechos de enfriamiento. Esta combinación proporciona la ventaja de que la planta Fretz-Moon puede usarse para un único diámetro de tubo constante, eliminando así el costoso cambio y reajuste de rodillos.
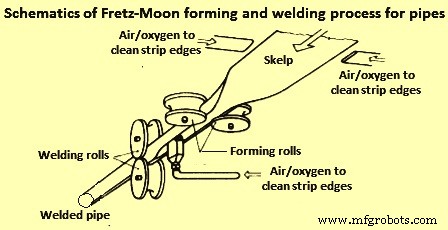
Fig. 1 Esquemas del proceso de formación y soldadura Fretz-Moon para tubos
Se usan bobinas HR como material de partida. Las bobinas se desenrollan a alta velocidad y la tira se almacena en un acumulador de bucles. El material almacenado actúa como búfer durante el proceso de producción continua. Esto permite que el extremo trasero de la tira en marcha se suelde a tope con el extremo delantero de la tira de la siguiente bobina. La tira continua se lleva luego a un horno túnel donde se calienta a alta temperatura. Quemadores dispuestos lateralmente aumentan la temperatura en los bordes de la tira a una temperatura de soldadura que es alrededor de 100 °C a 150 °C superior a la temperatura prevaleciente en el centro de la tira. La jaula de formación moldea continuamente la tira entrante en un tubo de costura abierta, la circunferencia de la cual se reduce ligeramente (alrededor del 3 %) en la jaula de soldadura por compresión downstream. La jaula de soldadura está desplazada 90 grados respecto a la jaula anterior. La jaula de soldadura produce la presión de moldeo que causa que los bordes se presionen juntos y suelden. La estructura de soldadura se comprime aún más en las jaulas de rodillos de reducción downstream, nuevamente desplazadas 90 grados. Estas jaulas de rodillos de reducción dimensionan el tubo. En caso de que no haya tren de estirado-reducción, una sierra voladora ubicada downstream corta el tubo sin fin en longitudes individuales. Estos tubos cortados se transportan vía lecho de enfriamiento a la sección de acabado de tubos.
Procesos de producción de tubos ERW
Tanto la corriente continua (DC) como la corriente alterna (AC) se usan para la producción de tubos ERW. En procesos de soldadura AC se usan corriente LF o HF.
Proceso DC – El proceso DC emplea el efecto de cuasi-corriente continua (sistema de onda cuadrada). La característica principal de un soldador de onda cuadrada es que solo se usa alto voltaje/baja corriente hasta que se alcanza el punto de soldadura. Eléctricamente, la principal diferencia entre DC y la onda cuadrada es que la corriente de línea se rectifica (a través de un rectificador de onda completa) sin pasar por un transformador reductor. El proceso DC se usa para la soldadura longitudinal de tubos pequeños hasta 20 mm DE (30 mm DE en casos especiales), con espesores de pared delgados que van de 0,5 mm a 2 mm. Se usa tira CR como material de partida para este proceso debido a los requisitos de tolerancia.
La ventaja de la soldadura DC comparada con los métodos de soldadura LF y HF es el acabado suave del pase interior con pequeña cresta (refuerzo). Esto es importante cuando el tubo necesita una soldadura interior suave y donde no es posible eliminar el rebabe de soldadura (ejemplo tubos de intercambiador de calor).
El rango de aplicación para el proceso DC está limitado por la potencia eléctrica que pueden transmitir los electrodos de disco usados en el proceso. La velocidad de soldadura que se obtiene en el proceso varía de 50 m/min a 100 m/min. Los tubos producidos por el proceso DC son normalmente reducidos en frío por estirado posteriormente. Debido a ello, el espesor del cuerpo principal del tubo aumenta ligeramente más que el de la zona de soldadura, resultando en un tubo que muestra prácticamente ninguna protrusión de soldadura interior.
Proceso LF – En el proceso LF, la soldadura se hace con AC en el rango de frecuencia entre 50 Hz (hercios) a 100 Hz. Un electrodo que consiste en dos discos aislados de una aleación de cobre (Cu) se usa no solo para el suministro de energía sino también como herramienta de formación y el elemento que genera la presión de soldadura requerida (Fig. 2). El proceso se usa para producir tubos soldados longitudinales en el rango de diámetro de 10 mm a 115 mm a velocidades de soldadura de hasta 90 m/min dependiendo del espesor de pared.
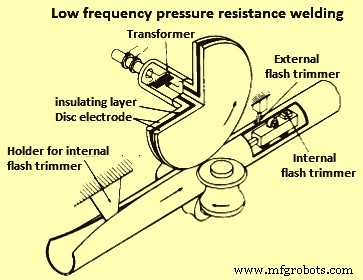
Fig. 2 Soldadura por resistencia de baja frecuencia a presión
Los electrodos son el componente crítico del proceso ya que deben proporcionarse con una ranura que coincida con el diámetro del tubo que se produce. Además, esta ranura debe monitorearse constantemente para desgaste durante la operación.
El material durante el proceso de soldadura por presión forma un rebabe interior y exterior a lo largo de la zona de soldadura que debe eliminarse en línea downstream por recortadores internos y externos. El proceso puede producir soldaduras de un alto grado de perfección sujeto a que el proceso sea cuidadosamente monitoreado para cumplir los diversos requisitos.
Procesos HF – El proceso de soldadura por resistencia eléctrica de alta frecuencia (HF) para la producción de tubos se introdujo en la década de 1960. El proceso implica la aplicación de corriente alterna HF en el rango de 200 kHz (kilohertz) a 500 kHz. Las operaciones de formación de tubo y aporte de energía se realizan por unidades separadas. La tira se moldea en un tren de laminación de formación o en una jaula de rodillos ajustable (formación de función natural) en un tubo de costura abierta para una amplia gama de productos de tubos. Estos incluyen tubos de línea y tubos estructurales en los rangos de tamaño de alrededor de 20 mm a 600 mm DE y rango de espesor de pared de 0,5 mm a 16 mm, y blancos de tubo para un tren de estirado-reducción downstream. El material de partida es tira ancha de acero HR o skelp. Dependiendo de la dimensión del tubo y la aplicación, y particularmente en el caso de tubos de precisión, la tira de acero puede someterse a una operación de decapado upstream, o se usa tira CR. Las bobinas se desenrollan a alta velocidad y la tira se almacena en un acumulador de bucles. El material almacenado actúa como búfer durante el proceso de producción continua. Esto permite que el extremo trasero se suelde a tope al extremo delantero de la tira de la siguiente bobina. La máquina de soldadura de tubos opera continuamente a una velocidad que varía de 10 m/min a 120 m/min extrayendo tira del acumulador de bucles.
La Fig. 3 muestra el principio de un tren de laminación de formación. El tren de laminación de formación se usa para diámetros de tubo hasta 600 mm máximo. Normalmente consta de 8 a 10 jaulas de formación de rodillos ampliamente accionadas en las que la tira se moldea gradualmente en etapas (1 a 7 jaulas) en un tubo de costura abierta. Las últimas tres pasadas (jaulas 8-10) son usualmente pasadas de acabado que guían el tubo de costura abierta hacia la mesa de soldadura (11). Los rodillos de formación deben coincidir precisamente con el diámetro final del tubo. En el caso de tubos de gran diámetro, el proceso de formación de función natural también puede aplicarse.
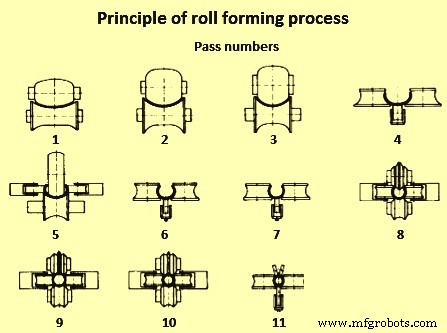
Fig. 3 Principio del proceso de formación por rodillos
Las características principales de una jaula de formación de rodillos es que un número de rodillos de formación internos y externos no accionados, ajustables en un amplio rango de diámetros de producto, se disponen en una línea de formación en forma de embudo que doblan gradualmente la tira en forma de tubo de costura abierta. Solo la jaula de desbaste en la entrada y las pasadas de acabado en el extremo de salida son realmente accionadas. Una vista esquemática de las jaulas de rodillos en un tren de laminación de formación se da en la Fig. 4. En la figura se muestran ciertos detalles de sección transversal que indican el grado de deformación n y la disposición de los rodillos de formación en varias secciones a lo largo de la línea.
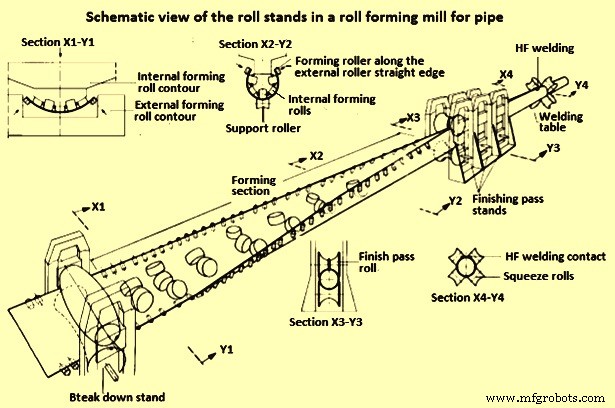
Fig. 4 Vista esquemática de las jaulas de rodillos en un tren de laminación de formación
El proceso de soldadura usa simultáneamente presión y calor para unir los bordes de la tira de la costura abierta sin el uso de material de aporte. Los rodillos de compresión y presión en la jaula de soldadura acercan gradualmente los bordes del tubo de costura abierta y aplican la presión necesaria para la soldadura. Hay varias ventajas con el uso de energía eléctrica AC de HF como fuente de energía para generar el calor necesario para el proceso de soldadura. Como ejemplo, tiene la ventaja sobre la energía AC normal de generar una densidad de corriente muy alta (flujo) sobre la sección transversal del conductor. Debido a su HF, la corriente HF tiene el efecto de construir un campo magnético en el núcleo central del conductor. La resistencia óhmica del conductor es más alta en este campo, de modo que el electrón sigue el camino de menor resistencia en la región de la superficie externa del conductor (efecto piel). Por tanto, la corriente fluye a lo largo de los bordes de la tira del tubo de costura abierta hasta el punto en que los bordes de la tira se unen (punto de soldadura), y la concentración resultante, promovida por la proximidad del conductor negativo, resulta en un alto nivel de utilización de energía. Por debajo del punto de Curie (768 °C), la profundidad de penetración de la corriente solo alcanza unas pocas centésimas de mm. Una vez que el acero se calienta por encima de esta temperatura, se vuelve no magnético y la profundidad de penetración de la corriente sube a varias décimas de milímetro a frecuencias en la región de 450 kHz.
La corriente de soldadura puede introducirse en la costura abierta tanto por medios conductivos usando contactos deslizantes como por medios inductivos usando bobinas de simple o múltiples vueltas. En consecuencia, se hace una distinción en la nomenclatura entre soldadura por inducción HF (HFI) y soldadura por conducción HF. Una vista esquemática de la soldadura HF de tubos se muestra en la Fig. 5.
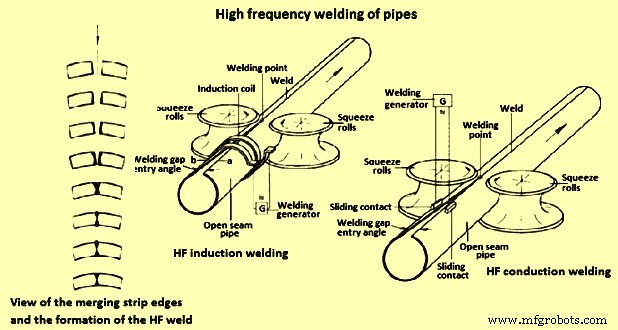
Fig. 5 Soldadura HF de tubos
En tiempos recientes, para acomodar lotes de producción pequeños, calidades de acero de alta resistencia y baja aleación (HSLA), y relaciones extremas de espesor de pared/diámetro, se ha desarrollado un proceso de formación de bordes rectos. En este proceso, en lugar de los rodillos de formación inferiores, se usan bordes rectos de rodillos. Esto ha resultado en una reducción sustancial en la longitud de la línea de formación. Este proceso puede formar tubos con relaciones de espesor de pared/diámetro que van de 1:8 a 1:100.
El aumento de la eficiencia del tren se logra reduciendo el tiempo de conversión de un tamaño de tubo a otro mediante la introducción de ajuste de herramienta centralizado (CTA) en el proceso de formación. Todos los rodillos de la línea de formación se montan en una viga y se ajustan a través del proceso CTA por un solo motor. Esto significa que a lo largo del rango de tamaños no son necesarios cambios de rodillos de formación (herramienta). Esto resulta en una reducción considerable en el tiempo de conversión y puesta a punto de tamaño.
Antes de la entrada de la tira en la sección de formación, la tira se endereza y recorta a un ancho constante por una recortadora longitudinal de bordes. Los bordes cortados pueden ser adicionalmente biselados para la preparación de soldadura. La tira se forma entonces en un tubo de costura abierta y con el espacio aún relativamente ancho, se alimenta a través de las pasadas de acabado a la mesa de soldadura. Los rodillos de acabado superiores, cuyo ancho se estrecha hacia el punto de soldadura, determinan el ángulo de entrada del espacio y controlan su posición central en la mesa de soldadura. Allí, los bordes convergentes de la tira se empujan entre sí por los rodillos de compresión moldeados y luego se sueldan mediante el proceso de soldadura por resistencia eléctrica HF. La corriente puede transferirse ya sea inductivamente a través de una bobina de inducción dispuesta alrededor del tubo de costura abierta o conductivamente a través de contactos deslizantes que corren alrededor del tubo de costura abierta.
Las crestas externas e internas que ocurren durante la soldadura por presión de tubos con (DI de alrededor de 30 mm y superiores), normalmente se recortan por cepillado o raspado del material cuando aún está caliente. El tubo se redondea y dimensiona entonces entre dos a seis jaulas de dimensionado. Estas jaulas suelen diseñarse para reducción circunferencial. El proceso también causa un efecto de enderezado en el tubo. La adición de una unidad de dimensionado de rodillos de formación multi-hebra en la sección de salida del tubo del tren también puede permitir que el tubo redondo se forme directamente en secciones especiales.
La soldadura recortada se examina mediante ensayos no destructivos y el tubo se corta en las longitudes deseadas por una máquina de corte volador. El corte del tubo puede hacerse por cualquiera de los métodos: (i) rompiendo el tubo en una zona estrecha calentada inductivamente; (ii) corte rotacional por cuchillas de tipo disco; o (iii) por sierras de desprendimiento en frío o por fricción.
La soldadura por presión HF puede dejarse en su condición soldada o ser tratada térmicamente posteriormente en el rango de normalizado dependiendo de la aplicación del tubo. El recocido inductivo parcial de la soldadura también puede realizarse en el tubo continuo, o el tubo individual puede someterse a un tratamiento térmico separado tras su corte a longitud.
En el proceso de soldadura por inducción HF, se pueden obtener velocidades de soldadura de hasta 120 m/min dependiendo del espesor de pared y la aplicación. El proceso se muestra en la Fig. 5. La soldadura por conducción HF también se conoce como proceso "Thermatool". En este proceso, se pueden alcanzar velocidades de soldadura de hasta 100 m/min dependiendo del espesor de pared y la aplicación. El proceso también se muestra en la Fig. 5.
Procesos de soldadura por fusión
El tubo de acero soldado por fusión se usa normalmente para la producción de tubos de gran diámetro para construcción de tuberías. Los procesos de formación de tubos usados en el caso de soldadura por fusión son: (i) el proceso de doblado de tres rodillos para formación de chapa, empleado como proceso de formación en frío o en caliente; (ii) el proceso de prensa C-ing para formación en frío de chapa; (iii) el proceso de prensa U-ing y O-ing para formación en frío de chapa; y (iv) el proceso de formación de tubo espiral para formación en frío de tira ancha o chapa. Estos procesos se muestran en la Fig. 6.
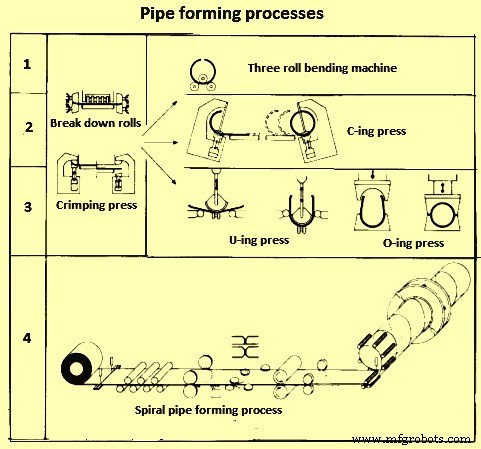
Fig. 6 Procesos de formación de tubos
De los cuatro procesos anteriores, los dos últimos procesos, es decir: (i) el proceso de prensa U-ing y O-ing para formación en frío de chapa; y (ii) el proceso de formación de tubo espiral para formación en frío de tira ancha o chapa, son los procesos usados frecuentemente en la mayoría de las instalaciones de producción de hoy.
El proceso de soldadura por arco sumergido (SAW) o una combinación de soldadura por puntos protegida por gas con soldadura por arco sumergido downstream es ampliamente aceptado como el método estándar para la soldadura de tubos de gran diámetro. Los procesos de soldadura por fusión también se usan en la producción de tubos soldados espirales y longitudinales de aceros inoxidables de alta aleación. El producto en este caso está en forma de tubo de pared delgada en el rango de diámetro de alrededor de 10 mm a 600 mm. Aparte del proceso TIG (soldadura por arco de tungsteno inerte) puro, varios métodos de soldadura combinados también se usan. Por ejemplo, estos son soldadura por arco de plasma de tungsteno (TP) + TIG, TP + MIG (soldadura por gas inerte metálico), y procesos TP + SAW.
Proceso SAW – El proceso SAW es un método de soldadura por fusión eléctrica que se lleva a cabo con un arco oculto. En comparación con la soldadura por arco con electrodos de soldadura, el arco en el proceso SAW está oculto bajo una capa de escoria y fundente. Una de las características del proceso SAW es su alta tasa de depósito, que esencialmente proviene de la alta intensidad de corriente que se aplica combinada con un balance térmico favorable.
El metal de aporte usado toma la forma de alambre de soldadura brillante enrollado que se alimenta continuamente en el baño de metal líquido dictado por la tasa de depósito. Justo encima del metal base (tubo), la corriente de soldadura se conduce por los contactos deslizantes en el electrodo de alambre y retorna a través del cable de tierra conectado al material del tubo (Fig. 7).
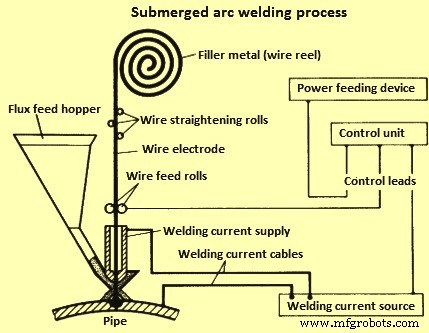
Fig. 7 Proceso de soldadura por arco sumergido
El arco causa la fusión del alambre entrante y los bordes de la costura abierta. Una parte del fundente de soldadura alimentado continuamente también se funde por el calor del arco, causando que forme una cubierta líquida de escoria que protege el baño de soldadura, el electrodo de alambre de fusión y el arco mismo de influencias atmosféricas.
Además, el fundente de soldadura también facilita la formación del cordón de soldadura y sirve como donante de elementos de aleación para compensar las pérdidas por fusión y oxidación. En muchos casos, también se usa específicamente para alear el metal de soldadura para impartirle propiedades químicas y mecánicas específicas. Después del movimiento del arco, la escoria líquida, que queda atrás, se solidifica. El fundente de soldadura que no se funde se recupera por extracción al vacío y se reutiliza. La escoria se elimina fácilmente una vez solidificada. La composición química del electrodo de alambre y el fundente de soldadura debe coincidir con el material que se suelda. La soldadura SAW de tubos se hace normalmente por método de dos pasadas (es decir, primera pasada seguida por pasada de sellado o respaldo) y generalmente se realiza con la pasada interior primero seguida por la pasada exterior segundo. Esto asegura que las dos pasadas se superpongan suficientemente.
El resultado es una soldadura por fusión que generalmente no necesita ningún tratamiento térmico adicional. La soldadura con SAW puede hacerse tanto con AC como con DC y en sistemas multi-alambre donde se puede usar una combinación de AC y DC. La eficiencia del proceso SAW se da por la tasa de metal de aporte depositado por unidad de tiempo (tasa de depósito). Como resultado, es posible una velocidad de soldadura muy alta.
La tasa de depósito puede aumentarse aumentando la corriente de soldadura. Sin embargo, debido a la capacidad limitada de transporte de corriente del fundente, el rendimiento puede mejorarse en soldadura de un solo alambre hasta un aporte máximo de alrededor de 1200 A (amperios). Cualquier aumento en la tasa más allá de este límite necesita el despliegue de varios electrodos de alambre. Esto permite entonces aplicar una corriente total más alta para el trabajo de soldadura sin el peligro de que la capacidad de transporte de corriente del fundente sea excedida en cualquiera de los electrodos de alambre individuales. En operaciones prácticas, el rendimiento aumentado se obtiene usando una configuración de soldadura multi-alambre con 2, 3 o 4 electrodos. La mayor tasa de depósito lograda con soldadura multi-alambre resulta en una mayor velocidad de soldadura bajo condiciones prácticas de soldadura.
Con el uso de fundentes de alto rendimiento, el proceso de soldadura de tres alambres es normalmente lo suficientemente eficiente para espesores de pared hasta 20 mm. En el caso de espesores de pared superiores a 20 mm, se necesita un cuarto alambre para el mantenimiento de la velocidad de soldadura y, por tanto, para lograr la eficiencia de producción. Un requisito para la aplicación rentable de la soldadura multi-alambre es que los parámetros del proceso deben optimizarse para asegurar el logro fiable de los requisitos de calidad especificados de la soldadura. En la práctica, se pueden alcanzar velocidades de soldadura que varían entre 1 m/min a 2,5 m/min dependiendo del proceso de soldadura, espesores de pared y tipo de fundente usado.
Soldadura por arco protegido por gas – También es un proceso de soldadura por fusión eléctrica. En este proceso, el baño de soldadura se produce por los efectos de un arco eléctrico. El arco es bastante visible ya que arde entre el electrodo y la pieza de trabajo. El electrodo, arco y baño de soldadura están protegidos contra la atmósfera por un gas de protección inerte o activo que se alimenta constantemente en la zona de soldadura.
Los procesos de soldadura por arco protegido por gas se clasifican según el tipo de electrodos y el gas usado. Normalmente se dividen en dos categorías principales. Las categorías son: (i) soldadura por arco de tungsteno con gas (GTAW), es decir, TIG, TP y THG (soldadura por arco de hidrógeno de tungsteno); y (ii) soldadura por arco metálico con gas (GMAW), es decir, MIG y MAG (soldadura por gas activo metálico). Los procesos principalmente usados para la producción de tubos son TIG, MIG y MAG. Los procesos de soldadura TIG y MIG se usan principalmente para producción de tubos SS. En el proceso de soldadura TIG, el arco arde entre un electrodo de tungsteno no fundente y la pieza de trabajo. Cualquier metal de aporte se alimenta principalmente sin ninguna entrada DC. El gas de protección fluye desde una boquilla de gas y protege el electrodo, metal de aporte y el baño líquido del contacto con el aire atmosférico.
El gas de protección es inerte, normalmente argón (Ar), helio (He) o una mezcla de estos gases. En los procesos MIG y MAG, en contraste con el proceso TIG, el arco arde entre la pieza de trabajo y un electrodo consumible que se funde y proporciona el metal de aporte. El gas de protección usado en la soldadura MIG es inerte, normalmente Ar, He o una mezcla de estos gases. En el caso del proceso de soldadura MAG, el gas de protección es activo y consiste en CO2 puro (dióxido de carbono), o en una mezcla de gases compuesta por CO2, Ar y O2 (oxígeno). El proceso MAG se usa cada vez más para soldadura de puntos en la producción de tubos soldados longitudinales y espirales de gran diámetro. La soldadura de puntos también sirve como respaldo del baño de soldadura para el proceso SAW subsiguiente. Los requisitos de una soldadura óptima son una preparación precisa de los bordes (unión a tope en V doble con caras de raíz anchas) y una buena soldadura de puntos continua. En producción de tubos de gran diámetro, las velocidades de soldadura para la soldadura de puntos varían desde alrededor de 5 m/min a 12 m/min.
Producción de tubo soldado longitudinal (proceso U-ing/O-ing)
Las chapas usadas para tubos soldados longitudinalmente se forman en prensas con matrices abiertas para las operaciones U-ing y matrices cerradas para las operaciones O-ing. El proceso también se llama proceso de formación UOE (U-ing, O-ing y expandido) y se usa para la producción de tubos de gran diámetro soldados longitudinalmente en longitudes individuales hasta 18 m. Las plantas modernas que usan este proceso están diseñadas para un diámetro de tubo que varía desde alrededor de 400 mm a 1.620 mm, y espesores de pared que varían de 6 mm a 40 mm. El material de partida son chapas de acero. El flujo de material en el proceso indicando las etapas operacionales e de inspección importantes durante la producción de tubos de gran diámetro por proceso UOE de formación se muestra en la Fig. 8.
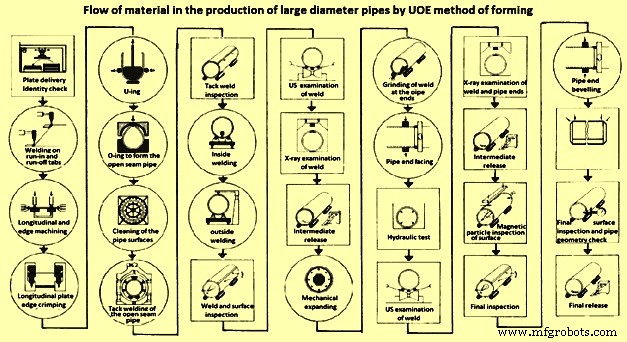
Fig. 8 Flujo de material en la producción de tubos de gran diámetro por método UOE de formación
Al inicio del proceso de soldadura, se sueldan lengüetas de entrada y salida en las chapas planas para asegurar que los fenómenos de cabeza y cola asociados con el proceso SAW ocurran fuera del metal del tubo. Antes de que la chapa se doble en un tubo de costura abierta por las diversas etapas y prensas de formación usadas, los dos bordes longitudinales sufren mecanizado por una máquina cepilladora para asegurar que sean paralelos. El bisel de soldadura necesario para el espesor de chapa concernido también se corta.
En la primera etapa de formación, la chapa se pliega en el área de sus bordes longitudinales. La relación de doblado corresponde aproximadamente al diámetro del tubo de costura abierta. El plegado se realiza en prensas de formación especiales. En la segunda etapa, la chapa se dobla en forma de U en una operación que involucra una herramienta de radio circular empujando la chapa hacia abajo entre dos soportes. Hacia el final de la operación, la distancia entre los soportes se reduce para aplicar un pequeño grado de sobre-doblado para contrarrestar el efecto de retorno elástico. En la tercera operación de formación, la forma de U se coloca en la prensa O-ing para producir en una sola operación el tubo redondo de costura abierta.
Los procesos de formación realizados en las prensas U-ing y O-ing se coordinan para asegurar que el efecto de retorno elástico sea contrarrestado efectivamente y el tubo de costura abierta sea lo más circular posible con los bordes longitudinales alineados. Estas operaciones necesitan altas cargas de prensa.
Los bordes de la costura abierta se presionan luego juntos (eliminando cualquier desplazamiento) en soportes de soldadura de puntos, que normalmente están diseñados en forma de jaulas de rodillos, y luego se unen por una costura continua depositada por máquinas de soldadura MAG automáticas. Dependiendo del espesor de los tubos, las velocidades de soldadura aplicadas pueden estar en el rango de 5 m/min a 12 m/min.
Los tubos soldados por puntos se transportan luego por una mesa de rodillos y sistema de distribución a las jaulas SAW, donde, en líneas separadas, se les proporciona primero la pasada interior y luego la pasada exterior. Estas pasadas se depositan moviendo el tubo en un carro bajo una cabeza de soldadura estacionaria. Para la pasada interior, la cabeza de soldadura está montada en un brazo que se extiende dentro del tubo. Para precluir la posibilidad de desplazamiento de soldadura, tanto las cabezas exterior como interior se monitorean y controlan continuamente para una alineación perfecta con la línea central de la soldadura. Cualquiera de los procesos SAW multi-alambre puede usarse, dependiendo de las dimensiones del tubo (diámetro y espesor de pared). Después de la soldadura, los tubos se envían a la sección de acabado.
Los tubos después de la soldadura normalmente no satisfacen los requisitos de tolerancia con respecto a diámetro y redondez. Por tanto, en el departamento de acabado, los tubos se someten a una inspección exhaustiva y se dimensionan por expansión en frío. Esta operación se realiza por expansores mecánicos o hidráulicos. La cantidad de expansión aplicada es alrededor del 1 %, y este valor se considera al determinar la circunferencia inicial del tubo de costura abierta. El proceso de producción se completa en el departamento de acabado con el mecanizado de los extremos del tubo y la realización de cualquier retrabajo necesario.
Los tubos se someten a una prueba hidráulica antes de la operación de mecanizado de extremos. Luego, se realiza un examen ultrasónico (US) final sobre toda la longitud de la zona de soldadura. Las indicaciones reveladas por este examen US automático y también las regiones de soldadura en los extremos de los tubos se verifican además por inspección de rayos X. Todos los extremos de los tubos también se inspeccionan US para solapes y laminaciones.
Producción de tubos espirales
Los tubos espirales también se conocen como tubos de costura helicoidal. Durante la producción de tubos espirales, la tira en caliente o chapa se moldea continuamente en un tubo por una instalación de formación espiral aplicando un radio de doblado constante, con los bordes de la tira también siendo soldados continuamente en línea.
En comparación con la producción de tubos soldados longitudinalmente, en la que cada diámetro de tubo necesita un cierto ancho de tira, la producción de tubos espirales se caracteriza por el hecho de que tubos con diferentes diámetros pueden producirse a partir de un solo ancho de tira. Esto es porque el ángulo de entrada de la tira al ser alimentada a la unidad de formación puede cambiarse. Cuanto menor es este ángulo de entrada, mayor es el diámetro del tubo a partir de la misma tira. Existe una dependencia matemática entre el ángulo de alimentación, el ancho de la tira y el diámetro del tubo que se aplica en el caso de la producción de tubos espirales. Esta dependencia matemática se muestra en la Fig. 9.
El rango de diámetros de tubos producidos por la tecnología de soldadura espiral está en el rango de alrededor de 500 mm a 2.500 mm. El material de partida usado para la producción de tubos soldados espirales es normalmente tira ancha HR con espesores de pared hasta 20 mm. Para espesores de tubo superiores a 20 mm, generalmente se necesitan chapas en longitudes individuales hasta 30 m.
Hay dos tipos de instalaciones asociadas dentro de la producción de tubos espirales. Estas instalaciones pueden consistir en: (i) línea integrada de formación y procesamiento de tubos SAW; y (ii) líneas separadas de formación y procesamiento de tubos SAW (Fig. 9).
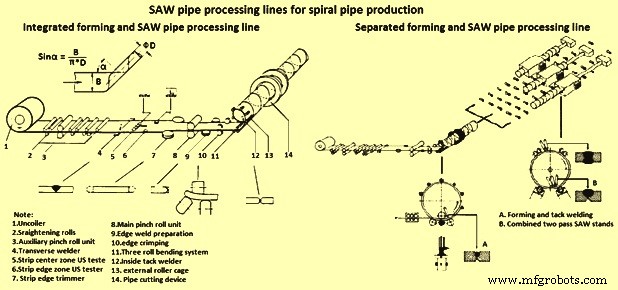
Fig. 9 Líneas de procesamiento de tubos SAW para producción de tubos espirales
Línea integrada de formación y soldadura SAW – La línea integrada de formación y soldadura SAW es la instalación de producción convencional para la producción de tubos espirales. En este tipo de instalación, el proceso de producción consiste en: (i) una etapa de preparación de tira; y (ii) una operación de formación de tubo combinada con unidad SAW simultánea de pasada interior y exterior. Además de soldar las tiras juntas, la etapa de preparación de tira también endereza la tira y la recorta al ancho exacto. Los bordes de la tira deben mecanizarse con precisión dentro de tolerancias cerradas, y un plegado de borde definido también debe realizarse para prevenir formación de crestas/piquetes impermisibles si la formación de tubo ha de ser exitosa.
La tira alimentada desde el desenrollador se une al extremo trasero en la bobina anterior por proceso SAW. La soldadura se deposita a lo largo de la cara que luego va a formar la superficie interior del tubo. La pasada SAW exterior se deposita en una línea separada en el tubo terminado. La tira pasa luego por un tren de enderezado y se corta a un ancho constante por una recortadora de bordes. Un dispositivo adicional también bisela los bordes en preparación para la operación principal de soldadura SAW. Antes de la entrada en la sección de formación, los bordes de la tira se pliegan para evitar crestas/piquetes en la unión.
En la línea integrada, la etapa de preparación de tira es seguida inmediatamente por el proceso de formación con soldadura interior y exterior simultánea por el proceso SAW. Una unidad de rodillos de pellizco alimenta la tira en un ángulo de entrada predeterminado en la sección de formación de la máquina.
El propósito de la sección de formación es doblar la tira exactamente preparada de ancho "A" en un cierto ángulo de alimentación en un tubo cilíndrico de diámetro "D" de acuerdo con las relaciones matemáticas dadas en la Fig. 9.
Hay muchos métodos de formación que se usan para producir tubos de soldadura espiral. Aparte del método de zapata directa que tiene sus limitaciones, las dos técnicas principales de soldadura espiral (Fig. 10) que normalmente se usan son: (i) doblado de tres rodillos con jaula de rodillos de diámetro interior; y (ii) doblado de tres rodillos con jaula de rodillos de diámetro exterior. En un sistema de doblado de tres rodillos, se usan varios rodillos individuales y guía en lugar de un solo rodillo de formación.
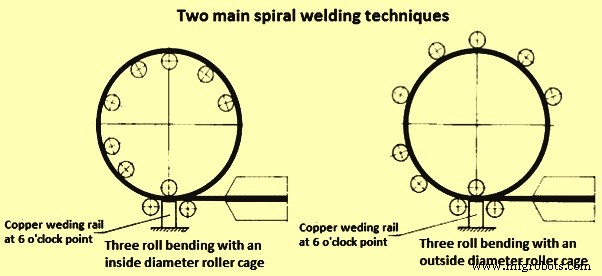
Fig. 10 Dos técnicas principales de soldadura espiral
La jaula de rodillos sirve para fijar el eje del tubo y maximizar la redondez del tubo para asegurar la convergencia libre de desplazamiento de los bordes de la tira en el punto de soldadura. Esto facilita el logro de dimensiones precisas del tubo, de modo que el tubo que sale de la máquina ya está producido dentro de las tolerancias estandarizadas de diámetro, redondez y rectitud. Por tanto, la expansión/dimensionado de los tubos después de la soldadura no es necesario.
En la máquina de formación de tubo espiral y SAW, los bordes convergentes de la tira se sueldan primero por el interior alrededor de la posición de las 6 en punto y luego, media vuelta de tubo más allá, se sueldan por el exterior en la posición de las 12 en punto. La alineación de la cabeza de soldadura al centro de la soldadura y el control del espacio se realizan automáticamente.
La hebra de tubo producida se corta posteriormente a longitud por un dispositivo de desprendimiento volador. El tubo individual se envía luego a la sección de acabado donde el proceso de producción se completa con el mecanizado de los extremos del tubo y la realización de cualquier retrabajo. Antes del mecanizado de los bordes del tubo, se realiza una prueba hidráulica en el tubo. La región de soldadura completa se inspecciona luego US, con la zona de soldadura en los extremos de los tubos también examinada por rayos X. Además, cada tubo se inspecciona US sobre toda su circunferencia para solapes/laminaciones. Si se necesita, la zona de soldadura y el metal base también se inspeccionan US antes de la prueba hidráulica.
La productividad de este proceso está determinada por la velocidad de la operación SAW. La formación de tubo es normalmente capaz de tasas de producción sustancialmente más altas. Para utilizar la eficiencia de la sección de formación de tubo espiral, las plantas ahora se diseñan sobre la base de líneas separadas de formación y SAW. En tales plantas, la línea de formación cuenta con una instalación de soldadura de puntos que tiene una capacidad de velocidad de producción igual a la velocidad de la línea de formación. La línea SAW realiza la soldadura de costura fuera de línea en un número de varias jaulas de soldadura separadas que igualan la productividad de la línea de formación.
Líneas separadas de formación y soldadura SAW – La característica principal de las plantas que tienen líneas separadas de formación y soldadura SAW es que hay dos unidades de producción independientes que consisten en: (i) formación de tubo con soldadura de puntos interna; y (ii) operación SAW interior y exterior en jaulas de soldadura separadas.
Aparte de la mayor eficiencia de costos de tal planta lograda debido a la operación de formación y soldadura de puntos más rápida, también hay ventajas técnicas de separar las dos operaciones. Estas ventajas son ya que ambas operaciones pueden optimizarse individualmente.
En la sección de formación de tubo espiral, los bordes de la tira que se unen (uno en la sección de tubo ya formado y el segundo en la tira entrante) se unen continuamente por soldadura de puntos interior. El proceso de soldadura de puntos se realiza por soldadura MAG a una velocidad de 12 m/min en la región de la posición de las 6 en punto. CO2 se usa normalmente como gas de protección. Los bordes de soldadura debajo de la posición de soldadura corren con prácticamente ningún espacio sobre un rodillo guía rígidamente fijado.
Un dispositivo de desprendimiento corta la hebra de tubo soldado por puntos en las longitudes individuales requeridas. Este proceso de corte de tubo es la última operación realizada en la línea de formación espiral. Dado que la velocidad de soldadura de puntos es alta, es necesario usar una antorcha de plasma de alta velocidad operando con inyección de agua en lugar de la antorcha oxiacetilénica convencional. Los tubos cortados a longitud se envían para la operación SAW downstream que se lleva a cabo en jaulas SAW combinadas de dos pasadas para soldadura final.
Una mesa de rodillos especial rota el tubo de acuerdo preciso con su junta espiral, permitiendo así que las cabezas SAW realicen primero la soldadura interior y luego la soldadura exterior. Se necesita un control preciso de alineación de la línea central de soldadura de las cabezas de soldadura interior y exterior en esta operación para minimizar el desplazamiento de soldadura. Los métodos de dos alambres o tres alambres se usan para las operaciones de soldadura de pasada interior y exterior.
Aparte de algunas modificaciones, las etapas subsiguientes de producción como mecanizado de extremos de tubo, prueba hidráulica, así como exámenes no destructivos y pruebas mecánicas son en principio las mismas que las usadas en las líneas integradas de soldadura espiral. Los retroalimentaciones de estas pruebas e inspecciones se dan inmediatamente a las etapas de producción individuales para asegurar la optimización continua de la calidad del producto.
Proceso de manufactura
- Consideraciones Clave para el Mecanizado Suizo de Alto Volumen
- Proceso FINEX: Producción Avanzada de Hierro Líquido con Finos de Mineral y Carbón No Coquizable
- Técnicas Optimizadas de Laminación por Corte para Producción Eficiente de Barras
- Comprendiendo los Procesos de Soldadura: Tipos, Técnicas y Aplicaciones
- Máquinas de Medición por Coordenadas CNC de Taiwán – Precisión para Producción de Alta Calidad
- Directrices críticas de seguridad para soldadura de depósitos de combustible
- Guía profesional para elegir máquina de soldadura por resistencia por puntos
- Máquinas de soldadura por puntos: qué son y por qué son ideales para fabricar armarios
- 5 estrategias probadas para reducir plazos de entrega en fabricación metálica
- Tendido de tuberías: proceso esencial para instalar y conectar tuberías
- Uniones de tubería (pipe unions): definición, uso y beneficios