



Comprendiendo los Procesos de Soldadura: Tipos, Técnicas y Aplicaciones
Procesos de Soldadura
La soldadura es un proceso de fabricación que une materiales causando coalescencia. Normalmente se realiza fundiendo las piezas base y añadiendo material de aporte para formar un baño fundido que al enfriarse se convierte en una unión fuerte, ya sea con presión a veces combinada con calor, o por sí sola, para producir la soldadura. Esto contrasta con el soldadura blanda (soldering) y soldadura fuerte (brazing), que implican fundir un material de menor punto de fusión entre las piezas para formar un enlace sin fundir las piezas base. La soldadura usualmente requiere una fuente de calor para producir una zona de alta temperatura que funda el material, aunque es posible soldar dos piezas metálicas sin mucho aumento de temperatura.
Métodos de Unión en Fase Sólida
Existen métodos con unión en fase sólida donde no hay fundición de electrodos, aunque se produce calor. Como las piezas se presionan firmemente, el aire queda excluido durante la unión. En soldadura normal, el material fundido y solidificado es normalmente más débil que el material forjado de la misma composición. En unión en fase sólida no ocurre tal fundición, por lo que el método puede producir uniones de alta calidad. Metales de naturaleza disímil también pueden soldarse fácilmente por estos métodos. En soldadura normal, la unión de metales disímiles presenta problemas ya que se forman compuestos intermetálicos frágiles durante la fundición.
La tecnología moderna de soldadura comenzó a finales del siglo XIX con el desarrollo de métodos para generar alta temperatura en zonas localizadas. Existen diferentes métodos y estándares, y continúa la búsqueda de nuevos y mejores métodos.
Aunque los diferentes procesos tienen sus propias ventajas y limitaciones para aplicaciones específicas, la soldadura por arco manual con electrodo revestido (MMA) sigue dominando en términos de metal de aporte total depositado. Los procesos de soldadura pueden clasificarse según:
- Con o sin material de aporte: La soldadura autógena se realiza sin aporte. Antes solo la soldadura por gas permitía unión con o sin aporte. Con el desarrollo de otros procesos (TIG, haz de electrones, etc.), esta clasificación creó confusión.
- Fuente de energía: Se usan energías química, eléctrica, lumínica, sonora, mecánica, etc. Pero excepto la química, todas se generan a partir de energía eléctrica. No es buen criterio.
- Soldadura por arco y no arco: Agrupa todos los procesos de arco en una clase y el resto en otra. Pero es difícil asignar procesos como soldadura electroescoria (ESW) y soldadura a tope por destello.
- Soldadura por fusión y por presión: Es la clasificación más usada ya que cubre todos los procesos en ambas categorías independientemente de fuente de calor y uso de aporte. Fusión: metal fundido se solidifica libremente. Presión: metal fundido (si lo hay) se retiene en espacio confinado (ej. soldadura por puntos por resistencia o soldadura de perno por arco) solidifica bajo presión, o metal semisólido se enfría bajo presión. Las figuras 1 y 2 muestran los procesos de fusión y presión respectivamente.
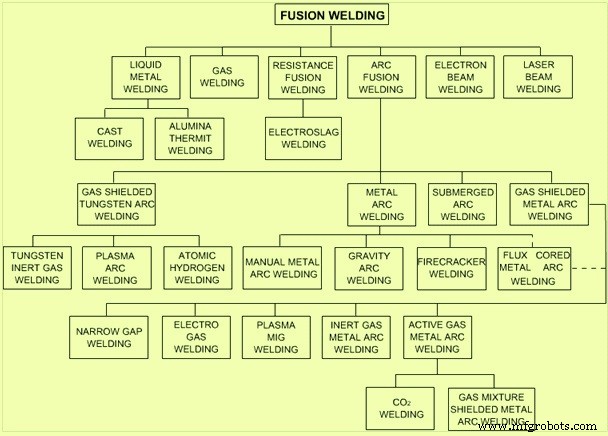
Figura 1: Procesos de soldadura por fusión
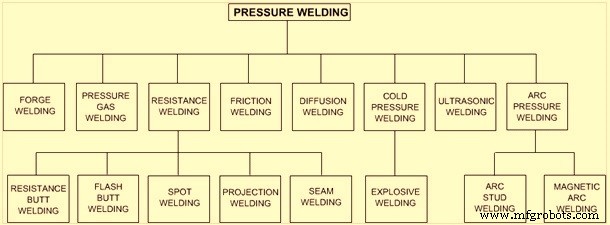
Figura 2: Procesos de soldadura por presión
Principales Procesos de Soldadura
Soldadura por Gas (Oxiacetilénica)
Es el proceso más importante para unir variedad de metales. Otros gases combustibles (GLP, metano, hidrógeno) pueden usarse en lugar de acetileno. Según la relación gas/oxígeno, se obtienen tres tipos de llama: (i) reductora (carburizante), (ii) neutra, (iii) oxidante. La llama reductora tiene carbono no quemado que puede añadirse a la soldadura. Adecuada para aceros de alto carbono o carburar superficies de aceros bajos en carbono. La llama neutra se usa invariablemente para aceros y otros metales. En la oxidante, la zona interna se vuelve muy pequeña e induce ruido fuerte. Da la temperatura más alta (~3200 °C para oxiacetileno), con concentración de calor justo fuera de la punta del cono blanco. La llama oxidante introduce oxígeno en el metal de soldadura y no es preferida para aceros.
El soplete tiene cámara de mezcla donde oxígeno y acetileno se mezclan e inflaman en la punta. La soldadura puede hacerse de dos formas: técnica "forehand" (soplete avanza en dirección de soldadura, inclinado 65° al depósito) y "backhand" (soplete inclinado 45° a zona no soldada). La soldadura por gas es más adecuada para chapas finas ya que su llama no es tan penetrante como el arco. Tiempo de soldadura comparativamente mayor, zona afectada por calor (ZAC) y distorsión mayores que en soldadura por arco.
Soldadura MMA o SMAW (Shielded Metal Arc Welding)
También llamada soldadura con electrodo revestido ("stick welding") o soldadura por arco con fundente (FSAW). Es muy flexible y el proceso de arco más usado. Implica establecer un arco entre electrodo metálico revestido y pieza. El calor del arco funde el metal base y el electrodo, que se mezclan para formar, al enfriarse, una masa sólida continua. Corriente eléctrica (AC o DC) de una fuente de poder forma el arco. A medida que se deposita la soldadura, el revestimiento del electrodo se desintegra, emitiendo vapores que sirven como gas protector y formando capa de escoria. Ambos protegen la zona de soldadura de contaminación atmosférica. MMA puede unir aceros, aceros inoxidables, hierros fundidos y muchos no ferrosos. Para muchos aceros al carbono dulces y de alta resistencia, es el método preferido.
Soldadura por Arco Sumergido (SAW)
El proceso se llama así porque la zona de soldadura y arco están sumergidos bajo una manta de fundente. SAW calienta metales usando arco eléctrico entre electrodo desnudo y material base, bajo manta de fundente. El fundente se vuelve conductor cuando se funde, creando camino para la corriente entre electrodo y pieza. Usa electrodo de hilo sólido continuo protegido por el fundente. El fundente estabiliza el arco y protege el baño fundido de la atmósfera. La manta previene salpicaduras y chispas, protege de luz ultravioleta y humos típicos de SMAW. También cubre y protege la soldadura durante el enfriamiento y puede afectar composición y propiedades. SAW es normalmente automatizado, pero existen sistemas semiautomatizados. Corriente AC o DC; para automatizados, electrodos pueden ser hilo único o múltiples hilos sólidos o tubulares, o tiras. Solo puede hacerse en posición plana u horizontal debido al fundente granular y fluidez del baño. Altas tasas de depósito; materiales muy gruesos y finos pueden soldarse.
Soldadura por Arco con Electrodo Tubular (FCAW)
Desarrollada a principios de los 50 como alternativa a SMAW. La ventaja sobre SMAW es que elimina electrodos tipo varilla, superando muchas restricciones. Ampliamente usada por su alta velocidad y portabilidad. Proceso semiautomático o automático para aceros al carbono, inoxidables y bajos aleados. Usa arco eléctrico para producir coalescencia entre electrodo tubular continuo de aporte y materiales base, con o sin gas protector. Requiere electrodo tubular consumible alimentado continuamente conteniendo fundente, y fuente de poder de voltaje constante (o menos común, corriente constante). Gas protector externo a veces usado, pero a menudo el propio fundente genera protección necesaria, produciendo protección gaseosa y escoria líquida. Con hilo tubular con gas protector, los agentes protectores provienen del fundente dentro del electrodo. Un gas externo aumenta los elementos del núcleo para prevenir contaminación atmosférica del metal fundido. Cuando se usa gas protector, el equipo es virtualmente el mismo que en GMAW. Con alimentadores sensor de voltaje especiales, es posible soldadura tubular de alta calidad con fuente de corriente constante. Adecuado para soldadura en todas las posiciones con metal de aporte y parámetros correctos.
Soldadura por Arco Metálico con Gas (GMAW / MIG)
También llamada soldadura MIG (Metal Inert Gas). Proceso de arco que incorpora alimentación automática de electrodo consumible sólido continuo, normalmente protegido por gas suministrado externamente. Usado para soldar acero, aluminio, acero inoxidable, cobre, y puede usarse en cualquier posición con parámetros y equipo apropiados. GMAW usa polaridad DCEP (corriente directa electrodo positivo), y el equipo ofrece control automático de arco. Los únicos controles manuales del soldador son posicionamiento, guiado y velocidad de avance. El metal de aporte se almacena en carrete y es impulsado por rodillos (la corriente se alimenta al hilo) a través de un tubo a una "antorcha". La gran cantidad de hilo en el carrete permite soldaduras continuas, largas e ininterrumpidas. Gas inerte también se alimenta por el tubo a la antorcha y sale alrededor del hilo. Se establece arco entre hilo y pieza; por la alta temperatura se forma baño de soldadura casi instantáneamente. Las claves son: selección de mezcla de gas correcta, su caudal, velocidad de hilo y corriente. Una vez ajustados, el nivel de habilidad requerido es menor que con oxiacetileno. Fácilmente automatizable. GMAW se realiza comúnmente por robots. Ampliamente usado en aceros y aluminio. Aunque el gas inerte mantiene la soldadura limpia, según ajustes puede haber salpicadura de glóbulos metálicos adyacentes que afectan la apariencia a menos que se remuevan.
Soldadura Tándem
Comparado con GMAW convencional, usa dos hilos en línea, uno detrás del otro. Los hilos se alimentan simultáneamente y funden usando puntas de contacto independientes montadas en la misma antorcha. Resultado: excelente calidad de soldadura con poca salpicadura y hasta 3 veces las tasas de depósito y velocidades de avance de sistemas convencionales. Características ideales para aplicaciones automatizadas.
Soldadura TIG o GTAW (Gas Tungsten Arc Welding)
Proceso manual que usa electrodo de tungsteno no consumible, mezcla de gas inerte o semi-inerte, y material de aporte separado. Especialmente útil para materiales delgados, se caracteriza por arco estable y soldaduras de alta calidad, pero requiere habilidad significativa del operador y solo puede lograrse a velocidades relativamente bajas. Se usa electrodo de tungsteno no consumible y se establece arco entre este y la superficie de la pieza. GTAW puede usarse en casi todos los metales soldables, aunque se aplica más a acero inoxidable y metales ligeros. Usado cuando la calidad de soldadura es extremadamente importante.
Soldadura por Arco de Plasma (PAW)
Variación de GTAW. Usa electrodo de tungsteno pero gas de plasma para formar el arco. El arco es más concentrado que GTAW, haciendo el control transversal más crítico y restringiendo generalmente la técnica a procesos mecanizados. La constricción aumenta mucho el voltaje de arco y la ionización. Además de elevar la temperatura, la zona más caliente del plasma se extiende fuera de la boquilla hacia la superficie de trabajo. Resultado: fuente de calor más concentrada a mayor temperatura que aumenta mucho la eficiencia de transferencia de calor permitiendo velocidades de avance más rápidas. Usada manualmente, requiere alto nivel de habilidad. Por su corriente estable, puede usarse en rango más amplio de espesores que GTAW. Mucho más rápida y aplicable a todos los materiales de GTAW excepto magnesio. Soldadura automatizada de acero inoxidable es una aplicación importante.
Soldadura por Haz Láser (LBW)
Proceso automatizado que utiliza calor de haz concentrado de luz coherente para unir dos materiales. Usado para soldar todos los metales: acero, inoxidable, aluminio, titanio, níquel, cobre. Ofrece altas propiedades mecánicas y velocidades, con baja distorsión y sin escoria ni salpicadura. Soldaduras pueden hacerse con o sin metal de aporte; en muchas aplicaciones se usa gas protector para proteger el baño fundido. El equipo requiere inversión de capital significativa y alto nivel de habilidad del operador debido a las muy altas velocidades y área pequeña afectada por el haz láser.
Soldadura por Resistencia Eléctrica
Proceso de no fusión. El calor se genera al pasar alta corriente a través de pequeña área de dos superficies metálicas en contacto. Calor H = I² × R × t (I=corriente, R=resistencia de interfaz, t=tiempo). Cuando el aumento de temperatura es suficiente, se aplica gran presión en la interfaz calentada para formar la unión. Variables: corriente, tiempo, presión, duración de presión, materiales y espesores. Cinco tipos principales: (i) soldadura por puntos, (ii) por costura, (iii) por proyección, (iv) a tope por upset, (v) a tope por destello.
Soldadura por Puntos (Spot Welding)
Las chapas se colocan una sobre otra tras limpiar superficies. Dos electrodos tipo varilla en ambos lados. Se aplica presión y mantiene un intervalo (tiempo de compresión) antes de pasar corriente. Tiempo de aplicación (tiempo de soldadura) medido en ciclos. Presión mantenida durante este tiempo. Tras cortar corriente, presión mantenida breve tiempo (tiempo de retención) para que el metal calentado solidifique y forme nugget. Tras retención, presión liberada y tiempo muerto antes de siguiente punto. Corriente muy alta causa expulsión, cavitación, agrietamiento, propiedades mecánicas reducidas y hundimiento del electrodo. Corriente baja resulta en superficies no fundidas y mala soldadura. Alta presión aumenta contacto y disminuye resistencia, generando menos calor; puede causar distorsión y reducir vida del electrodo. Más tiempo de corriente puede causar ebullición, porosidad, crecimiento de nugget hasta cara del electrodo. La conductividad de materiales juega papel importante en decidir espesor de chapas soldables por puntos. Aceros de alto carbono requieren tratamiento térmico post-soldadura (PWHT). Ventajas: adaptabilidad a producción en masa, alta velocidad, limpieza, sin varillas de soldadura, poca habilidad operativa. Materiales con alta conductividad térmica y eléctrica son difíciles de soldar por puntos y requieren procedimiento especial.
Soldadura por Costura (Seam Welding)
Se usan electrodos tipo rodillo. Los rodillos rotan sobre la pieza mientras avanza la soldadura. Controlando la alimentación, se obtiene buen control de calor. La costura se enfría bajo presión a intervalos definidos. La soldadura tiene menos perturbaciones superficiales. A medida que avanza, la corriente intenta pasar por la parte ya soldada, reduciendo calentamiento en la porción por soldar. Una forma de superar esto es aumentar la corriente conforme avanza. A veces se usa calentamiento externo (alta frecuencia) para compensar el efecto de corriente reducida por derivación. El calor generado es alto y los rodillos deben enfriarse por agua para evitar distorsión. La interrupción de corriente también puede emplearse para que fluya tiempo específico, suministre calor requerido, y cese por tiempo predeterminado antes de iniciar siguiente punto. Esto también controla calentamiento de rodillos. Puede hacerse en aceros, aluminio, magnesio, aleaciones de níquel; no recomendado para cobre y aleaciones. Soldadura por costera alta frecuencia adecuada para tubos aletados y otros tubos.
Soldadura por Proyección (Projection Welding)
Similar a soldadura por puntos pero la soldadura se realiza en lugares donde hay proyecciones hechas para este propósito. Las proyecciones se crean prensando en lugares seleccionados de la chapa. La resistencia al calor confinada a las proyecciones permite la soldadura entre partes por aplicación de presión adecuada en el momento apropiado en estos puntos de contacto. Especialmente aplicable a producción en masa, y adecuada donde se requieren muchas soldaduras por puntos en área restringida. Usada en soportes, estampados de acero pesado, encapsulado de tiristores, etc.
Soldadura a Tope por Upset (Upset Butt Weld)
Se obtiene llevando dos piezas a contacto extremo a extremo bajo presión y permitiendo que la corriente fluya de una a otra. Las superficies de contacto deben ser lo más lisas posible. En soldadura upset (como en flash butt) resulta estructura forjada, contra estructura de fundición en soldadura por puntos y proyección. Soldadura de herramientas al mango se hace por upset. Soldadura a tope por resistencia empleada para unir tubos.
Soldadura a Tope por Destello (Flash Butt Welding)
Las dos piezas se presionan una contra otra aplicando presión para que el contacto sea en puntos por rugosidad superficial. Se pasa alta corriente. Superficies se calientan hasta condición fundida, y al avanzar lentamente una pieza hacia la otra, el metal fundido es expulsado (flash). Tras alcanzar etapa plástica, se aplica presión de upset, uniendo las dos caras. Difiere de soldadura por presión por resistencia en que aquí los contactos son solo en algunos puntos por rugosidad; en resistencia a tope se prefiere superficie lisa de contacto completo.
En este método, contaminaciones superficiales se eliminan en la salpicadura durante el flash y metal fundido se expulsa en el upset final de forja. Se crea pequeña aleta en la unión consistente en metal fundido remanente y óxidos. Esta aleta puede recortarse por rectificado. La ventaja radica en que el metal fundido y el arco brindan protección eficiente al metal plástico que forma la soldadura, evitando oxidación.
La presión aplicada en frío varía según material. Con precalentamiento, puede reducirse a aproximadamente la mitad de valores normales. Flash butt welding se aplica fácilmente a aceros altamente aleados que no pueden soldarse satisfactoriamente por otros procesos.
Soldadura Electroescoria (ESW)
Ofrece buena productividad y calidad en fabricación de estructuras pesadas y recipientes a presión. El metal de soldadura en ESW se obtiene por fusión de hilo electrodo bajo manta de capas de fundente. El calor para fundir se obtiene como calor por resistencia al paso de corriente a través del baño de fundente que cubre toda la superficie del metal de soldadura. Se forma baño de fundente fundido entre los bordes de las piezas a soldar y los zapatos moldeadores móviles. El electrodo metálico se sumerge en el fundente fundido. La corriente que pasa por electrodo y fundente calienta el baño. El punto de fusión del fundente es mayor que el del hilo y metal base. Por tanto, el hilo se funde y el metal fundido se asienta en el fondo del baño de fundente y solidifica formando el metal de soldadura. Para mantener estable la soldadura, el baño de fundente debe mantener su temperatura.
En ESW el baño de fundente tiene 40-50 mm de profundidad y ofrece camino conductor entre electrodo y metal base. Así se mantiene flujo de corriente tras extinguirse el arco. En contraste, en SAW (parecido a ESW), el arco permanece estable bajo el fundente fundido, ya que el voltaje de arco es ~25-30 V y la capa de fundente es poco profunda. En ESW se usan guías consumibles y no consumibles. Método de guía no consumible: tubo de contacto dirige hilo electrodo al baño de fundente. Cabezal de soldadura se mueve hacia arriba junto con zapatos a medida que se deposita soldadura. En arreglo de guía consumible: se usa tubo consumible. Cabezal permanece fijo en la parte superior de la unión. Eje de soldadura es vertical. Máquina de soldar se mueve hacia arriba consistentemente con la tasa de deposición. La cantidad de fundente permanece constante. Pequeña cantidad de fundente debe añadirse al baño. Cuando la soldadura termina, la máquina puede retirarse. El hilo de soldadura debe coincidir con el material base.
El proceso ESW es completamente continuo, por lo que la productividad es mayor. No se necesita preparación de bordes de las piezas a unir. Hay ahorro en cantidad de metal de aporte y fundente. Tras la soldadura, las piezas soldadas necesitan tratamiento térmico. El proceso debe ser continuo y no interrumpirse. En caso de interrupción, el metal fundido se contrae formando cavidad en el centro. Defectos normales como inclusiones de escoria, porosidad, undercut, muesca, no se encuentran en ESW.
Soldadura por Presión por Inducción
Soldadura en fase sólida, obtenida por calentamiento por inducción de alta frecuencia y aplicación simultánea de presión. Oxidación evitada purgando con gas hidrógeno. Superficies a unir se calientan por corriente inducida producida por inductor en serie con dos capacitores, alimentado por transformador con dos alternadores de alta frecuencia. La corriente inducida fluye en bucle longitudinal a lo largo de los bordes a soldar, calentándolos uniformemente a través de su espesor sobre cierta longitud. Rodillos de forja sueldan los labios fundidos, dejando leve flash externo, removido después. Velocidad normal depende de potencia suministrada. Ampliamente usada en unión de tubos de acero Cr-Mo grado caldera.
Soldadura por Haz de Electrones (EBW)
Proceso donde el calor para fusión se obtiene del impacto de un chorro de electrones de alta velocidad y alta densidad sobre la pieza. Al impactar, la energía cinética se convierte en térmica causando vaporización y fundición. La vaporización del material bajo el haz permite que este penetre en el material, formando un agujero (keyhole). Al moverse el haz a lo largo de la unión, el metal fundido fluye alrededor del agujero dejando la unión soldada en la estela del haz. EBW tiene relación profundidad/ancho >10:1 por la extrema concentración de calor. El haz es muy estrecho y la velocidad de soldadura alta. El aporte neto de calor es muy bajo.
El emisor de electrones es un sistema cátodo-ánodo en cámara de alto vacío. Cátodo de tantalio o tungsteno calentado a ~2560 °C. Nube de electrones creada cerca de su superficie. Escudo metálico fijo cerca del cátodo hace campo eléctrico más agudo y regula flujo de electrones. Campo eléctrico entre cátodo y ánodo acelera electrones y los libera con energía considerable. Así se crea haz de electrones que se hace incidir en las piezas. Lentes magnéticas enfocan el haz en la pieza. Bobinas magnéticas también usadas para desviación y manipulación del punto del haz.
La velocidad de soldadura (según ancho y profundidad) debe controlarse adecuadamente; de lo contrario lleva a penetración incompleta o sobrecalentamiento. Como la zona de fusión es muy estrecha, hay perturbaciones muy pequeñas en el material base. Tolerancia de contracción por diseño es pequeña comparada con otros métodos de arco, y tensiones residuales en el componente también son pequeñas. Como la distancia focal del sistema EB es bastante alta, el cañón EB puede colocarse a distancia, hasta un metro de las piezas, a diferencia de arco eléctrico o chorro de plasma. Así es posible soldar áreas estrechas y restringidas. Soldadura posible en amplio rango de espesores (0,1 mm a 100 mm) y metales disímiles fácilmente soldables por control preciso de calor. Velocidad en EB mucho mayor que métodos de arco, reduciendo tiempo. Repetibilidad de soldaduras EB alta comparada con otros procesos.
Soldadura Explosiva (EW)
Proceso basado en aplicación controlada de enorme potencia generada por detonación de explosivos. Superficies a unir deben estar limpias sin contaminación de óxidos. Estas superficies limpias se presionan a presiones del orden de millones kg/cm² generadas por el explosivo. Combinación de metales disímiles (aluminio-acero, titanio-acero) puede obtenerse fácilmente. Metales demasiado frágiles para resistir impacto de explosión no pueden soldarse. EW es proceso bien adecuado para aplicaciones de revestimiento (cladding). No hay límite superior para espesor de placa base.
Soldadura por Fricción (FW)
La fricción entre las dos caras de soldadura crea calor hasta que el material en las superficies se vuelve plástico. La soldadura se efectúa aplicando fuerza axial. El proceso se divide en dos modos: (i) soldadura por fricción de accionamiento convencional, (ii) soldadura por inercia.
En convencional: piezas alineadas axialmente. Un componente rota a velocidad constante por accionamiento directo mientras el otro se mueve a contacto con el primero bajo presión axial. Tiempo suficiente para generación de calor, de modo que temperatura interfacial vuelve material plástico y permite forjar componentes juntos. En esta etapa la rotación se detiene rápidamente manteniendo presión para consolidar la unión.
En inercia: energía cinética de sistema de volante rotativo se usa para calentar caras. Un componente unido al volante a alta velocidad. El otro se lleva a enfrentar el primero, generando calor por fricción. Energía del volante se utiliza para obtener buen enlace.
Variables principales: velocidad relativa, presión de calentamiento y forja, duración de calentamiento. Factores secundarios: aumento de presión durante calentamiento y forja, desaceleración durante frenado, propiedades del material. Velocidades periféricas 75-105 m/min dan soldaduras satisfactorias. Velocidad muy alta puede resultar en ZAC ancha. Velocidades bajas no generan calor suficiente. Presión de forja depende de resistencia en caliente de la aleación. Debe ser suficiente para soldar superficies. Duración del calentamiento depende de velocidad rotacional, fricción y presión. Determina aporte de calor. Aceros de todas las variedades, inoxidables, cobre y aleaciones pueden soldarse fácilmente por fricción.
Unión por Difusión (Diffusion Bonding - DB)
Proceso de unión que requiere alta temperatura para mejorar difusión, pero implica muy poca deformación macroscópica. La unión se forma sin metal de aporte; microestructura y composición en la interfaz son las mismas que las de los metales base. Se aplica presión causando deformación plástica local y fluencia a temperatura de operación. La unión ocurre por difusión y depende de temperatura, tiempo y presión aplicada. Una lámina intermedia o recubrimiento puede mejorar características de unión. Recristalización y migración de fronteras de grano en la interfaz ocurren en etapas finales y son esenciales para obtener uniones de alta resistencia y eliminar interfaz planar. La presión puede aplicarse en las superficies a unir mediante plato. Presión de gas también puede usarse. Para preservar superficie limpia, la unión puede realizarse en vacío. Si se usa presión de gas, cámara de argón puede usarse. Variables importantes que afectan calidad: (i) rugosidad superficial, (ii) películas de óxido superficial.
Ventajas principales:
- Resistencia de unión puede acercarse a la del metal base.
- Productos sinterizados, materiales disímiles incluyendo metal y cerámica pueden unirse.
- Unión implica deformación y distorsión mínimas, permitiendo control dimensional preciso.
- En uniones metal-cerámica, tensiones residuales pueden reducirse por múltiples capas intermedias.
- Láminas delgadas de materiales superplásticos de grano fino pueden unirse y formarse fácilmente a cualquier forma y contorno deseado.
- Unión de gran área posible; secciones gruesas y delgadas unidas fácilmente. Tiempo de proceso independiente de área o número de componentes.
- Costos de mecanizado reducidos; no se necesita fundente ni electrodo.
Proceso de manufactura
- Soldadura MIG vs. TIG: Seleccionando la Técnica de Arco Adecuada para su Proyecto
- Técnicas de Soldadura por Gas y sus Aplicaciones Industriales
- Fundición por patrón evaporativo: Definición, usos, ventajas y desventajas
- Equipos avanzados de automatización de soldadura: eficiencia y calidad
- Soldadura por Puntos vs. Soldadura Continua: ¿Qué Método se Adapta a tus Necesidades de Fabricación?
- 4 Consejos Esenciales de Seguridad para Soldadura y Trabajos con Metal en el Lugar de Trabajo
- Soldadura blanda vs soldadura fuerte: Elegir la técnica correcta de unión metálica
- Soldadura Robótica: Alternativa Superior a Procesos Manuales para Mayor Eficiencia
- Por Qué la Soldadura Láser Robótica Supera a Métodos Tradicionales: Beneficios Clave para Manufactura Moderna
- Soldadura por puntos explicada: Proceso, beneficios e inconvenientes
- Tipos de electrodos de soldadura: eligiendo los electrodos correctos para su proceso