



Técnicas Optimizadas de Laminación por Corte para Producción Eficiente de Barras
En laminadores de barras comerciales con laminación convencional, redondos y corrugados (ambos normalmente conocidos como barras) se producen desde billetes laminados en secuencia de pasadas por laminador multi-jaula. Cada jaula tiene dos rodillos, acanalados en circunferencia para dar juntos forma deseada de pasada. Sección transversal del billete se reduce y forma gradualmente en secuencia hasta obtener forma y tamaño transversal final.
Mejora productividad mediante laminación por corte
Al laminar barras en laminador comercial, productividad de barras diámetro menor es normalmente menor que barras mayor diámetro. Para mejorar productividad a alto nivel en barras diámetro menor, uno de desarrollos más significativos en producción barras en años recientes es laminación por corte (slit rolling). Figura 1 muestra mejora productividad por laminación por corte. Tecnología combina diseño especial pasada rodillos con equipos guía designados para formar y separar longitudinalmente billete entrante en dos o más hilos individuales que luego se laminan a tamaños finales. En principio, billete se lamina igual que convencional hasta laminador intermedio. Aquí, tras producir sección aceptable, operación corte comienza.
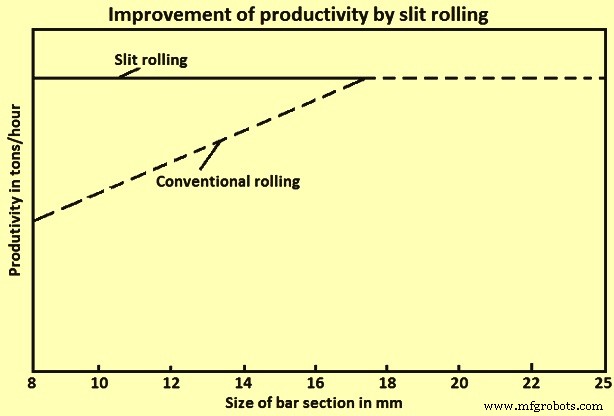
Figura 1 Mejora de productividad por laminación por corte
Laminación por corte es proceso más económico permitiendo altas tasas producción también para barras tamaño pequeño y reducción significativa costo producción. Permite producir dos, tres, cuatro o incluso cinco barras desde un billete. Proceso corte usa pasadas y guías especiales para preparar, formar y separar longitudinalmente material entrante en dos o más hilos individuales, que luego se laminan a tamaños finales. Este proceso también llamado "multi slit rolling" (MSR). Consiste en laminar dos o más barras simultáneamente desde un solo billete. Comparado con laminación continua mono-hilo convencional, MSR reduce número pasadas. MSR se emplea frecuentemente en laminación barras corrugadas. Figura 2 muestra técnica corte y laminación multi-hilo en dos, tres, cuatro, cinco hilos.
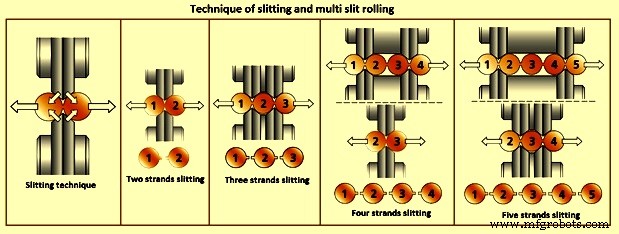
Figura 2 Técnica de corte y laminación multi-hilo
Diseño pasada rodillos en laminación barras con corte longitudinal se basa en aplicación pasadas conformado especiales, llamadas pasadas corte, en etapa final. En estas, material laminado sufre deformaciones considerablemente diferentes a pasadas estirado o conformado convencionales. Laminación en pasadas multi-hilo puede realizarse en laminadores existentes sin inversión considerable ni equipos especiales. Permite aumento considerable capacidad producción.
Pasada separadora en laminación por corte consiste en dos o más secciones mayores, unidas por pequeñas tiras material. Durante corte/separación, secciones se dividen en barras individuales de falso redondo. También, durante operación corte, barras divididas tienen pequeña aleta o aletas material en izquierda, derecha o ambos lados del falso redondo (Figura 2). Durante transformación falso redondo a ovalo, aletas se alargan. Aleta laminada en producto final tiene profundidad aceptada por normas.
Desarrollo histórico
Producción múltiples secciones desde un solo billete data 1910 cuando se desarrolló método producir alambres desde láminas metales blandos. Este método temprano dio concepto general división longitudinal pieza metal en secciones individuales. No era apto para acero por problemas: alta dureza acero y altas temperaturas laminación. Otro método laminación secciones en múltiples de dos o más unidades, todas formadas simultáneamente desde billete, desarrollado 1934. Secciones separadas en pasada final mediante rodillos dispuestos para cizallar verticalmente y cortar alma delgada uniendo secciones. Tenía problemas: tensiones diferentes entre secciones interior/exterior, alto desgaste rodillos corte costosos, problemas diferenciales velocidad. Durante 1980, se propuso otro método para corte billetes laminados producir solo barras doble y triple hilo. Patentado pero limitado a tres hilos.
Proceso multi slit rolling
Proceso difiere laminación continua convencional por uso pasadas rodillos especiales y guías para preparar, formar y separar longitudinalmente billete entrante en dos o más hilos individuales para laminación posterior a tamaño final. En principio, logrado por: (i) reducir billete convencionalmente por desbaste e intermedio para producir sección aceptable para primera pasada conformado especial en jaula formadora, (ii) guiado preciso material a jaula formadora donde se reduce y forma para formar "sección formadora" simétrica normalmente forma hueso perro (dog bone), (iii) guiado y control cercano hueso perro a través jaula separadora, donde material se reduce y forma en "pasada corte", diseñada para separarse fácilmente en dos secciones iguales falso redondo, (iv) guía especial lado entrega jaula separadora asegura corte limpio y entrega múltiples hilos secciones iguales a sus líneas acabado respectivas. Diseño típico pasada corte barras para dos, tres, cuatro, cinco hilos en Figura 3.
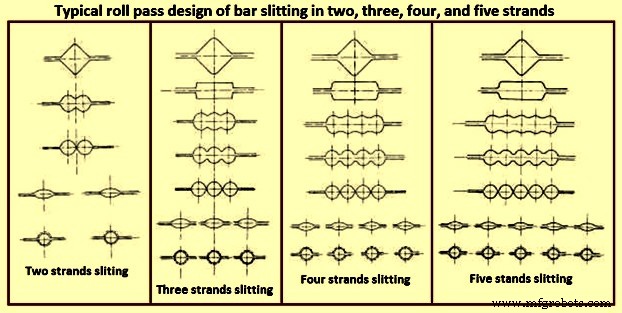
Figura 3 Diseño típico pasada corte barras para dos, tres, cuatro, cinco hilos
En proceso MSR, diseño pasada necesita atención especial. Diseño pasada (Figura 4) basado en aplicación pasadas conformado especiales (pasadas corte o corte) en etapa final. Laminación en pasadas corte es de gran significancia. En estas, material sufre deformaciones considerablemente diferentes a pasadas estirado o conformado convencionales. Tema más importante en diseño pasada MSR: determinación forma ranuras llamadas pasada hueso perro y pasada corte. Pasadas restantes, antes y después corte, son más a menudo pasadas estirado estándar típicas para laminación redondo en laminador comercial. Construcción primera pasada conformado (hueso perro) caracterizada por "cuchillas" simétricas altura bastante grande. Esencia laminación esta pasada: proporcionar división precisa cuadrado/rectangular/redondo/ovalo en dos partes iguales. Inserción precisa barra en pasada y mantener posición correcta logrado con sistema guía material laminado. Sistema guía importante, ya que no posible corregir irregularidades como corte asimétrico en pasadas posteriores y conduce a rechazos.
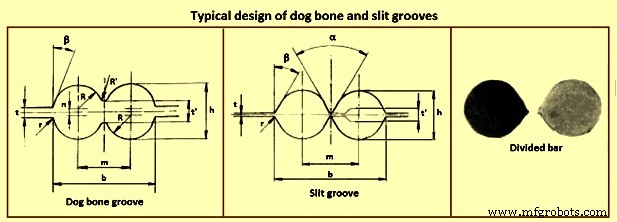
Figura 4 Diseño típico ranuras hueso perro y corte
Pasada corte es pasada final dividiendo barra en dos hilos. En eje pasada, cuchillas muy altas y estrechas situadas y distancia mínima entre ellas establecida. Material saliendo rodillos debe consistir dos partes casi perfectamente iguales conectadas por alma estrecha y delgada espesor máximo 1 mm. Hilos separados y laminados a tamaños finales.
Típicamente, secuencia desglose corte realizada en dos pasadas (Figura 5). Primera pasada adapta forma pieza entrante (normalmente ovalo bastardo) a pieza semi-acabada 8-forma (hueso perro). Figura 5 también muestra esquema pasada división. Rodillos involucrados en primera y segunda pasada tienen ranuras relativamente similares consistiendo forma doble-redondo con protrusión central produciendo separación progresiva. Inclinación protrusión "X" en rodillos primera pasada generalmente mucho mayor que segunda para aumentar rigidez. Rodillos en dos pasadas tienen objetivos diferentes. Primera: protrusión ejerce efecto laminación-marcado en pieza, asumible como acuñado profundo. Segunda: bordes laterales protrusión (no ápice) usados para separar pieza en desarrollo barras redondas. Parámetros clave diseño pasada corte representados Figura 5. Pasada corte significativamente diferente de calibres cóncavos comunes laminación alambre. Rodillos corte caracterizados por protrusión (nariz) resultando configuración cóncava-convexa mixta.
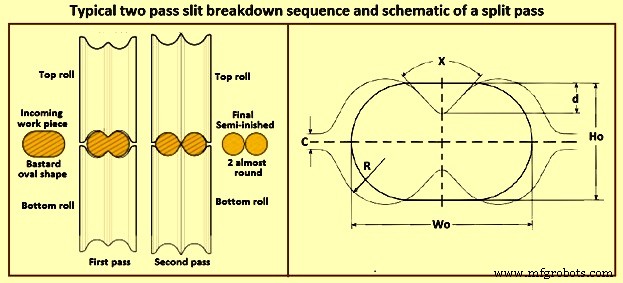
Figura 5 Secuencia típica dos pasadas desglose corte y esquema pasada división
Dado objetivo secuencia desglose corte es división paralela, normalmente holgura máxima rodillos tal que altura ranura casi igual altura pieza entrante. Solo ligeros ajustes holgura para compensar posibles errores diseño, Figura 6. Diseño incorrecto pasada corte o elección inapropiada holgura puede llevar efectos en pieza final. Figura 6a muestra caso valor holgura C1 excesivo (ranura sobredimensionada vs pieza entrante). Producto barra puede verse afectado por falta circularidad excesiva para pasadas posteriores. Por otro lado, valor excesivamente bajo holgura C3 (ranura subdimensionada vs pieza entrante), Figura 6c, puede determinar llenado excesivo ranura con producción rebabas laterales pieza y aumento repentino fuerza separación rodillos además posibles daños rodillos.
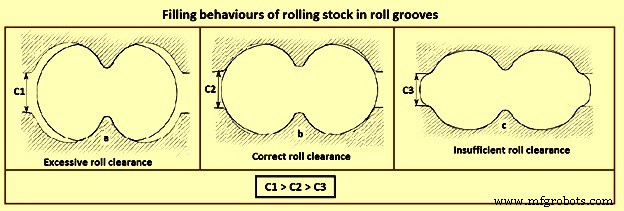
Figura 6 Comportamientos de llenado de material laminado en ranuras de rodillos
En proceso MSR, secciones líder (cuadrado, rectangular, redondo, ovalo) antes pasadas hueso perro y corte deben ser tolerancia muy cerrada. Logrado por: (i) perfil pasada preciso rodillos, (ii) holgura precisa evitar sobrellenado, (iii) alineación precisa pasada entre rodillos superior/inferior, (iv) cojinetes cuellos rodillos sanos y ubicación positiva evitar flujo axial, (v) jaulas laminador rígidas proporcionando tornillo bajada rígido y balance rodillos, (vi) calidad rodillos sana y buenas condiciones pasada, (vii) temperatura uniforme material laminado.
Además, guiado sección líder a pasada formadora y a pasada separadora en jaula separadora es crítico para asegurar hilos igualmente balanceados. Características deseadas para guiado adecuado: (i) guías sanas y robustas, (ii) barras apoyo seguras y rígidas, (iii) equipos guía precisos, (iv) alineación positiva, ajustable y segura, (v) guiado barras cerca jaula, (vi) guías correctamente configuradas y mantenidas. Diseño típico pasada con aplicación pasadas hueso perro y corte para diferentes secciones barra en Figura 7.
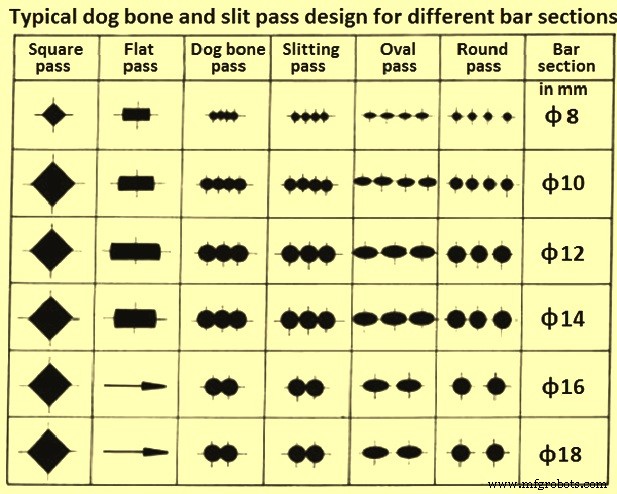
Figura 7 Diseño típico pasadas hueso perro y corte para diferentes secciones barra
Ventajas laminación por corte
Diferentes ventajas laminación por corte sobre convencional en laminador comercial: (i) número jaulas laminación reducido, (ii) reducción costo capital, (iii) reducción consumo específico energía, combustible, rodillos, (iv) aumento rendimiento laminación, (v) reducción costo producción, (vi) aumento nivel productividad laminador. Con misma velocidad salida, productividad aumenta linealmente con aumento número hilos.
Proceso de manufactura
- Consideraciones Clave para el Mecanizado Suizo de Alto Volumen
- Proceso FINEX: Producción Avanzada de Hierro Líquido con Finos de Mineral y Carbón No Coquizable
- Maquinaria VMC: Aumente producción y eficiencia con soluciones CNC de precisión
- Máquinas de Medición por Coordenadas CNC de Taiwán – Precisión para Producción de Alta Calidad
- Servicios de Inspección CMM de Precisión en Taiwán: Garantía de Calidad Global
- Marc Schnadinger: Construyendo una nueva carrera en Industria 4.0
- 3 Estrategias Comprobadas para Acelerar la Fabricación
- Garantizando calidad en producción de fundición: prácticas probadas de trazabilidad
- Blindaje futuro de su producción: Estrategias para crecimiento sostenible
- Serie NX: Centros de mecanizado modulares para líneas de producción automotriz
- Impulse la producción sin esfuerzo: 6 consejos expertos para optimizar su sistema de aire comprimido