



Técnicas Avanzadas de Forjado de Metales: Procesos y Aplicaciones
Procesos para el Forjado de Metales
El forjado de metales es un proceso de deformación donde el metal se presiona, golpea o aprieta bajo gran presión en piezas de alta resistencia conocidas como forjados de metal. El proceso de forjado es totalmente diferente del proceso de fundición (o fundición), ya que el metal usado para hacer piezas forjadas no se funde ni se vierte como en el proceso de fundición.
El forjado se define como un proceso de trabajo de metal en el que la forma específica de la pieza de trabajo de metal se obtiene en estado sólido por fuerzas compresivas aplicadas mediante el uso de matrices y herramientas. Durante el proceso de forjado, se produce una deformación controlada del metal. El proceso de forjado se realiza martilleando o prensando el metal. En la actualidad, el forjado industrial se realiza ya sea con prensas o con martillos accionados por aire comprimido, electricidad, hidráulica o vapor.
Todos los metales y aleaciones son forjables, pero la calificación de forjabilidad de diferentes metales y aleaciones puede variar de alta a baja o pobre. Los factores involucrados son la composición, estructura cristalina y propiedades mecánicas, todos considerados dentro de un rango de temperatura. Cuanto más amplio el rango de temperatura, mayor la calificación de forjabilidad. La mayoría del forjado se realiza en piezas de trabajo calentadas. El forjado en frío también puede realizarse a temperaturas ambiente.
El proceso de forjado es uno de los procesos de trabajo de metal más antiguos conocidos, con su origen hace algunos miles de años. El proceso se remonta al 8000 a.C. y evolucionó desde el arte manual de la herrería simple. Tradicionalmente, el forjado era realizado por un herrero usando martillo y yunque. El uso de martillo y yunque es una forma cruda de forjado. La herrería o forja ha evolucionado a lo largo de los siglos. Entonces como ahora, una serie de golpes compresivos de martillo realiza la conformación o forjado de la pieza. El forjado moderno usa martillos de impacto accionados por máquina o prensas que deforman la pieza de trabajo por presión controlada.
Ventajas del forjado sobre la fundición
El proceso de forjado es superior a la fundición en que las piezas formadas tienen microestructuras más densas, patrones de grano más definidos y menos porosidad, lo que hace que tales piezas sean mucho más fuertes que una fundición.
El forjado refina la estructura de grano y mejora las propiedades mecánicas del metal. Con un diseño adecuado, el flujo de grano puede orientarse en la dirección de los esfuerzos principales encontrados en el uso real. El flujo de grano es la dirección del patrón que toman los cristales durante la deformación plástica. Las propiedades mecánicas (como resistencia, ductilidad y tenacidad) son mucho mejores en un forjado que en el metal base, que tiene cristales orientados aleatoriamente. El flujo de grano direccional del forjado asegura alta resistencia de la pieza con resistencia a la fatiga superior, propiedades mecánicas e integridad metalúrgica. El forjado elimina vacíos internos y porosidad, y produce integridad estructural inigualable.
El proceso de forjado produce piezas de propiedades mecánicas superiores con mínimo desperdicio de material. El material inicial en el proceso de forjado tiene una geometría relativamente simple. Este material se deforma plásticamente en una o más operaciones en un producto de configuración relativamente compleja. El forjado usualmente requiere utillaje relativamente costoso. Por tanto, el proceso es económicamente atractivo cuando se deben producir un gran número de piezas y/o cuando las propiedades mecánicas requeridas en el producto terminado solo pueden obtenerse mediante un proceso de forjado.
Clasificación de los procesos de forjado
Los procesos de forjado pueden clasificarse de las siguientes maneras diferentes.
Basado en la temperatura de la pieza de trabajo
Basado en la temperatura de la pieza de trabajo que se forja, el proceso de forjado puede ser: (i) forjado en caliente, (ii) forjado en templado, y (iii) forjado en frío.
Forjado en caliente
El forjado en caliente es el proceso de forjado más ampliamente utilizado. En el proceso de forjado en caliente, el forjado se realiza a una temperatura por encima de la temperatura de recristalización del metal, lo que significa a la temperatura a la que se forman nuevos granos en el metal. Este tipo de calor extremo es necesario para evitar el endurecimiento por deformación (strain hardening) del metal durante la deformación.
En condiciones reales durante la fabricación industrial, la fricción juega un papel en el proceso. Las fuerzas de fricción en la interfaz matriz-pieza oponen la expansión del material cerca de las superficies, mientras que el material en el centro puede expandirse más fácilmente. El resultado es crear una forma de barril en la pieza. Este efecto se llama abarrilado (barreling) en términos de forjado de metales. El abarrilado es generalmente indeseable y puede controlarse mediante el uso de lubricación efectiva. Otra consideración durante la fabricación por forjado en caliente, que usualmente actúa para aumentar el efecto de abarrilado, es la transferencia de calor entre el metal caliente y la matriz más fría. El metal más cercano a las superficies de la matriz se enfría más rápido que el metal hacia el centro de la pieza. El material más frío es más resistente a la deformación y se expande menos que el material más caliente en el centro, causando también un efecto de abarrilado.
Las ventajas del forjado en caliente son: (i) altas tasas de deformación y, por tanto, fácil fluencia del metal, (ii) recristalización y recuperación son posibles, y (iii) las fuerzas requeridas son menores. Las desventajas del forjado en caliente son: (i) la lubricación a altas temperaturas es difícil; (ii) ocurren oxidación y descamación (scaling) en la pieza de trabajo, (iii) mal acabado superficial, (iv) tolerancias menos precisas, y (v) posible deformación del material durante el proceso de enfriamiento.
Forjado en templado
En el proceso de forjado en templado, el rango de temperatura durante el forjado puede ser desde por encima de la temperatura ambiente hasta por debajo de la temperatura de recristalización. En el forjado en templado, la pieza de trabajo se calienta por debajo de la temperatura de recristalización del metal (hasta 700 °C a 800 °C en el caso del acero), para reducir el esfuerzo de fluencia y las presiones de forjado.
Piezas con flujo radial como configuraciones redondas con bridas centrales, piezas rectangulares, y piezas no axisimétricas con simetría de 3 y 6 pliegues se han producido por extrusión en templado. Hay momentos en que las prácticas de forjado en templado se seleccionan sobre el forjado en frío, especialmente para grados de acero de mayor contenido de carbono o donde se pueden eliminar recocidos intermedios.
Comparado con el forjado en frío, el forjado en templado tiene las ventajas potenciales de: (i) cargas de utillaje reducidas, (ii) cargas de prensa reducidas, (iii) mayor ductilidad del metal, (iv) eliminación de la necesidad de recocer antes del forjado, y (v) propiedades favorables en estado forjado que pueden eliminar el tratamiento térmico. Las ventajas del forjado en templado son: (i) altas tasas de producción, (ii) buenas tolerancias dimensionales y acabado superficial para las piezas forjadas, (iii) ahorros significativos en material y mecanizado, (iv) flujo de grano favorable para mejorar la resistencia, y (v) mayor tenacidad de la pieza forjada.
Forjado en frío
La mayoría del forjado se realiza como trabajo en caliente, a temperaturas de hasta 1250 °C. El forjado en frío abarca muchos procesos como doblado, estirado en frío, embutido en frío, punzonado, extrusiones, roscado por laminado y más, para producir una gama diversa de formas de piezas. Estos incluyen varios componentes tipo eje, geometrías en forma de copa, piezas huecas con vástagos y ejes, todo tipo de configuraciones rebordeadas (headed) y dobladas, así como combinaciones. Con el forjado en frío de varilla, alambre o barra de acero, piezas tipo eje con dobleces en 3 planos y características de diseño rebordeadas no son infrecuentes. Las piezas típicas son más rentables en el rango de 5 kg o menos. Las piezas simétricas de hasta 3 kg se prestan fácilmente al procesamiento automatizado. Las opciones de materiales van desde aceros de baja aleación y al carbono hasta aceros inoxidables de las series 300 y 400, aleaciones de aluminio seleccionadas, latón y bronce.
En el proceso, una slug (trozo) de barra lubricada químicamente se fuerza en una matriz cerrada bajo presión extrema. El metal sin calentar fluye así a la forma deseada. En el caso de extrusión directa, el acero fluye en la dirección de la fuerza del émbolo. Se usa cuando el diámetro de la barra debe disminuirse y la longitud aumentarse. Extrusión inversa, donde el metal fluye en dirección opuesta a la fuerza del émbolo, genera piezas huecas. En el rebordeado (upsetting), el metal fluye en ángulo recto a la fuerza del émbolo, aumentando así el diámetro y reduciendo la longitud.
Durante el proceso de forjado en frío, el forjado se realiza a temperatura ambiente o cerca de ella del metal. Los aceros al carbono y aleados estándar son los más comúnmente forjados en frío. El forjado en frío generalmente se prefiere cuando el metal ya es blando, como el aluminio. Este proceso suele ser menos costoso que el forjado en caliente y el producto final requiere poco o ningún trabajo de acabado. El forjado en frío también es menos susceptible a problemas de contaminación, y el componente final presenta un mejor acabado superficial general. Las ventajas del forjado en frío incluyen: (i) las tasas de producción son muy altas con vida de matriz excepcional, (ii) mejora las propiedades mecánicas, (iii) menor fricción entre la superficie de la matriz y la pieza de trabajo, (iv) la lubricación es fácil, (v) no hay oxidación ni descamación en la pieza. Las desventajas del forjado en frío incluyen: (i) puede haber tensiones residuales, (ii) se necesita equipo de forjado más pesado y potente, (iii) se requiere utillaje más fuerte, y (iv) el diseño y fabricación de la matriz son críticos.
A menudo elegido para características de diseño integral como bridas y bosses integrados, los forjados en frío se usan frecuentemente en piezas de dirección y suspensión automotriz, sistemas antibloqueo de frenos, herrajes, componentes de defensa y otras aplicaciones donde alta resistencia, tolerancias estrechas y producción en volumen los hacen una opción económica.
Basado en equipos de forjado
Los componentes forjados se conforman ya sea por un martillo o prensa. El forjado en el martillo se realiza en una sucesión de impresiones de matriz usando golpes repetidos. La calidad del forjado, y la economía y productividad del proceso de martillo dependen del utillaje y la habilidad del operador. En el forjado en prensa, la pieza de trabajo generalmente se golpea solo una vez en cada impresión de matriz y el diseño de cada impresión se vuelve más importante mientras la habilidad del operador es menos crítica.
Forjado con martillo
El tipo más común de equipo de forjado es el martillo y yunque. El martillo es el tipo de equipo menos costoso y más versátil para generar carga y energía para realizar un proceso de forjado. Esta tecnología se caracteriza por golpes de impacto múltiples entre matrices contorneadas. Los martillos se usan principalmente para forjado en caliente.
Forjado con prensa
En el forjado con prensa, el metal se conforma no por medio de una serie de golpes como en el forjado con martillo, sino por medio de una única acción de apriete continuo.
Basado en la disposición de las matrices
Basado en la disposición de las matrices, el proceso de forjado puede ser: (i) forjado en matriz abierta, y (ii) forjado en matriz cerrada. (Fig. 1)
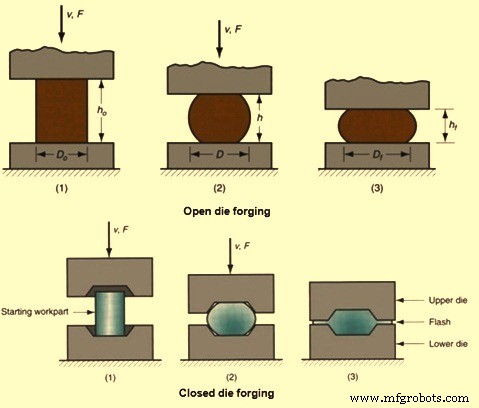
Fig. 1 Forjado en matriz abierta y cerrada de metales
Forjado en matriz abierta
El forjado en matriz abierta es el tipo de proceso de forjado en el que se usan matrices planas sin perfil precortado en las matrices. Las matrices son de forma simple y se usan para permitir que el material se deforme libremente en direcciones laterales de la carga aplicada. El movimiento de la pieza de trabajo es la clave de este método. Piezas de trabajo más grandes pesando más de 100 toneladas y alrededor de 25 m de longitud pueden ser martilladas o prensadas en forma de esta manera. El forjado en matriz abierta es adecuado solo para formas simples porque el proceso da menor precisión dimensional. Hay necesidad de alta habilidad de los operadores. Las matrices de forjados en matriz abierta son simples y menos costosas. El proceso de forjado es el más simple comparado con otros procesos de forjado.
El forjado en matriz abierta se llama así ya que el metal no está confinado lateralmente por matrices de impresión durante el forjado. Este proceso trabaja progresivamente el material inicial hasta la forma deseada, más generalmente entre matrices de caras planas. En la práctica, el forjado en matriz abierta comprende muchas variaciones de proceso, permitiendo producir una gama extremadamente amplia de formas y tamaños. De hecho, cuando los criterios de diseño dictan integridad estructural óptima para un componente metálico enorme, la pura capacidad de tamaño del forjado en matriz abierta lo convierte en la clara elección de proceso sobre alternativas no de forjado. En el extremo superior del rango de tamaño, los forjados en matriz abierta están limitados solo por el tamaño del material inicial, es decir, el lingote más grande que se pueda fundir.
Prácticamente todos los materiales ferrosos y no ferrosos forjables pueden forjarse en matriz abierta, incluyendo algunos materiales exóticos como superaleaciones de endurecimiento por envejecimiento y aleaciones refractarias resistentes a la corrosión.
La capacidad de forma en matriz abierta es ciertamente amplia en latitud. Además de barras redondas, cuadradas, rectangulares, hexagonales y otras formas básicas, los procesos de matriz abierta pueden producir lo siguiente.
- Ejes macizos escalonados (husillos o rotores) cuyo diámetro aumenta o disminuye (escalones) en múltiples ubicaciones a lo largo del eje longitudinal.
- Piezas huecas que son cilíndricas en forma y generalmente con longitud mucho mayor que el diámetro de la pieza. Es posible cambiar longitud, espesor de pared, DI (diámetro interior) y DE (diámetro exterior) según necesidad.
- Piezas similares a anillos que pueden parecer arandelas o aproximarse a cilindros huecos en forma, dependiendo de la relación entre altura y espesor de pared.
- Carcasas metálicas de forma contorneada como vasos a presión, que pueden incorporar boquillas extruidas y otras características de diseño.
No muy diferente de operaciones de forjado sucesivas en una secuencia de matrices, múltiples operaciones de forjado en matriz abierta pueden combinarse para producir la forma requerida. Al mismo tiempo, estos métodos de forjado pueden adaptarse para alcanzar la cantidad adecuada de deformación total y estructura óptima de flujo de grano, maximizando así la mejora de propiedades y el rendimiento final para una aplicación particular. Forjar un blank de engranaje integral y buje, por ejemplo, puede implicar múltiples operaciones de estirado o forjado macizo, luego rebordeado. De manera similar, blanks para anillos pueden prepararse rebordeando un lingote, luego perforando el centro, antes de forjar el anillo.
Forjado en matriz cerrada
El forjado en matriz cerrada también se llama forjado en matriz de impresión. El proceso de forjado consiste en martillear o prensar metal entre dos matrices (llamadas utillaje) que contienen un perfil precortado de la pieza deseada. En el forjado en matriz cerrada, el material está totalmente confinado en la cavidad creada por las mitades superior e inferior de la matriz. Piezas que pesan desde unos gramos hasta más de 25 toneladas pueden fabricarse usando este proceso. Algunas de las piezas más pequeñas también pueden forjarse en frío. El forjado en matriz cerrada de acero, aluminio, titanio y otras aleaciones puede producir una variedad casi ilimitada de formas 3-D. Estos forjados se producen rutinariamente en prensas hidráulicas, prensas mecánicas y martillos.
Como implica el nombre, dos o más matrices que contienen impresiones de la forma de la pieza se juntan mientras el material de forjado sufre deformación plástica. Dado que el flujo de metal está restringido por los contornos de la matriz, este proceso puede producir formas más complejas y tolerancias más cerradas que los procesos de forjado en matriz abierta. El forjado en matriz cerrada permite formar piezas con forma más precisa. El proceso requiere presiones de interfaz más altas, control muy preciso del volumen de material y diseño adecuado de la matriz.
El forjado en matriz cerrada es una forma de forjado en matriz de impresión, que no depende de la formación de rebarba (flash) para lograr el llenado completo de la matriz. El material se deforma en una cavidad que permite poca o ninguna fuga de material excedente, lo que impone mayores exigencias al diseño de la matriz.
Flexibilidad adicional para formar formas tanto simétricas como no simétricas proviene de varias operaciones de preforma (a veces doblado) antes del forjado en matrices de acabado. Las geometrías de piezas van desde algunas de las más fáciles de forjar, formas esféricas simples, sólidos rectangulares tipo bloque, y configuraciones tipo disco, hasta los componentes más intrincados con secciones delgadas y largas que incorporan nervaduras delgadas y proyecciones verticales relativamente altas como nervaduras y bosses. Aunque muchas piezas son normalmente simétricas, otras incorporan todo tipo de elementos de diseño (bridas, protrusiones, agujeros, cavidades, bolsillos, etc.) que se combinan para hacer el forjado muy no simétrico. Además, las piezas pueden doblarse o curvarse en uno o varios planos, ya sean básicamente longitudinales, equidimensionales o planas.
En el forjado en matriz cerrada, la pieza de trabajo se forja primero en bruto cerca de la forma final mediante la matriz de bloqueo (blocking die). La pieza de trabajo se forja luego a la forma y dimensiones finales mediante la matriz de acabado. Tanto la matriz de bloqueo como la de acabado están mecanizadas en el mismo bloque de matriz. Se necesita mayor número de matrices dependiendo de la complejidad del trabajo. Las dos mitades de la matriz se cierran y el trabajo se deforma bajo alta presión. El forjado en matriz cerrada proporciona alta precisión dimensional/control estrecho de tolerancias y son adecuados para formas complejas. Las matrices son complejas y más costosas y se necesitan altas tasas de producción para justificar los altos costos.
El diseño de la matriz depende del conocimiento de la resistencia y ductilidad del material de la pieza de trabajo, sensibilidad del material a la tasa de deformación y temperatura, características de fricción, forma y complejidad de la pieza de trabajo, y distorsión de la matriz bajo altas cargas de forjado. El material de la matriz requiere resistencia y tenacidad a alta temperatura, templabilidad y capacidad de templar uniformemente, resistencia a choques mecánicos y térmicos, y resistencia al desgaste para resistir el desgaste por abrasión debido a las escamas presentes en la pieza de trabajo. La selección del material de matriz adecuado depende del tamaño de la matriz, composición y propiedades de la pieza de trabajo, complejidad de la forma, número de pasos de ejecución, temperatura de forjado, tipo de operación de forjado, costo del material de matriz, número de forjados necesarios, y transferencia de calor de la pieza de trabajo a las matrices, etc. Los materiales normales de matrices son aceros para herramientas y matrices.
La mayoría de los metales y aleaciones de ingeniería pueden forjarse mediante el proceso convencional de forjado en matriz cerrada. Estos incluyen aceros al carbono y aleados, aceros para herramientas, e inoxidables, aleaciones de aluminio y cobre, y ciertas aleaciones de titanio. Materiales sensibles a la tasa de deformación y temperatura (magnesio, superaleaciones de base níquel altamente aleadas, aleaciones refractarias y algunas aleaciones de titanio) pueden necesitar procesos de forjado más sofisticados y/o equipos especiales para forjado en matrices de impresión.
Otros procesos de forjado
Forjado de anillos laminados sin costura
El forjado de anillos laminados sin costura se realiza típicamente perforando un agujero en una pieza gruesa y redonda de metal (creando una forma de dona), y luego laminando y apretando (o en algunos casos, golpeando) la dona en un anillo delgado. Los diámetros de los anillos pueden ser desde unos centímetros hasta alrededor de 10 metros.
Los anillos forjados por el proceso de laminación de anillos sin costura pueden pesar desde menos de 1 kg hasta 150 toneladas. En términos de rendimiento, no hay igual para los anillos forjados de sección transversal circular usados en generación de energía, minería, aeroespacial, equipos fuera de carretera y otras aplicaciones críticas.
Las configuraciones de anillos sin costura pueden ser planas (como una arandela), o presentar paredes verticales más altas (alrededor de una sección cilíndrica hueca). Las alturas de los anillos laminados van desde unos centímetros hasta más de 3 metros. Dependiendo del equipo usado, las relaciones espesor de pared a altura de los anillos típicamente van desde 1:16 hasta 16:1, aunque se han logrado proporciones mayores con procesamiento especial. De hecho, tubos sin costura de hasta 1200 mm de diámetro y más de 6 metros de largo se extruyen en prensas de forjado.
Aunque las formas básicas con secciones transversales rectangulares son la norma, los anillos que presentan secciones transversales complejas y funcionales pueden forjarse para cumplir virtualmente cualquier requisito de diseño. Aptamente nombrados, estos anillos laminados con contorno pueden producirse en miles de formas diferentes con contornos en los diámetros interior y/o exterior. Una ventaja clave de los anillos con contorno es una reducción significativa en operaciones de mecanizado. No sorprendentemente, los anillos con contorno personalizados pueden resultar en consolidaciones de piezas que ahorran costos. Comparados con anillos laminados sin costura de caras planas, las dimensiones máximas (altura de cara y DE) de los anillos laminados con contorno son algo menores, pero siguen siendo muy impresionantes en tamaño.
La alta resistencia tangencial y ductilidad hacen que los anillos forjados sean adecuados para componentes resistentes al par y a la presión, como engranajes, cojinetes de motor para aviones, cojinetes de rueda, acoplamientos, separadores de rotor, discos y carcasas sellados, bridas, vasos a presión y cuerpos de válvulas. Los materiales incluyen no solo aceros al carbono y aleados, sino también aleaciones no ferrosas de aluminio, cobre y titanio, así como aleaciones de base níquel.
Operaciones de forjado
Las diversas operaciones de forjado son: estirado (drawing), embutido (swaging), rebordeado (upsetting), acanalado (fullering), soldadura por forjado, aplanado y asentado, ribeteado (edging), doblado, corte y punzonado.
- Estirado (Drawing) – La operación de estirado se realiza para alargar la pieza de trabajo y disminuir el área de la sección transversal. La operación de estirado tiene lugar cuando las fuerzas actúan en dirección perpendicular al eje longitudinal.
- Embutido (Swaging) – El embutido se realiza mediante proceso de forjado en frío. Esta operación se usa para cambiar las dimensiones de la pieza de trabajo y se hace usando la fuerza de las matrices que se aplica sobre el material.
- Rebordeado (Upsetting) – El rebordeado se realiza para aumentar el área de la sección transversal de la pieza de trabajo. Para obtener el resultado requerido, la operación de rebordeado se realiza en dirección paralela al eje longitudinal. La operación de rebordeado se lleva a cabo usualmente en la producción de tuercas y tornillos.
- Acanalado (Fullering) – Es un proceso típico de forjado en matriz abierta. El acanalado se usa principalmente como paso previo para ayudar a distribuir el material de la pieza en preparación para operaciones posteriores de forjado de metal. Esto ocurre a menudo cuando un proceso de fabricación requiere varias operaciones de forjado para completarse. En el acanalado, se usan matrices abiertas con superficies convexas para deformar la pieza de trabajo. El resultado es hacer que el metal fluya fuera de un área y hacia ambos lados.
- Soldadura por forjado (Forged welding) – Esta es la operación para aumentar la longitud uniendo dos piezas de metal. Se realiza aplicando golpe de martillo o presión cuando las piezas de trabajo alcanzan la temperatura de forjado.
- Aplanado y asentado (Flatting and setting down) – El acanalado deja una superficie acanalada en la pieza de trabajo. Incluso después de que un trabajo se forja en forma con un martillo, las marcas del martillo permanecen en la superficie superior del trabajo. Para eliminar las marcas del martillo y acanalado y obtener una superficie lisa en el trabajo, se usa un aplanador o juego de martillo. Este proceso se conoce como aplanado o asentado.
- Ribeteado (Edging) – Durante el proceso, el material de la pieza de trabajo se coloca entre las dos matrices y se golpea en el borde del material para obtener una forma requerida. El ribeteado es a menudo una operación primaria de forjado en matriz de impresión.
- Doblado (Bending) – Es una operación de forjado muy común. Es una operación para dar una vuelta a varilla y chapa de metal. Esta operación se necesita donde las piezas forjadas tienen formas dobladas.
- Corte (Cutting) – Con la ayuda de martillos y cincel, es posible cortar varillas y chapas en dos piezas. Esta operación de forjado se realiza cuando la varilla está en condición caliente.
- Punzonado (Punching) – Es la operación de forjado por la cual se hacen agujeros con la ayuda de un cilindro hueco. Cuando aplicamos presión sobre las matrices cilíndricas huecas, estas se mueven hacia abajo para hacer un agujero en la chapa.
Equipos de forjado
El desarrollo continuo de la tecnología de forjado requiere una comprensión sólida y fundamental de las capacidades y características de los equipos. El equipo usado en forjado influye en el proceso de forjado ya que afecta la tasa de deformación y condiciones de temperatura y determina la tasa de producción. Los requerimientos de un proceso de forjado dado también deben ser compatibles con la carga, energía, tiempo y características de precisión de una máquina de forjado dada.
El tipo más común de equipo de forjado es el martillo y yunque. La elección del equipo de forjado depende de varios factores, incluyendo el tamaño y complejidad de la pieza, material, y la calidad de las piezas a producir. Los martillos son a menudo preferidos para lotes pequeños a medianos debido a la configuración más rápida de la herramienta. Este equipo de forjado puede dividirse en dos tipos básicos: (i) máquinas restringidas por trabajo, y (ii) máquinas restringidas por carrera.
Máquinas restringidas por trabajo
En las máquinas restringidas por trabajo, la cantidad de deformación que puede lograrse durante cada carrera o golpe de la máquina está limitada por la energía o fuerza máxima disponible. Si la capacidad de energía o fuerza es menor que la necesaria para deformar la pieza, se requiere más de una carrera o golpe. Las máquinas que caen en esta categoría son martillos, prensas de tornillo de fricción y prensas hidráulicas.
Martillos
Los martillos son los tipos más comunes de máquinas usadas. A menudo se prefieren para lotes pequeños a medianos debido a configuraciones de herramienta más rápidas y menores costos indirectos. También se usan para forjados alargados y de tipo ramificado porque las áreas de matriz pueden proveerse para el mayor número de matrices de preforma requeridas para tales formas. Los diversos tipos de martillos usados son los siguientes.
- Martillos de caída por gravedad – Son el tipo más antiguo de equipo de forjado disponible. El principio de operación es que el bloque de matriz móvil se eleva por un mecanismo de elevación y luego se libera, de modo que cae sobre la matriz fija unida al yunque. La cantidad de deformación que puede realizarse está determinada por la energía potencial del bloque de matriz móvil en su altura máxima. Esta energía potencial se convierte en energía cinética a medida que el bloque de matriz cae y luego se disipa en la deformación de la pieza de trabajo. Se usan varios mecanismos de elevación, incluyendo medios por fricción con tablas, frenos de banda o correas, o un cilindro de elevación que emplea vapor, aire comprimido o fluido hidráulico. Estas máquinas están disponibles en un rango de energías de golpe de 0,6 kNm a 400 kNm.
- Martillos de doble efecto o de potencia – Estas máquinas son similares a los martillos de gravedad en que un cilindro de elevación eleva el pistón (tup) móvil, pero también se aplica potencia al pistón descendente para aumentar la capacidad de energía. Las calificaciones de energía para pesos de pistón similares son considerablemente más que para martillos de gravedad, y las velocidades de cierre de matriz son también más altas. La potencia proviene de cilindros de vapor, aire comprimido o hidráulicos de doble efecto. Los martillos de doble efecto se fabrican en un rango de calificaciones de energía de 3 kNm a 830 kNm.
- Martillo de contra-golpe vertical – En estas máquinas, dos pistones con masas casi iguales son accionados por cilindros de doble efecto uno hacia el otro e impactan en el centro de la máquina. Más energía se disipa en la pieza de trabajo que en los cimientos y subsuelo comparado con martillos de simple efecto. Capacidades de energía muy altas están disponibles en estas máquinas, que van desde 30 kNm a 2000 kNm.
- Martillo de contra-golpe horizontal – Estas máquinas también se llaman impactadores y dos arietes son accionados por cilindros de doble efecto. La barra caliente se posiciona verticalmente entre las matrices por un mecanismo de transferencia automático. El rango típico de calificación de energía va desde 4 kNm a 55 kNm.
Prensas de tornillo
En las prensas de tornillo, el pistón superior y la matriz están conectados a un gran tornillo vertical que puede girar por un volante, de modo que el pistón puede moverse arriba y abajo relativo a la matriz fija en la base de la máquina. El pistón tiene una cantidad limitada de energía para cada carrera, por lo que usualmente se emplean múltiples golpes similar a los martillos. Las prensas de tornillo están disponibles en calificaciones de 63 a 6300 toneladas.
Prensas hidráulicas
Las prensas hidráulicas están disponibles en una amplia gama de tamaños hasta la mayor con 50.000 toneladas o más de capacidad. La matriz móvil está unida a un pistón accionado por un gran cilindro hidráulico. Se pueden obtener varias carreras, fuerzas y velocidades de cierre en prensas hidráulicas. En algunos casos, las prensas hidráulicas se equipan con pistones horizontales auxiliares, y estos permiten forjar depresiones laterales en algunas piezas, aunque esto no se hace en gran medida.
Máquinas restringidas por carrera
En las máquinas restringidas por carrera, la cantidad de deformación que puede hacerse está fijada por la carrera de la máquina. Si no hay fuerza o energía suficiente para realizar la operación, la máquina se para y se debe usar una máquina mayor. Las prensas mecánicas caen en esta categoría, ya que un cigüeñal o excéntrico determina la cantidad de movimiento del pistón.
Prensas mecánicas
Las prensas mecánicas pertenecen a una clase de máquinas herramienta que abarcan una amplia gama de diferentes tipos de máquinas. Primariamente, la prensa mecánica transforma la fuerza rotacional de un motor en un vector de fuerza translacional que realiza la acción de prensado. Por tanto, la energía en una prensa mecánica proviene del motor. Estos tipos de prensas son generalmente más rápidas que las prensas hidráulicas o de tornillo (en realidad, la prensa de tornillo también puede clasificarse como prensa mecánica). A diferencia de algunas prensas, en una prensa mecánica, la aplicación de fuerza varía tanto en velocidad como en magnitud a lo largo de la distancia de la carrera. Al realizar una operación de fabricación usando una prensa mecánica, el rango correcto de la carrera es esencial. En las prensas mecánicas, un cigüeñal, articulación de nudillo, yugo escocés (scotch yoke), o mecanismo de cuña móvil se usa para aplicar un movimiento de apriete vertical entre la matriz superior móvil y una matriz inferior fija.
Defectos de forjado
Durante el proceso de forjado existe la posibilidad de ocurrencia de algunos defectos. En el proceso de forjado en caliente, los defectos comunes son fragilidad en caliente (hot shortness), bandas de cizallamiento, cavitación de fronteras de grano. En el proceso de forjado en frío, los defectos comunes son grietas superficiales, banda de cizallamiento y estallido central (centre burst). Los defectos comunes durante la operación de forjado son: (i) llenado incompleto de la matriz, (ii) desalineación de la matriz, (iii) rebabas de forjado (forging laps), (iv) penetración incompleta de forjado, (v) diferencias microestructurales resultando en variación pronunciada de propiedades, (vi) fragilidad en caliente, debido a alta concentración de azufre en acero y níquel, (vii) superficie picada, ya que las escamas de óxido que ocurren a alta temperatura se adhieren a las matrices, (viii) pandeo, en forjado de rebordeado, debido a alta tensión compresiva, (ix) agrietamiento superficial, debido a diferencial de temperatura entre superficie y centro, o trabajo excesivo de la superficie a temperatura demasiado baja, y (x) microfisuración debido a tensiones residuales. También pueden ocurrir defectos como: (i) soldadura en frío (cold shut), (ii) desplazamiento de matriz (die shift), (iii) flujo de grano inadecuado, (iv) láminas (flakes), (v) picaduras por escamas (scale pits), y (vi) agrietamiento en la rebarba.
La soldadura en frío (cold shut) se debe a un proceso de soldadura incompleto. Las dos superficies del material de las piezas de trabajo se tocan entre sí. La causa principal del cold shut es enfriamiento excesivo, esquinas agudas y alta fricción. Para evitar el cold shut, se aumenta el radio del filete en la matriz.
El desplazamiento de matriz (die shift) se debe a la desalineación de las mitades de la matriz. Para mejorar las formas, las matrices se hacen en dos mitades. Para evitar el die shift, es necesario alinear las mitades de la matriz correctamente y proporcionar muescas a medio hacer en el lado superior e inferior de la matriz. Así, durante la alineación, si la muesca coincide en ambos lados, se pueden lograr formas adecuadas.
En el caso de defecto de sección no llenada, el metal en movimiento no llena la cámara de la matriz completamente. Puede ser debido a diseño inadecuado de la matriz de forjado, calentamiento deficiente y menor cantidad de materia prima.
Las picaduras por escamas (scale pits) se deben a la limpieza irregular en la superficie exterior del forjado. Las escamas y óxidos se incrustan en la superficie terminada.
El defecto de flujo de grano inadecuado se debe a diseño inadecuado de la matriz, por lo que el material fluyente no fluye hacia abajo. Para evitar el flujo de grano inadecuado, el diseño adecuado de la matriz es importante.
Las láminas (flakes) son desacuerdos internos que se encuentran básicamente en la disposición. Son causadas principalmente por enfriamiento inadecuado. Para evitar el defecto de flakes, se deben seguir procedimientos de enfriamiento adecuados.
Las tensiones residuales se deben al enfriamiento inadecuado y deformación no uniforme del forjado. Para evitar este defecto durante un período de tiempo, se realiza enfriamiento lento en un horno o bajo ceniza el forjado.
El agrietamiento superficial se debe a bajas temperaturas y trabajo excesivo. Para evitar el agrietamiento superficial, se usan temperaturas adecuadas para el proceso de forjado.
El forjado incompleto se debe principalmente a que el forjado tiene lugar en las superficies, lo que causa ninguna ruptura del interior del forjado. Para evitarlo, es preferible usar martillos de golpe ligero para el proceso.
El agrietamiento en la rebarba (flash) se debe al espesor incompleto de la rebarba. Por tanto, para evitar el agrietamiento en la rebarba, es necesario aumentar el espesor de la rebarba.
Proceso de manufactura
- Proceso FINEX: Producción Avanzada de Hierro Líquido con Finos de Mineral y Carbón No Coquizable
- Proceso HIsarna: Producción de Hierro con Emisiones Ultra-Bajas de Carbono
- Tecnologías Avanzadas para Mejorar la Eficiencia del Sinterizado de Mineral de Hierro
- FASTMET y FASTMELT: Tecnologías avanzadas de producción de hierro para una producción eficiente de metal
- CONARC: Fusión de Convertidor y Horno de Arco Eléctrico para Producción Superior de Acero
- Laminación de Acero: Proceso de Fabricación de Precisión Explicado
- Guía completa para la fabricación de refractarios conformados
- Proceso CLU para Acero Inoxidable: Eliminación Eficiente de Carbono y Aleación
- Beneficio de Minerales de Hierro: Procesos y Técnicas Clave
- Diseñando flujos de trabajo de procesos: Armonizando talento humano y automatización robótica
- Metales y aleaciones refractarios: materiales esenciales de alta temperatura para aeroespacial