



Tecnologías Avanzadas para Mejorar la Eficiencia del Sinterizado de Mineral de Hierro
Tecnologías para la mejora del proceso de sinterizado
El proceso de sinterizado aglomera una mezcla de finos de mineral de hierro, finos de retorno, fundentes y coque de grano fino (tamaño <10 mm) para obtener sinter con tamaño cribado de 5-30 mm, capaz de soportar presión y temperatura en el alto horno (AH). Se desarrolló principalmente para convertir finos generados en minería en producto con granulometría, calidad física, composición química y propiedades mecánicas adecuadas para carga al AH.
El proceso se realiza en una máquina de sinter alimentada con carga de mezcla preparada. El combustible básico es coque de grano fino, pudiendo apoyarse con combustibles sustitutivos (ej. antracita). La mezcla se prepara por homogenización y granulación de la mezcla cruda (finos de mineral, caliza, dolomita, arena y finos de cuarcita como fundente, combustible sólido, y residuos metalúrgicos: polvos, lodos, escamas) en tambor rotativo con 7-8 % agua, obteniendo producto pre-aglomerado (mezcla de sinter) que se entrega como capa sobre parrilla o banda continua de la máquina.
El sinterizado es un proceso metalúrgico de aglomeración térmica, energéticamente intensivo, con numerosos parámetros. Es complejo, involucra fenómenos físico-químicos simultáneos: transferencia de calor, masa y momento acoplada con reacciones químicas, lo que aumenta considerablemente su complejidad.
Fundamentos del proceso
El sinterizado es un pre-tratamiento en la fabricación de hierro para producir carga (sinter) para el AH. La aglomeración se logra por combustión. El aire se succiona a través de la cama de mezcla en la banda. Las partículas de combustible en la capa superficial se encienden en un horno y, a medida que avanza la banda, el frente de combustión avanza gradualmente hacia abajo hasta el final.
Durante el proceso, el calor del coque en la mezcla eleva la temperatura de la cama para lograr fusión parcial y unión por difusión. La velocidad del flujo de aire y del frente de llama guían el desempeño de la planta y dependen principalmente de la permeabilidad de la cama de sinter. La velocidad del frente de llama es un parámetro operativo clave. La productividad depende fuertemente de la permeabilidad de la cama empaquetada: cuanto más rápida la reacción, mayor el flujo de gas a través de la cama. El flujo de gas está controlado por la permeabilidad. La figura 1 muestra el diagrama de flujo del proceso.
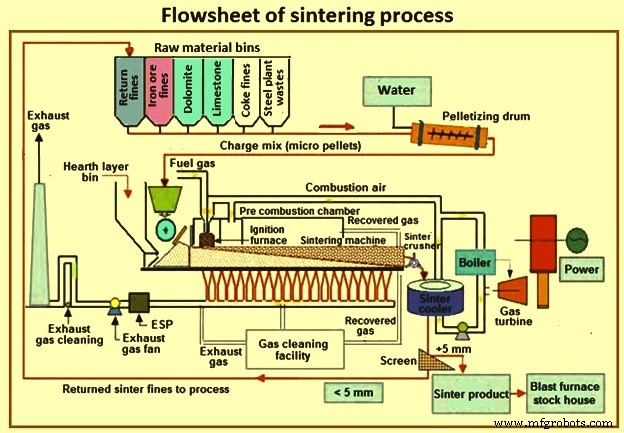
El objetivo principal es lograr alta producción de sinter de calidad uniforme a bajo coste operativo. Como componente principal de la carga del AH, producir sinter de alta calidad (resistencia adecuada, bajo RDI - índice de degradación por reducción, alto RI - índice de reducibilidad, bajo contenido de finos, buen tamaño medio calibrado, poca variación química) es crucial para operación estable del AH con bajo consumo de reductores. El control de calidad del sinter mediante sinterizado adecuado es importante para operar el AH a bajo consumo de combustible y régimen estable. En las últimas décadas, varias tecnologías han mejoradovastamente el proceso y la calidad del sinter. Las principales se describen a continuación.
Uso de cal calcinada en lugar de caliza
En la mezcla de sinter, caliza y dolomita se añaden como fundentes básicos. Los óxidos fundentes en el sinter modifican la química de la escoria del AH para lograr características deseadas. Los fundentes básicos actúan como aglutinante y mejoran la aglomeración de finos. Mejoran la productividad de la máquina y reducen el consumo específico de combustible sólido. La distribución de tamaño de fundentes es importante para la productividad. El CaO se combina con óxidos de hierro formando compuestos de bajo punto de fusión que favorecen la formación del fundente primario, nivel mínimo necesario para producir sinter fuerte. Estos compuestos son Fe₂O₃·CaO (1205 °C) y FeO·CaO (1120 °C).
La cal calcinada (CaO) es un aglutinante activo: se hidrata a Ca(OH)₂ por reacción con agua. Como aglutinante, promueve la propiedad de cuasi-partícula en la mezcla. Permite aumentar la entrada de microfinos a través de finos de mineral. Por mejor granulación, mejora la productividad. Además de su propiedad aglutinante, reduce la tasa de coque por la menor calcinación de caliza durante el sinterizado. También reduce la carga de trituración y cribado de caliza dura, ahorrando energía.
Valor óptimo de humedad de granulación
Un estudio en Japón determinó el valor óptimo de humedad de granulación de materias primas, probando el efecto de humedad añadida en seis tipos de minerales ajustados a misma distribución de tamaño. Se determinó el valor óptimo para cada mineral. Se adoptó un método de determinación basado en la hipótesis de que la humedad no afecta el óptimo para materiales de mezcla, calculando promedio ponderado para las proporciones de cada mineral y materiales auxiliares. La aplicación del óptimo permite reducir el valor de humedad añadida vs. método convencional. La permeabilidad de la cama empaquetada aumenta y la productividad subió 11 t/h.
Sistema de mezcla y granulación intensiva
Las materias primas (finos de mineral, fundentes, residuos) provienen de distintas fuentes con características variables. Deben mezclarse para formar mezcla homogénea. La productividad está directamente relacionada con la permeabilidad de la cama, que a su vez depende de la distribución de tamaño de gránulos y tamaño medio, dependientes de la adición de humedad. La permeabilidad sube a un máximo en función de la humedad.
El sistema de mezcla y granulación intensiva permite preparación óptima de la mezcla homogenizando la alimentación y eliminando patios de mezcla. Consiste en mezclador agitador de alta velocidad y tambor de granulación. Resulta en mayor tasa de granulación, mejora de permeabilidad, zona de combustión más uniformizada y control óptimo del punto de combustión. Con este sistema, se prepara mezcla más homogénea reduciendo consumo de coque hasta 5 % y aumentando productividad hasta 2 %. Facilita uso de mayor porcentaje de ultrafinos en la mezcla.
Junto a este sistema, una etapa preliminar de granulación (mezclador de alta agitación seguido de mezclador de tambor) se usa en algunas plantas. Este sistema de granulación en dos etapas permite tratar minerales finos aumentando velocidad del frente de llama, permeabilidad y productividad.
Granulación selectiva
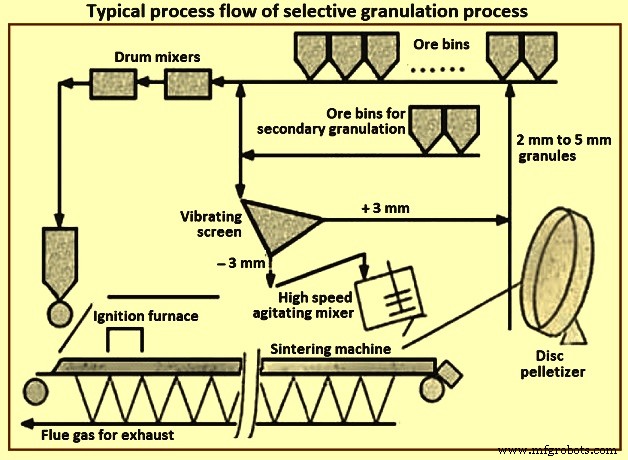
Permite sinterizar minerales con alto contenido de alúmina, difíciles de sinterizar por baja reactividad de materiales portadores de alúmina y alta viscosidad de fundentes primarios. Consiste en cribado del mineral: fracción de mayor tamaño (menor alúmina) a circuito convencional; fracción menor (mayor alúmina) pelletizada en gránulos de 2-5 mm incorporados al circuito convencional. La fracción menor contiene minerales arcillosos ricos en alúmina que necesitan mayores temperaturas de fusión.
Estudio a escala de laboratorio con minerales de 0,2 % a 3,2 % Al₂O₃ para estudiar formación de fundente primario por reacción de finos con caliza mostró que la granulación selectiva logra núcleo de gránulo con mayor contenido de alúmina que la convencional. Con este proceso, los finos se adhieren al núcleo (menor alúmina) reaccionando con caliza y promoviendo formación de fundente primario a menor temperatura. La figura 2 muestra el flujo típico del proceso.
Granulación por recubrimiento
Ventajoso mejorar la granulación convencional, especialmente con minerales goethita y limonita (mayor Al₂O₃ que hematita) que deterioran propiedades del sinter. Estudios muestran mejora cuando la etapa convencional en tambor es seguida por segunda etapa. En la primera, mezcla de mineral y finos de retorno va al tambor. En la segunda, se añade coque + caliza + dolomita a la mezcla resultante, formándose gránulo con núcleo de mineral rodeado de coque y fundente.
El proceso mejora la reacción de formación de fundente por segregación de CaO de caliza sobre Fe de mineral. Esto hace que el sinterizado ocurra a menor temperatura, mejora permeabilidad y productividad, y disminuye formación de hematita secundaria, mejorando RDI. El TI (índice de tambor) y reducibilidad mejoran por formación de más micro-poros, que también impiden propagación de grietas responsables del deterioro del RDI.
El tiempo de mezcla en el tambor en la segunda etapa es crucial: ~50 segundos es óptimo. Tiempo menor no permite recubrir bien el núcleo. Tiempo mayor destruye cuasi-partículas por inclusión de coque y fundente en gránulos del núcleo, resultando cuasi-partícula similar a granulación convencional de una etapa.
Proceso de sinterizado con finos de retorno - incrustación mosaico (RF-MEBIOS)
Para aumentar permeabilidad de la cama y productividad, se desarrolló el proceso RF-MEBIOS (Return Fine - Mosaic Embedding Iron Ore Sintering). Es una técnica de by-pass de finos de retorno en granulación. Los finos de retorno como partícula seca se añaden a materias primas granuladas y se cargan en la máquina, resultando en aumento de productividad.
El aumento se debe a: (i) mayor tamaño de pseudo-partícula en granulación, y (ii) menor densidad aparente de la cama empaquetada tras carga. Lo primero por mayor humedad en materias primas en granulación (adición de finos secos tras granulación con humedad constante en carga). Lo segundo por mayor fricción en cama compuesta de partículas secas y húmedas, que reduce densidad aparente. Aumentando ratio y tamaño de finos de by-pass, aumentan velocidad de sinterizado y productividad.
La figura 3 muestra el flujo típico de materiales en planta. El transporte de finos de retorno se bifurca en dos rutas por compuerta de divergencia: una al silo existente, otra al nuevo silo de by-pass. Los finos del silo existente y demás materias primas se mezclan y granulan con agua en mezclador. Los finos del silo de by-pass se añaden tras el mezclador. La sección derecha muestra la relación posicional entre compuerta y cinta transportadora. La posición de la compuerta se ajusta para controlar ratio de finos de by-pass. La compuerta separa finos entre capa superior (by-pass) e inferior (granulación). La cinta descarga partículas gruesas como capa superior, transportando partículas relativamente grandes al silo de by-pass.
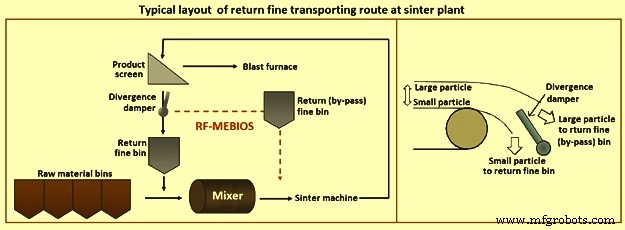
La permeabilidad aumenta por dos factores: (i) baja ratio de pseudo-partículas finas (<0,25 mm) y (ii) baja densidad aparente. Lo primero por granulación con alta humedad debido a adición de finos secos tras granulación (humedad constante en carga).
Carga en doble capa
Una carga uniforme de mezcla en la banda puede llevar a temperaturas más altas causando fusión de la mezcla, restringiendo flujo de aire descendente y el proceso. En carga en doble capa, materiales de menor tamaño de grano con mayor concentración de coque se cargan en capa superior. Materiales de mayor tamaño (mineral y retorno de sinter) con menor concentración de coque en capa inferior. Esto asegura paso adecuado de calor en capas inferiores, alta permeabilidad y uso eficiente del combustible.
Mejoras en equipos de alimentación de mezcla
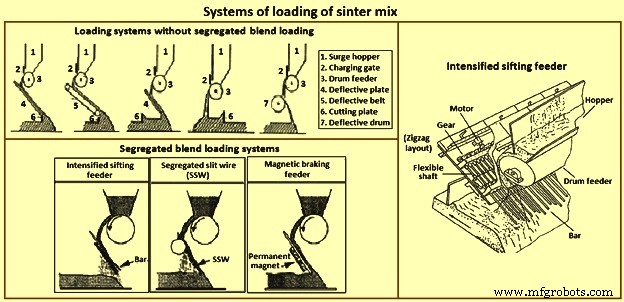
La carga segregada resulta en partículas grandes en el fondo de la mezcla sobre paletas y pequeñas en la parte superior. Esto ayuda a la permeabilidad y mejora productividad. Hay varios diseños: (i) cribado adicional en tolva inclinada convencional, (ii) alimentador por tamizado intensificado, (iii) alambre de ranura segregada, (iv) alimentador de ruptura magnética. La figura 4 muestra sistema de carga sin y con diferentes sistemas de carga segregada.
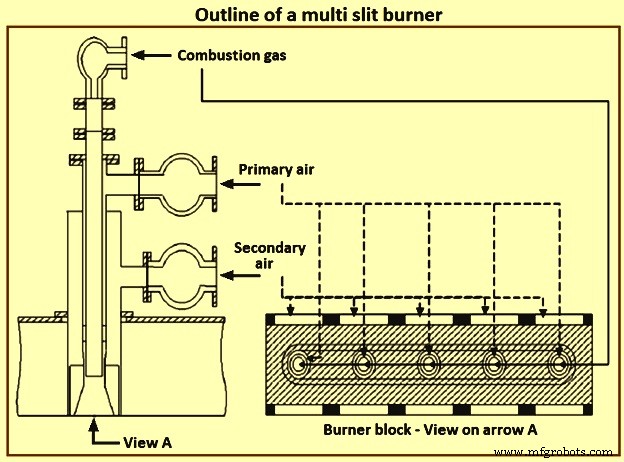
Quemador de múltiples ranuras en horno de encendido
Al encender la parte superior de la cama de mezcla en la máquina en el horno de encendido, la estabilidad de la llama es esencial. Los quemadores de múltiples ranuras producen una llama única, ancha, grande y estable que elimina zonas sin llama y suministra aporte mínimo de calor para encendido. Esto ahorra energía en la campana de encendido. En una planta japonesa, el aporte calorífico total con quemadores de múltiples ranuras se redujo ~30 % vs. quemadores convencionales. La figura 5 muestra el esquema.
Sinterizado con soporte fijo
Se desarrolló en Japón una nueva técnica llamada "sinterizado con soporte fijo" (stand support sintering), para soportar la torta de sinter con soportes de acero (barras o placas) unidos a paletas. Mejora contracción, porosidad y reducibilidad. Por el sistema de soporte, la productividad aumenta considerablemente y la máquina opera más estable.
En este método, la carga de la torta en la parte superior de la cama es soportada por soportes durante el proceso. La carga sobre la zona de fusión por combustión hace que la cama se encoja (compactación), deteriorando significativamente la permeabilidad. Los soportes instalados dentro de las paletas comienzan a soportar la carga superior cuando la porción alrededor de las cimas comienza a solidificarse tras calentamiento y fusión. El proceso en la porción inferior prosigue bajo carga reducida, desarrollándose bien la red de permeación para mejorar permeabilidad.
Recuperación de calor residual
La recuperación de calor en planta de sinter mejora la eficiencia. El sinter caliente debe enfriarse. El calor recuperado del enfriador se usa para precalentar aire de combustión para quemadores del horno de encendido o generar vapor alta presión para generación eléctrica. En caso de generación de vapor alta presión, la configuración de recuperación de energía de gases residuales consiste en campana, colector de polvo, caldera de recuperación, ventilador de circulación y desaireador.
La planta consta de dos secciones principales: (i) sección de sinterizado, y (ii) sección de enfriamiento de sinter caliente. Se ha desarrollado recuperación de calor de gases de escape de sinterizado y gases de enfriamiento. La figura 6 muestra distribución de temperatura de gases en ambas secciones. Hay gran diferencia según posición. Temperatura media en ambas secciones: 100-150 °C, demasiado baja para recuperación efectiva. La recuperación se limita a zona de alta temperatura: parte final de sinterizado e inicial de enfriamiento, donde temperatura ≥300 °C. Aunque zona es limitada, el volumen de gas es suficiente para recuperación comercialmente viable. Por corrosividad, temperatura tras recuperación debe mantenerse por encima del punto de rocío ácido.
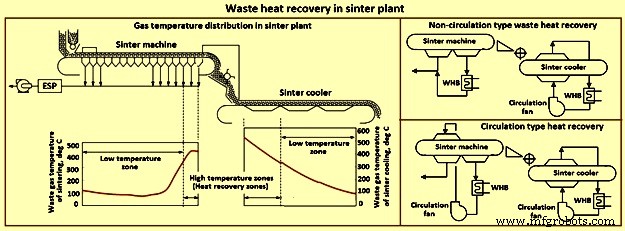
La recuperación de calor de gases de escape de la máquina puede categorizarse en tipo circulación y no circulación (figura 6). En tipo circulación, gas tras recuperación se circula a máquina como reemplazo de gas de enfriamiento; en no circulación, gas va directo a instalación de tratamiento. Tipo circulación se adopta para mejorar eficiencia de recuperación.
Además de recuperar calor, el sistema reduce emisiones de SOx, NOx y particuladas, y mejora productividad, rendimiento y resistencia en frío del sinter. Se alcanza recuperación energética del 30 %.
Sistema de sinterizado optimizado para emisiones (EOS)
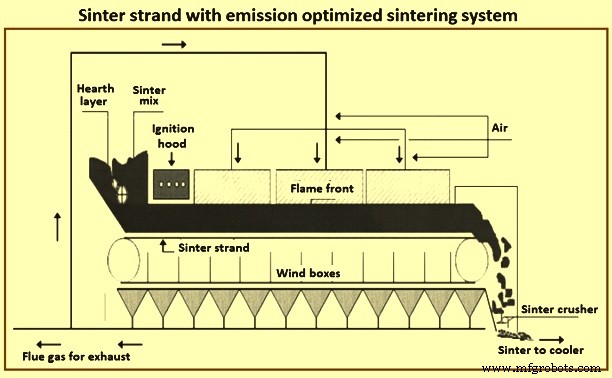
El alto volumen de gases de escape y baja concentración de elementos a limpiar siempre fue problema en plantas de sinter. El objetivo fundamental del sistema EOS (Emission Optimized Sintering) es reducir volumen de gases a limpiar (potencialmente hasta 50 %) colocando campana sobre la parrilla alimentada con aire limpio y aire reciclado de cajas de viento. La figura 7 muestra banda de sinter con sistema EOS.
Control de emisiones de polvo
El aumento de producción en máquinas de sinter genera más polvo = mayores emisiones particuladas. Estos gases contienen gran variedad de contaminantes orgánicos y metales pesados peligrosos (HAP). Enviando gas residual a precipitadores electrostáticos a través de tubos cargados negativamente, la materia particulada se carga negativamente. Al pasar por placas cargadas positivamente, se atrae y recolecta, produciendo gas limpio y aumentando recuperación de vapor. Polvos gruesos se eliminan en colectores secos y reciclan. El uso de ESP reduce nivel de polvo en gases de escape.
Proceso EFA
Conocido como "absorbedor de flujo arrastrado" (EFA - Entrained Flow Absorber). Desarrollado por Paul Wurth. Se instala al final del proceso de sinter. Consiste en absorbedor de flujo arrastrado y filtro de mangas. Captura del gas de escape: polvo, óxidos de azufre, ácidos clorhídrico e hidrofluórico, dioxinas y furanos. El absorbedor opera con cal hidratada (hidróxido de calcio) y coque de lignito para absorber dioxinas y furanos. Condiciones óptimas: agua rociada a alta presión en reactor y temperatura 80-110 °C. Agua inyectada se evapora y polvo se recoge en filtro de mangas. Contenido de azufre <50 mg/Nm³, polvo <5 mg/Nm³, furanos/dioxinas <0,1 ng/Nm³ (STP).
Proceso MEROS
Maximized Emission Reduction of Sintering (MEROS), tecnología innovadora de Primetals Technologies para reducir emisiones contaminantes. Mediante aditivos específicos, componentes contaminantes en el flujo de gas se combinan y separan en filtro de tejido conectado. Proceso "semi-seco" = 100 % libre de efluentes.
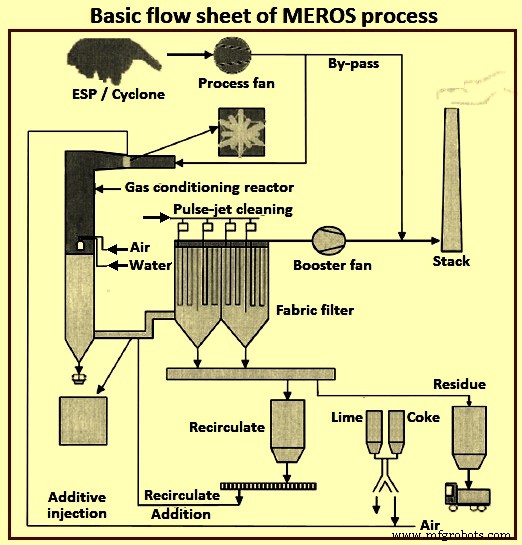
Es proceso de limpieza para eliminación de polvo, gases ácidos, metales tóxicos y compuestos orgánicos en varias etapas. Tres pasos: (i) inyección de adsorbentes basados en carbono y agentes desulfurizantes en corriente de gas de escape en contracorriente para ligar metales pesados y compuestos orgánicos; (ii) circulación por reactor de acondicionamiento donde gas se humidifica y enfría a ~100 °C por niebla fina inyectada (acelera reacciones químicas para ligar y eliminar SO₂ y otros componentes ácidos); (iii) gas que sale del reactor pasa por filtro de mangas donde se elimina polvo con contaminantes atrapados.
En este proceso, polvo, gases ácidos, metales peligrosos y compuestos orgánicos se eliminan con alta eficiencia. En 2007, primera instalación en Linz (Austria), capacidad 1 millón Nm³/h. Emisiones de polvo <5 mg/Nm³. Mercurio, plomo, compuestos orgánicos (dioxinas, furanos PCDD/F), HCl, HF, COV condensables totales <0,1 ng/Nm³. Característica destacada: cumple regulaciones actuales y puede operar dentro de restricciones futuras previsibles. La figura 8 muestra diagrama básico del proceso MEROS.
Sistema de recirculación selectiva de gas residual
Durante el sinterizado, el volumen de aire succionado es normalmente mayor que el requerido para combustión completa del combustible, para permitir alta velocidad del frente de llama. El gas residual típicamente contiene 12-15 % O₂ residual y temperatura bien por encima del punto de rocío crítico. Esto permite recirculación al proceso tras adición de pequeña cantidad de aire suplementario.
En el "sistema de recirculación selectiva de gas residual", el gas de escape de zonas seleccionadas de la máquina se mezcla con aire de enfriamiento y se recircula a la banda. Se desarrolló inicialmente para mantener volumen de gas residual constante mientras se aumenta capacidad de sinterizado y se reducen emisiones específicas. Permite mantener costes de inversión y operación de instalaciones de limpieza de gases en niveles aceptables.
La figura 9 muestra diagrama esquemático típico. Gases calientes de escape de primera y tercera sección se mezclan con aire de enfriamiento y aire ambiente y se recirculan a segunda sección. Parte del gas residual se recicla a campana que cubre parte de la banda.
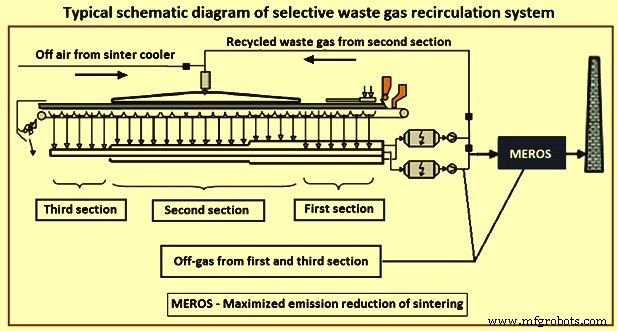
Ventajas: (i) reducción ~50 % volumen de gas residual por unidad de sinter; (ii) reducción 10-15 % consumo específico de combustible sólido por utilización calor gas residual y post-combustión CO; (iii) menores costes de inversión y operación en planta de limpieza de gases; (iv) productividad y calidad mantenidas; (v) reducción emisiones CO₂; (vi) menores emisiones específicas de SOx, NOx, PCDD/PCDF y metales pesados.
Modelado del proceso de sinterizado
Durante el sinterizado, varias reacciones químicas y transformaciones de fase ocurren, no solo por cambios en frente térmico, sino por modificaciones de composición local de gas y temperaturas iniciales de fusión de la mezcla. Cuando se alcanza temperatura y composición local de sólidos, las transformaciones son impulsadas por aporte de calor y difusión en cama de partículas, con mecanismo de formación líquida jugando papel principal. Los materiales se funden parcialmente al alcanzar temperatura de fusión y, al moverse, el contacto con gas frío promueve re-solidificación y aglomeración formando torta porosa continua. Las propiedades finales dependen fuertemente del ciclo térmico, composición química inicial y propiedades termo-físicas desarrolladas. El modelo matemático simula fenómenos en máquina de banda industrial para producción de sinter para AH.
El método se basa en ecuaciones de transporte multi-fase y multi-componente de momento, masa y energía para fases gas, sólido y líquido, considerando fenómenos locales de formación de sinter poroso (figura 10). El modelo considera fases interactuando simultáneamente y especies químicas de cada fase calculadas por ecuaciones de conservación de especies. Descripciones precisas de tasas de intercambio de momento, energía y reacciones químicas son esenciales para la precisión del modelo.
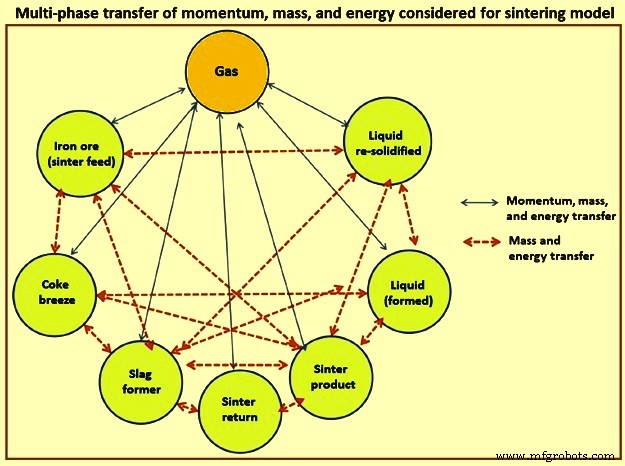
Las especies químicas se consideran individualmente resolviendo ecuación de transporte de cada especie de fases gas y sólido. Fase sólida: mezcla de alimentación de mineral, sinter fino (retorno), coque (u otro combustible), escamas (finos de planta), fundentes. Fase líquida: componentes fundidos y formados. Fase re-solidificada: líquidos re-solidificados y fases formadas durante re-solidificación, dependen fuertemente de composición local líquida e intercambio de calor. La torta final se forma por mezcla de estos materiales y su calidad depende de composiciones finales, fracciones volumétricas y distribución dentro de la estructura mosaico.
En el modelo, se asume que la fase líquida se mueve junto con la sólida restante por viscosidad, considerando que el líquido se forma adherido en superficie de partículas no fundidas; así, ecuaciones de transferencia de momento y entalpía de sólidos contabilizan esta mezcla de líquido viscoso y materiales sólidos. En el modelo, propiedades termo-físicas dependientes de temperatura-composición siguen regla de mezcla para contabilizar propiedades individuales ponderadas por fracciones volumétricas de fase.
Sistema de automatización y control
Con el objetivo de estabilizar el proceso, aumentar productividad y reducir costes, se necesita automatización y control para asegurar operación óptima y estable. Se han hecho esfuerzos para comprender fenómenos en cama y dirigir proceso hacia operación óptima. Las principales técnicas de control son: control de densidad de carga para sinterizado uniforme a lo ancho de la banda, y control de velocidad de paleta para productividad y calidad óptimas.
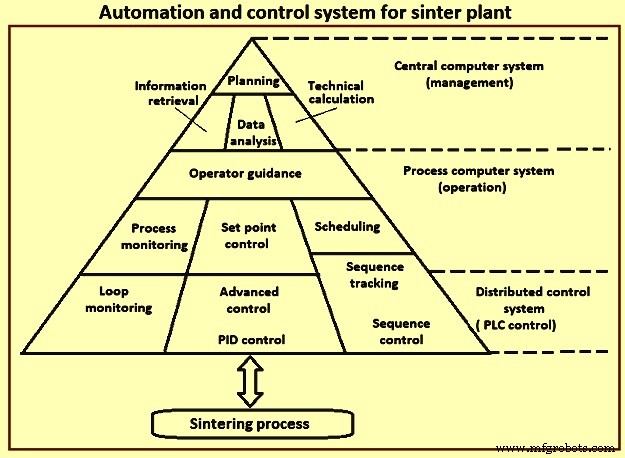
El sistema de automatización y control es jerárquico de tres niveles: sistema de control distribuido (DCS), sistema de computadora de proceso centralizado (PCS), y sistemas de computadora central (CCS) de la planta. DCS: medición de distribución de velocidad de viento y temperatura de gas a lo largo de banda, y "control digital directo" (DDC). PCS: control de proceso para optimizar operación, servicios de información a operadores. CCS: planificación, gestión, análisis de datos de producción y operación en base de datos general. La figura 11 muestra el sistema.
El sistema experto de lazo cerrado está diseñado para que el operador realice "las mínimas acciones necesarias, las máximas posibles" con objetivo de operación optimizada con mínima intervención. El sistema experto, diseñado como sistema de decisión basado en reglas, contrarresta fluctuaciones por cambios en composición/calidad de mezcla, factores humanos o condiciones de proceso. Cuanto antes responda a situación anómala o cambiante, más suave la operación. La sincronización precisa de actividades de control y anticipación de perturbaciones son cruciales para evitar condiciones críticas y mantener alta producción a bajo coste.
Con el sistema de automatización y control, se logran condiciones óptimas por alineación perfecta de parámetros. Con sistema integrado de automatización nivel 2, la desviación estándar de parámetros de calidad disminuye 5-10 %. También reduce consumo de coque ~3 % y aumenta productividad 3-5 %.
Proceso de manufactura
- Sistemas avanzados de automatización y control para plantas de sinterización
- Sinterización de Finos de Mineral de Hierro: Mejora de la Eficiencia del Alto Horno
- Proceso FINEX: Producción Avanzada de Hierro Líquido con Finos de Mineral y Carbón No Coquizable
- Factores Clave que Modelan el Proceso de Sinterización en la Producción de Mineral de Hierro
- Proceso HIsarna: Producción de Hierro con Emisiones Ultra-Bajas de Carbono
- Tecnologías Avanzadas para Optimizar el Proceso de Coquización en Hornos de Coque de Subproductos
- CONARC: Fusión de Convertidor y Horno de Arco Eléctrico para Producción Superior de Acero
- Laminación de Acero: Proceso de Fabricación de Precisión Explicado
- Guía completa para la fabricación de refractarios conformados
- Kaizen: Una filosofía probada para la mejora continua
- Proceso de sinterizado de aleaciones refractarias: seis etapas clave y factores influyentes