



Control Efectivo de Emisiones Particuladas en la Producción de Acero: Protegiendo la Calidad del Aire
Control de la contaminación atmosférica: control de emisiones particuladas
La planta siderúrgica alberga numerosos procesos metalúrgicos a altas temperaturas. Muchos manejan materias primas en forma de finos, por lo que todos son propensos a emitir gases contaminantes y materia particulada a la atmósfera, afectando la calidad del aire circundante. Para mejorarla y protegerla, se emplean diversos dispositivos de control de emisiones.
Durante años, los equipos de control se usaban solo en procesos con emisiones muy altas o tóxicas, o donde había valor de recuperación. Hoy, con regulaciones cada vez más estrictas y creciente preocupación social por el medio ambiente, la industria debe controlar emisiones en todas las áreas, reduciéndolas a niveles mínimos. Los equipos de control son básicamente de dos tipos: (i) control de emisiones particuladas y (ii) control de emisiones gaseosas. Este artículo describe los sistemas de control de emisiones particuladas.
Evolución de la regulación de materia particulada
Las regulaciones de materia particulada (MP) de las últimas tres décadas han pasado de regular partículas gruesas (partículas totales en suspensión - PTS) a regular partículas muy pequeñas en rangos PM10 y PM2.5. Este cambio ocurrió porque la investigación en efectos sobre la salud indicó que las partículas pequeñas están más estrechamente relacionadas con efectos adversos.
La regulación de emisiones de materia particulada se remonta a las primeras etapas de la revolución industrial. Incluso en el siglo XVII, se veía la relación entre emisiones y problemas como deposición de sólidos, suciedad en tejidos, corrosión de materiales y decoloración de edificios. Con el avance tecnológico y la concienciación pública, se evidenció que también contribuyen a enfermedades pulmonares.
A finales de los años 40, varios sistemas de control avanzaron desde diseños rudimentarios a formas similares a los actuales de alta eficiencia. Por ejemplo, los precipitadores electrostáticos (ESP) evolucionaron de unidades tubulares de un campo para control de nieblas ácidas a precipitadores de placas de uno y dos campos. Los lavadores Venturi también empezaron a usarse. Estos sistemas se instalaban principalmente para minimizar molestias y problemas del polvo.
Clasificación de la materia particulada
La materia particulada se divide en dos categorías: (i) primaria, emitida directamente a la atmósfera, foco de todas las acciones de control antes de 1997; puede consistir de partículas de <0,1 µm a >100 µm, aunque la mayoría cae en categoría gruesa; y (ii) secundaria, que se forma en la atmósfera por reacciones de precursores gaseosos. Puede formarse por condensación de vapores emitidos o por reacciones atmosféricas de precursores gaseosos (SO₂, NOx, amoníaco, COV). La mayoría de precursores son antropogénicos, aunque fuentes biogénicas también aportan.
La materia particulada secundaria se subdivide en: (i) formada por condensación de vapores de fuentes antropogénicas y biogénicas, y (ii) formada por reacciones atmosféricas de precursores gaseosos. COV y ácido sulfúrico son ejemplos de emisiones que condensan formando materia particulada secundaria. Estos materiales pasan a través de sistemas de control, incluidos dispositivos de alta eficiencia, por su forma de vapor en la corriente de gas de la fuente fija. Sin embargo, el material en fase vapor puede condensar en aire ambiente formando partículas medidas por sistemas de muestreo ambiental. La importancia relativa de la materia particulada condensable empieza a evaluarse.
Mecanismos de formación de partículas
El rango de tamaños formados en un proceso depende de los mecanismos de formación presentes. Es posible estimar el rango general reconociendo cuáles son importantes. Los mecanismos más importantes en fuentes de contaminación atmosférica incluyen: (i) atrición física/dispersión mecánica, (ii) agotamiento de partículas por combustión, (iii) condensación homogénea, (iv) nucleación heterogénea, y (v) evaporación de gotas.
La atrición física ocurre cuando dos superficies rozan. Cuando partículas de combustible se inyectan en la zona caliente del horno, la mayoría de compuestos orgánicos se vaporizan y oxidan en la corriente de gas. Las partículas se reducen a medida que sale la materia volátil, quedando solo materia incombustible (ceniza) y carbón de combustión lenta. Finalmente, la mayor parte del carbón arde, dejando principalmente material incombustible. A medida que avanza la oxidación, las partículas de combustible (inicialmente 100-1000 µm) se reducen a ceniza y partículas de carbón de 1-10 µm. Este mecanismo se denomina agotamiento de combustible por combustión.
La nucleación homogénea y heterogénea implican conversión de materiales en fase vapor a forma particulada. La homogénea forma nuevas partículas compuestas casi enteramente del material en fase vapor. La heterogénea es la acumulación de material en superficies de partículas formadas por otros mecanismos. En ambos casos, las corrientes de gas con vapores deben enfriarse a la temperatura donde puede ocurrir nucleación.
Algunos sistemas de control usan agua con sólidos reciclada de lavadores húmedos para enfriar corrientes de gas. Esta práctica crea inadvertidamente otro mecanismo similar al agotamiento de combustible. Los chorros de agua se atomizan al inyectarse en corrientes de gas calientes. Al evaporarse hasta sequedad, los sólidos en suspensión y disueltos se liberan como partículas pequeñas. El rango de tamaño creado por este mecanismo no se ha estudiado extensamente, pero probablemente crea partículas de 0,1 a 2,0 µm.
Fuerzas de recolección en sistemas de control
Los sistemas de control aplican fuerzas a las partículas para eliminarlas de la corriente de gas. Estas fuerzas son las "herramientas" para la recolección particulada. Todas dependen fuertemente del tamaño de partícula. Las fuerzas aplicadas son: (i) sedimentación por gravedad, (ii) impacto e interceptación inercial, (iii) movimiento browniano de partículas, (iv) atracción electrostática, (v) termoforesis, y (vi) difusioforesis.
Aplicar una o más de estas fuerzas (ej. fuerza electrostática o inercial) acelera la partícula en dirección donde puede ser recolectada. La aceleración se indica por la ecuación F = Mp × Ap, donde F es la fuerza en g·cm/s², Mp la masa en gramos, y Ap la aceleración en cm/s². Los dispositivos se diseñan para aplicar la máxima fuerza posible. Cuanto más se acelera la partícula (o masa aglomerada), más efectivo y económico es el dispositivo.
Hay tres pasos fundamentales en la recolección de materia particulada en sistemas de alta eficiencia (filtros de mangas y precipitadores electrostáticos): (i) captura inicial en superficies verticales, (ii) sedimentación por gravedad de sólidos en la tolva, y (iii) retirada de sólidos de la tolva. Los mecanismos de recolección controlan la efectividad de los dos primeros pasos. La distribución de tamaño de partícula es importante en cada paso.
Equipos de control de emisiones particuladas
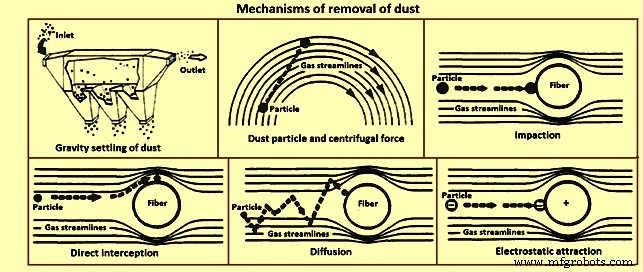
Todos los equipos recolectan materia particulada mediante mecanismos que implican una fuerza aplicada. Los principales son: cámaras de sedimentación, ciclones, filtros de mangas y precipitadores electrostáticos. La figura 1 muestra los mecanismos de eliminación de polvo y la fuerza aplicada en cada equipo.
Cámaras de sedimentación
Fueron de los primeros dispositivos para control de emisiones particuladas, pero hoy se usan rara vez por su baja efectividad. La fuerza de recolección es la gravedad. Partículas grandes moviéndose lo suficientemente lento en una corriente de gas pueden ser vencidas por la gravedad y recogidas en la cámara.
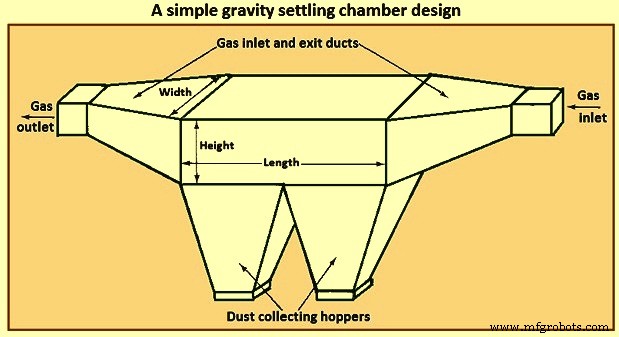
La unidad es una caja horizontal larga con entrada, cámara, salida y tolvas de recolección. La velocidad de la corriente de gas con partículas se reduce en la cámara. Todas las partículas están sujetas a la gravedad. A la velocidad reducida, las partículas mayores de 40 µm caen en las tolvas. Se usa principalmente como pre-limpiador para otros dispositivos, eliminando partículas muy grandes. La figura 2 muestra un diseño simple.
Ciclones
Son dispositivos mecánicos simples para eliminar partículas relativamente grandes de corrientes de gas. Se usan como pre-limpiadores para equipos más sofisticados como precipitadores electrostáticos o filtros de mangas. Son más eficientes que las cámaras de sedimentación.
Los dispositivos mecánicos usan la inercia de las partículas. La corriente de gas con particulados se fuerza a girar en forma ciclónica. La masa de las partículas las hace moverse hacia el exterior del vórtice. La mayoría de partículas de gran diámetro entran en una tolva bajo los tubos ciclónicos mientras el gas gira y sale.
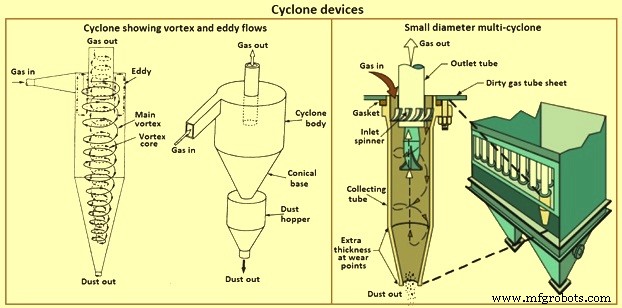
Hay dos tipos principales: (i) ciclones de gran diámetro (300 mm a 2 m), y (ii) multiciclones de pequeño diámetro (80-300 mm).
La corriente de gas entra tangencialmente creando un vórtice débil. Las partículas de gran diámetro se mueven hacia la pared y se depositan en la tolva. El gas limpio gira y sale. Los ciclones de gran diámetro recogen partículas de 1,5 µm a >150 µm.
Las fuerzas de recolección son centrífuga y gravitacional. La forma curva hace girar el gas en espiral. Las partículas mayores se mueven hacia la pared por su momento, pierden energía cinética y se separan. Luego la gravedad las hace caer para su recolección. La entrada está diseñada para cambiar el flujo de rectilíneo a circular formando el vórtice.
En multiciclones, se usan ciclones axiales en paralelo. En ciclones axiales, el gas entra por arriba y se dirige a patrón de vórtice por álabes en el tubo central. En multiciclón, el gas sucio entra uniformemente por todos los ciclones individuales. La figura 3 muestra dispositivos ciclónicos.
Filtros de mangas
Usan material filtrante (nailon, lana, etc.) para retener partículas de gases cargados de polvo. El gas limpio pasa a través del material. Las partículas recolectadas se eliminan del filtro por mecanismo de limpieza: sacudida mecánica o chorro de aire. Las partículas removidas se almacenan en tolva de recolección. La tabla 1 muestra fibras típicas usadas en mangas con sus propiedades.
| Tabla 1: Tejidos típicos para mangas | |||||
|---|---|---|---|---|---|
| Fibra | Temperaturas máximas | Resistencia a ácidos | Resistencia a álcalis | Resistencia a abrasión por flexión | |
| Continua | Picos | ||||
| °C | °C | ||||
| Algodón | 82 | 107 | Mala | Muy buena | Muy buena |
| Polipropileno | 88 | 93 | Buena a excelente | Muy buena | Excelente |
| Nailon | 93-107 | 121 | Mala a regular | Buena a excelente | Excelente |
| Orlon | 116 | 127 | Buena a excelente | Regular a buena | Buena |
| Dacron | 135 | 163 | Buena | Buena | Muy buena |
| Nomex | 204 | 218 | Mala a buena | Buena a excelente | Excelente |
| Teflón | 204-232 | 250 | Excelente (mala a flúor) | Excelente (mala a trifluoruro, cloro y metales alcalinos fundidos) | Regular a buena |
| Fibra de vidrio | 260 | 288 | Regular a buena | Regular a buena | Regular |
En filtros de mangas, tres fuerzas separadas (impacto, interceptación directa y difusión) son responsables de la eliminación y recolección de partículas. El impacto ocurre cuando la partícula es tan grande que no sigue la corriente de gas y choca contra la fibra. En interceptación directa, la partícula sigue la corriente alrededor de las fibras hasta que colisiona por ser la distancia entre el centro de la partícula y la fibra menor que el radio de la partícula. La difusión ocurre porque partículas muy pequeñas experimentan movimiento browniano en el volumen de gas. Estas partículas en movimiento aleatorio difunden a través del gas impactando en la fibra y recolectándose.
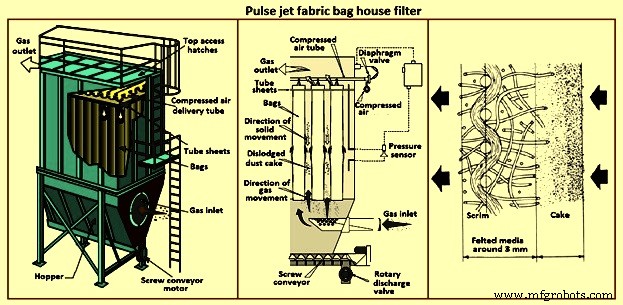
Los filtros de mangas tienen normalmente gran número de bolsas cilíndricas de fibra colgadas verticalmente. Cuando las capas de polvo alcanzan espesor suficiente, las bolsas se limpian, cayendo el polvo a la tolva. Los tres métodos de limpieza más comunes son: sacudida, limpieza por aire inverso y chorro pulsado. En sacudida mecánica, las bolsas se sacuden suavemente por un sistema de accionamiento. En limpieza por aire inverso, el compartimento se lava a contracorriente con flujo de aire a baja presión. El polvo se retira permitiendo que las bolsas colapsen. El chorro pulsado es el más popular: usa chorro de aire a alta presión para retirar el polvo. La torta de polvo se retira por una explosión de aire comprimido inyectado en la parte superior del tubo de la bolsa. La explosión detiene el flujo normal de aire. El aire se desarrolla en onda de choque que hace flexionar/expandir la bolsa mientras viaja por el tubo. Al flexionarse la torta, esta se fractura y las partículas caen. La onda viaja ida y vuelta en ~0,5 segundos. La explosión debe ser lo suficientemente fuerte para recorrer la bolsa y romper la torta de polvo.
Las bolsas tienen vida útil y necesitan reemplazo cuando termina. Tres condiciones afectan adversamente su vida: abrasión, alta temperatura y ataque químico.
Una variable importante en el diseño es la relación aire/tela. Una relación muy alta resulta en caídas de presión excesivas, eficiencia de recolección reducida, bolsas apelmazadas sólidamente con polvo y deterioro rápido. La figura 4 muestra un filtro de mangas de chorro pulsado.
Precipitador electrostático
Se usa para recolectar partículas en rango de diámetro 0,1-10 µm. Usa campos de alto voltaje no uniformes para aplicar grandes cargas eléctricas a partículas que atraviesan el campo. Las partículas cargadas migran hacia una superficie de recolección de carga opuesta, donde se acumulan. Su eficiencia es alta, a veces >99 %. Los ESP manejan grandes volúmenes de gas de escape a 175-700 °C.
Hay tres estilos principales: (i) precipitadores secos de carga negativa, (ii) precipitadores de pared mojada de carga negativa, y (iii) precipitadores de dos etapas de carga positiva. Los secos de carga negativa son los más usados en aplicaciones grandes. Los de pared mojada (precipitadores húmedos) se usan para recoger nieblas y/o materiales moderadamente pegajosos. Los de dos etapas de carga positiva solo para eliminación de nieblas. La figura 5 muestra un precipitador electrostático y su concepto.
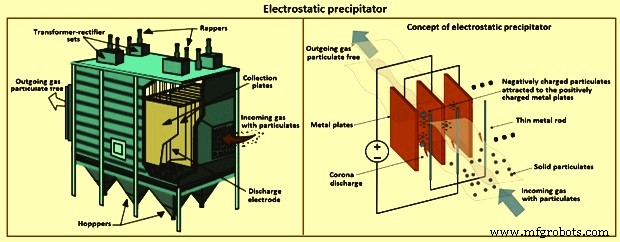
El mecanismo de recolección en un ESP es la fuerza electrostática. Las partículas de polvo en el gas de combustión se cargan al pasar por el ESP. Se aplica alto voltaje, corriente continua pulsante, a un sistema de electrodos: electrodo de descarga de pequeño diámetro y electrodo de recolección. El electrodo de descarga suele ser negativo. El de recolección suele estar a tierra. El voltaje se aumenta hasta producir descarga corona (brillo azul luminoso alrededor del electrodo de descarga). La corona ioniza las moléculas de gas. Los iones negativos migran hacia el electrodo de recolección a tierra y bombardean las partículas suspendidas, impartiéndoles carga negativa. Las partículas cargadas negativamente migran al electrodo de recolección y se recolectan.
El ESP tiene seis elementos esenciales: (i) electrodo de descarga, (ii) electrodo de recolección, (iii) sistema eléctrico, (iv) martillo vibrador (rapper), (v) tolva, y (vi) carcasa. El electrodo de descarga es normalmente un alambre metálico de pequeño diámetro, usado para ionizar el gas, cargar partículas y crear campo eléctrico fuerte. El electrodo de recolección es una placa plana o tubo con carga opuesta al de descarga, que recolecta las partículas cargadas. El sistema eléctrico consiste en componentes de alto voltaje para controlar la intensidad del campo. El martillo vibrador imparte vibración o choque a los electrodos para remover el polvo acumulado (en ambos electrodos). Las tolvas en la base recogen y almacenan temporalmente el polvo removido durante el vibrado. La carcasa encierra los electrodos y soporta el ESP.
La resistividad de las partículas afecta drásticamente la eficiencia de recolección. La resistividad describe la resistencia de la capa de polvo recolectado al flujo de corriente eléctrica. Partículas de alta resistividad son más difíciles de recolectar que las de resistividad normal. La alta resistividad puede reducirse ajustando temperatura y humedad del gas de combustión que entra al ESP. Pero hay que asegurar que la temperatura esté por encima del punto de rocío para evitar corrosión de placas.
Un parámetro importante en el diseño del ESP es el área de recolección específica, definida como la relación entre el área de superficie de recolección y el caudal de gas al ESP. Aumentar el área para un caudal dado normalmente aumenta la eficiencia de recolección.
Proceso de manufactura
- Purificadores de Aire: Diseño, Historia y Tendencias Futuras
- Ambientadores: De los aromas antiguos a la tecnología de enchufes modernos
- El oxígeno: del descubrimiento antiguo a la potencia industrial moderna
- Monitor DIY de calidad del aire: detector EPA-compliant económico
- Sistema Automatizado de Llenado y Monitorización de Piscina
- Diseño de una estrategia efectiva de control de calidad del aire: Consideraciones clave para la industria
- Comprender los Filtros de Partículas para Compresores de Aire: Por Qué Son Importantes
- Mantenimiento esencial de válvulas de control de aire para rendimiento óptimo del sistema
- Por Qué la Ubicación del Depósito de Aire Importa: Aumente Eficiencia y Reduzca Costes
- Los sensores IoT revolucionan la monitorización de la contaminación atmosférica y la salud pública
- El Ejercicio al Aire Libre se Vuelve Dañino en Grandes Ciudades: 30 Minutos en Bici Pueden Aumentar el Riesgo de Salud