



Factores Clave que Modelan el Proceso de Sinterización en la Producción de Mineral de Hierro
El proceso de sinterización se utiliza para aglomerar una mezcla de finos de mineral de hierro, finos de retorno, fundentes y coque, con tamaño de partícula inferior a 10 mm, de modo que el sinter resultante, con tamaño cribado de 5 a 30 mm, pueda soportar las condiciones de presión y temperatura en el alto horno (AH). La sinterización de finos de mineral de hierro se desarrolló principalmente para convertir los finos generados en la minería en un producto apto para la carga al alto horno.
Requisitos de calidad del sinter
El alto horno necesita sinter de alta calidad con alta resistencia, el menor contenido posible de finos, buen tamaño promedio, bajo índice de degradación por reducción (RDI), alto índice de reducibilidad (RI), bajo contenido de finos, buen tamaño calibrado promedio y poca variación en la composición química para operar en régimen estable. El control de calidad del sinter mediante una sinterización adecuada es importante para operar el alto horno con bajo consumo de combustible y tasa de operación estable.
Principios del proceso
La sinterización se basa en tratar una capa de mezcla cruda (finos de mineral de hierro, finos de retorno, fundentes, etc.) en presencia de finos de coque bajo la acción de un quemador situado en la superficie de la capa. El calentamiento ocurre de la parte superior a la inferior. La capa de mezcla cruda descansa sobre un sistema de banda y un sistema de extracción permite que todo el espesor alcance la temperatura adecuada para la fusión parcial de la mezcla y la posterior aglomeración. En el sistema Dwight-Lloyd, la parrilla de sinterización es una cadena continua de gran longitud y anchura, formada por la unión de una serie de carros de paletas que forman la banda de sinterización.
Importancia en la planta siderúrgica integrada
En una planta siderúrgica integrada, la sinterización juega un papel importante suministrando materias primas al alto horno. Desde el punto de vista de recursos naturales, es la tecnología clave que permite el reciclaje de materiales de desecho de la planta (subproductos o polvos) producidos en otras instalaciones. El proceso es complejo, involucra diversos fenómenos físicos y químicos. Las materias primas pueden variar ampliamente, desde mineral de hierro hasta reciclaje de polvos y agentes fundentes. Los recursos naturales de minerales de hierro varían ampliamente según su composición mineralógica y tecnología minera aplicada para producir materiales de alimentación del sinter.
La sinterización de finos de mineral de hierro es un proceso metalúrgico que se lleva a cabo en una máquina de sinterización. La anchura y longitud de la banda dependen de la capacidad de la máquina y varían para cada planta. Es básicamente un proceso de aglomeración logrado mediante combustión. La energía del proceso, del orden de 360 a 480 millones de calorías por tonelada de sinter, se suministra principalmente por la combustión del coque. El diagrama de flujo del proceso se muestra en la Figura 1.
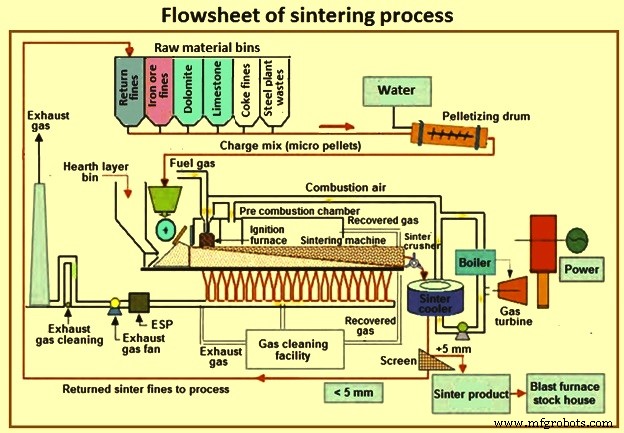
Figura 1 Diagrama de flujo del proceso de sinterización
Descripción del proceso
Los finos de mineral de hierro son mineral natural de tamaño 0 a 10 mm. La mezcla cruda (también llamada mezcla de sinter) se elabora con cantidades pesadas de finos de mineral de hierro, caliza, dolomita, arena o finos de cuarzo (fundente), combustible sólido (coque breeze o antracita) y residuos metalúrgicos (polvos colectados, lodos, escamas de laminación, etc.). A esta mezcla se añade agua (6% a 8%) y finos de sinter de retorno, y luego se granula o peletiza en un tambor rotatorio antes de cargarla como lecho sobre la banda móvil de la máquina de sinterización. La mezcla granulada se carga continuamente junto con el sinter de retorno del cribado para formar un lecho grueso de 300 a 500 mm.
La sinterización es un proceso continuo. La banda está formada por una serie de paletas, cada una con paredes laterales y una parrilla permeable. La mezcla granulada se carga sobre la parrilla permeable. Las paletas cargadas pasan bajo la campana de ignición, son sometidas a succión de tiro descendente, se vuelcan y regresan a la posición de carga.
A medida que la banda avanza, las partículas de combustible en la capa superficial se encienden primero en un horno mediante quemadores de gas de combustible (gas de alto horno o mezcla de gas de coque y alto horno). El gas caliente generado por la combustión con aire es succionado a través del lecho empaquetado desde los cajones de viento equipados con sopladores colocados bajo la parrilla. La banda continúa avanzando y el frente de ignición o combustión avanza gradualmente hacia abajo a través del lecho hasta alcanzar el final. La combustión de finos de coque u otros materiales carbonáceos comienza en la parte superior de las capas y, a medida que avanza, una banda relativamente estrecha de frente de combustión (frente de llama) se mueve hacia abajo a través del lecho, calentando cada capa sucesivamente. En el lecho, los gránulos se calientan a 1.250-1.350 °C para lograr su ablandamiento y fusión parcial.
Tienen lugar varias reacciones químicas y transformaciones de fase dentro del lecho; parte de los materiales se funden cuando la temperatura local alcanza el punto de fusión (punto de quemado) y, a medida que avanza, ocurre el fenómeno de re-solidificación y transformaciones de fase con cambios considerables en la composición de fases y propiedades termo-físicas. En esta serie de reacciones se produce un material semifundido que, al enfriarse posteriormente, cristaliza en varias fases minerales de diferentes composiciones químicas y morfológicas, consistiendo principalmente en hematita, magnetita, ferritas y ganga compuesta principalmente de silicatos de calcio. La Figura 2 muestra el ciclo térmico de los materiales en la banda de sinterización.
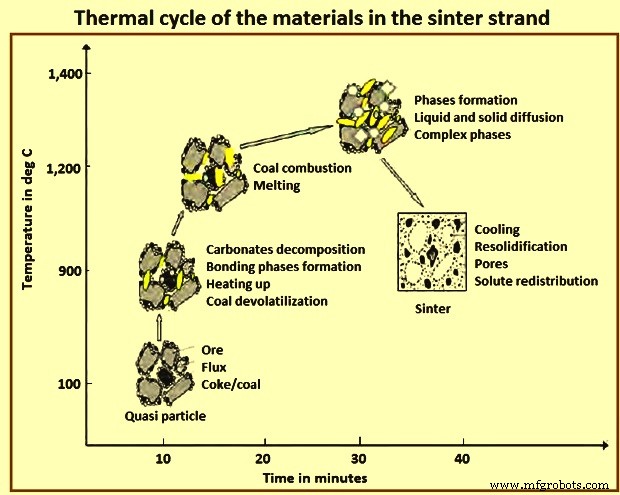
Figura 2 Ciclo térmico de los materiales en la banda de sinterización
La velocidad de la banda y el flujo de aire succionado se controlan para asegurar que el "quemado" (punto donde la capa de combustible en combustión alcanza la base de la banda) ocurra justo antes de la descarga del sinter. La temperatura del proceso se controla principalmente por la combustión de las partículas de combustible.
Durante la sinterización, existen diferentes zonas en la banda de la máquina: zona húmeda, zona de precalentamiento y secado, zona de combustión y zona de producto. En la zona de combustión se forma fase líquida entre mineral de hierro, fundente y otros elementos, y las partículas de mineral de hierro no reaccionadas se unen mediante el líquido. El producto final "sinter" es un material sólido poroso con cierta resistencia.
La fusión parcial y difusión dentro de los materiales hace que las partículas se aglomeren formando un pastel de sinter continuo y poroso. Tras volcarse el pastel de las paletas, el sinter se criba en caliente, y la fracción fina (finos de retorno, < 5 mm) se recicla para mezclar con las materias primas, mientras que la fracción gruesa se enfría y se envía a las tolvas del alto horno. Los cajones de viento bajo la banda están conectados a un ventilador de extracción a través de un sistema de lavado de gases. En general, el gas caliente producido durante la sinterización también puede recircularse para mejor eficiencia térmica.
La banda puede variar desde máquinas pequeñas a grandes con área y altura de lecho compatibles con los equipos auxiliares para succión de gas de salida. El área de la banda y la potencia de succión junto con la permeabilidad del lecho determinan la velocidad máxima y, por tanto, la productividad del proceso. Sin embargo, dependiendo de los parámetros operativos seleccionados y materias primas, la calidad del sinter producido puede variar ampliamente y afectar fuertemente la operación posterior del alto horno.
Factores que afectan la sinterización
Existen varios factores que afectan el proceso de sinterización, la productividad de la máquina y la calidad del sinter. Los principales se describen a continuación.
Composición química
La composición química y estructural son muy importantes en el sinter, y es bueno que sean estables para que tanto las escorias primarias como finales posean características adecuadas en términos de temperaturas de ablandamiento y fusión, temperatura líquida y viscosidad para la operación estable del alto horno. Es importante tener alto contenido de hierro, bajo contenido de ganga y basicidad del orden de 1,6 a 2,1. La reducibilidad del sinter y su calidad en general mejoran con un nivel más alto de hematita que de magnetita, y su estructura mejora con un nivel más alto de hematita primaria o residual y ferritas que de hematita secundaria o precipitada.
Estructura del sinter
Debido a la diversidad de componentes mineralógicos de la mezcla cruda y la heterogeneidad de la mezcla, la estructura del sinter es compleja, formándose principalmente por granos de óxido de hierro y ferritas de calcio unidos por una matriz de ganga. Las ferritas, cuya cantidad aumenta con el índice de basicidad, son fácilmente reducibles. Al aumentar la tenacidad mecánica del sinter a ciertos niveles, se consideran componentes muy útiles. Las ferritas son de tipo SFCA y se forman por reacción sólido-líquido entre hematita y el fundido Fe2O3·CaO, con posterior asimilación de SiO2 y Al2O3 en el fundido. La ganga está compuesta por silicatos de calcio, hierro y magnesio, difíciles de reducir, que forman parte de la escoria en el alto horno.
La estructura y composición del sinter incluye hematita primaria (no asimilada o residual), hematita secundaria (precipitada), magnetita primaria (no asimilada o residual), magnetita secundaria (precipitada) y ferritas como fases principales, junto con menor cantidad de ganga. Hay porosidad suficiente para favorecer la reducibilidad, incluyendo micro-poros en muchos casos. La estructura óptima para reducibilidad se forma por un núcleo de hematita primaria rodeado por una red de ferritas aciculares.
Efecto de la calidad de los finos de mineral de hierro
En la sinterización, la materia prima principal son los finos de mineral de hierro. Su calidad influye enormemente en el proceso. Un aumento en el tamaño medio de los finos promueve la productividad de la máquina, ahorra consumo específico de combustible pero reduce la resistencia del sinter. Minerales de hierro densos y de baja alúmina dan mejor resistencia del sinter y menor consumo específico de combustible. Un nivel muy alto de micro-finos en el mineral disminuye la eficiencia de granulación y, por tanto, disminuye la permeabilidad del lecho y afecta adversamente la productividad. La porosidad del mineral de hierro afecta la porosidad del sinter y sus propiedades físicas y metalúrgicas. Minerales con alta pérdida por ignición afectan negativamente el proceso reduciendo productividad, aumentando consumo específico de combustible y reduciendo resistencia del sinter.
Preparación de la mezcla de sinter
El rendimiento de la sinterización depende de la eficiencia de la mezcla de componentes y granulación en el tambor mezclador. Esta actividad realizada en dos etapas en dos tambores mezcladores en lugar de una sola etapa en un solo tambor da mejor rendimiento respecto a permeabilidad del lecho de sinter y resulta en mejora de la productividad.
Mecanismo de sinterización
Consiste en dos fenómenos: físico de transferencia de calor de la capa superior a la inferior por la acción del aire succionado a través del lecho, y químico de combustión de combustible generando calor y un frente de reacciones químicas. Estos dos fenómenos son independientes y deben tener la misma velocidad de propagación para asegurar la máxima temperatura de llama. El equilibrio entre ambos es importante para alto rendimiento, bajo consumo específico de combustible y alta calidad del sinter.
Permeabilidad del lecho de sinter
El lecho necesita buena permeabilidad para que el aire sea succionado a través de la mezcla. Una buena permeabilidad asegura alta productividad de la banda y proper eficiencia del combustible sólido quemado.
Humedad de la mezcla de sinter
Juega un papel importante en la granulación y afecta la productividad. La humedad forma puentes líquidos entre partículas para iniciar la granulación. Las fuerzas capilares disminuyen la distancia entre partículas y aumentan la resistencia de los gránulos. El contenido de humedad debe ser óptimo (normalmente 6% a 8%) ya que el exceso tiene efecto perjudicial sobre los gránulos y la permeabilidad y estabilidad del lecho. El efecto de la humedad en la granulación se muestra en la Figura 3.
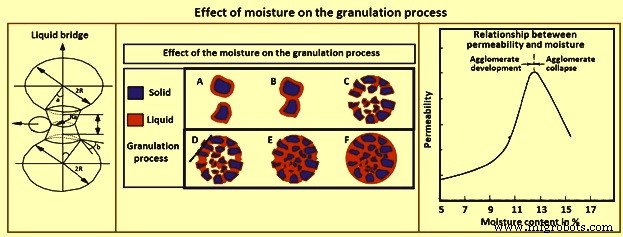
Figura 3 Efecto de la humedad en el proceso de granulación
Sistema de carga de la mezcla de sinter
El sistema de carga de mezcla segregada para cargar la mezcla en la banda ayuda a la permeabilidad y mejora la productividad. La Figura 4 muestra sistemas de carga sin y con sistema de carga de mezcla segregada.
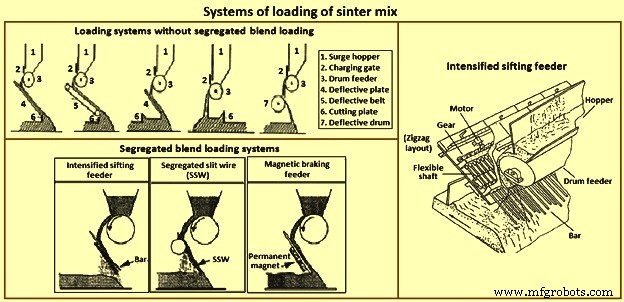
Figura 4 Sistemas de carga de mezcla de sinter
Sistema de ignición
El tiempo y temperatura de ignición son esenciales para el progreso adecuado del frente de llama y calidad del sinter. El exceso de ignición causa disminución de permeabilidad del lecho y propiedades metalúrgicas del sinter, aumenta la generación de finos de retorno y, por tanto, la productividad. El uso de quemadores de ranura múltiple mejora la eficiencia de ignición y reduce la energía de ignición en torno al 30%.
Tipo de combustibles sólidos
Combustibles sólidos de reactividad muy baja o muy alta promueven diferencia entre el frente de combustión y transferencia de calor. Una distribución de tamaño adecuada del combustible sólido es necesaria para optimizar el proceso.
Control automático del proceso
Mejora la productividad de la máquina de sinterización. Esta tecnología resulta en ahorros de 2% a 5% en consumo de energía.
Instalación de sinterización optimizada en emisiones
Reduce el consumo de combustible sólido en el rango de 6 a 12 kg por tonelada de sinter.
FeO en el sinter
El contenido de FeO es un parámetro de control importante en la planta de sinterización. Cuando la composición química de la mezcla de mineral es fija, el FeO puede indicar las condiciones de sinterización, en particular la tasa de coque. Un aumento del 2% en el contenido de FeO en el sinter reduce (mejora) el RDI en 8 puntos. Sin embargo, un mayor contenido de FeO afecta negativamente la reducibilidad. Es importante encontrar un nivel óptimo de FeO para mejorar el RDI sin alterar otras propiedades.
SiO2 en el sinter
Un mayor porcentaje de sílice en la mezcla contrarresta el efecto de alta alúmina en el mineral. La sílice se combina con FeO y CaO para formar compuestos con bajo punto de fusión que favorecen la formación del fundido primario consistente en FeO·SiO2 (1.180 °C), 2FeO·SiO2 (1.205 °C) y FeO·SiO2·CaO (1.223 °C). Aumentar el contenido de sílice y la basicidad de los finos adherentes hace descender la temperatura de formación del fundido primario, favorable para la posterior reacción de asimilación en la interfaz líquido-sólido entre finos y partículas núcleo. Normalmente, la relación alúmina/sílice deseable en la mezcla es 0,5 o inferior.
Al2O3 en el sinter
La alúmina juega un papel importante en el remodelado y coalescencia durante la sinterización al cambiar las propiedades físico-químicas del fundido primario. Esto conduce a una estructura de poros única. Se ha observado que el área de poros aumenta drásticamente y la forma se vuelve más irregular al aumentar la alúmina de 1,6% a 2,4%.
El efecto más perjudicial de la alúmina es empeorar el RDI del sinter, que aumenta con el contenido de alúmina. La experiencia industrial muestra que en un rango de 10% a 10,5% de CaO, un aumento del 0,1% en alúmina aumenta el RDI en 2 puntos. La resistencia y calidad del sinter se deterioran al aumentar la alúmina. Esta promueve la formación de SFCA (ferrita silico-cálcica de aluminio), beneficiosa para la resistencia del sinter, pero la resistencia de los componentes del mineral es menor, ya que un alto contenido de alúmina en su red se ha reportado como causa principal de la menor resistencia observada. La alúmina aumenta la viscosidad del fundido primario formado durante la sinterización, llevando a una estructura de sinter más débil con poros interconectados más irregulares.
La reducibilidad del sinter está determinada por la composición químico-mineralógica y la estructura de poros. Debido a la complejidad de los efectos de la alúmina en cada factor, la consideración de cómo afecta la reducibilidad ha producido resultados contradictorios. En un estudio en olla de sinter con 65 kg de mezclas con diferentes contenidos de alúmina, un aumento de 2% a 5,5% aumentó el RI del sinter de 58% a 64%.
Efecto del fundente
En la mezcla de sinter, caliza o cal y dolomita o dolomita calcinada se añaden como fundentes básicos, mientras que arena o finos de cuarzo se usan como fundentes ácidos. Los óxidos fundentes en el sinter deben modificar la química de la escoria del alto horno para tener las características deseadas. Los fundentes básicos añadidos en forma de cal y dolomita calcinada también actúan como aglutinante en la mezcla y mejoran la aglomeración de partículas finas. Mejoran la productividad de la máquina y reducen el consumo específico de combustible sólido. La distribución de tamaño de los fundentes es importante para la productividad.
CaO en el sinter
El CaO se combina con óxidos de hierro para formar compuestos de bajo punto de fusión que favorecen la formación del fundido primario, nivel mínimo requerido para producir sinter fuerte. Estos compuestos son Fe2O3·CaO (1.205 °C) y FeO·CaO (1.120 °C). Las propiedades del fundido formado durante la sinterización determinan la estructura de las fases de unión originadas en el sinter. Las propiedades del fundido antes de la solidificación dependen en gran medida de la composición química de la capa de finos adherida a los gránulos y la asimilación de partículas núcleo.
MgO en el sinter
El MgO proporciona condiciones óptimas de escoria en el alto horno en términos de buena fluidez y desulfuración. Puede añadirse al alto horno como fundente crudo en forma de dolomita o dunita, o como sinter. La adición de MgO a la mezcla cruda mejora el RDI, ya que el MgO estabiliza la magnetita y así disminuye el contenido de hematita, dando lugar a menos tensiones en el sinter durante la reducción de hematita a magnetita en la carga del alto horno.
Se ha determinado que reemplazar CaO con MgO en forma de dolomita para niveles de basicidad de 1,6 a 1,9 conduce a una ligera reducción en resistencia, reducibilidad y productividad del sinter. En un estudio en olla de sinter con 65 kg de mezcla cruda, el contenido de MgO de cuatro sinteres producidos se aumentó de 1,4% a 2,6% por adición de dolomita. El mineral de hierro usado tenía bajo MgO (0,01%) y alta Al2O3 (3%). Se observó que elevar el nivel de MgO en el sinter de 1,4% a 2,6% aumentó el contenido de FeO y disminuyó la productividad y los índices RI, RDI y TI (índice de volteo).
Distribución granulométrica
Una distribución de tamaño adecuada (baja dispersión, alto tamaño medio de partícula) permite mayor permeabilidad del lecho de sinter y, por tanto, mayor productividad. Un mayor tamaño medio de las alimentaciones de sinter normalmente permite mayor permeabilidad.
Tras volcarse de las paletas, el sinter se criba en caliente. Su distribución granulométrica es un parámetro importante. La fracción de 10 a 30 mm va directamente a las tolvas del alto horno, la fracción mayor se tritura para obtener tamaños menores, y la fracción < 5 mm (finos de retorno) se recicla a las tolvas de la planta de sinterización.
Para la buena operación, es importante mantener un equilibrio (B) entre generación y reciclaje de finos de retorno (RF). Para buena operación, B = RF generados / RF retornados y B debe estar en el rango 0,95 a 1,05.
El sinter se criba y cada fracción resultante se pesa (> 40 mm, 20-40 mm, 10-20 mm, 5-10 mm, < 5 mm). El peso combinado de todas las fracciones comprende el peso total del pastel. El sinter útil es el pastel total menos los finos de retorno generados (fracción < 5 mm). El tamaño medio de grano se calcula como función de los kg de sinter correspondientes a cada fracción, y puede variar entre 25 mm y 45 mm.
Porosidad del sinter
La porosidad es un parámetro importante que afecta considerablemente las propiedades del sinter, en particular su comportamiento de reducción. La porosidad (P) se calcula determinando la densidad real (Dr) y aparente (Da) del sinter antes y después del test de reducibilidad: P = (Dr - Da) / Dr. El sinter experimenta un fuerte aumento de porosidad tras el test de reducibilidad.
En un estudio con minerales de hematita y goethita, se analizaron los cambios en la estructura de poros inicial durante tests de reducción a 550 °C y 950 °C. Se observó que el diámetro de poro debe ser mayor a 0,01 micrómetro para que el gas reductor tenga acceso suficiente a los poros y reduzca satisfactoriamente el sinter. Cuando los micro-poros coalescen a poros de 1 a 5 micrómetros, el área superficial específica del sinter disminuye y también su reducción.
Estudios han demostrado que eliminando la coalescencia de micro-poros y aumentando el número de poros pequeños es posible aumentar el área superficial y lograr una mejora sustancial en la reducibilidad. Las ferritas estabilizan los micro-poros y conducen a un aumento de porosidad, logrando mayor reducibilidad. La reacción de descomposición de ferritas para producir magnetita y silicatos puede lograrse a alta temperatura en atmósfera reductora, y es la reacción más importante para disminuir la porosidad del sinter. Además del aumento de porosidad tras el test de reducibilidad, también hay aumento de volumen durante la transformación de hematita hexagonal en magnetita cúbica. El aumento de volumen por esta transformación es del 25%.
La estructura cristalina de la magnetita (Fe3O4) es de tipo espinela, con a = 8,38 angstroms. Tiene una red cúbica compacta de iones oxígeno con iones Fe2+ y Fe3+ menores distribuidos en los intersticios. La hematita (alfa Fe2O3) es de tipo corindón romboédrico (a = 5,42 angstroms y x = 55°14'). Los iones oxígeno están dispuestos en red hexagonal compacta y dos tercios de los intersticios octaédricos están ocupados por iones Fe3+. El óxido tiene un pequeño déficit de oxígeno, probablemente por vacancias de oxígeno, pero posiblemente también por iones de hierro en posiciones intersticiales adicionales.
Índice de reducibilidad
La reducibilidad es una característica importante del sinter. Mide la capacidad de transferir oxígeno durante la reducción en la carga del alto horno, dando una idea de las necesidades de consumo de combustible en el horno. La porosidad y estructura del sinter y las fases minerales están íntimamente relacionadas con la reducibilidad. Una estructura heterogénea es más reducible que una homogénea. También es posible predecir el comportamiento de reducibilidad a partir de la concentración de cada fase presente. La reducibilidad de las fases minerales en orden decreciente es: Fe2O3 > CaO·2Fe2O3 > CaO·Fe2O3 > 2CaO·Fe2O3 > Fe3O4.
La hematita y magnetita se reducen rápidamente a wustita (FeO), pero las tasas difieren para la reducción posterior a hierro metálico. Desde hematita, la wustita se reduce rápida y homogéneamente, aunque algo de wustita queda rodeada por metal. Desde magnetita, la reducción es una reacción topoquímica (reacción química en el límite de fases sólidas), siguiendo la secuencia Fe3O4 → FeO → Fe, y casi todos los granos de wustita quedan rodeados por hierro metálico, lo que retrasa la reacción posterior.
La reducibilidad de SFCA puede relacionarse con su morfología, porosidad y si está recubierta o no por vidrio. La ferrita acicular (< 10 micrómetros) formada a baja temperatura (< 1.300 °C) es más reducible, mientras que la ferrita columnar (> 10 micrómetros) formada a alta temperatura (> 1.300 °C, posiblemente recubierta de vidrio) es menos reducible. La hematita primaria es más reducible que la secundaria por su porosidad intrínseca. Varios estudios para determinar la relación entre porosidad, reducibilidad y TI han mostrado que mayor porosidad conduce a mayor reducibilidad, y el sinter con mayor área superficial (poros abiertos) presenta estructura más frágil y menor TI.
Estudios sobre el comportamiento de cloro y álcalis en el alto horno y su efecto en propiedades del sinter durante la reducción han mostrado que, a pesar de algunas diferencias, los efectos del cloro (que forma KCl y NaCl) y álcalis en el sinter son en general bastante similares. Tests de reducción hasta 1.100 °C muestran que la presencia de álcalis favorece la reducción de hematita a magnetita, debido a la acción catalítica del álcali. La presencia de compuestos de cloro es desfavorable, ya que se depositan en la superficie del sinter e inhiben su reducción. La presencia de álcalis conduce a aumento de tensiones en el sinter, por aumento de reducción de hematita a magnetita, y se forman grietas que aumentan la abrasión. Al inhibir la reacción de reducción, los compuestos de cloro aseguran menos abrasión hasta 700 °C. A temperaturas más altas, la reacción de reducción aumenta, con el correspondiente aumento de abrasión.
Índice de degradación por reducción
El RDI es un parámetro muy importante que sirve para predecir el comportamiento de degradación del sinter en la parte inferior de la carga del alto horno. La degradación del sinter durante la reducción a baja temperatura se determina normalmente por el test estático de RDI, realizado a 550 °C. Valores bajos de RDI son deseables.
La hematita secundaria, también conocida como hematita romboédrica esquelética, es la principal causa de un valor pobre de RDI. Esto se basa en la frecuente observación de grietas alrededor de las regiones de cuello estrecho de dicha hematita. Por otro lado, se ha sugerido que las grietas formadas por el cambio volumétrico que acompaña la transformación de fase cristalina de hematita a magnetita son responsables de la degradación por reducción del sinter.
Estudios han mostrado que la hematita secundaria es el componente más perjudicial para el RDI. Normalmente contiene impurezas disueltas como Al2O3, TiO2 y MnO que aumentan la tensión en la magnetita distorsionando la red. Esta magnetita se forma durante la reducción de hematita a 550 °C en el alto horno. Se ha encontrado que la estructura del sinter depende de la temperatura máxima alcanzada en el lecho, y que la hematita secundaria está presente a temperaturas más altas. La hematita secundaria se forma como resultado de recristalización durante la sinterización de hematita primaria. A temperaturas más bajas, permanece mayor proporción de hematita primaria (residual) en la composición del sinter. Se ha observado que la Al2O3 tiende a concentrarse en la fase de hematita secundaria cuando ocurre la transformación de hematita primaria a secundaria. También se ha visto que un aumento en la concentración de Al2O3 y TiO2 en el sinter es perjudicial para el RDI.
En estudios adicionales, se determinó que la presencia de una disolución sólida de Al2O3 y TiO2 en hematita origina una expansión de volumen del 4% durante la reducción de hematita a magnetita a 550 °C, causando distorsión de la red cristalina de estas fases y aumento de tensiones de red en la magnetita formada. La presencia de grietas en la estructura del sinter tras reducción a 550 °C es más frecuente en regiones con mayor contenido de hematita secundaria, y perjudicial para el RDI.
La tasa de producción y el RDI se han estudiado en una planta de sinterización usando redes neuronales. El modelo consideró 55 parámetros y analizó 695 valores de RDI registrados en 3 años. Se encontró que la tasa de producción y el RDI dependían de las mismas variables. Se observó una fuerte relación entre el RDI y la temperatura ambiente exterior en la planta. El RDI también dependía fuertemente del contenido de Ti en el sinter, incluso cuando este era muy pequeño. No se encontró relación con la alúmina debido a su bajo contenido (0,5%) y escasa variación en el período. El modelo encontró la relación de coque en la mezcla de sinter como la variable de control más importante respecto al RDI.
Para mejorar la operación del alto horno, una planta japonesa redujo el contenido de SiO2 en el sinter de 4,8% a 4,2%, considerando tasas de inyección de carbón pulverizado de ~170 kg/t de metal caliente. Esto mejoró la permeabilidad y reducibilidad del horno, pero empeoró el RDI. Se encontró así una relación entre permeabilidad del lecho y RDI. Con la acción combinada de reducir el contenido de sílice en el sinter y mejor control de temperatura de fundición, la planta logró reducir el contenido de sílice en metal caliente de 0,3% a 0,2%. Se ha reportado que una mejora del 6% en el RDI del sinter reduce la tasa de coque del alto horno en 14 kg/t de metal caliente y aumenta la productividad en 3%.
Índice de degradación a baja temperatura
La degradación del sinter se determina por el RDI y el índice de "degradación a baja temperatura" (LTD). La degradación durante la reducción a baja temperatura se determina por el test dinámico LTD, realizado a 600 °C. La degradación se origina, en cierta medida, en la transformación durante la reducción de hematita a magnetita, acompañada de aumento de volumen, dando lugar a tensiones estructurales en el sinter. La degradación en el alto horno ocurre durante la reducción en la zona de baja temperatura, y tiene efecto perjudicial en la resistencia de la carga en el horno, con pérdida resultante de permeabilidad a gases reductores y aumento de consumo de coque.
En estudios con adición de finos de magnetita en mezcla cruda para sinterización, se observó ahorro de coque del 0,43% por cada 1% de aumento de magnetita en la mezcla, debido a que al reemplazar mineral de hematita por finos de magnetita, la temperatura del lecho aumenta como resultado de la reacción exotérmica de oxidación de magnetita a hematita. También se vio un aumento del 5,1% en el índice LTD por cada 1% de aumento de hematita en la mezcla durante la oxidación de magnetita, que se transforma en gamma Fe2O3 con la misma estructura cúbica espinela que la magnetita. Los índices TI y RI no sufren cambios notorios al reemplazar hematita por magnetita.
Índice de volteo
La resistencia en frío del sinter se determina por el test de volteo, y depende de la resistencia de cada componente de mineral individual, la resistencia de los componentes de la matriz de unión, y la composición del mineral. Este test determina la reducción de tamaño por impacto y abrasión del sinter durante su manipulación, transporte y en el proceso del alto horno. Estudios de resistencia a fractura de varias fases minerales han permitido establecer el siguiente orden: hematita primaria (o residual) > hematita secundaria > magnetita > ferritas. La resistencia mecánica en frío está directamente relacionada con la tendencia a formar finos durante el transporte y manipulación entre la máquina de sinterización y la garganta del alto horno.
La resistencia del sinter depende en gran medida de las propiedades de la matriz formada por vidrio vítreo, silicatos, olivinas y ferritas. El vidrio vítreo presenta alto grado de tensión. La transformación alotrópica, que comienza a 697 °C, de beta-2CaO·SiO2 a gamma-2CaO·SiO2 va acompañada de cambio de volumen que causa disminución de la resistencia del sinter. Las ferritas se han identificado como material de unión fuerte que mejora la resistencia.
El TI del sinter depende de fallas críticas en el sinter y su propagación a través de partículas. Las fallas son inevitables ya que los diferentes minerales y fases precipitan del fundido en diferentes momentos durante el ciclo de enfriamiento, y cambios de volumen casi siempre acompañan la transformación de líquido a sólido.
Se han realizado estudios para mejorar la resistencia del sinter con alto hierro (58,8%) y baja sílice (4,38%). Mediante adición de serpentina y cal quemada en la mezcla de mineral a sinterizar y con un lecho de sinter más profundo, hay un aumento significativo en la cantidad de ferrita de magnesio y SFCA, asociado con mejora en la resistencia del sinter.
Productividad de la planta de sinterización
El requisito es lograr alta productividad. Esto se hace asegurando buena permeabilidad del lecho, para lo cual es esencial optimizar el proceso de granulación. Además, para alta productividad, es necesario maximizar la producción de sinter. Diversos factores pueden influir en la producción, tales como: (i) uniformidad horizontal y vertical en el lecho de sinter, (ii) resistencia de unión del sinter, (iii) trituración del sinter producto, y (iv) selección de abertura de cribado de finos de retorno.
La sinterización no uniforme normalmente resulta en parte del lecho más friable y puede conducir a alta producción de finos. Cuando hay falta de uniformidad vertical, frecuentemente es necesario aumentar el contenido de coque en la parte superior del lecho. Esto es posible mediante segregación de la alimentación usando dispositivos como alimentador de cribado intensificado o tolva de barra ranurada (Figura 4). La uniformidad horizontal mejora usando compuertas multi-segmento en la salida del alimentador de rodillos. El problema es principalmente serio cerca de las paredes de la paleta donde el flujo de aire es mayor. Esto puede reducirse compactando la parte superior del lecho cerca de las paredes laterales o instalando una parrilla de barra muerta cerca de la pared.
En algunas plantas, se ha logrado mayor producción aumentando la profundidad del lecho, normalmente junto con reducción de velocidad de la banda. Para este tipo de operación, se necesita alta permeabilidad y algunas mejoras en la granulación pueden ser esenciales, como la adición de (más) cal.
En Japón, en una planta, el aire se enriquece con oxígeno. El oxígeno se inyecta bajo la campana que cubre gran parte de la banda, tras la campana de ignición. Esto mejora el consumo de coque, resultando en operación con zona de calentamiento más estrecha y mayor velocidad del frente de llama. Es posible mejorar la producción en 1 tonelada/hora con uso de un flujo de 500 Nm3 de oxígeno.
Varias plantas producen sinter con 1,5% a 3% de MgO añadiendo dolomita, serpentina u olivina en la alimentación. Mayor productividad se logra con olivina y serpentina que con dolomita, hecho atribuible al efecto perjudicial de la dolomita en la resistencia del sinter, y así en la producción.
En un estudio, se observó que la productividad es el principal desafío para usuarios de mineral pisolítico. Se ha observado ampliamente que incorporar minerales pisolíticos en mezclas causa caída en la productividad. La razón es reducción de permeabilidad del lecho por formación excesiva de fundido. Para mejorar la productividad, la adición de agua durante la granulación puede aumentarse para compensar que las partículas porosas de mineral pisolítico absorben una parte significativa del agua de granulación añadida, reduciendo la cantidad de agua libre en sus superficies para adhesión inter-partícula, lo que deteriora la eficiencia de granulación.
Estudio en parrilla de olla de laboratorio, variando contenido de MgO en materia prima de 1,40% a 2,60%. Dolomita y dunita se usan como fundentes para añadir magnesia. Aumentar el contenido de MgO en la mezcla significa que se necesita temperatura más alta para formación de fundido, y la composición altamente fundente con MgO actúa como fase refractaria, elevando consumo de calor y reduciendo productividad. Por otro lado, se ha encontrado que aumentar el contenido de MgO mejora el RDI, debido a la caída en fases de hematita y ferrita y aumento de fase de magnetita, que presenta menor degradación.
En un estudio, se vio que aumentar el contenido de MgO (rango 1,75% a 3,25%) causaba disminución de la productividad. El TI aumentaba, pero se consideró que para contenidos de MgO > 4% el TI disminuye debido a formación de matriz vítrea con alto grado de tensión y baja formación de fases de unión. En contraste, se vio que un aumento en MgO también aumenta el RDI. Esta variación puede deberse a diferencias entre condiciones experimentales y datos reales de planta.
Proceso de manufactura
- Sistemas avanzados de automatización y control para plantas de sinterización
- Sinterización de Finos de Mineral de Hierro: Mejora de la Eficiencia del Alto Horno
- Barras de Refuerzo TMT: Temple y Revenido para Máxima Resistencia y Durabilidad
- Tecnologías Avanzadas para Mejorar la Eficiencia del Sinterizado de Mineral de Hierro
- Pellets de Mineral de Hierro: Proceso de Producción y Tecnologías Clave
- Servicios de Rectificado de Superficies de Precisión: Proceso Experto y Calidad
- Factores Esenciales para Operaciones de Punzonado Exitosas y Seguras
- Máquinas y Métodos de Fresado CNC: Precisión y Automatización
- Laminado en caliente vs. en frío: Diferencias clave en conformado de metales
- Mecanizado: Procesos, Herramientas y Aplicaciones Fundamentales
- Sinterizado de polvos de metales refractarios: procesos, clasificaciones y resultados de rendimiento