



Pellets de Mineral de Hierro: Proceso de Producción y Tecnologías Clave
Pellets de Mineral de Hierro y Proceso de Pelletización
La pelletización de mineral de hierro comenzó en los años 1950 para facilitar la utilización de concentrados de mineral de hierro finamente molidos en la producción de acero. Para la pelletización de mineral de hierro hay dos tipos principales de procesos: el proceso de parrilla viajera recta (STG) y el proceso de parrilla-horno (GK). En el proceso STG, un lecho estacionario de pellets es transportado en una parrilla viajera continua a través de las zonas de secado, oxidación, sinterización y enfriamiento. En el proceso GK, el secado y la mayor parte de la oxidación se logran en un lecho de pellets estacionario transportado en una parrilla viajera. Posteriormente, los pellets se cargan en un horno rotatorio para sinterización y luego en un enfriador circular para enfriamiento.
Los procesos de pelletización se discuten en el artículo bajo el enlace https://www.ispatguru.com/iron-ore-pellets-and-pelletizing-processes/.
Tipos de Pellets
Los pellets pueden ser ácidos o fundidos.
- Pellets ácidos — La basicidad de los pellets ácidos es usualmente menor a 0,1. La resistencia del pellet cocido se debe, en cierto grado, a puentes de hematita de estructura policristalina. Estos pellets normalmente tienen gran volumen de poros abiertos. El gas de reducción penetra rápidamente a través de estos poros al núcleo del pellet y ataca simultáneamente la estructura en muchos lugares. Esto resulta en un cambio estructural temprano que comienza a bajas temperaturas en todo el volumen del pellet.
- Pellets fundidos — También conocidos como pellets básicos. La basicidad de los pellets fundidos es mayor a 0,1 y puede variar. La basicidad de pellets básicos normales varía de 0,1 a 0,6 y tienen bajo porcentaje de CaO. Durante el cocido de estos pellets, se forma una fase vítrea de escoria consistente en SiO₂, CaO, y Fe₂O₃ de porcentaje variable. Debido a la adición aumentada de fundente, hay formación de cierta escoria y debido a esto, hay en cierta medida unión de escoria con cristales de mineral de hierro. Los pellets de alta basicidad tienen un nivel de basicidad mayor a 0,6. Estos pellets contienen mayor nivel de CaO. Estos pellets no solo tienen fase vítrea consistente principalmente en SiO₂, CaO, y Fe₂O₃, sino también ferritas de calcio (CaO·Fe₂O₃). Durante el cocido de estos pellets, la disponibilidad de CaO favorece considerablemente el crecimiento cristalino de hematita. Estos pellets normalmente tienen alta resistencia mecánica después del cocido del pellet.
Plantas de Pellets y Segmentos del Proceso
Las plantas de pellets normalmente están integradas con las plantas de beneficio de mineral de hierro. En caso de que no estén integradas, el mineral de hierro concentrado en forma de pulpa se bombea usualmente a la planta de pellets por tuberías de pulpa. Las plantas de pellets basadas en finos de mineral de hierro rico son raras y no muy económicas. El proceso completo de pelletización puede dividirse en dos segmentos principales de subprocesos: (i) el segmento de subprocesos fríos y (ii) el segmento de subprocesos calientes.
Segmento de Procesos Fríos
- Tanque de pulpa para almacenamiento de pulpa de mineral de hierro concentrado de la planta de beneficio. El tamaño de partícula de mineral de hierro en la pulpa de mineral es menor a 45 micrómetros para alrededor del 80 % de las partículas.
- Materiales aditivos (como dolomita, caliza, cal u olivino, etc., dependiendo de la calidad del pellet a producir) se añaden a la pulpa.
- La mayor parte del agua se remueve de la pulpa por uso de filtros. El contenido de agua del mineral de hierro después del filtrado es alrededor del 9 %.
- Un mezclador se usa para la adición del aglutinante (bentonita o aglutinante orgánico) para obtener resistencia mecánica suficiente de los pellets verdes.
- Discos de pelletización o tambores de bolado se usan para la producción de pellets verdes. Los discos de pelletización son más populares para la producción de pellets verdes.
- Cribas vibratorias se usan normalmente para separar diferentes fracciones de pellets verdes. Los pellets de tamaño inferior se reciclan de vuelta al proceso, mientras que los pellets de tamaño superior se trituran antes de su reciclaje.
- El resto son pellets calibrados (8 mm a 16 mm) que se transportan en una cinta transportadora al proceso de secado en el segmento de procesos calientes.
Segmento de Procesos Calientes
- Horno de secado para remover la mayor parte del contenido de agua de los pellets verdes por flujo de aire caliente a través del lecho. Los pellets secos entran luego al horno de pelletización.
- Los pellets secos se cuecen (1250 °C a 1300 °C) en el horno de pelletización para convertir los pellets verdes en el producto final.
- Enfriamiento de los pellets duros calientes a alrededor de 200 °C se realiza en enfriador soplando aire frío.
La mayoría de los subprocesos anteriores se operan hoy en día con la ayuda de técnicas de control usando controles automáticos. Algunos de los subprocesos dependen altamente del buen funcionamiento del subproceso precedente. Por ejemplo, si el tamaño de partícula es demasiado grande, o los finos están demasiado secos, o el secado no funciona, entonces no se pueden producir pellets. Una situación menos crítica es cuando algunos segmentos funcionan subóptimamente. Como ejemplo, si el proceso en el que se añade el aglutinante la mezcla del aglutinante no es uniforme, entonces el proceso para la formación de pellet verde sufre. Por tanto, el proceso de pelletización de mineral de hierro es una cadena de varios subprocesos que dependen altamente del rendimiento de los demás.
Aglutinado y Calidad de Pellets Verdes
La adición de aglutinante al mineral sirve para dos objetivos principales: (i) hacer el mineral plástico para que pueda nuclear semillas que crecen en pellets bien formados, y (ii) mantener el pellet unido durante el manejo, secado y precalentamiento o hasta que haya sido suficientemente fortalecido por endurecimiento durante el cocido. El aglutinante óptimo debe producir pellets de alta calidad a un costo mínimo e introducir la menor cantidad posible de contaminantes. El aglutinante también debe ser no tóxico, fácil de manejar y no debe requerir un sistema de alimentación avanzado. Pequeñas adiciones de bentonita promueven la unión por la formación de enlaces cerámicos y por mayor compactación de las partículas durante el bolado de bolas verdes.
La calidad de los pellets verdes depende de parámetros de entrada como mineralogía, química y granulometría de finos de mineral, parámetros de bolado como tamaño de partícula de alimentación, cantidad de agua añadida durante la pelletización, velocidad de rotación del disco, ángulo de inclinación del fondo del disco y tiempo de residencia de materiales en el disco, etc.
En los pellets verdes, el agua juega un papel importante. Aglomera el mineral y realiza la función de líquido aglutinante. Los aglomerados húmedos pueden existir en varios estados diferentes dependiendo de la cantidad de agua presente. Estos se muestran esquemáticamente en la Fig. 1. El grado de llenado de líquido aglutinante o saturación líquida describe la porción del volumen de poros que está llena con líquido aglutinante.
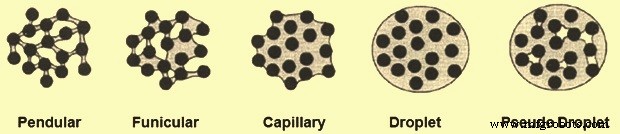
Fig. 1 Presentación esquemática de diferentes estados de aglomerado húmedo
A bajas saturaciones, las partículas se mantienen unidas por puentes líquidos (enlaces pendulares, estado pendular). En el estado de tensión (funicular), coexisten capilares llenos de líquido y puentes líquidos. En el estado capilar, todos los capilares están llenos de líquido y se forman superficies cóncavas en las aberturas de los poros debido a las fuerzas capilares.
El estado de gota ocurre cuando el aglomerado se mantiene unido por la fuerza cohesiva del líquido. En el pseudo-estado de gota, vacíos no llenos permanecen atrapados dentro de la gota. Una característica común es que en los estados capilar y de gota, se esperan aberturas capilares cóncavas o agua superficial libre, sobre toda la superficie exterior del aglomerado. La teoría capilar para la resistencia de aglomerado húmedo está bien establecida ahora.
Los aditivos se han empleado para mejorar tanto la operación como la economía del proceso de pelletización. La cal (CaO) y la cal hidratada [Ca(OH)₂] resultaron ser aditivos beneficiosos durante la producción de pellets. Las propiedades de pellets verdes, secos y cocidos mejoraron significativamente con la adición de cal o cal hidratada.
La calidad física y metalúrgica de los pellets de producto depende ampliamente de la calidad de pellets verdes, tipo y cantidad de aglutinantes, fundentes y aditivos usados, y parámetros de endurecimiento como condiciones de cocido (temperaturas y tiempo, etc.). Los ingredientes de los pellets verdes reaccionan juntos, durante el cocido, para formar en los pellets de producto diferentes fases y microestructuras.
El tipo y cantidad de estas fases, su química y distribución juegan un papel vital en decidir las propiedades metalúrgicas de los pellets de producto durante la reducción en el proceso de fabricación de hierro subsiguiente. Estudios de pellets verdes y endurecimiento de finos de mineral de hierro magnetita y hematita de alta ley con baja alúmina se han llevado a cabo en diferentes partes del mundo. Pero los resultados de estos estudios no pueden interpretarse directamente a minerales de hierro con mayor cantidad de alúmina (Al₂O₃) debido a la diferencia en química y mineralogía. Los finos de mineral de hierro con contenido comparativamente alto de Al₂O₃ exhiben diferentes características de pelletización.
Consideraciones para Minerales de Hematita y Magnetita
En cuanto al cocido de minerales de hierro hematita, se requiere suministrar más calor de fuentes externas debido a la ausencia de la siguiente reacción exotérmica de oxidación de magnetita.
4FeO + O₂ = 2Fe₂O₃
El consumo de energía necesario para la producción de pellets a partir de finos de mineral hematita es mayor que el necesario para pelletizar finos de mineral magnetita. Además, los pellets hechos de minerales hematita tienen malas propiedades de tostado y no logran resistencia física adecuada hasta que la temperatura de tostado es superior a 1300 °C. Se observa que las partículas de hematita y la estructura del pellet mantienen sus formas originales si la temperatura está por debajo de 1200 °C. El tamaño de las partículas de hematita no se agranda, ni los defectos de la red cristalina de Fe₂O₃ se eliminan hasta que la temperatura es superior a 1300 °C. A altas temperaturas, se forman puentes de conexión iniciales entre granos cristalinos y ocurre recristalización de Fe₂O₃. Sin embargo, si la temperatura de tostado es mayor a 1350 °C, entonces es perjudicial ya que el Fe₂O₃ se descompone a Fe₃O₄ como se expresa por la siguiente reacción y esto resulta adversamente en la pérdida de calidad del pellet.
6Fe₂O₃ = 4Fe₃O₄ + O₂
La termodinámica de esta reacción indica que la temperatura de descomposición de Fe₂O₃ aumenta con el aumento de la presión parcial de oxígeno. Por tanto, temperaturas de cocido excesivamente altas y baja presión parcial de oxígeno deben evitarse para prevenir la descomposición de Fe₂O₃. Así, es necesario mantener una temperatura de tostado más alta para pellets de hematita así como un rango de temperatura de cocido más estrecho. Esto dificulta la operación de equipos de cocido.
Para mejorar el endurecimiento de pellets de hematita, tanto la adición de magnetita como los métodos de carga de carbono se han encontrado como técnicas favorables en la práctica.
En el caso de pelletización de minerales magnetita, cuando un pellet comienza a oxidarse, se forma una capa de hematita mientras que el núcleo del pellet sigue siendo magnetita. Los cambios de volumen térmico en estas dos fases indican que la sinterización en la fase magnetita comienza antes (950 °C) comparada con la fase hematita (1100 °C). La diferencia en tasas de sinterización entre las fases magnetita y hematita es mayor alrededor de 1100 °C. La tasa de sinterización aumenta en ambas fases con el aumento de finura en el concentrado de magnetita. Un molido más fino en la materia prima, por tanto, promueve la formación de estructuras dúplex no deseadas con un núcleo más fuertemente sinterizado separándose de la capa. A porosidad original constante en pellets verdes, la tasa de oxidación disminuye a medida que el concentrado de magnetita se vuelve más fino, debido a la sinterización mejorada. Sin embargo, en el bolado práctico, materias primas más finas necesitan el uso de más agua en el bolado, lo que resulta en un aumento de la porosidad de pellets verdes. Estos dos efectos opuestos se nivelan y el tiempo de oxidación se vuelve constante. Bajo condiciones de proceso industrial, se esperan aún diferencias en la estructura dúplex. Esto es porque solo ocurre oxidación parcial antes del endurecimiento.
Efecto de la Cal y Cal Hidratada
La adición de cal (CaO) a los finos de mineral de hierro disminuye ligeramente la productividad de pellets verdes, pero aumenta la resistencia a la caída y la resistencia a la compresión de pellets verdes. Además, la resistencia de los pellets es directamente proporcional a la contracción que tiene lugar durante el cocido de los pellets. En el caso de pellets fundidos, la adición de cal aumenta la contracción del pellet y por tanto aumenta la resistencia del pellet. Esto se debe a la interacción entre cal, sílice y óxido de hierro formando silicato de calcio y ferritas de calcio. La adición de cal resulta en la sinterización de partículas finas de hematita soportada por unión mineral secundaria muy localizada cerca de los sitios originales de partículas de cal. Con el aumento de tanto la temperatura como la concentración de cal, se forma más escoria que consolida la estructura y reduce la porosidad accesible.
El uso de cal hidratada [Ca(OH)₂] tiene una influencia positiva en la resistencia a la caída y resistencia a la compresión de pellets verdes y secos. También hay una buena influencia de Ca(OH)₂ en la resistencia final de pellets cocidos.
La adición de Ca(OH)₂ resulta en una disminución de la eficiencia de la bentonita como aglutinante por reemplazo del ion sodio más eficiente con ion calcio, convirtiéndola en una más cálcica y menos eficiente, llevando a deterioro de las propiedades del pellet. Por tanto, en algunos casos no es deseable añadir más de un aglutinante al mismo tiempo durante el proceso de pelletización ya que puede resultar en deterioro de las propiedades del pellet en lugar de su mejora. Después de cierta cantidad de Ca(OH)₂ añadida, se logra cierta mejora en las propiedades del pellet que puede atribuirse al efecto de Ca(OH)₂ como aglutinante durante el proceso de pelletización. La cinética de reducción de los pellets que contienen 0,4 % de bentonita y 4 % de Ca(OH)₂, teniendo las propiedades físico-químicas más altas, muestra que la reducción de estos pellets está controlada por reacción química interfacial.
Proceso de manufactura
- Sinterización de Finos de Mineral de Hierro: Mejora de la Eficiencia del Alto Horno
- Pellets de Mineral de Hierro y Pelletización: Guía Completa del Proceso
- Proceso ITmk3 de Kobe Steel: Producción Ecológica de Nuggets de Hierro
- HIsmelt: Fundición Directa Avanzada para Producción de Hierro Líquido
- FASTMET y FASTMELT: Tecnologías avanzadas de producción de hierro para una producción eficiente de metal
- Optimización de la Beneficiación de Minerales de Hierro para Producción Eficiente de Acero
- Minería de Mineral de Hierro: Proceso, Tipos y Técnicas de Extracción
- Optimización de Operaciones de Alto Horno con Pelotas de Mineral de Hierro
- Optimización de la Calidad del Sinter: Procesos Clave para la Sinterización de Minerales de Hierro
- Geología y exploración de mineral de hierro: estrategias probadas para el éxito en la prospección
- Fundición de mineral de hierro explicada: Proceso, principios y producción