



Hojalata y Proceso de Estanado: Todo sobre el Recubrimiento de Estaño
Hojalata y Proceso de Estanado
El estanado o hojalata es el proceso de recubrir finamente una lámina o tira de acero con estaño (Sn), resultando en el producto conocido como hojalata. La hojalata es una lámina de acero bajo en carbono, reducida en frío, de calibre ligero, recubierta en ambas caras con estaño comercialmente puro. Combina la resistencia y conformabilidad del acero con la resistencia a la corrosión, soldabilidad y buen aspecto del estaño. Dentro de esta descripción general, existe hoy una gama extremadamente amplia de productos de hojalata, hechos a medida para cumplir requisitos específicos de uso final.
Las hojalatas se usan ampliamente para fabricar diversos tipos de latas mediante soldadura o soldadura por puntos. Se caracterizan por su atractivo brillo metálico. Se producen hojalatas con diversas rugosidades superficiales seleccionando el acabado del acero base. Tienen excelente pintabilidad e imprimibilidad; la impresión queda hermosa usando diversos lacas y tintas. Se obtiene la conformabilidad adecuada para cada aplicación y la resistencia requerida tras el conformado seleccionando el temple adecuado. Asimismo, se logra la resistencia a la corrosión apropiada frente al contenido del envase eligiendo el peso de recubrimiento correcto.
La hojalata se usa para fabricar todo tipo de envases: latas de alimentos, bebidas y latas artísticas. Sus aplicaciones no se limitan a envases; también se ha usado en piezas de maquinaria eléctrica y muchos otros productos.
La producción de la base de acero y su posterior recubrimiento con estaño son independientes, por lo que teóricamente cualquier conjunto de propiedades del acero puede combinarse con cualquier recubrimiento de estaño. La composición del acero para hojalata se controla estrictamente y, según el grado elegido y su procesamiento, pueden producirse diversos tipos con diferentes conformabilidades (también llamados temple). La hojalata se vende en una gama de espesores de acero, generalmente de 0,15 mm a 0,6 mm.
Variaciones de Recubrimiento y Acabado
Las láminas de acero pueden recubrirse con diferentes espesores de estaño. Incluso pueden producirse espesores diferentes en las dos caras (recubrimientos diferenciales) para adaptarse a condiciones variables en las superficies interna y externa de un envase. También se producen varios acabados superficiales para diversas aplicaciones. La hojalata recibe un tratamiento de pasivación especial para estabilizar la superficie y mejorar la adherencia de las lacas. También lleva una película muy fina de aceite para mejorar sus propiedades de manipulación y fabricación; este aceite es compatible con productos alimenticios. La amplia variedad resultante brinda gran flexibilidad de elección y la capacidad de seleccionar precisamente el material adecuado para un uso final dado.
Hojalata y Envases de Alimentos
El estaño está presente en la dieta solo en pequeñas cantidades de iones Sn(+2) complejados. Ocurre en la mayoría de los alimentos. Los niveles de estaño deben ser lo más bajos posible por riesgo de irritación gástrica. En alimentos no procesados, los niveles suelen ser < 1 mg/kg. Concentraciones más altas se encuentran en alimentos enlatados debido a la disolución de la hojalata formando compuestos o complejos inorgánicos de estaño. Generalmente se especifica un límite máximo de 250 mg/kg para estaño en alimentos sólidos enlatados y 200 mg/kg para líquidos. El cloruro estanoso está autorizado como aditivo alimentario en conservas hasta 25 mg/kg (como estaño).
La principal fuente actual de estaño en la dieta son los materiales en contacto con alimentos, especialmente la liberación desde latas de estaño a alimentos ácidos. Las latas de estaño son en realidad latas de acero con un recubrimiento delgado de estaño metálico (hojalata). A menudo hay un recubrimiento interno a base de resina sobre la hojalata. La hojalata se usa principalmente en latas, tapas y cierres para botellas y frascos de vidrio. Sin embargo, el uso de latas de estaño está disminuyendo. El estaño también se usa para recubrir utensilios de cocina.
El estaño es anfótero, reacciona con ácidos y bases fuertes, pero es relativamente inerte a soluciones casi neutras. La presencia de oxígeno acelera mucho la reacción en solución. La hojalata usada en envases de alimentos se oxida lentamente. El contenido de estaño en los alimentos depende de: (i) si las latas están lacadas, (ii) presencia de agentes oxidantes o aceleradores de corrosión, (iii) acidez del alimento en la lata, (iv) tiempo y temperatura de almacenamiento antes de abrir, y (v) tiempo que el producto permanece en la lata abierta.
La oxidación de la hojalata seguida de la migración inevitable de iones estaño formados al alimento es el mecanismo fisicoquímico, conocido como efecto ánodo de sacrificio, que protege el acero subyacente de la corrosión por el alimento. La disolución del estaño protege la lata de posible perforación y protege el contenido de degradación (cambios de color y sabor) durante la esterilización por calor y almacenamiento, con una vida útil típica de 2 años.
Las concentraciones de estaño en alimentos en latas sin laca pueden superar 100 mg/kg, mientras que en latas lacadas los niveles suelen estar por debajo de 25 mg/kg. Sin embargo, almacenar alimentos en latas sin laca ya abiertas resulta en aumentos sustanciales de estaño en el alimento. Verduras y frutas enlatadas sin laca representan solo un pequeño porcentaje del peso total de la ingesta alimentaria, pero pueden contribuir al 85 % de la ingesta total de estaño. El espesor del recubrimiento de laca afecta enormemente el rendimiento de la lata lacada.
Hojalata: Corrosión y Usos
Para estaño por inmersión en caliente y electrolítico, se forma una película de óxido en el estaño al aire. La película es bastante estable y proporciona barrera a mayor oxidación. A pH entre 3 y 10 y sin agentes complejantes, la barrera de óxido protege el metal del alimento. Fuera de este rango, ocurre corrosión del estaño.
Puede esperarse algo de corrosión en estaño o recubrimientos de estaño expuestos a la intemperie. En exposición normal en interiores, el estaño es protector sobre hierro, acero y sus aleaciones. Puede esperarse corrosión en discontinuidades del recubrimiento (poros) debido a parejas galvánicas formadas entre el estaño y el acero subyacente a través de las discontinuidades, especialmente en atmósferas húmedas.
El estanado es un proceso extremadamente rentable, ya que el estaño está disponible y es mucho menos costoso. También ofrece excelente soldabilidad y protección superior contra la corrosión.
El estañado puede producir un color gris blanquecino, preferible cuando se desea apariencia mate u opaca. También puede producir un aspecto brillante y metálico cuando se prefiere más brillo. El estaño ofrece un nivel decente de conductividad, haciendo útil el estañado en la fabricación de diversos componentes electrónicos. También se usa para envases alimentarios. Por varias ventajas, el estaño es el metal de elección para aplicaciones de recubrimiento en una amplia gama de industrias: (i) aeroespacial, (ii) envases alimentarios, (iii) electrónica, (iv) telecomunicaciones, y (v) joyería.
Formación de Bigotes de Estaño (Tin Whiskers)
La formación de bigotes de estaño puede ocurrir durante el proceso de estañado y afectar negativamente el resultado final. El estaño tiene fuerte tendencia a formar bigotes. Estos son pequeñas protuberancias afiladas que pueden formarse en la superficie de láminas de estaño puro mucho después de finalizado el proceso de recubrimiento. Tienen diámetro de 1–2 µm y pueden alcanzar longitud de ~3 mm. Pueden causar daños significativos en las hojalatas terminadas. Al ser eléctricamente conductivos, pueden causar cortocircuitos en componentes electrónicos. Aunque el mecanismo exacto de crecimiento no se comprende del todo, los bigotes solo ocurren en recubrimientos electrolíticos de estaño puro. Como medida preventiva, se debe añadir plomo al estaño en al menos 2 %, o el recubrimiento de estaño puro debe calentarse por encima de la temperatura de fusión del estaño.
Proceso de Estanado
La hojalata es básicamente un producto de acero, ya que es esencialmente una tira de acero de calibre ligero recubierta de estaño en ambas superficies. Por tanto, la producción de hojalata se divide en dos etapas principales: (i) producción de tira o lámina delgada de acero bajo en carbono con las dimensiones y propiedades mecánicas requeridas, y (ii) el proceso de recubrimiento de estaño. Aquí solo se describe el proceso de recubrimiento. La tira o lámina delgada de acero bajo en carbono sobre la que se aplica el recubrimiento se llama "black plate" (plancha negra).
Grandes cantidades de hojalata relativamente resistente se fabrican ahora mediante la técnica de doble reducción. Hojalata más delgada y resistente puede producirse por doble reducción, lo que permite una utilización más eficiente del material en la fabricación de latas. Tras un laminado en frío inicial y recocido, en lugar de laminado de temple, el acero recibe una segunda reducción en frío con lubricación, de alrededor del 10 % al 50 %. El efecto de endurecimiento por deformación da al acero resistencia adicional, mientras la tira retiene suficiente ductilidad para formarse en fondos y cuerpos de latas. El espesor final puede ser tan bajo como 0,12 mm, rango típico 0,14–0,24 mm. Puede usarse un tren de laminación de dos o tres jaulas. En algunas plantas se usa un laminador de doble propósito que puede producir material doble reducido y operar como laminador de temple (skin pass) convencional. El acero doble reducido muestra propiedades direccionales muy marcadas y la dirección del grano debe indicarse siempre y tenerse en cuenta durante las operaciones de conformado con la hojalata final.
Antes de entrar a la línea de estañado, la tira se recorta en los bordes e inspecciona en una línea de preparación de bobinas. Puede instalarse un medidor de espesor para cortar plancha negra fuera de calibre o subestándar. Se producen bobinas de peso óptimo soldando longitudes de tira.
Hay dos procesos para el estañado de las planchas negras: (i) proceso de inmersión en caliente (hot dip) y (ii) proceso de electrodeposición (electroplating).
Proceso de Inmersión en Caliente (Hot Dip Tinning)
Consiste en sumergir la plancha negra de acero en un baño de estaño puro fundido a temperatura > 232 °C. El recubrimiento producido consta de una capa intermetálica muy delgada que se forma primero en la interfaz del material base y el estaño (ej. al sumergir la plancha negra, se forma una aleación hierro/estaño) seguida por una capa de estaño puro.
La tira a recubrir se desenrolla y se somete a un ciclo exhaustivo de limpieza y, opcionalmente, decapado. Luego, toda su superficie se moja con un agente fluxante adecuado, usualmente un producto comercial estándar. Este flux o "fluido de soldadura" activa la superficie de la tira en preparación para el estañado. El baño de flux es seguido por el baño de estaño calentado. Típicamente es una olla calentada por resistencia, pero para altas producciones puede considerarse una olla calentada por inducción. Aquí el estaño fundido se mantiene a la temperatura especificada y se repone la energía removida por la tira recubierta. También puede usarse calentamiento a gas, pero tiende a ser desventajoso por la complejidad de instalación.
Velocidades de tira alcanzan hasta 200 m/min. El baño de estaño tiene temperatura de 250–290 °C (punto de fusión del estaño ~230 °C). Dada la conductividad térmica relativamente baja del estaño, la gestión de la temperatura del baño debe abordarse cuidadosamente. Aguas abajo del baño, que debe tener tamaño adecuado, el núcleo del sistema es el diseño e integración de la unidad de limpieza (wiping) y soplado, ya que es decisiva para el espesor y uniformidad del recubrimiento a lo largo del ancho y largo de la tira. Opcionalmente, el limpiador de aire puede acoplarse con un medidor de recubrimiento en línea no destructivo, formando un lazo de control cerrado que asegura calidad uniforme. Desde el limpiador de aire, la tira recién recubierta entra en una zona de enfriamiento por convección alta sin contacto y luego pasa por el medidor de recubrimiento antes de enrollarse nuevamente en el rebobinador. El régimen operativo especial de la línea de estañado en modo arranque-parada proporciona una reducción dramática de material recubierto rechazado.
Ventajas del Proceso de Inmersión en Caliente
- Sin residuos del proceso de producción.
- No se usan sustancias peligrosas (cianógeno, plomo, etc.) en el proceso.
- Velocidad de recubrimiento muy alta (varias veces superior al electrolítico).
- Tanto recubrimientos gruesos como delgados pueden producirse a velocidad similar.
- El espesor de la capa de estaño se controla por sistema de cuchillas de aire controlado por computadora, proceso sin contacto que asegura cualidades superficiales particularmente altas.
- Unión fuerte entre recubrimiento y metal base al formarse capa intermetálica durante la inmersión en caliente.
- Riesgo de crecimiento de bigotes muy pequeño, ya que el proceso de inmersión en caliente hace la estructura cristalina del estaño uniforme y minimiza su tensión interna.
Ventajas frente al Electrodepositado
- Menos poroso que el electrodepositado.
- Más dúctil que el electrodepositado.
- Virtualmente libre de tensiones.
- Más económico que el electrodepositado.
- Mejor resistencia a la corrosión que el electrodepositado.
La desventaja del estañado por inmersión en caliente es que el espesor del recubrimiento no se controla tan bien como en los métodos electrolíticos. No debe usarse cuando se requieren tolerancias estrictas.
Estañado por Electrodeposición
En la electrodeposición, la pieza a recubrir se coloca en un recipiente con una solución de una o más sales de estaño. La pieza se conecta a un circuito eléctrico, formando el cátodo (negativo), mientras un electrodo típicamente del mismo metal a depositar forma el ánodo (positivo). Al pasar corriente eléctrica, los iones metálicos en la solución son atraídos hacia la pieza. Para obtener una superficie lisa y brillante, la lámina electrodepositada se calienta brevemente por encima del punto de fusión del estaño.
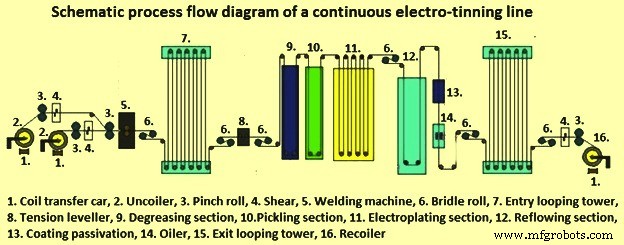
Actualmente, la hojalata se produce virtualmente solo por electrodeposición de estaño sobre la base de acero mediante un proceso continuo (Figura 1). La razón principal por la que el electro-estañado de tira de acero reemplazó al proceso de inmersión en caliente es porque brinda un control de espesor muy alto, incluyendo espesores diferenciales en las dos caras de la lámina. El proceso de electro-estañado también da mayores rendimientos de hojalata con calidad superior y menor costo de producción. Además, con mejoras en la tecnología de recubrimiento y química de la base de acero, los espesores de la base de acero y del recubrimiento de estaño se han reducido gradual y significativamente. Hoy en día, un espesor de recubrimiento típico está en el rango de 0,1 a 1,5 micras según el uso final.
Elección de Procesos Electrolíticos
Hay cuatro opciones básicas de procesos electrolíticos para depositar estaño: (i) estanato alcalino, (ii) sulfato ácido, (iii) fluoroborato ácido, y (iv) sulfonato ácido. El proceso de estanato usa estanato de sodio o potasio. Para aplicaciones de alta velocidad, se usa estanato de potasio por su mayor solubilidad que la sal de sodio. Para densidades de corriente hasta 1600 A/m², se usa formulación con 210 g/L de estanato de potasio y 22 g/L de hidróxido de potasio. La concentración de estanato de potasio puede duplicarse para alcanzar 4000 A/m². Eficiencias de ánodo de 75–95 % y de cátodo de 80–90 % son típicas para el proceso alcalino.
De todos los procesos de estañado, el alcalino tiene mayor poder de lanzamiento (throwing power). No requiere agentes de adición orgánicos pero debe operar a temperaturas elevadas (70–90 °C). Lo más crítico es el control adecuado del ánodo. Si los ánodos de estaño no se controlan bien, resultan depósitos rugosos y porosos. Debe haber una película amarillo-verdosa en el ánodo durante el recubrimiento para asegurar excelente recubrimiento.
Soluciones basadas en estanoso sulfato (7–50 g/L) y ácido sulfúrico (50–150 g/L) pueden depositar acabado brillante decorativo o mate según el sistema de refino de grano/brillanteo usado. Un acabado semibrillante mate se obtiene con gelatina y beta-naftol. Hay una gran variedad de brillantes orgánicos comerciales para producir depósitos brillantes, decorativos y adherentes desde electrolito de estanoso sulfato. Estos aditivos se basan generalmente en aldehídos alifáticos y una amina aromática. Versiones mejoradas consisten en agentes humectantes como polietilenglicol soluble en agua y un derivado soluble de etileno como agente brillante primario. El baño brillante tiene varias ventajas sobre el mate: mejor resistencia a la corrosión, porosidad reducida, resistencia a huellas dactilares, mejor soldabilidad y apariencia cosmética.
El proceso de sulfato ácido opera a 20–30 °C con eficiencias de ánodo y cátodo esencialmente del 100 %. El baño ácido no necesita el cuidadoso monitoreo del ánodo del baño alcalino de estanato, pero sí requiere agentes de adición orgánicos. Sin embargo, el poder de lanzamiento del baño ácido es normalmente menor que el del proceso alcalino de estanato.
Otro proceso ácido basado en fluoroborato de estaño (75–115 g/L) y ácido fluorobórico (50–150 g/L) está diseñado para depositar estaño puro mate. Una ventaja mayor sobre el sulfato de estaño es que puede operar a densidades de corriente catódica mucho más altas, hasta 10.000 A/m² (en soluciones agitadas). Gelatina y beta-naftol se usan típicamente como refinadores de grano, operando a 20–30 °C. Eficiencias de ánodo y cátodo alrededor del 100 %.
Recientemente, formulaciones de estañado basadas en ácido metanosulfónico (15–25 % en volumen) ganan aceptación porque las soluciones requieren tratamiento de residuos simple, no contienen fluoruros ni boro, y son menos corrosivas que los electrolitos basados en ácido fluorobórico. Los electrolitos de metanosulfónico, similares a los baños de fluoroborato, pueden mantener altas concentraciones de metal en solución (hasta 100 g/L de estaño) permitiendo recubrimiento a alta velocidad. Un inconveniente mayor es su alto costo de formulación química.
Todos los electrolitos ácidos de estañado mencionados depositan estaño desde el estado divalente (+2) comparado con el estado +4 para las soluciones alcalinas de estanato. Los procesos ácidos depositan estaño el doble de rápido que el proceso de estanato y operan con eficiencia catódica esencialmente del 100 %. Los procesos de estaño ácido son más fáciles de controlar y mantener que la solución de estanato. Tienen la ventaja adicional de operar a temperatura ambiente.
Flujo de Proceso en Línea Continua de Electro-estañado
Considerando el flujo en la línea continua (Figura 1), las bobinas de plancha negra se alimentan a la línea, cargándose en el desenrollador. Se necesitan dos desenrolladores para operación continua. El extremo final de la bobina en proceso se suelda al extremo inicial de la siguiente, lo que requiere que ambas bobinas estén estacionarias durante la soldadura. Para evitar parada durante la soldadura, las líneas llevan torres de acumulación (looping towers) que pueden contener cantidades variables de plancha negra desenrollada (a menudo hasta 600 m). Las líneas modernas incorporan recortadores laterales después del acumulador para cortar la tira al ancho correcto. Muchas líneas incorporan ahora niveladores de tensión o estiramiento, que aplican tensión controlada a lo ancho de la tira para eliminar distorsiones.
En las líneas continuas, el tiempo de limpieza es muy corto (~1–2 s). Por ello se necesita limpieza efectiva de la tira de plancha negra. Esto se logra usando electrólisis para ayudar a la disolución química de residuos de aceite de laminado y otros contaminantes orgánicos. La corriente intensa durante la electrólisis produce gases en la superficie de la tira, levantando la suciedad y residuos. El agente de limpieza es generalmente una solución al 1–5 % en agua de una mezcla de fosfatos, agentes humectantes y emulsionantes en base de hidróxido/carbonato de sodio. Temperatura típica 80–90 °C con densidad de corriente de 1000 A/m² normalmente adecuada.
Tras la limpieza, la tira se lava exhaustivamente, idealmente con agua caliente (70 °C) usando chorros de alta presión. El decapado elimina capas de óxido y óxido, dejando la superficie grabada para mejor deposición de estaño. Durante el proceso, la tira se hace usualmente anódica luego catódica con densidades de corriente entre 500 y 3000 A/m².
Diferentes tipos de electrolitos pueden usarse en la sección de estañado. Las celdas de recubrimiento consisten en una serie de tanques verticales por donde la tira pasa en forma serpentina. El número de pasadas de tanques, la longitud del ánodo y el ancho de la tira determinan el área de recubrimiento efectiva. Esto, junto con la corriente de recubrimiento disponible, decide la velocidad máxima de línea para un peso de recubrimiento particular. Las líneas actuales alcanzan velocidades de 600 m/min o más con anchos típicos de tira entre 1000 y 1250 mm. La tira de acero es guiada por los tanques mediante rodillos sumergidos en el fondo y rodillos conductores con rodillos de presión recubiertos de goma en la parte superior. Estos recogen electrolito de la tira y lo devuelven a la celda. Los rodillos conductores deben tener buena conductividad eléctrica y baja resistencia de contacto con la tira mojada; generalmente son de acero recubierto de cobre y luego cromo.
Cada tanque de recubrimiento tiene cuatro barras colectoras de ánodo y cuatro bancos de ánodos, uno para cada cara de los pases descendente y ascendente de la tira. Tradicionalmente los ánodos son de estaño 99,9 % puro, 76 mm ancho, 50 mm espesor y ~1,8 m largo. El ánodo se consume y se reemplaza cuando se reduce ~70 % en espesor. Un ánodo gastado se quita de un extremo del banco y uno nuevo se inserta en el otro, moviendo los demás. En años recientes, ánodos inertes de titanio recubierto de platino u óxido de iridio se han vuelto más populares. Nippon Steel fue el primero en usar ánodos inertes en línea de electro-estañado. En este caso, iones estanosos se producen fuera de línea en una planta generadora donde oxígeno a alta presión burbujea a través de la solución electrolítica con perlas de estaño puro, disolviendo el estaño y produciendo electrolito fresco.
Los ánodos inertes se posicionan paralelos a la tira en posición fija. No hay necesidad de renovación frecuente, resultando en variaciones mínimas del espesor de recubrimiento a lo ancho. Máscaras de borde ajustables aseguran ancho de ánodo correcto para evitar acumulación de estaño en los bordes. Al no necesitar fundir y reemplazar ánodos de estaño, el uso de ánodos inertes también reduce requerimientos de mano de obra.
Un sistema alternativo de ánodos de estaño paralelos también se ha usado. En este, los puentes de ánodo se alinean paralelos a la tira y se cargan con ánodos de estaño convencionales. El banco de ánodos se coloca cerca de la tira reduciendo los voltajes iniciales requeridos. A medida que los ánodos se disuelven, el voltaje se aumenta para mantener una corriente dada. Cuando los ánodos se reducen a un espesor especificado, se reemplaza todo el banco. Se afirma que este sistema da control similar del espesor de estaño que con ánodos inertes.
Al final de la sección de recubrimiento hay una sección de control de arrastre (drag-out) que esencialmente elimina electrolito residual de la tira para recuperación posterior. El estaño se deposita como un recubrimiento blanquecino con ligero brillo metálico. Cuando se requiere, se funde por flujo (flow melting) mediante calentamiento por inducción o resistencia (o combinación) para producir un acabado brillante tipo espejo. En calentamiento por resistencia, se pasa corriente alterna de alta intensidad a través de la tira vía rodillos conductores. Con calentamiento por inducción, la tira pasa por una serie de bobinas de cobre internamente refrigeradas por donde pasa corriente de alta frecuencia. Las corrientes de Foucault inducidas y pérdidas por histéresis calientan la tira y funden el recubrimiento de estaño. Este proceso de fusión por flujo mejora la resistencia a la corrosión por formación de una capa de aleación estaño-hierro inerte.
Antes de la fusión por flujo, la plancha se fluxa tratando con electrolito diluido o químicos propietarios para prevenir defectos superficiales. La plancha con estaño fundido por flujo tiene una fina película de óxido de estaño en la superficie, que si no se trata puede crecer durante el almacenamiento. Para mejorar la resistencia al deslustre y la lacabilidad, se aplica una pasivación química o electroquímica a la tira. La forma más común implica tratamiento catódico a 50–85 °C en solución de dicromato o ácido crómico con 20 g/L de dicromato (otros tratamientos como fosfatos o carbonatos ya se usan poco). Este tratamiento deposita una capa compleja de cromo e hidratos de sus óxidos, que inhibe el crecimiento de óxidos de estaño, previene el amarilleo, mejora la adherencia de la pintura y minimiza la coloración por compuestos de azufre. Antes del aceitado, la hojalata debe secarse exhaustivamente. El aceitado con sebacato de dioctilo o citrato de acetil tributilo se realiza en proceso de pulverización electrostática.
La inspección de calidad es en línea antes del rebobinado e implica verificación de espesor de tira, detección de poros y espesor de estaño.
Líneas de Electro-estañado con Tanques Horizontales
Existe otro proceso de electro-estañado con tanques de recubrimiento horizontales en lugar de verticales. Esta configuración, junto con las altas densidades de corriente usadas (6500 A/m²), permite velocidades de línea rápidas, comúnmente >600 m/min. Los tanques están en dos niveles con cada nivel conteniendo hasta 18 tanques (1,8 m largo x 300 mm profundo) con bancos de ánodos pequeños apoyados en soportes de carbono conductor, sobre los que pasa la tira. Los ánodos se extienden ~130 mm más allá del borde de la tira y los soportes están inclinados en ángulo a lo ancho del tanque, asegurando espaciamiento constante entre superficies de tira y ánodo para ánodos de espesor progresivamente decreciente. A la entrada y salida de cada nivel y entre celdas adyacentes, la tira pasa entre un par de rodillos, el rodillo conductor superior denominado rodillo catódico. El estaño se recubre en la cara inferior en el primer nivel. El acero se gira 180° y entra al segundo nivel donde se recubre la otra cara.
El pH de este sistema (~3) es alto para un sistema ácido, pero no se añade ácido libre al baño. El baño contiene cloruro de estaño (~35 g/L como Sn²⁺), fluoruros de sodio y potasio, cloruro de sodio e hidrogenofluoruro de potasio junto con aditivos orgánicos como polialquileno óxidos o ácido naftalen sulfónico. El electrolito circula continuamente, desborda los extremos de los tanques y se recircula. En el nivel inferior, el electrolito se pulveriza sobre la parte superior de la tira para humedecerla. Tras el recubrimiento, la tira pasa por tanques de enjuague, rodillos escurridores y secador de aire caliente, todos ubicados en un tercer nivel superior. En este proceso, la fusión por flujo suele ser por calentamiento por inducción. El electrolito contiene fluoroborato de estaño (30 g/L como Sn²⁺), ácido fluorobórico y ácido bórico para prevenir hidrólisis de iones fluoroborato. También se usan aditivos propietarios. Se afirma que estas líneas pueden operar en un rango más amplio de densidad de corriente permitiendo mayor flexibilidad. Aunque las primeras líneas construidas fueron horizontales, las posteriores son verticales, conteniendo hasta 16 tanques y corriendo a velocidades de 640 m/min o superiores.
En la producción de hojalata, la fabricación de la base de acero y la aplicación del recubrimiento de estaño son independientes, por lo que teóricamente cualquier recubrimiento de estaño, o combinación, puede aplicarse a cualquier base de acero. Así, la gama de materiales clasificados como hojalata puede llegar a miles; de hecho, la hojalata está disponible en más calidades que prácticamente cualquier otro producto de chapa de calibre ligero. En la práctica, el rango de espesor de base es 0,13–0,60 mm y el recubrimiento de estaño de 0,5 a 15,2 g/m² por superficie. Existen normas internacionales y nacionales que especifican rangos y tolerancias para las diversas características y métodos de verificación.
Proceso de manufactura
- Barras de Refuerzo TMT: Temple y Revenido para Máxima Resistencia y Durabilidad
- Factores Clave que Modelan el Proceso de Sinterización en la Producción de Mineral de Hierro
- FASTMET y FASTMELT: Tecnologías avanzadas de producción de hierro para una producción eficiente de metal
- Producción de hojalata y acero sin estaño: Chapas de acero recubiertas de alta calidad
- Pellets de Mineral de Hierro: Proceso de Producción y Tecnologías Clave
- Estirado de Alambre y Varilla de Acero: Proceso de Metalurgia de Precisión Explicado
- Servicios de Rectificado de Superficies de Precisión: Proceso Experto y Calidad
- Máquinas y Métodos de Fresado CNC: Precisión y Automatización
- Laminado en caliente vs. en frío: Diferencias clave en conformado de metales
- Mecanizado: Procesos, Herramientas y Aplicaciones Fundamentales
- Entendiendo los procesos de fabricación: Definiciones, tipos y componentes clave