



Recubrimiento de Epoxi Fusionado (FBE) para Acero: Protección Anticorrosión Definitiva
Recubrimiento de Epoxi Fusionado (FBE) en Acero
El recubrimiento de epoxi fusionado (FBE) en materiales de acero es un revestimiento en polvo termofijable, monocomponente, curable por calor y sin necesidad de imprimación, diseñado para brindar la máxima protección contra la corrosión al sustrato de acero. Se trata de un recubrimiento protector en polvo de curado muy rápido que utiliza el calor para fundir y adherir el material al sustrato. Está formulado a base de resinas epoxi y endurecedores especialmente seleccionados para cumplir con las especificaciones de protección del acero como recubrimiento anticorrosión. Los recubrimientos FBE curados por calor son 100 % sólidos, compuestos por materiales termofijables que logran una unión de alta adherencia a la superficie metálica gracias a una reacción química generada por calor. La aplicación puede realizarse mediante lecho fluidizado, flocking (pulverización neumática) o pulverización electrostática.
Aplicaciones Principales
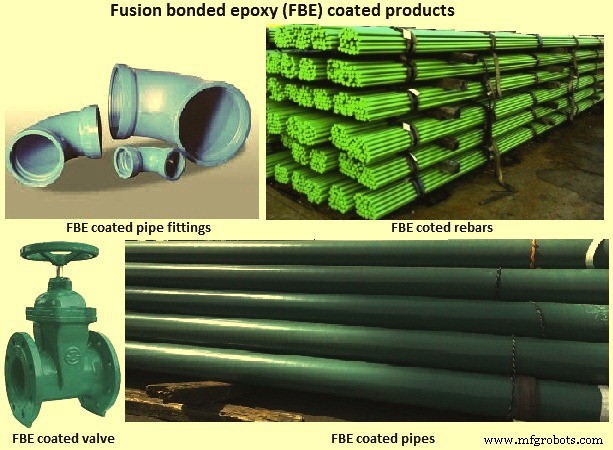
El recubrimiento FBE se utiliza ampliamente en tuberías de acero, accesorios, bombas y válvulas para el transporte de petróleo, gas, lodos y agua. También se emplea desde la década de 1960 en tuberías subterráneas, con un historial probado en aplicaciones de cañerías enterradas. Además, se aplica en barras de refuerzo de acero utilizadas en puentes, carreteras y edificaciones para prevenir la corrosión cuando están embebidas en concreto.
Características y Beneficios
- Protección contra la corrosión en entornos agresivos.
- Aplicación productiva gracias al curado rápido.
- No gotea, no presenta fluencia en frío ni se ablanda en almacenamiento, permitiendo almacenamiento a largo plazo.
- Ligero.
- Buena resistencia química.
- Amigable con el medio ambiente: sin compuestos orgánicos volátiles (COV).
- Resiste el desprendimiento catódico.
- Alta adherencia y tenacidad.
- Fácil reparación.
Sistema de Recubrimiento FBE
El sistema FBE es un recubrimiento activado por calor y curado químicamente que se aplica sobre acero precalentado. Su formulación típica incluye resina epoxi, agente de curado, catalizador, acelerador, pigmentos de refuerzo y aditivos de control de fluidez y estabilidad. La categoría de resina es tipo "epoxi". Propiedades como permeabilidad, dureza, color, espesor y resistencia al impacto se controlan mediante estos componentes. El espesor estándar oscila entre 250 y 500 micrómetros, variable según condiciones de servicio. El polvo fundido se solidifica en segundos tras la aplicación. Los recubrimientos FBE suelen usarse junto con protección catódica; en la mayoría de los casos, las áreas desprendidas quedan protegidas por esta.
Materiales de Recubrimiento FBE
Los recubrimientos FBE son polímeros termofijables. El nombre "epoxi fusionado" proviene del entrecruzamiento de la resina y del método de aplicación, distinto a una pintura convencional. En condiciones normales de almacenamiento, la resina y el endurecedor en el polvo seco permanecen sin reaccionar. A temperaturas típicas de aplicación (180–250 °C), el polvo se funde y transforma en líquido, mojando y fluyendo sobre la superficie del acero, y se solidifica rápidamente por entrecruzamiento químico asistido por calor. Este proceso se conoce como "fusion bonding". La reacción es irreversible: una vez curado, el recubrimiento no puede volver a su forma original ni fundirse con más calor, de ahí su naturaleza termofijable.
Nuevas tecnologías buscan optimizar las propiedades del FBE. La relación estequiométrica entre grupos de curado y epoxi debe controlarse. Por ejemplo, aumentar el agente de curado reduce la densidad de entrecruzamiento y aumenta la flexibilidad, pero disminuye la resistencia química. La resistencia al impacto o dureza depende de la densidad de entrecruzamiento; mayores densidades se logran con agentes de curado de bajo peso molecular que forman estructuras fuertemente entrecruzadas. La adición de diluyentes no reactivos interfiere con esta estructura, aportando flexibilidad pero reduciendo la tenacidad.
La adhesión mecánica resulta de la rugosidad del sustrato (picos y valles). Cambiar a un perfil angular y aumentar la profundidad de los valles mejora esta adhesión. La adhesión polar es el enlace de hidrógeno entre el acero y el epoxi. Los enlaces químicos, formados por compartición de electrones entre grupos del acero (nitrógeno, oxígeno) y la resina epoxi, son los más fuertes y contribuyen mayormente a la adhesión.
FBE y Corrosión
Los recubrimientos FBE reducen la corrosión del acero expuesto a electrolitos de dos formas: (i) actúan como barrera física que controla el ingreso de especies nocivas, y (ii) sirven como reservorio de inhibidores de corrosión que ayudan a la superficie del acero a resistir el ataque de especies agresivas como iones cloruro. Al ser un recubrimiento dieléctrico, impide el flujo de electrones e iones entre el metal y el electrolito, dificultando la transferencia de cátodo y ánodo.
El control de la corrosión depende de la capacidad del recubrimiento para actuar como barrera contra agua, oxígeno, cloruros y otros agentes agresivos, evitando su permeación hacia el sustrato. Propiedades críticas incluyen la adherencia y la capacidad de mojado del acero recubierto; la reducción de la resistencia adhesiva acelera el proceso de deslaminación. Estudios en solución porosa simulada sugieren el siguiente mecanismo de deslaminación:
- El tiempo de retraso antes de iniciar la deslaminación observable depende de la penetración de agua a través del FBE hasta la región interfacial recubrimiento/sustrato.
- La deslaminación es causada predominantemente por iones hidroxilo.
- La velocidad de deslaminación está controlada por procesos de transporte desde un poro del recubrimiento a lo largo de la interfaz deslaminada hasta el frente de desprendimiento.
- La localidad de la falla de adhesión se sitúa en la región interfacial o interfásica recubrimiento/sustrato.
- En condiciones casi pasivas, la velocidad se controla por migración de iones hidroxilo desde la solución externa al frente de desprendimiento.
- En corrosión bajo película, la velocidad se controla por movimiento de cationes hidratados al sitio catódico.
Proceso de Aplicación del Recubrimiento FBE
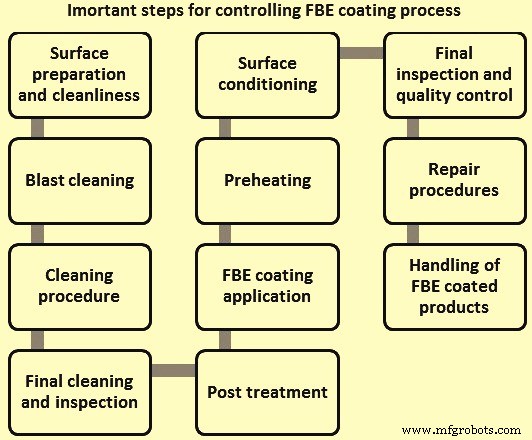
Los pasos clave a controlar (Figura 2) son: (i) preparación y limpieza de superficie, (ii) granallado, (iii) procedimiento de limpieza, (iv) limpieza final e inspección, (v) acondicionamiento de superficie, (vi) precalentamiento, (vii) aplicación del recubrimiento FBE, (viii) post-tratamiento, (ix) inspección final y control de calidad, (x) procedimientos de reparación, (xi) manipulación del producto recubierto. El tiempo total entre los pasos de preparación de superficie (i a v) debe minimizarse para evitar formación de óxidos. Cualquier oxidación visible antes del recubrimiento obliga a repetir la preparación.
Preparación y Limpieza de Superficie
La atención a la limpieza y preparación del sustrato antes del granallado afecta decisivamente la calidad final. Los elementos básicos son: (i) eliminación de contaminantes superficiales, (ii) aflojamiento de la calamina (en acero recién laminado), y (iii) eliminación de escarcha y humedad. El acero puede contaminarse con sales, grasa, aceite y otros materiales durante transporte, manipulación y almacenamiento. Todos estos contaminantes deben eliminarse antes del primer granallado; de lo contrario, contaminan el abrasivo y provocan fallas de adhesión y formación de película. Sales incrustadas y contaminantes orgánicos requieren limpieza con solvente, lavado con detergente o vapor. No debe quedar residuo que afecte la adhesión. Es deseable precalentar el acero al menos 5 °C por encima del punto de rocío antes del granallado.
Granallado
El objetivo es lograr una superficie limpia con perfil angular y profundidad media entre 50 y 100 µm, con acabado "casi blanco metálico" (near white metal). Se logra eficazmente con equipos centrífugos usando granalla de acero como abrasivo. Los residuos de abrasivo se eliminan con aire comprimido. La granalla debe tener dureza de 50–60 Rockwell C. La distribución de tamaño y dureza debe controlarse continuamente mediante cribado para asegurar el perfil. Para acabado consistente, se mantiene una mezcla de trabajo estabilizada con adiciones frecuentes y pequeñas de abrasivo nuevo, evitando adiciones grandes e infrecuentes.
Procedimiento de Limpieza
Si hay dos cámaras de granallado, se puede usar granalla en la primera para prelimpieza y granalla angular en la segunda; no es conveniente mezclar ambas en una misma cámara. Con una sola unidad, se recomienda usar solo granalla angular. La primera limpieza establece la limpieza básica y revela defectos del material (rebabas, laminaciones, costras, golpes), que deben corregirse con rectificado o rechazar la pieza si son graves. El segundo granallado con granalla angular (50–60 HRC) busca la limpieza final y el perfil de anclaje deseado; a menudo basta un granallado ligero si la primera etapa fue eficiente. Es crucial que las turbinas centrífugas tengan potencia adecuada y posicionamiento correcto. Se debe usar abrasivo de calidad y reponerlo regularmente.
Limpieza Final e Inspección
Tras el granallado y antes del recubrimiento, se inspecciona la superficie para detectar defectos que afecten la aplicación (costras, rebabas, golpes, laminaciones). Todo el polvo abrasivo debe eliminarse (aspiradora o cuchilla de aire). La limpieza se verifica periódicamente presionando cinta adhesiva transparente sobre el acero y examinando el reverso en busca de partículas. Es vital lograr el perfil de anclaje requerido: angular, sin "undercuts" (cavidades por sobregrañado, abrasivo incorrecto o posicionamiento inadecuado de turbinas). Todas las operaciones FBE requieren calidad de granallado "casi blanco metálico"; un operador calificado puede reconocer visualmente el estándar.
Acondicionamiento de Superficie
A veces se requiere pretratamiento químico por sales solubles remanentes. Tiene el beneficio secundario de eliminar residuos de polvo. Una solución débil de ácido fosfórico en agua funciona bien. Es crítico eliminar el ácido residual mediante enjuague exhaustivo con agua de ósmosis inversa (RO) o desionizada inmediatamente después. El lavado con ácido es obligatorio si el acero sufrió ataque corrosivo con iones cloruro o sulfato antes de llegar a la planta de recubrimiento (ej. exposición a agua salada en zona costera, atmósfera con SO₂ o CO₂ industrial, o transporte marítimo). En estas condiciones se forman sales férricas que se retienen en la superficie, especialmente en picaduras, incluso tras granallado normal.
Un buen test para detectar sales férricas es el de ferricianuro de potasio o fenantrolina. Todo acero que las presente debe tratarse adecuadamente. Un tratamiento correcto asegura una superficie libre de contaminantes dañinos del transporte u operaciones de la planta. Una mejora adicional se logra tratando el acero limpio con solución cromática antes del precalentamiento final. La solución cromática se aplica uniformemente con espátula de goma o brocha; si el proceso está bien controlado, no hay escurrimiento. Los residuos deben recogerse para disposición según regulaciones locales.
Precalentamiento
El calentamiento correcto del acero es uno de los pasos más críticos para la aplicación exitosa del FBE. El acero debe alcanzar la temperatura de aplicación recomendada por el proveedor del material FBE para un rendimiento óptimo. La temperatura varía según el grado del material; nunca debe exceder 275 °C para evitar defectos metalúrgicos o superficiales. Un fuerte azulado u oscurecimiento indica sobrecalentamiento. Con aceros de alta aleación hay restricciones adicionales de temperatura máxima.
Fuentes de calor aceptables: (i) calor radiante a gas, (ii) llama directa a gas, (iii) inducción eléctrica. Los sistemas a gas deben estar bien regulados para evitar depósitos de combustión incompleta. La atmósfera del horno no debe contaminar la superficie limpia. Con inducción, debe usarse la frecuencia adecuada para calentamiento profundo, evitando calentamiento intenso solo en la piel; se requieren múltiples bobinas para calentamiento estable, especialmente en piezas gruesas. La temperatura uniforme debe mantenerse en los niveles especificados, controlada a la entrada de la cámara de recubrimiento. Los "Tempilstiks" (barras indicadoras de temperatura) son comunes y efectivos con operadores experimentados. El pirómetro infrarrojo es una herramienta satisfactoria pero requiere calibración regular.
Aplicación del Recubrimiento FBE
La aplicación del polvo FBE se realiza preferentemente por pulverización electrostática con pistolas. Es importante usar alimentación de polvo fluidizado y un sistema de recuperación adecuado. El número de pistolas varía según el espesor de película requerido y las dimensiones de la pieza. Con pistolas bien configuradas, hay relativamente poco exceso de pulverización (overspray). Puntos clave: (i) la pieza debe estar bien conectada a tierra durante todo su recorrido por la cámara, (ii) mantener la carga adecuada en el polvo pulverizado (generalmente 50–100 kV), (iii) posicionar las pistolas apropiadamente para depósito uniforme.
La distancia óptima entre pistolas y superficie es de 125–250 mm, dependiendo de la presión de transporte del polvo. Como punto de partida se usan 200 mm, ajustando según espesor, tamaño y velocidad de línea. La tubería de alimentación debe tener diámetro adecuado (≥12 mm) y longitud mínima con pocas restricciones. Se debe evitar el efecto gravedad en el flujo de polvo mediante un tendido cuidadoso. Ajustes incorrectos pueden causar obstrucción de la pistola, por proximidad excesiva a la superficie caliente o entrada de overspray parcialmente curado en los difusores; un buen diseño de difusores minimiza esto.
La mejor posición de las pistolas es lateral a la pieza giratoria, con la superficie moviéndose hacia arriba, minimizando efectos de calor radiante y obstrucción. La tasa de depósito debe ajustarse para una acumulación constante del espesor requerido, sin inundar la pieza. Debe realizarse una prueba para medir la entrega de polvo necesaria según tamaño y velocidad, determinando eficiencia de depósito y efectividad de los ajustes.
El aire usado en la cámara y sistemas auxiliares debe ser seco y limpio. La humedad causa problemas de depósito y defectos (porosidad, picaduras). La contaminación con aceite causa defectos de recubrimiento y es causa principal de "fusionado por impacto", que provoca obstrucciones y patrones de pulverización erráticos. La porosidad excesiva también puede deberse a alta tasa de depósito. Se debe evitar carga electrostática excesiva (ionización inversa y defectos de película). Mal posicionamiento causa espirales o franjas en la superficie.
En sistemas de recuperación, se desea malla de 60 o 80 para eliminar partículas sobredimensionadas. Para cribado de polvo nuevo, malla de 50 o 60 es preferible. Separadores magnéticos en el sistema de alimentación ayudan a eliminar contaminantes metálicos. La cámara debe contar con sistemas de detección de incendio y explosión.
Post-tratamiento
Para lograr propiedades mecánicas y protectoras óptimas, el enfriamiento (quenching) debe ocurrir tras el curado completo. El tiempo mínimo depende de la temperatura de precalentamiento y el tamaño de la pieza. Se debe humedecer las ruedas de transporte para minimizar "tracking" (marcas de arrastre).
Inspección Final y Control de Calidad
Una inspección exhaustiva y coordinación con los demás pasos son necesarias para un recubrimiento de calidad. La inspección debe considerarse parte del control de proceso, no solo un punto de decisión de aprobación/rechazo. Si cada paso se ejecuta correctamente, se garantiza un recubrimiento de alta calidad. Pruebas regulares durante la aplicación incluyen: espesor de película, detección de poros (holiday detection) y curado.
El curado de la capa epoxi se evalúa usualmente con la prueba de frotamiento con MEK (prueba de resistencia a solvente) para evaluación rápida en línea, confirmada por DSC (calorimetría diferencial de barrido) de la temperatura de transición vítrea. Pruebas a largo plazo se realizan periódicamente para asegurar rendimiento óptimo: (i) inmersión en agua caliente, (ii) prueba de impacto, (iii) prueba de desprendimiento catódico, (iv) prueba de flexibilidad.
Procedimientos de Reparación
Todos los defectos detectados en la inspección deben repararse. Donde el acero queda expuesto, se repara con compuesto epóxico bicomponente 100 % sólidos; no se deben usar barras termoplásticas de parcheo.
- Poros (defectos < 1 mm): no requieren preparación de superficie adicional. Limpiar el área para eliminar suciedad y recubrimiento dañado o desprendido. Abrasivar los bordes del recubrimiento original 15–25 mm alrededor del poro y eliminar polvo antes de aplicar el parche. No usar limas.
- Poros grandes (hasta 80 mm): requieren preparación de la superficie del acero. Eliminar contaminantes (productos de corrosión, sales, suciedad) mediante granallado u otros medios. Abrasivar el recubrimiento FBE 15–25 mm alrededor del borde del poro y eliminar polvo. Aplicar parche según recomendaciones del proveedor a espesor mínimo de 0,65 mm con solape mínimo de 25 mm sobre recubrimiento sano.
Las áreas reparadas deben curar completamente según especificaciones del proveedor antes de manipularlas. Tras el curado, inspección visual y prueba de poros con electrodo de cerdas de latón fino a ≥4000 V/mm, y prueba de adhesión por levantamiento con cuchilla. También es aceptable detector de esponja húmeda a parámetros recomendados por el proveedor. El material reparado debe estar libre de poros y no desprenderse al levantarse con cuchilla.
Manipulación del Producto Recubierto con FBE
La manipulación cuidadosa es necesaria para evitar daño mecánico durante apilado, carga, transporte, tendido e instalación. Todos los brazos, ganchos, abrazaderas, horquillas, soportes y patines usados en manipulación o almacenamiento deben diseñarse y mantenerse para evitar daño al material o al recubrimiento. Requisitos básicos: (i) todos los puntos de contacto deben estar acolchados y usar viga spreader para elevar el material recubierto, (ii) usar separadores al apilar, (iii) siempre elevar, nunca arrastrar, (iv) evitar golpes entre extremos.
Ventajas y Desventajas de los Recubrimientos FBE
Ventajas
- Al realizarse en líneas de recubrimiento, se logra mejor control de calidad.
- Espesor de recubrimiento uniforme.
- Excelente adherencia al acero (muy buenas propiedades adhesivas).
- Por su flexibilidad, el recubrimiento no se daña cuando el material recto se dobla durante fabricación en mandril especial.
- Actúa como aislante para celdas electroquímicas y ofrece protección de barrera impidiendo el paso de iones cloruro.
- Existen criterios de aceptación bien establecidos en distintas normas.
- Las barras recubiertas con FBE brindan protección anticorrosión muy efectiva.
Desventajas
- Reducción de la resistencia de adherencia entre material recubierto y concreto en barras de refuerzo con FBE.
- Al ser tecnología de planta, requiere doble manipulación y transporte del acero.
- Manipulación debe hacerse con extremo cuidado para evitar daño al recubrimiento.
- El rendimiento depende críticamente de la ausencia de defectos; el parcheo en áreas defectuosas no siempre es efectivo.
- Incluso un pequeño daño puede iniciar corrosión en ambientes severos si no hay protección catódica, generando celdas de corrosión que llevan a deslaminación y luego oxidación.
- Al ser barrera, facilita corrosión por picaduras localizadas a través de poros.
- Degradación por exposición prolongada a la luz solar.
- Barras de refuerzo con FBE muestran generalmente poca resistencia a álcalis.
Proceso de manufactura
- Lana de Acero: Historia, Producción y Seguridad
- Tubería de acero: Tipos, historia y fabricación moderna
- El oficio de las tijeras: de las hojas de muelle antiguas a las herramientas de precisión modernas
- La Evolución de las Bañeras: De los Baños Antiguos a la Fabricación Moderna
- Elección de los grados de acero para herramientas adecuados para un rendimiento óptimo
- EN 10326 Calidad S550GD: Acero Estructural Laminado en Frío con Recubrimientos por Inmersión en Caliente
- EN 10326 S250GD: Acero estructural laminado en frío, recubierto por inmersión en caliente, Re ≥ 250 MPa
- EN 10326 S280GD: Acero estructural laminado en frío, recubierto, Re ≥ 280 MPa
- EN 10326 S320GD: Acero estructural laminado en frío, recubierto, Re ≥ 320 MPa
- EN 10326 S350GD: Acero estructural laminado en frío, recubierto, Re ≥ 350 MPa
- EN 10326 S220GD Acero Estructural Laminado en Frío – Alta Resistencia y Recubrimientos Anticorrosión