



Optimización de la calidad del acero: El papel crítico de la desoxidación
El proceso de fabricación de acero consiste en el refino de metal caliente a acero que se realiza bajo atmósfera oxidante. Durante el proceso de refino, el oxígeno se disuelve en el acero. Las siguientes son las principales fuentes de oxígeno en el acero:
- Soplado de oxígeno
- Uso de escorias oxidantes y mineral de hierro durante los procesos de fabricación de acero
- Captura de oxígeno atmosférico por el acero líquido durante la operación de vaciado
- Refractarios oxidantes del revestimiento
- Chatarra oxidada y húmeda.
La desoxidación es la etapa final en la fabricación de acero. Durante la fabricación de acero, el baño de acero en el momento del vaciado contiene 400 a 800 ppm de actividad de oxígeno. La desoxidación se lleva a cabo durante el vaciado añadiendo en la cuba de vaciado cantidades apropiadas de ferroaleaciones u otros desoxidantes especiales. Si al final del soplado el contenido de carbono del acero está por debajo de especificaciones, el acero líquido también se recarburiza en la cuba de vaciado. Sin embargo, adiciones grandes en la cuba de vaciado tienen efecto adverso en la temperatura del acero líquido.
Fundamentos de la desoxidación
La solubilidad del oxígeno en el acero es insignificante. Durante la solidificación del acero fundido, el exceso de oxígeno es rechazado por el acero en solidificación. La solubilidad del oxígeno en acero líquido es 0,23 % a 1700 °C. Disminuye durante el proceso de enfriamiento y luego cae bruscamente durante la solidificación del acero líquido alcanzando 0,003 % en acero sólido.
El exceso de oxígeno liberado de la solución sólida oxida los componentes del acero como C, Fe, y elementos de aleación resultando en sopladuras e inclusiones no metálicas atrapadas dentro de la estructura del acero colado. Tanto las sopladuras como las inclusiones tienen efecto considerable en las propiedades mecánicas e impactan adversamente la calidad del acero.
Para prevenir la oxidación de componentes del acero durante la solidificación, el contenido de oxígeno del acero líquido necesita reducirse. Esto se hace por desoxidación del acero que es una operación tecnológica de fabricación de acero, en la que la concentración (actividad) de oxígeno disuelto en acero líquido se reduce a un nivel requerido. Además de la producción de acero sano eliminando sopladuras y minimizando inclusiones no metálicas, la desoxidación también se emplea para control de tamaño de grano para mejorar la tenacidad del acero.
Se han desarrollado varias estrategias para la desoxidación del acero. Esto puede lograrse añadiendo agentes desoxidantes metálicos al acero líquido ya sea antes o después de ser vaciado, o por tratamiento al vacío, en el que el carbono disuelto en el acero es el desoxidante. Además de la desoxidación por desoxidantes metálicos y desoxidación por vacío, un método más de desoxidación, namely desoxidación por difusión, se emplea a veces.
Según el grado de desoxidación, hay cuatro tipos de desoxidación que van desde totalmente desoxidado a ligeramente desoxidado. Ninguno de los diversos tipos es mejor que el otro, sino que cada uno es útil en su propio sentido. Según el grado de desoxidación, los aceros al carbono pueden subdividirse en cuatro grupos.
- Aceros con borde (Rimming steels) – Estos aceros son aceros de bajo carbono parcialmente desoxidados o no desoxidados que evolucionan cantidad suficiente de monóxido de carbono durante la solidificación. Los lingotes de aceros con borde se caracterizan por buena calidad superficial y cantidad considerable de sopladuras. Los aceros con borde usualmente se vacían sin haber hecho adiciones de desoxidantes al acero en el horno o solo pequeñas adiciones al acero líquido en la cuba de vaciado, para tener oxígeno suficiente presente para dar la evolución de gas deseada reaccionando en el molde con carbono. Los procedimientos exactos seguidos dependen de si el acero tiene contenido de carbono en rangos altos (C=0,12 % a 0,15 %) o en rangos bajos (C = 0,10 % máx). Cuando el acero líquido en el molde de lingote comienza a solidificarse, hay una evolución brusca de gas monóxido de carbono (CO), resultando en una piel externa de lingote de acero relativamente limpio bajo en carbono y otros solutos. Tales lingotes son los más adecuados para la fabricación de varillas de electrodo y chapas de acero.
- Aceros tapados (Capped steels) – La práctica de acero tapado es una variación de la práctica de acero con borde. La acción de borde se permite comenzar normalmente, pero luego se termina después de un minuto o más sellando el molde con una tapa de hierro fundido. Esta práctica usualmente se aplica en aceros con contenido de carbono mayor al 0,15 %. La práctica de lingote tapado usualmente encuentra aplicación en la producción de chapa, tira, alambre y barras.
- Aceros semimatos (Semi-killed steels) – Estos aceros son aceros desoxidados incompletamente que contienen algo de exceso de oxígeno, que reacciona con carbono formando cantidad suficiente de monóxido de carbono durante la solidificación del acero líquido para contrarrestar la contracción por solidificación. Estos aceros generalmente tienen contenido de carbono dentro del rango de 0,15 % a 0,30 % y encuentran amplia aplicación en perfiles estructurales.
- Aceros matados (Killed steels) – Estos aceros son desoxidados a tal extent que durante la solidificación no hay formación y evolución de monóxido de carbono. Lingotes y fundiciones de acero matado tienen estructura homogénea y no porosidad de gas (sopladuras). El aluminio se usa para desoxidación, junto con ferroaleaciones de manganeso y silicio. En ciertos casos, silicuro de calcio u otros desoxidantes fuertes especiales se usan. Para minimizar la contracción central (piping), casi todos los aceros matados se funden en moldes de testa caliente con el extremo grande hacia arriba. Para colada continua, el acero líquido debe ser totalmente matado para colada libre de defectos. Los aceros matados se usan generalmente cuando se requiere una estructura homogénea en los aceros terminados. Aceros de aleación, aceros para forja y aceros para cementación son de este tipo, cuando la calidad esencial es solidez. En la producción de ciertos aceros de embutido profundo extra, un acero de bajo carbono (C= 0,12 % máx) es matado, usualmente con una cantidad sustancial de aluminio que se añade en la cuba, en el molde o en ambos. Aunque la desoxidación del acero por aluminio suprime la formación de monóxido de carbono durante la solidificación, y por tanto suprime las sopladuras, hay muchas operaciones de procesamiento de acero donde el matado con aluminio del acero es indeseable.
Elementos desoxidantes
Hay principalmente tres elementos usados en la desoxidación del acero. Estos son manganeso (Mn), silicio (Si) y aluminio (Al). El manganeso y el silicio se añaden en forma de ferroaleaciones de alto carbono o bajo carbono o como aleación silico-manganeso (Si-Mn). El aluminio que se añade para desoxidación tiene un nivel de pureza de alrededor del 98 %. A veces el calcio (Ca) también se usa para desoxidación.
El calcio es el desoxidante más eficiente y el Si no es tan eficiente comparado con Ca. El Al también es un elemento desoxidante fuerte cuando se compara con Si. Aunque Ca y Al son desoxidantes muy eficientes, pero se oxidan muy rápido y además, su densidad es mucho menor que el acero. Además, el Ca tiene un punto de ebullición de 1485 °C lo que significa que el Ca está en fase gaseosa a la temperatura de fabricación de acero. Métodos de inyección o adición adecuados son necesarios para la desoxidación con Ca.
La desoxidación puede llevarse a cabo ya sea por un solo elemento como Si, Al, Mn, etc. o por mezcla de elementos como Si + Mn, Ca-Si-Al, etc. La desoxidación por un solo elemento se conoce como desoxidación simple.
Mientras que la desoxidación por una mezcla de elementos se conoce como desoxidación compleja. En ambas desoxidaciones simple y compleja, se forma óxido; por tanto, también se le llama desoxidación por precipitación. La desoxidación también se lleva a cabo por carbono bajo vacío; lo que se llama desoxidación por vacío. Los elementos se añaden en forma de ferroaleaciones Fe-Si, Fe-Mn o Fe-Si + Fe-Mn, etc. En desoxidación compleja donde se usa una mezcla de Si + Mn, Ca + Si, Ca + Si + Al, se reportan las siguientes ventajas comparadas con la simple:
- El oxígeno disuelto es menor.
- Debido a la formación de producto de desoxidación líquido, la aglomeración del producto en tamaño grande puede obtenerse fácilmente y flotar fácilmente.
Desoxidación con Fe-Mn
Cuando el acero es parcialmente desoxidado con Mn, el hierro también participa en las reacciones, formando Mn (Fe) O líquido o sólido como producto de desoxidación.
[Mn] + [O] = MnO
[Fe] + [O] = FeO
El estado de equilibrio del acero con el producto de desoxidación Mn (Fe) O se muestra en la Figura 1.
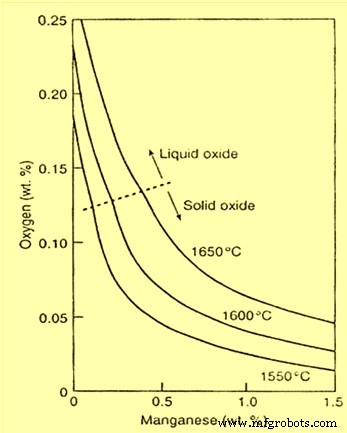
Figura 1: Contenidos de manganeso y oxígeno de hierro en equilibrio con solución líquida o sólida FeO – MnO
Desoxidación con Si y Mn
La desoxidación por Si es mucho más completa que la de Mn y la desoxidación simultánea por estos dos elementos da mucho menor oxígeno residual en solución, debido a la actividad reducida de Si. Dependiendo de la concentración de Si y Mn añadidos al acero en la cuba de vaciado, el producto de desoxidación será ya sea silicato de manganeso fundido (MnO·SiO₂) o sílice sólida (SiO₂).
[Si] + 2[O] = SiO₂ (1)
[Mn] + [O] = MnO (2)
Uno de los estudios pioneros tempranos de equilibrios de reacciones escoria-metal es el atribuido a Korber y Oelsen por su medición de la distribución de equilibrio de Mn y Si entre hierro líquido y escoria MnO-FeO-SiO₂ saturada con SiO₂. Los resultados de sus experimentos a 1600 ± 10 °C se muestran en la Figura 2.
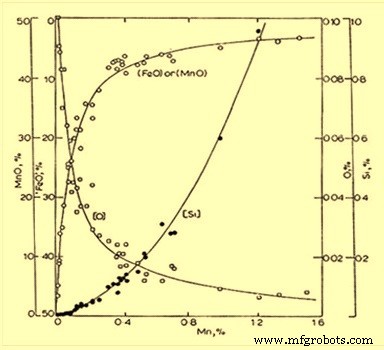
Figura 2: Concentración de Mn, Si y O en hierro líquido equilibrado con SiO₂. Fundentes de silicato de manganeso saturados a 1600 ± 10 °C
Desoxidación con Si, Mn y Al
Los aceros semimatos con oxígeno disuelto residual en el rango de 40 a 23 ppm se hacen desoxidando el acero en la cuba de vaciado con la adición de una pequeña cantidad de aluminio junto con silico-manganeso o una combinación de ferrosilicio y ferromanganeso. En este caso, el producto de desoxidación es silicato de manganeso-aluminio fundido teniendo una composición similar a 3MnO·Al₂O₃·SiO₂. Con pequeña adición de aluminio, ej. unos 15 kg para carga de 100 t junto con Si/Mn, casi todo el aluminio se consume en esta desoxidación combinada con Si y Mn. El aluminio disuelto residual en el acero será menor a 10 ppm. Los equilibrios de desoxidación con Si y Mn comparados con Al, Si y Mn para el producto de desoxidación saturado con Al₂O₃ se muestra en la Figura 3.
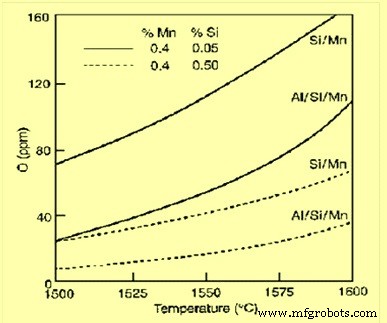
Figura 3: Equilibrios de desoxidación con Si y Mn comparados con Al, Si y Mn para el producto de desoxidación saturado con Al₂O₃
Desoxidación con Al
El aluminio es un desoxidante muy efectivo que se usa en la mayoría de operaciones de fabricación de acero. Usualmente la desoxidación con aluminio se lleva a cabo en la cuba de vaciado. En ciertos casos, las adiciones de Al también se hacen en el molde durante la colada en lingote o colada continua. Las relaciones de equilibrio aparentes para los productos de desoxidación: Al₂O₃ puro y aluminato de calcio fundido con relación CaO/Al₂O₃ de 1 se muestran en la Figura 4.
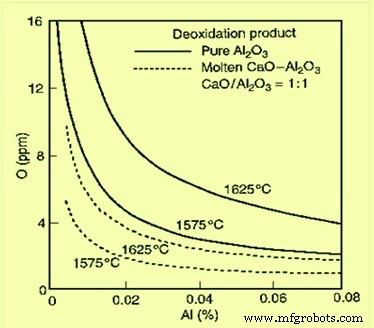
Figura 4: Desoxidación con Al en equilibrio con Al₂O₃ o aluminato de calcio fundido con CaO/Al₂O₃ siendo 1
Cuando el acero matado con Al se trata con Ca-Si, las inclusiones de alúmina se convierten en aluminato de calcio fundido. Para la relación CaO/Al₂O₃ de 1, la actividad de Al₂O₃ es 0,064 con respecto a Al₂O₃ puro a temperaturas en el rango 1500-1700 °C.
Proceso de manufactura
- Lana de Acero: Historia, Producción y Seguridad
- El oficio de las tijeras: de las hojas de muelle antiguas a las herramientas de precisión modernas
- Cinc: Propiedades, Aplicaciones y Proceso de Producción
- Papel carbón: Historia, materiales y fabricación moderna
- Acero al carbono en productos cotidianos: usos, ventajas y consideraciones de coste
- Acero inoxidable de alto carbono: propiedades, usos y beneficios
- Acero de Carbono Medio: Propiedades, Usos, Tratamientos Térmicos y Ventajas
- Acero al carbono vs acero inoxidable: diferencias clave y elección del material correcto
- Tipos de Acero 101: Guía de Compra Confiable
- Acero al Carbono ASTM A595 Grado A – Aleación Premium Bajo en Carbono
- Acero al Carbono ASTM A595 Grado B: Resumen Completo de Propiedades