



Refractarios optimizados para horno de oxígeno básico: Mejora de vida del revestimiento y productividad
El objetivo principal en el desarrollo de refractarios para horno de oxígeno básico (HOB) es obtener una vida útil del revestimiento de desgaste para obtener la máxima disponibilidad del HOB. Una vida más larga del revestimiento no solo resulta en menor costo de refractarios, sino que también permite mayor productividad a través de mayor disponibilidad del horno.
Requisitos básicos de los refractarios de HOB
Los siguientes son los requisitos básicos de los refractarios de HOB:
- Resistencia al desprendimiento térmico
- Resistencia a la corrosión
- Resistencia a la abrasión
- Resistencia a la oxidación
- Módulo de ruptura en caliente
El HOB se reviste normalmente con un revestimiento permanente y sobre él hay un revestimiento de desgaste. El espesor del revestimiento permanente puede variar de 100 mm a 120 mm y está hecho de revestimiento permanente cromo-magnesita que se da en la altura completa del HOB.
Los refractarios disponibles para uso en revestimientos de desgaste de HOB van desde dolomita o magnesia (MgO) alquitranada o breada, cromo magnesita, o refractarios magnesio-cromo hasta refractarios avanzados hechos con ligantes de resina, metálicos, grafitos, y magnesia sinterizada y/o fundida que puede ser con pureza del 99 %. Los ladrillos se diseñan con una combinación de propiedades físicas críticas para soportar las altas temperaturas y condiciones/ambiente que cambian rápidamente a lo largo del ciclo de calentamiento del HOB. Un equilibrio de diferentes propiedades como resistencia en caliente, resistencia a la oxidación y resistencia a la escoria es necesario de los refractarios de HOB para buen rendimiento.
Evolución histórica
Cuando el proceso HOB de fabricación de acero se introdujo en la década de 1950, los convertidores se revistieron con ladrillos de dolomita alquitranada y ladrillos de dolomita quemada estabilizada. Estos refractarios fueron luego reemplazados por ladrillos de dolomita quemada semi-estabilizada y ladrillos alquitranados y cocidos hechos de clinker de dolomita sintética magnesia. Refractarios cromo-magnesita, o magnesio-cromo se usaron para revestimiento de algunos HOB. Ladrillos de magnesia quemada de alta pureza también se usaron en algunos revestimientos de HOB. Durante finales de la década de 1970, se desarrollaron ladrillos magnesia-carbono con resistencia a corrosión y desprendimiento y se introdujeron rápidamente en uso para revestimiento del HOB. Estos ladrillos utilizan la resistencia de la magnesia a la escoria corrosiva de alta basicidad y la alta conductividad térmica y baja mojabilidad del grafito (carbono). Hoy la práctica de usar refractarios magnesia-carbono para el revestimiento de HOB se ha vuelto muy común.
La estabilidad de los ladrillos magnesia-carbono puede aumentarse previniendo la oxidación del grafito y mejorando la resistencia a la corrosión del clinker de magnesia. La oxidación del grafito se previene añadiendo metales de fácil oxidación como aluminio y magnesio-aluminio, carburos como carburo de silicio (SiC) y carburo de boro (B₄C), y boruros como boruro de calcio (CaB₆). El uso de grafito de alta pureza también previene la oxidación. La resistencia a la corrosión de la magnesia se mejora elevando el nivel de pureza del clinker de magnesia ya sea usando magnesia electrofundida o magnesia de agua de mar. También se mejora optimizando la distribución de tamaño de partícula del clinker de magnesia. Ladrillo magnesia-carbono al que se añade circonio (ZrSiO₄) para alivio de tensión térmica en servicio también se ha desarrollado.
Producción de magnesia de alta pureza
La magnesia de alta pureza moderna se produce por procesos bien controlados. Las fuentes principales de magnesia son salmueras a menudo de pozo profundo o de agua de mar. El hidróxido de magnesio, Mg(OH)₂, se precipita de estas fuentes por reacción con dolomita calcinada o piedra caliza. El resultado de la lechada de hidróxido de magnesio se filtra para aumentar su contenido de sólidos. La torta de filtro se alimenta directamente a un horno rotatorio para producir magnesia grado refractario. Estos días la torta de filtro se calcina a unos 900 °C a 1000 °C en hornos de múltiples hogares para convertir el hidróxido de magnesio a magnesia activa. Esta magnesia calcinada se briqueta o peletiza para cocer en magnesia grado refractario densa, usualmente en hornos de eje a temperaturas alrededor de 2000 °C. El producto final es magnesia sinterizada. La magnesia fundida se produce fundiendo magnesia grado refractario u otro precursor de magnesia en un horno de arco eléctrico. La masa fundida se remueve del horno, se enfría y se rompe para su uso en la fabricación de refractarios. Las impurezas en la magnesia se controlan por la composición de la fuente original de magnesia (salmuera o agua de mar), la composición de la dolomita calcinada o piedra caliza, y las técnicas de procesamiento. En particular, los porcentajes y relación de CaO y SiO₂ se controlan efectivamente, y el B₂O₃ se mantiene en niveles muy bajos. La magnesia refractaria de alta grado producida así se usa para la producción de refractarios de magnesia.
Revestimiento zonal del HOB
Diferentes factores son responsables del desgaste del revestimiento de HOB en diferentes zonas del HOB. Por tanto, se practica el revestimiento zonal del HOB donde diferentes tipos de ladrillos magnesia-carbono u otros ladrillos se instalan en diferentes zonas del HOB para asegurar equilibrio de desgaste y a través de ello extensión de la vida del revestimiento del HOB. El revestimiento zonal típico del HOB se muestra en la Figura 1.
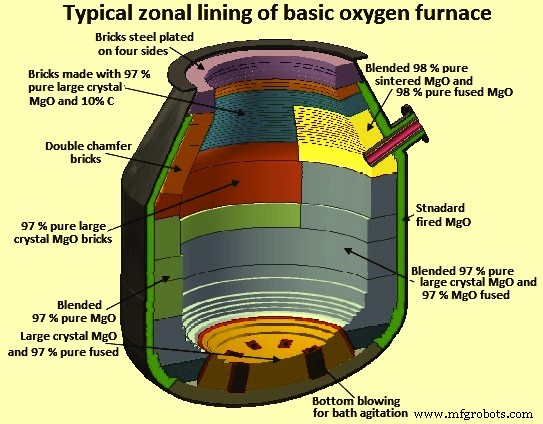
Figura 1: Revestimiento zonal típico de un HOB
Para optimizar el diseño del revestimiento de desgaste, es esencial desarrollar un revestimiento equilibrado, es decir, un revestimiento en el que diferentes calidades y espesores de refractarios se asignan a varias zonas del revestimiento del convertidor sobre la base de un estudio cuidadoso de los patrones de desgaste. En un revestimiento equilibrado, los refractarios se zonifican de modo que un segmento dado de revestimiento conocido por recibir menos desgaste se le asigna una calidad menor o menos espesor de refractario, mientras que los refractarios de mayor resistencia al desgaste y generalmente de mayores costos se reservan para aquellos segmentos del horno que serán sometidos al desgaste más severo. Las condiciones de desgaste y refractarios propuestos en diferentes zonas de HOB para el revestimiento zonal se dan en la Tabla 1 a continuación.
| Tabla 1: Zonas del convertidor, condiciones de desgaste y refractarios propuestos | ||
|---|---|---|
| Zona del convertidor | Condiciones de desgaste | Refractarios propuestos |
| Cono | 1) Atmósfera oxidante | 1) Ladrillos magnesia-carbono calidad estándar conteniendo antioxidantes |
| 2) Abuso mecánico | 2) Ladrillos magnesia alquitranados | |
| 3) Tensión termo-mecánica | 3) Ladrillos baja carbono ligados con resina con antioxidantes | |
| 4) Alta temperatura | ||
| Muñones | 1) Atmósfera oxidante | 1) Ladrillos magnesia-carbono calidad premium conteniendo antioxidantes |
| 2) Corrosión por escoria | 2) Ladrillos magnesia-carbono calidad premium conteniendo MgO fundido y antioxidantes | |
| 3) Erosión por escoria y metal | 3) Ladrillos magnesia-carbono calidad premium alta resistencia | |
| Zona de carga | 1) Impacto mecánico | 1) Ladrillos magnesia quemada impregnados con brea |
| 2) Abrasión por chatarra y metal caliente | 2) Ladrillos magnesia-carbono calidad estándar alta resistencia conteniendo antioxidantes | |
| 3) Ladrillos magnesia baja carbono alta resistencia conteniendo antioxidantes | ||
| Zona de vaciado | 1) Erosión por escoria | 1) Ladrillos magnesia-carbono calidad premium conteniendo antioxidantes |
| 2) Alta temperatura | 2) Ladrillos magnesia baja carbono alta resistencia con aditivos metálicos | |
| 3) Erosión mecánica | 3) Ladrillos magnesia-carbono calidad estándar conteniendo antioxidantes | |
| Líneas de escoria en volcadura | 1) Corrosión severa por escoria | 1) Ladrillos magnesia-carbono calidad premium conteniendo antioxidantes |
| 2) Alta temperatura | 2) Ladrillos magnesia-carbono calidad premium conteniendo magnesia fundida y antioxidantes | |
| Fondo y Estadio (vasos con agitación de fondo) | 1) Erosión por metal, escoria y gases en movimiento | 1) Ladrillos magnesia-carbono calidad estándar alta resistencia conteniendo antioxidantes |
| 2) Tensiones termo-mecánicas como resultado de expansión | 2) Ladrillos magnesia-carbono sin aditivos metálicos caracterizados por baja expansión térmica y buena conductividad térmica | |
| 3) Tensiones internas como resultado de gradientes térmicos entre toberas refrigeradas por gas y revestimiento circundante | 3) Ladrillos magnesia quemada impregnados con brea | |
Con la amplia variedad de calidades de ladrillo disponibles, hay una amplia gama de costos de los refractarios. El ladrillo más caro puede costar hasta seis veces el de un ladrillo convencional de dolomita alquitranada/breada. Con la actualización de diseños de revestimiento, más refractarios de mayores costos se usan en un revestimiento de HOB estos días. Sin embargo, el uso de refractarios de altos costos tiene que justificar la economía tecnológica general de la planta de HOB.
Por ejemplo, cuando el costo de un revestimiento se incrementa en un 25 % en una planta de HOB que promedia 4000 cargas, la vida del revestimiento necesitará aumentar a 5000 cargas para que los costos de refractarios se mantengan. Sin embargo, en plantas donde la disponibilidad del horno es necesaria para productividad, un menor aumento en la vida del revestimiento y un mayor costo de refractario puede justificarse si la disponibilidad del horno es mayor durante períodos de altas necesidades de producción.
A medida que los diseños de revestimiento se actualizan para optimizar rendimiento y costos, los efectos de variables operacionales en el desgaste del revestimiento son importantes de conocer. Con esta información, la posibilidad de controlar aquellos parámetros que afectan el desgaste del revestimiento adversamente y los intercambios económicos de aumentar costos operacionales para extender la vida del revestimiento pueden evaluarse mejor. En general, las prácticas que mejoran el control de proceso, como sub-lanzas, benefician la vida del revestimiento. Además, la vida del revestimiento es ayudada por cargar cal dolomítica para proporcionar MgO en la escoria, minimizando los niveles de carga de fluorita, controlando adiciones de fundentes y prácticas de soplado para producir bajos niveles de FeO en las escorias. Estas prácticas necesitan optimizarse para producir el rendimiento de revestimiento más costo-efectivo.
Incluso cuando muchas condiciones operacionales se mejoran, los diseños de revestimiento se optimizan para desgaste equilibrado, y la mejor tecnología de ladrillo se usa, el desgaste no ocurre uniformemente, y, generalmente, prácticas de mantenimiento que involucran proyección de refractarios y recubrimiento con escoria se usan para extender la vida de un revestimiento.
Proceso de manufactura
- Automatización, control y modelado avanzados en la siderurgia por oxígeno básico
- Optimización del Revestimiento Refractario en Convertidores BOF: Máxima Disponibilidad y Vida Útil
- Óxido de Magnesio (MgO): Clave para Prolongar la Vida del Revestimiento BOF y Reducir la Corrosión
- Optimización de Producción de Acero: Uso de Metal Caliente en Hornos Eléctricos de Arco
- Sistema Eficiente de Recuperación y Limpieza de Gas para Convertidores BOF
- La química detrás de la siderurgia en convertidor de oxígeno básico (BOF)
- Granulación en Seco de Escoria de Alto Horno: Impulsando Recuperación Energética y Sostenibilidad
- Guía Esencial de Mantenimiento para Máquinas de Troquelado: Mantenga su Equipo Funcionando sin Problemas
- 5 Estrategias Esenciales de Seguridad de Red para Pequeñas Empresas
- Por qué debe mantener los detectores de gases en óptimas condiciones: 3 razones esenciales
- Fabricación de Acero por Oxígeno Básico: Cómo Funciona el Proceso Líder Mundial