



Optimización del Revestimiento Refractario en Convertidores BOF: Máxima Disponibilidad y Vida Útil
El revestimiento refractario de un convertidor de oxígeno básico (BOF) debe garantizar la máxima disponibilidad del horno durante la operación para cumplir requisitos de producción y lograr el menor consumo específico de refractarios. Para ello es esencial: (i) optimizar el diseño del revestimiento, (ii) optimizar las prácticas de mantenimiento, y (iii) mantener una buena disciplina tecnológica durante la operación.
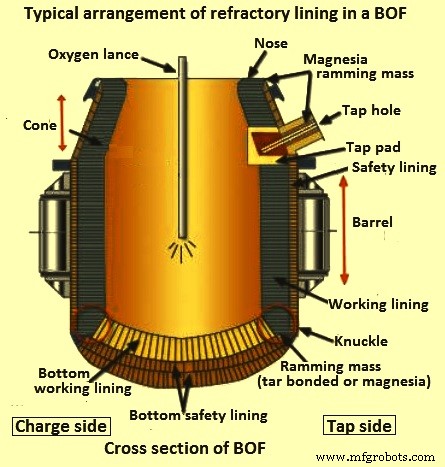
Mecanismos de desgaste del revestimiento
El desgaste se debe a la acción individual o combinada de varios agentes:
- Duración de la calentada (tiempo de residencia de escoria y metal).
- Corrosión por ataque químico de la escoria (su química).
- Temperatura del acero líquido y la escoria.
- Estado de oxidación del baño.
- Erosión por escoria y metal durante soplado de O₂ y volcadura.
- Impacto y abrasión de polvo y gases.
- Impacto de chatarra y metal durante la carga.
- Impacto y penetración del chorro de O₂.
- Ciclos térmicos durante la calentada.
- Daño mecánico durante el descarburado.
La operación del convertidor y la configuración del revestimiento afectan enormemente su vida. La temperatura de vaciado varía según el sobrecalentamiento necesario para colar cada grado de acero y las instalaciones de acería secundaria disponibles. El estado de oxidación del baño es crítico para el desgaste y se agrava con la temperatura alta.
Química de la escoria y refractarios Mag-C
Los ladrillos magnesia-carbono (Mag-C) son refractarios básicos que requieren escoria básica. La escoria básica intenta disolver MgO del ladrillo hasta su nivel de saturación (típicamente ~8 % MgO, según temperatura y oxidación). Si no se añade MgO (generalmente como dolomita calcinada), la escoria disuelve el revestimiento preferentemente, acelerando el desgaste. La basicidad y el contenido de MgO se diluyen con altos niveles de FeO; la temperatura aumenta las tasas de reacción cinéticas. Erosión y abrasión dependen de las prácticas de acería.
Diseño de revestimiento equilibrado (zonificado)
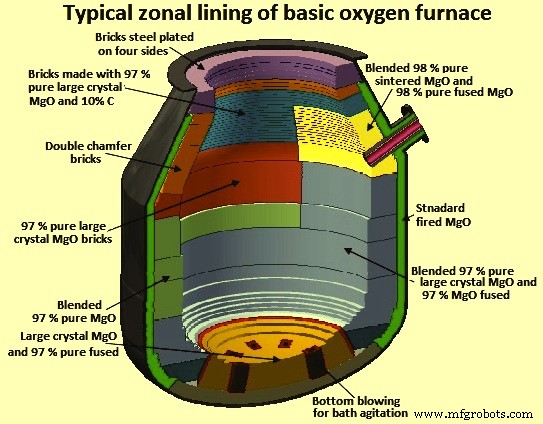
Teóricamente, el revestimiento debería desgastarse uniformemente hasta el espesor de seguridad al final de la campaña. En la práctica, unas zonas se desgastan más rápido. Un diseño equilibrado usa diferentes calidades y espesores en cada zona tras estudiar el patrón de desgaste. Se asignan refractarios de menor calidad/espesor a zonas de menor desgaste, y refractarios de mayor resistencia al desgaste (y mayor coste) a zonas de desgaste severo.
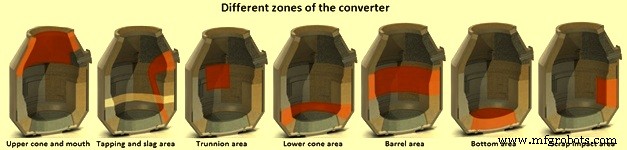
Los refractarios van desde dolomita alquitranada/pegada, hasta avanzados con resinas, metálicos, grafito y MgO sinterizado/fundido al 99 %. Se busca equilibrio entre resistencia en caliente, resistencia a la oxidación y a la escoria. Hoy los refractarios Mag-C son los más usados.
Variables clave en refractarios Mag-C
- Grano de magnesia: química, tamaño de cristal, densidad. Relación CaO/SiO₂ = 0 o >2:1 para formar silicato bícálcico (alto punto de fusión). SiO₂ <0,3 %; bajo contenido de boro (destruye resistencia en caliente).
- Densidad del grano: 3,2–3,5 g/cm³. Baja densidad = alta porosidad = penetración de escoria.
- Tamaño de cristal: >140 µm reduce porosidad intersticial y penetración de escoria; granos fundidos pueden superar 1000 µm.
- Agente aglutinante: residuo de carbono fino tras coquización del aglutinante (brea, resina, cantidad, reimpregnación).
- Tipo de grafito: pureza, granulometría, cantidad. Grafito en escamas (mayor resistencia a oxidación y conductividad térmica que amorfo). 5–25 % de grafito: a mayor contenido, mayor resistencia a escoria y conductividad.
- Antioxidantes: polvos metálicos (Al, Si, Mg) como captadores de O₂, retrasan oxidación del grafito y aglutinante; mejoran resistencia en caliente formando complejos carburo-óxido metálicos.
- Tipo de prensa: fricción o hidráulica influye en propiedades del ladrillo.
Prácticas de mantenimiento del revestimiento
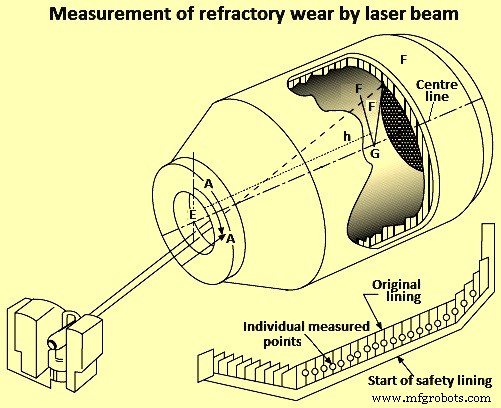
Medición de desgaste por láser
Técnica ampliamente usada. Un haz láser rebota en puntos calibrados del convertidor y se compara con puntos del revestimiento desgastado. Análisis computacional grafica el espesor restante. Permite identificar zonas que requieren guniteo, controlar cantidad de material y comparar tasas de desgaste entre refractarios.
Nivel de MgO en la escoria
Factor crítico para prolongar la vida del revestimiento. Objetivo: cargar más MgO que el nivel de saturación de la escoria a la temperatura de operación. Mayor MgO mejora la adherencia y características de recubrimiento por chapoteo (splashing). Fuentes: materiales de bajo coste ricos en MgO, o material de revestimiento básico usado. Nivel de MgO en escoria según temperatura de vaciado.
Recubrimiento por escoria (slag coating)
Técnica de mecer el convertidor para crear un revestimiento de trabajo de escoria. Requiere: escoria adecuada, acondicionamiento con adiciones correctas, mecido correcto, eliminación de escoria cuando sea necesario, y momento oportuno. Planificación y ejecución precisa son esenciales.
Chapoteo de escoria (slag splashing)
Aporta gran aumento de la vida del revestimiento. Usa escoria residual acondicionada, soplada con N₂ a alta presión mediante la lanza de O₂ para recubrir el revestimiento de trabajo. 2–3 minutos con convertidor vertical. Flujo de N₂ controlado por altura de lanza, usualmente automatizado. Crea un revestimiento «congelado» que actúa como revestimiento de trabajo en la siguiente calentada.
Guniteo (gunning)
Extiende la vida del revestimiento. Proyecta material refractario monolítico (usualmente base agua) en zonas de desgaste severo: cornetes, línea de escoria. Solo en áreas selectas. Se usa pistola tipo «shooter» para resistir ambiente hostil. El coste del material de guniteo debe equilibrarse con el coste específico de refractarios.
Estructura del revestimiento y materiales por zona
Dos capas: revestimiento de seguridad (150–225 mm, protege carcasa, dura varias campañas, anillos de retención y mortero) y revestimiento de trabajo (450–750 mm, instalado sin mortero, construcción en anillos con llave por conicidad del ladrillo).
Zonas críticas y refractarios recomendados
- Fondo: erosión por metal, escoria, gases; tensiones termo-mecánicas en soplado combinado. Bloques de MgO cocido con modificadores e impregnación de brea.
- Toberas de fondo y alrededores: desgaste localizado por flujo turbulento y tensión térmica por gases fríos. Bloques Mag-C de alta densidad, baja porosidad, base MgO fundido, aglutinante brea e impregnados.
- Almohadilla de carga: impacto de chatarra pesada, erosión por acero líquido, lavado por escoria a alta temperatura durante muestreo. Mag-C con adiciones metálicas (resistencia a impacto, resiliencia, resistencia a penetración de escoria).
- Zona de vaciado: erosión por acero líquido a alta T, corrosión por escoria. Bloques de gran cristal de MgO, brea impregnada; el carbono reduce óxidos de escoria en poros.
- Zona de cruce de escoria: intersección zona baja de vaciado / nivel baño estático. Ataque combinado: escoria, alta T, erosión. Mag-C brea impregnado, gran cristal MgO, grafito en escamas alta pureza, adiciones metálicas.
- Zona de cornetes: eje de rotación, imposibilidad de lavado por escoria. Desgaste por oxidación del aglutinante C. Guniteo es único método práctico; bloques con alta resistencia a oxidación.
- Cuerpo principal (knuckle y pared superior): knuckle: severo ataque de escoria, requiere alta resistencia a corrosión/erosión. Pared superior: ataque de escoria + ciclos térmicos extremos; materiales con buena resistencia a escoria y capacidad de retener recubrimiento de escoria.
- Línea de escoria de muestreo: zonas del cono junto a almohadilla. Ataque preferencial al inclinar para medición de T y muestreo. Mag-C brea impregnado.
- Cono: erosión a alta T por gases de alta velocidad con partículas; atmósfera oxidante. Mag-C aglutinante resina.
- Cono superior (6–10 anillos superiores): desgaste modificado por pérdida de material durante descarburado mecánico (pérdida progresiva de extremos o desprendimiento de ladrillos enteros). Requiere alta resiliencia, resistencia y oxidación. MgO brea impregnado, a veces con placas metálicas comoldeadas que al oxidarse expanden y aprietan anillos.
Proceso de manufactura
- Fabricación de Tanques de Oxígeno: De Materias Primas a Aseguramiento de Calidad
- El oxígeno: del descubrimiento antiguo a la potencia industrial moderna
- Automatización, control y modelado avanzados en la siderurgia por oxígeno básico
- Óxido de Magnesio (MgO): Clave para Prolongar la Vida del Revestimiento BOF y Reducir la Corrosión
- Horno Optimizador de Energía (EOF): Tecnología de Vanguardia en Acería
- Extensión de la Vida del Hogar del Alto Horno con Recubrimientos TiO₂: Protección Refractaria Probada
- Sistema Eficiente de Recuperación y Limpieza de Gas para Convertidores BOF
- Horno Eléctrico de Arco DC: Tecnología Eficiente de Acería con Un Solo Electrodo
- Optimización de los sistemas de refrigeración del alto horno para mayor eficiencia y longevidad
- La química detrás de la siderurgia en convertidor de oxígeno básico (BOF)
- Fabricación de Acero por Oxígeno Básico: Cómo Funciona el Proceso Líder Mundial