



Producción eficiente de acero con hornos de inducción sin núcleo
Acería en horno de inducción
Los hornos de inducción sin núcleo (coreless) se usan en industria ferrosa >50 años y son hoy uno de los medios más populares para fundir y mantener materiales férreos. Fusión por inducción tuvo crecimiento dramático en 1960s con tecnología frecuencia red, y luego con introducción masiva fuentes alimentación frecuencia media en 1980s. Fabricación acero dulce en horno inducción experimentada principios 1980s y ganó popularidad cuando producción esponja hierro con proceso hornos rotatorios carbón se popularizó.
Horno inducción: tipo horno fusión eléctrica que usa corriente eléctrica para fundir metal. Principio: fuente eléctrica alta tensión bobina primaria induce bajo voltaje, alta corriente en metal (bobina secundaria). Calentamiento inducción = método transferencia energía calor. Dos leyes rigen: (i) inducción electromagnética, (ii) efecto Joule.
Horno inducción sin núcleo: crisol refractario relativamente delgado rodeado por bobina cobre refrigerada agua excitada por alimentación AC simple. Al energizarse bobina, campo magnético axial fluctuante causa corriente en piezas carga conductoras eléctricamente dentro crisol. Potencia inducida en carga depende propiedades físicas material, flujo enlazado y forma geométrica. Según resistividad material fundido, horno convierte energía eléctrica en calor carga con eficiencia 50-85%, aunque eficiencia horno reducida más por pérdidas térmicas radiación superficie fundido y conducción revestimiento.
Hornos inducción frecuencia media (comunes acería) usan calor corrientes parásitas (eddy currents) generadas por campo alterno alta frecuencia. Inductor suele ser cobre limitar pérdidas eléctricas. Inductor refrigerado agua. Horno: crisol material refractario adecuado rodeado bobina cobre refrigerada agua. En este tipo, carga fundida por calor generado arco eléctrico. Bobina lleva corriente alta frecuencia. Campo magnético alterno por corriente alta frecuencia induce potentes corrientes parásitas en carga = calentamiento muy rápido.
Consumo energético y pérdidas
Energía eléctrica para calentar 1 t hierro a 1500 °C = 396 kWh. En horno varias pérdidas aumentan consumo específico. Pérdidas: (i) térmicas, (ii) bobina horno, (iii) banco condensadores, (iv) convertidor, (v) transformador lado red. Mayores pérdidas = menor eficiencia. Pérdidas térmicas contribuyen máximo. Principales pérdidas térmicas: (i) radiación tope horno, (ii) conducción revestimiento refractario, (iii) calor agua refrigeración bobina, (iv) calor llevado por escoria removida.
Durante fabricación carga, horno pierde calor constantemente a agua refrigeración y radiación carcasa y superficie metal expuesta. Energía eléctrica debe gastarse sustituir esta pérdida. Mayor tiempo carga = mayor ineficiencia horno.
Materias primas
Horno inducción sin núcleo considerado unidad "fusión muerta" (dead melting): cambios mínimos durante proceso. Materias primas papel crucial en acería.
Materias primas para carga seleccionadas y controladas para asegurar acero líquido tenga propiedades mecánicas y composición química buscadas tras colada continua y libre defectos. Además calidad acero, materias primas afectan: (i) volumen escoria, (ii) vida revestimiento refractario, (iii) seguridad planta y personal. Además, materias primas con práctica carga influyen considerablemente consumo específico energía y productividad horno.
Parámetros importantes controlar materias primas: (i) tamaño, (ii) densidad aparente, (iii) composición química, (iv) limpieza, contaminación, ausencia óxido, escama, arena, suciedad, aceites/grasas, (v) recubrimientos no metálicos. Cargas densidad aparente >1 t/m³ dan menor consumo energía que ~0,5 t/m³.
Entre materias primas, metálicos toman mayor parte tecnología y economía. Principales materias primas acería horno inducción: (i) chatarra acero, (ii) chatarra hierro y/o arrabio, (iii) esponja hierro, (iv) carburante, (v) aditivos. Primeros tres = metálicos.
Chatarra sucia/contaminada deposita capa escoria en refractario a nivel líquido o justo debajo, restringiendo potencia absorbida por horno. Reducción efectiva diámetro interno dificulta carga y prolonga. Afecta eficiencia energética.
Chatarra oxidada: más tiempo fundir y menos metal por carga. Verificar que no incluya aceros pre-recubiertos (hojalata, galvanizado): producen humos metalúrgicos y escoria excesivos. Cada 1% escoria formada a 1500 °C = pérdida 10 kWh/t.
A diferencia chatarra acero, hierro, arrabio, esponja hierro caracteriza por: (i) alta porosidad, (ii) baja densidad, (iii) baja conductividad térmica, (iv) alta área superficial específica, (v) alto contenido oxígeno, (vi) contenido carbono intermedio. Esponja hierro: características químicas y físicas uniformes. Bajo % elementos metálicos trampas (~0,02%) y bajo azufre.
Aditivos para acero en horno inducción: normalmente ferro-aleaciones. Verificar cumplen especificación tamaño, gradación, composición. Especialmente verificar finos: fuente altas pérdidas y variación química esperada acero carga.
Rol carburante en acería horno inducción: eliminar oxígeno esponja hierro (forma FeO) y aportar captación carbono acero líquido nivel deseado. Coque petróleo y antracita: carburantes populares. Sin embargo, aporte carbono baño por arrabio o chatarra fundición más deseable para mejor recuperación carbono. Evitar tamaño partícula muy fino carburante: pérdidas excesivas. Otros carburantes: coque metalúrgico, carburo hierro, carburo silicio metalúrgico (63% Si, 31% C). Carburo silicio cargado con chatarra: ventajas (i) absorción más rápida, (ii) actúa desoxidante, (iii) mejora vida revestimiento.
Cálculo preciso mezcla carga necesario basado en análisis materiales, y determinación precisa peso y dosificación materiales carga y aditivos (carburante, aditivos) = prerrequisitos básicos minimizar tiempos fundición y necesidades potencia, asegurando composición adecuada acero líquido. Uso materiales carga limpios y secos necesario mejores resultados.
Operación eficiente horno inducción depende principalmente implementación prácticas operativas. Pasos operación horno inducción en Fig 1.
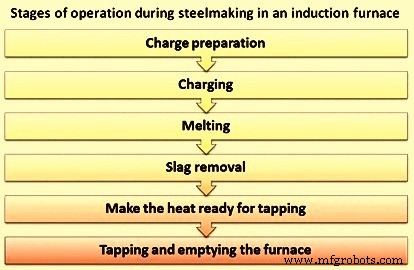
Fig 1 Etapas operación durante acería en horno inducción
Preparación carga y cargado
Consumo energía aumenta significativamente por prácticas cargado incorrectas. Peor práctica: cargar poca cantidad y esperar fundición antes añadir más. Mejor: añadir carga hasta nivel tope bobina potencia y rellenar según carga desciende.
Materias primas deben pesarse y colocarse en suelo operación cerca horno antes iniciar carga. Materiales cargar almacenados contenedores adecuados listos para carga método elegido. Carburante y aditivos pesados con precisión y manejados propiamente evitar desperdicios manipulación.
Tamaño máximo pieza individual metal/chatarra <0,4x diámetro crisol horno. Evita problemas puenteo. Cada carga metal/chatarra ~10% volumen crisol. Asegurar prácticamente sin bordes afilados: dañan refractario.
Hornos coreless frecuencia media operan sin sump (talón). Métodos carga dependen: (i) tamaño horno, (ii) rendimiento horno, (iii) materiales carga.
Ambos métodos mecánico o manual usables pero tres factores deciden. Materiales magnéticos (chatarra acero, fundición, arrabio, retornos laminación): grúa puente con electroimán para carga directa. Esponja hierro: grúa electroimán y/o manual.
Métodos manual solo hornos pequeños. Rendimientos altos o condiciones difíciles: materiales añadidos por cubetas fondo basculante o cargadores vibratorios, a menudo con pesaje incorporado asegurar composición correcta carga.
Nunca cargar horno más allá nivel bobina (cargar a capacidad). Entender que conforme desgasta revestimiento, cantidad materiales carga debe aumentar. Secuencia carga correcta: chatarra ligera fondo, pesada arriba protege fondo revestimiento daño carga. Cargar material húmedo/mojado en baño causa explosión: evitar.
Fundición y eliminación escoria
Material cargado horno vacío hasta borde superior bobina. Al conectar alimentación eléctrica, voltaje inducido en material cargado causa fuertes corrientes parásitas. Por alta corriente y resistencia material, material calentado hasta fusión.
Material fundido se asienta junto, horno recargable con más material. En hornos frecuencia media, material no cargado en baño líquido, sino sobre material aún sólido.
Con esponja hierro en carga, oxígeno presente como FeO reacciona vigorosamente con carbono baño líquido mejorando transferencia calor, contacto escoria-metal y homogeneidad baño.
Para suavizar operación fundición, eliminación periódica escoria requerida: se solidifica tope baño líquido e impide fundición adicional esponja hierro. Esponja hierro añadible directo en metal líquido cuando acción agitación acelera transferencia calor y promueve fundición. Cuidado: asegurar suficiente baño líquido antes añadir esponja hierro.
Independientemente modo carga, esponja hierro siempre cargada tras formación inicial baño fundido (talón caliente) fundiendo chatarra acero. Fundición esponja hierro influida por: contenido carbono baño líquido y grado metalización esponja hierro. Carbono baño reacciona con óxido Fe no reducido esponja hierro dando evolución CO y CO₂ baño = ebullición carbónica (carbon boil), resultando eliminación posterior H₂ y N₂, produciendo acero limpio. Ebullición carbónica interfaz escoria-metal: 3FeO + 2C = 3Fe + CO + CO₂.
Carbono baño debe mantenerse nivel adecuado mantener ebullición carbónica apropiada durante fundición. Carbono requerido (C, kg) reducir FeO esponja hierro: C = 1,67 [100 - %M - {(%Escoria/100) x %Fe}]. M = grado metalización, Fe = hierro en escoria.
Carbono (antracita/coque petróleo) normalmente añadido durante período carga metálicos mejorar mezcla y reducir adiciones recorte baño totalmente fundido. Hornos frecuencia media muestran menos agitación vigorosa al aumentar frecuencia. Esto hace adición carbono baño totalmente fundido más difícil.
Escorias en hornos coreless frecuencia media generalmente no fluidas, pesadas, pegajosas, a menudo secas forma escoria seca (dross). Eliminación facilitada por cucharas desescoriado con barras acero largas. Fabricadas específicamente.
Si coagulantes escoria usados para ayudar eliminación, uso estrictamente controlado evitar ataque químico material revestimiento. Volúmenes escoria reducibles seleccionando materiales carga limpios/adecuados y esponja hierro con mayor % hierro total.
Pérdidas metálicos materiales carga dependen tamaño físico componente y calidad, normalmente <5%, proporción justa por derrame/salpicado durante desescoriado y colada. Recuperación carbono depende tamaño/calidad carburante, método/tiempo adición. Esperable 85-95%.
Preparación carga, vaciado y vaciado horno
Cuando nivel llenado líquido alcanza ~borde superior bobina, muestra tomada y material análisis final añadido horno. Material fundido y baño llevado a 80-100 °C bajo temperatura vaciado.
Cuando cuchara vaciado lista, horno desescoriado y llevado temperatura vaciado. Hornos frecuencia media: 2-5 min para esto. Temperatura medida termopar inmersión. Antes vaciado, pequeña cantidad ferro-aleaciones cargada horno evitar ebullición durante vaciado.
En cuchara colada: ferro-aleaciones y carburante (si requerido) en fondo, metal vaciado.
Control proceso y automatización
Concepto moderno acería: control todas funciones para conocimiento detallado calidad acero líquido y costes. Antes, solo acerías grandes tenían control horno. Ahora, bajo coste ordenadores y PLC (control lógica programable) permite sistemas control complejidad variable instalables económicamente en instalaciones pequeñas. Funciones clasificadas: (i) automatización proceso, (ii) monitorización proceso, (iii) visualización/registro información, (iv) interfaz otros hornos/sistemas control.
Automatización proceso
Sistemas avanzados controlan ciclo acería desde selección materiales carga a vaciado acero líquido e interfaz con sistemas gestión. Simples solo controlan operación acería. Para funcionar necesitan: peso carga, tiempo, potencia entrada. Peso carga: celdas carga o entrada operador. Tiempo: reloj interno dispositivo reiniciado inicio cada carga. Potencia: mediciones voltaje/corriente bobina horno. Energía entrada calculada y comparada valor conjunto determinado experiencia fabricante hornos similares, alterable operador caso individual. Valor conjunto alcanzado = horno apagado automáticamente, carga fundida ~temperatura objetivo. Medición parámetros razonablemente precisa, pero variación carga y disposición en horno resulta energía inducida variable = temperatura obtenida varía entre cargas. Siguiente etapa: sobrecalentar metal a temperatura vaciado establecida, solo posible si temperatura inicial conocida. Logrado asegurando medición inmersión precisa metal líquido, resultado directamente a sistema control o entrada operador.
Entre fundición y sobrecalentamiento, metal normalmente desescoriado, muestreado, composición alterada cumplir especificación. Si requerido, sistema control mantiene temperatura valor conjunto y calcula nivel potencia óptimo. Así control preciso energía suministrada, evitando coste energía alto y temperatura excesiva.
Sistemas control usables otras operaciones automáticas: (i) arranque frío horno, (ii) sinterizado nuevo revestimiento. Datos temperatura termopares, sistema controla temperatura variando potencia entrada.
Monitorización proceso
Controlando operación acería, sistema también monitoriza auxiliares: agua, hidráulica, alimentación eléctrica, extracción humos. Problema = alarma visual alerta operador. Registro largo plazo corriente bobina y tendencias voltaje particular: aumento indica desgaste revestimiento. Sistema da indicación operador cuándo refractario necesita reemplazo.
Visualización y registro información
Sistema control proporciona información, complejos a todos niveles operador-gestión. Unidad visualización (VDU): consumo energía, potencia, temperatura, peso metal horno durante fundición, mantenimiento, sobrecalentamiento. Datos frecuentemente forma gráfica asistir lectura. Menús diferentes funciones: (i) alarmas, (ii) ajuste revestimiento, (iii) vaciado. Monitor esclavo duplica visualización fuera plataforma horno. Sistemas simples: LCD mismos datos generales pero no gráficos.
Operador comunica sistema entrada información/alterar ajustes: teclados, lápices luz, pantallas táctiles según preferencia fabricante y sofisticación sistema. Registros disponibles carga, turno, mes.
Interfaz otros hornos y sistemas control
Sistemas diseñados controlar operaciones acería con >1 horno. Sistema controla todos hornos y optimiza fundición para salida metal requerida instalación completa. Considera limitaciones potencia en períodos día por contrato proveedores electricidad y optimiza acería mejor tasa fundición.
Sistemas desarrollados reportar/recibir información red control nivel superior. Actúa sobre información red: cambio temperatura colada metal, cambio composición aleación, disponibilidad materias primas, peso carga, opera hornos accordingly.
Sistemas control descritos = método control automático fundición, mantenimiento, vaciado. Pueden arrancar horno frío, controlar ciclo sinterizado revestimiento, chequeo diagnóstico continuo alimentación, componentes horno, sistemas auxiliares, revestimiento. Fallo/avería identificado y llamado atención operador. Registros completos todos datos monitorizados control gestión. Sistemas controlan >1 horno y parte red mayor controlando todas funciones taller fundición. Sistemas más sofisticados no coste-efectivos acerías pequeñas. Algunos retro-adaptables equipos existentes.
Proceso de manufactura
- Comprender las inclusiones en el acero: causas, tipos y mitigación en la metalurgia secundaria
- Producción de acero verde: revolucionando la industria para un planeta más fresco
- Horno de Inducción para Acería: Tecnología Eficiente de Fusión Eléctrica
- Horno Optimizador de Energía (EOF): Tecnología de Vanguardia en Acería
- Optimización de operaciones de alto horno con coque nut: Eficiencia y beneficios de costos
- Optimización de Producción de Acero: Uso de Metal Caliente en Hornos Eléctricos de Arco
- Horno Eléctrico de Arco DC: Tecnología Eficiente de Acería con Un Solo Electrodo
- Prevención de irregularidades en la operación del alto horno: Estrategias probadas
- Optimización de los sistemas de refrigeración del alto horno para mayor eficiencia y longevidad
- Proceso CAS-OB: Metalurgia secundaria avanzada con tratamiento de argón y oxígeno
- La química detrás de la siderurgia en convertidor de oxígeno básico (BOF)