



Horno de Recalentamiento para Acero: Clave para la Eficiencia en Laminación en Caliente
Calentamiento de Acero en Horno de Recalentamiento
El horno de recalentamiento es un equipo importante en el proceso de laminación en caliente. Es el corazón de cualquier laminador en caliente. El recalentamiento de acero es un proceso continuo. El material de acero a laminar se carga en la entrada del horno de recalentamiento. El material de acero se empuja hacia adelante sobre el fondo del horno mediante una máquina empujadora (pusher) cuyo ariete está en contacto directo con el material de acero. El material de acero se precalienta, calienta y homogeneiza (soaking) a medida que pasa por las zonas de precalentamiento, calentamiento y homogeneización del horno de recalentamiento. Al final de la zona de homogeneización del horno, el material de acero se descarga del horno por un expulsor (ejector) para su laminación en el laminador. La temperatura del material de acero calentado en el momento de la descarga depende de varios factores y puede variar en el rango de 1100 °C a 1250 °C.
El tamaño del horno de recalentamiento se expresa normalmente como la capacidad de suministrar al laminador acero suficientemente caliente, en toneladas por hora. Materiales de acero con diferentes composiciones, dimensiones y temperaturas de carga pueden residir en el horno simultáneamente.
El horno de recalentamiento usado para calentar los materiales de acero se considera normalmente de alto consumo energético. También emite una buena cantidad de contaminantes a la atmósfera porque el proceso usado para la generación de calor es la combustión. El proceso de recalentamiento tiene una influencia considerable en la economía del funcionamiento del laminador.
Tipos de Hornos de Recalentamiento Continuos
Generalmente hay tres tipos de hornos de recalentamiento continuos usados en los laminadores. Estos son: (i) horno de tipo empujador (pusher), (ii) horno de fondo caminante (walking hearth), y (iii) horno de haz caminante (walking beam).
Los hornos de tipo empujador tienen algunas desventajas que incluyen: (i) daño frecuente del fondo refractario, (ii) marcas de patines (skid marks) en el material de acero calentado, (iii) pérdidas de energía debido al enfriamiento por agua de los patines, (iv) la estructura de soporte para el material de acero en hornos con quemadores superiores e inferiores tiene un efecto perjudicial en el uso de energía, (v) la descarga del material de acero debe ir acompañada de la carga del material, (vi) el tamaño y peso del material de acero y la longitud del horno están limitados por la fricción y existe la posibilidad de acumulación (pile-up) del material de acero en el horno, y (vii) no hay posibilidad de calentar el material de acero por los cuatro lados.
El horno de recalentamiento calienta el material de acero cargado a la temperatura de laminación para su laminación en caliente en el laminador. La temperatura de laminación es aquella que hace que la carga de acero sea adecuada para la deformación plástica en el proceso de laminación. Para esto, el acero debe tener temperaturas donde su microestructura está en el rango austenítico.
El acero a laminar suele estar en forma de palanquillas (billets), blooms o planchones (slabs). Su forma puede ser cuadrada, rectangular, plana o redonda. Forma la cama de carga del horno. El horno puede ser solo de quemadores superiores (top fired) o de quemadores superiores e inferiores (top and bottom fired). Los quemadores pueden ubicarse en el extremo del horno, en los laterales o en el techo. El horno de recalentamiento puede usar combustible líquido, gaseoso o sólido. Los quemadores se ubican de manera de lograr una distribución uniforme del calor.
Método de Calentamiento Convencional
El método normal o convencional de calentamiento en el horno de recalentamiento para calentar el material de acero a la temperatura de laminación es calentar el acero en el horno que está siendo disparado por quemadores operando en o ligeramente por encima de la relación estequiométrica del combustible usado. La relación estequiométrica del 100 % se define como la relación aire/combustible que produce una combustión perfecta del combustible y produce una atmósfera gaseosa en el horno que está compuesta solo de nitrógeno (N₂), dióxido de carbono (CO₂) y vapor de agua (H₂O). La combustión a una relación aire/combustible ligeramente por encima del 100 % estequiométrico resulta en un pequeño porcentaje de oxígeno (O₂) en la atmósfera gaseosa del horno. Además, debido a las altas temperaturas existentes en el horno, algún porcentaje de N₂ se convierte en óxidos de nitrógeno.
Durante el recorrido del material de acero a través del horno, la energía se transfiere al material de acero por medio de convección desde los gases de quemador calientes que están en contacto directo con el material de acero y por medio de radiación desde las paredes del horno calentadas y el techo del horno calentado. La transferencia de energía dentro del material de acero tiene lugar por conducción. La transferencia de energía de calor por radiación es la forma más eficiente de transferencia de energía de calor. La transferencia de calor por radiación tiene lugar a través del área útil de transferencia de calor creada por la cama del material de acero.
Componentes Principales del Horno de Recalentamiento
Los componentes principales de un horno de recalentamiento consisten en: (i) una cámara construida de materiales refractarios e aislantes para retener el calor a las altas temperaturas de operación, (ii) un fondo de horno para soportar y transportar el acero, (iii) un conjunto de quemadores que pueden usar combustible sólido, líquido o gaseoso para elevar y mantener la temperatura en la cámara, (iv) un sistema para la remoción de los gases de combustión de la cámara, y (v) sistemas para la introducción y remoción del material de acero de la cámara del horno.
Como se indicó anteriormente, el horno se divide básicamente en tres zonas: (i) zona de precalentamiento, (ii) zona de calentamiento, y (iii) zona de homogeneización (soaking). En la zona de precalentamiento, el material de acero cargado se precalienta. El papel de la zona de precalentamiento es aumentar la temperatura del material de acero progresivamente. El calentamiento lento de la superficie del acero inicialmente es necesario para el control de las tensiones térmicas en el material de acero. En la zona de calentamiento, la temperatura de la superficie del material de acero se eleva rápidamente. La mayor parte de la absorción de calor por el material de acero se logra en esta zona. En la zona de homogeneización, la temperatura interna del material de acero se controla para tener, en la medida de lo posible, una temperatura uniforme a lo largo de la sección transversal del material de acero. La temperatura de esta zona se aumenta progresivamente para tener la temperatura objetivo o deseada de descarga para el material de acero.
En el horno de recalentamiento, la mayor cantidad de calentamiento tiene lugar en la zona de calentamiento. La uniformidad de temperatura hasta los límites deseados entre el núcleo y la superficie del material de acero se logra en la zona de homogeneización. Los gases de escape se mueven en una dirección opuesta a la del material de acero y así aseguran una cantidad considerable de recuperación de calor residual por convección en la zona de precalentamiento. La zona de precalentamiento también se llama a veces zona recuperativa. La velocidad y el tiempo de retención de los gases de escape en el horno son importantes para la transferencia efectiva de su calor sensible al material de acero.
Requisitos de Eficiencia y Operación
El horno de recalentamiento debe ser altamente eficiente en combustible. Necesita tener: (i) perfil de techo adecuado, (ii) distribución de calor zonal efectiva, (iii) longitud óptima de la zona de precalentamiento para la transferencia de calor recuperativo, (iv) ubicación adecuada de los quemadores, (v) ubicación adecuada del puerto de salida para los gases de escape, (vi) liberación de calor suficiente dentro de la cámara del horno para calentar el material de acero y superar todas las pérdidas de calor, (vii) transferencia efectiva de la parte disponible del calor de los gases del horno a la superficie del material de acero que se calienta, (viii) aislamiento adecuado para tener la temperatura mínima de la piel del horno, (ix) control efectivo de la presión de la cámara del horno para eliminar la entrada de aire atmosférico, (x) instrumentación necesaria para el control de parámetros importantes del horno, (xi) equipos para la recuperación de calor residual, y (xii) equipos para control de emisiones.
Los requisitos básicos de operación de los hornos de recalentamiento incluyen: (i) lograr la temperatura mínima deseada necesaria para la laminación de acero consistentemente, (ii) minimizar la diferencia de temperatura entre la superficie, el núcleo y a lo largo de la longitud del material de acero a un nivel deseado de 15 °C a 25 °C, (iii) minimizar los puntos fríos también conocidos como marcas de patines (skid marks) en la carga de acero, (iv) evitar el sobrecalentamiento y quemado del acero, (v) minimizar la formación de escama, (vi) minimizar la descarburación en la superficie del acero, (vii) evitar tensiones térmicas y grietas en el material de carga, (viii) eliminar rayaduras en la superficie inferior del material de acero, (ix) tener bajo consumo energético y pérdidas mínimas de calor del horno, (x) tener máxima recuperación del calor sensible de los gases de escape, (xi) tener bajas emisiones generadas por combustión, y (xii) tener un sistema de control funcional simple y fácil.
Eficiencia Térmica del Horno de Recalentamiento
La eficiencia térmica del horno de recalentamiento se define como el aumento del contenido de calor de la carga de acero, al calentar desde la temperatura inicial hasta la temperatura de laminación, dividido por la energía proporcionada por el combustible que incluye tanto la energía latente como la energía sensible.
El horno de recalentamiento consume alrededor del 70 % al 80 % del consumo total de energía de un laminador que tiene un horno de recalentamiento de tipo empujador continuo. El horno de tipo empujador sufre el problema perenne de baja eficiencia. La eficiencia térmica de este tipo de horno está normalmente en el rango de alrededor del 20 % al 30 %, ya que se pierde mucho calor. La pérdida de calor en el horno se debe a varias razones que incluyen: (i) calor almacenado en las estructuras del horno, (ii) pérdida de calor de la pared exterior y estructuras del horno, (iii) calor llevado por implementos, herramientas y equipos, (iv) calor requerido para calentar la infiltración de aire frío en el horno, (v) calor llevado por el exceso de aire usado para la combustión en el horno, (vi) pérdida de calor en los gases de escape, (vii) pérdidas de calor debido a fugas, y (viii) pérdida de calor al agua de enfriamiento usada para el enfriamiento de los patines. La mayor fuente de pérdida de calor es a través de los gases de escape que salen del horno. Cuanto mayor es la temperatura del horno, mayor es la pérdida a través de los gases de escape. El diagrama de balance térmico típico de un horno de tipo empujador está en la Figura 1.
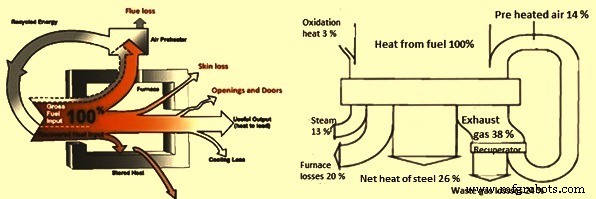
Figura 1: Diagrama de balance térmico típico de un horno de tipo empujador
Calentamiento de Acero y Prácticas Operativas
El calentamiento del material de acero en el horno de recalentamiento está influenciado por las prácticas operativas. Una buena práctica operativa tiene mejor control sobre la formación de escama, consumo de combustible y calidad de calentamiento. También tiene un impacto en la productividad del horno. Los factores que influyen en la práctica operativa incluyen: (i) cobertura del fondo (hearth coverage), (ii) temperatura de descarga del material de acero, (iii) uniformidad de temperatura a lo largo de la longitud y sección transversal del material de acero, (iv) control de la combustión del combustible, (v) control de la entrada de exceso de aire en el horno controlando O₂ en el gas de escape, (vi) control de la presión del horno, y (vii) recuperación de calor residual.
El control de la combustión optimiza el calor sensible que es absorbido por el material de acero. El uso eficiente del combustible controla el flujo de gas de escape dentro de la atmósfera del horno. El consumo específico de combustible en el horno está influenciado por: (i) valor calorífico (CV) del combustible, (ii) exceso de aire en la atmósfera del horno, (iii) temperatura de precalentamiento del aire de combustión, (iv) temperaturas de las zonas de quemado, (v) temperatura del material de acero en la entrada del horno, (vi) cobertura del fondo por el material de acero, (vii) temperatura de descarga del material de acero, (viii) pérdidas de calor del horno, y (ix) retrasos del molino.
Consideraciones para Hornos Alimentados con Carbón Pulverizado
En el caso de horno de recalentamiento alimentado con carbón, además del CV del carbón, otros factores importantes incluyen: (i) contenido de cenizas, humedad y materia volátil del carbón, (ii) consistencia de la fracción de tamaño durante la pulverización, (iii) mezcla uniforme de carbón pulverizado con el medio de transporte (aire de combustión), y (iv) tasa de alimentación constante de carbón pulverizado al quemador. El carbón pulverizado se transporta normalmente suspendido en aire. Se usa el método de transporte en fase diluida (lean phase). Este método normalmente usa el aire de transporte como aire primario en el quemador. En este caso, los requisitos de transporte usualmente determinan el flujo de aire primario. Esto implica que la velocidad de descarga del aire primario en la boquilla del quemador es la única variable que puede usarse para optimizar el momento y, por tanto, la combustión.
La velocidad del aire debe ser suficiente para mantener el carbón en suspensión, pero no demasiado alta ya que eso causará desgaste rápido y pérdida de presión excesiva. La velocidad de transporte mínima recomendada es de 22 m/s con un óptimo de 25 m/s y un mínimo absoluto de 19-20 m/s. A menor velocidad, el carbón puede caer y acumularse en espacios muertos dando lugar a un riesgo severo de incendio y explosión ya que el carbón acumulado está sujeto a ignición espontánea.
El carbón pulverizado no se distribuye normalmente de manera uniforme en el aire de transporte dentro de la tubería. A menudo ocurre una distribución severa e impropia del carbón, conocida como «roping» (formación de cordones). Esto no es predecible pero tiende a volverse más severo cuantos más codos hay en el sistema y más larga es la tubería. El roping es difícil de detectar y cuantificar pero afecta adversamente el rendimiento del quemador con respecto al patrón de llama y perfil de liberación de calor.
Recuperación de Calor Residual
Los gases de escape del horno de recalentamiento salen del horno a una temperatura que es más alta que la temperatura del material de acero en el horno. El calor sensible en los gases de escape al salir del horno puede llevarse alrededor del 35 % al 55 % de la entrada de calor al horno. Cuanto mayor es el exceso de aire y la temperatura del gas de escape, mayor es la salida de calor del horno. Por tanto, la recuperación de calor residual juega un papel muy importante en la determinación de la eficiencia de combustible del horno de recalentamiento. Uno de los métodos importantes de reciclaje del calor sensible de los gases de escape de vuelta al horno consiste en el precalentamiento del aire de combustión en un recuperador de calor residual.
La recuperación de calor residual suele tener beneficios directos e indirectos. Los beneficios directos incluyen: (i) mejora de la eficiencia del sistema de calentamiento con reducción en el consumo específico de combustible, (ii) menor temperatura del gas de escape que sale de la chimenea, (iii) mayor temperatura de llama debido al aire de combustión precalentado, (iv) calentamiento más rápido del material de acero en el horno, y (v) aumento de la productividad del horno. Los beneficios indirectos incluyen: (i) reducción de la contaminación del aire, y (ii) reducción en el tamaño de los equipos, lo que a su vez también reduce la energía necesaria para hacer funcionar esos equipos.
Curva de Calentamiento Típica
Una vez que una pieza de carga de acero se envía al horno de recalentamiento, esta avanza desde la entrada, zona de precalentamiento, zona de calentamiento, zona de homogeneización y a la salida, secuencialmente. En el curso de su recorrido, la temperatura superficial del acero, que es controlada por la curva de calentamiento, con el tiempo y el tiempo de retención del acero en el horno determinan la uniformidad de temperatura. Además, la curva de calentamiento y el tiempo de retención afectan el agotamiento de energía o consumo de combustible. La distribución de temperatura superficial está gobernada principalmente por radiación y parcialmente por transferencia de calor convectiva y conductiva. Con la suposición de equilibrio térmico en la superficie del acero, la curva de calentamiento típica (o la temperatura superficial del acero) puede representarse por una función arco-tangente. La distribución de temperatura superficial (Ts) con la ubicación del acero (z) se muestra en la Figura 2, en la que la curva ha sido no-dimensionalizada y normalizada en términos de temperatura de carga (Tc), temperatura de descarga (Td) y longitud del horno (L).
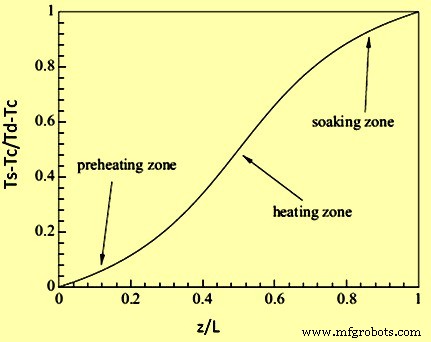
Figura 2: Curva arco-tangente típica usada para calentar acero en un horno de recalentamiento
Factores que Afectan la Eficiencia de Calentamiento
Los factores que contribuyen a la baja eficiencia de calor del horno de recalentamiento incluyen: (i) la capacidad del horno no coincide con la capacidad del laminador, (ii) equipos inadecuados usados para la combustión, (iii) no provisión de recuperadores o recuperadores con capacidad inadecuada o recuperador ineficiente, (iv) no provisión o bypass del sistema de control de relación aire/combustible, (v) no provisión de control automático de temperatura y sistemas de control de presión del horno, (vi) mantenimiento y operación inadecuados del horno y sistema de combustión, (vii) almacenamiento de calor en la estructura del horno, (viii) pérdidas de las paredes exteriores o estructura del horno, (ix) calor transportado fuera del horno por transportadores de carga, fijaciones, bandejas, etc., (x) pérdidas por radiación de aberturas, partes expuestas calientes, etc., (xi) calor llevado por la infiltración de aire frío en el horno, y (xii) calor llevado por el exceso de aire usado en los quemadores.
Proceso de manufactura
- Lana de Acero: Historia, Producción y Seguridad
- Tubería de acero: Tipos, historia y fabricación moderna
- El oficio de las tijeras: de las hojas de muelle antiguas a las herramientas de precisión modernas
- La Evolución de las Bañeras: De los Baños Antiguos a la Fabricación Moderna
- Cinc: Propiedades, Aplicaciones y Proceso de Producción
- Acero inoxidable: propiedades, fabricación y aplicaciones futuras
- Hornos de recalentamiento: Tipos, funciones y aplicaciones industriales
- El Papel del Nitrógeno en el Rendimiento del Acero
- Horno Eléctrico de Arco DC: Tecnología Eficiente de Acería con Un Solo Electrodo
- Metalurgia de Cuchara Avanzada: Refinado de Precisión para Acero de Alta Calidad
- Optimización de la calidad del acero: El papel crítico de la desoxidación