



Metalurgia de Cuchara Avanzada: Refinado de Precisión para Acero de Alta Calidad
Metalurgia de Cuchara
Después del vaciado del acero desde un horno primario (BOF, EAF o EOF), el acero fundido para aplicaciones de alta calidad o especiales se somete a refinado adicional en diversos procesos conocidos colectivamente como metalurgia de cuchara. También llamada refinado de cuchara o acería secundaria. Estos procesos se realizan comúnmente en cucharas. El control estricto de la metalurgia de cuchara está asociado a la producción de aceros de alta calidad con tolerancias químicas y de consistencia estrechas. Los objetivos son:
- Homogeneización – De composición química y temperatura del acero líquido en la cuchara
- Desoxidación o "killing" – Eliminación de oxígeno
- Ajuste de sobrecalentamiento – Calentamiento del acero líquido a temperatura adecuada para colada continua
- Adiciones de ferroaleaciones y carbono – Ajustes en la química del acero líquido
- Desgasificación al vacío – Eliminación de hidrógeno y nitrógeno
- Descarburación – Eliminación de carbono para cumplir requisitos de ciertos grados
- Desulfuración – Reducción de concentraciones de azufre hasta 0,002 %
- Limpieza microscópica – Eliminación de elementos no metálicos indeseables
- Morfología de inclusiones – Cambio de composición de impurezas residuales para mejorar la microestructura
- Propiedades mecánicas – Mejora en tenacidad, ductilidad y propiedades transversales
Según el tipo de acero requerido, se usan uno o más de los siguientes procesos: (i) enjuague o agitación, (ii) horno de cuchara, (iii) inyección en cuchara, (iv) refinado en cuchara, (v) procesos de desgasificación, (vi) proceso AOD, y (vii) proceso CAS-OB (Ajuste de composición por burbujeo de argón sellado con soplado de oxígeno). La figura 1 muestra algunos procesos.
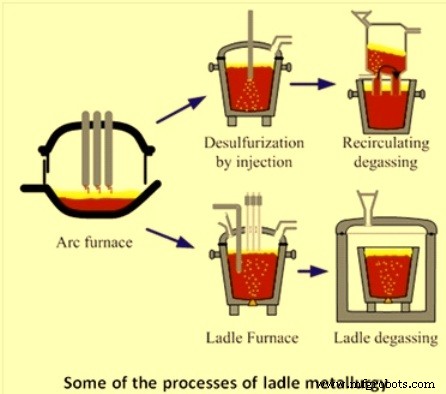
Figura 1: Algunos procesos de metalurgia de cuchara
Antecedentes Históricos
El tratamiento del acero en cuchara comenzó hace ~45 años con los primeros procesos de desgasificación al vacío cuchara-cuchara y cuchara-molde para eliminación de hidrógeno. A finales de los 50, desgasificadores más eficientes como Dortmund-Hörder (DH) y Ruhrstahl-Heraeus (RH) se popularizaron. A mediados de los 60, procesos como desgasificación por arco al vacío (VAD), proceso ASEA-SKF y descarburación oxígeno-al vacío (VOD) para aceros de alto cromo se implementaron con éxito. Procesos de convertidor como AOD se introdujeron a principios de los 70.
La inyección de fundente granulado en acero líquido, combinada con agitación por argón, comenzó a principios de los 70. Le siguió la alimentación por alambre hueco (cored wire) de elementos de aleación para mejor control de composición y morfología de inclusiones.
Enjuague o Agitación
Para lograr temperatura y composición homogéneas, el acero en la cuchara se enjuaga normalmente mediante burbujeo de gas argón. Para caudales moderados (ej. <0,6 Nm³/min) se usan tapones porosos refractarios, normalmente montados en el fondo. Su función es proporcionar agitación por gas del metal fundido para promover la homogeneización. Las operaciones normales se realizan percolando argón a través del tapón poroso.
Hoy la mayoría de cucharas tienen tapones de fondo para burbujeo de argón. Sin embargo, se prevé enjuague mediante lanza superior como respaldo cuando el tapón de fondo no funciona.
Horno de Cuchara (Ladle Furnace - LF)
Un horno de cuchara alivia al proceso primario de muchas operaciones de refinado secundario. Sus funciones principales:
- Recalentamiento del acero líquido por energía eléctrica conducida por electrodos de grafito
- Homogeneización de temperatura y química mediante enjuague con gas inerte
- Formación de capa de escoria que protege el refractario del daño por arco, concentra y transfiere calor al acero, atrapa inclusiones y óxidos metálicos, y permite desulfuración
- Adiciones de ferroaleaciones para control químico global o de ajuste
- Adición por alambre hueco para ajuste y control de morfología
- Medio para desulfuración profunda
- Medio para desfosforación
- Actúa como buffer para equipos y procesos posteriores
El techo de la cuchara suele ser de diseño refrigerado por agua con sección central o delta refractaria, configurado para coordinarse con cucharas existentes de modo que el techo cubra completamente la parte superior cuando está en posición operativa (totalmente bajado).
Inyección en Cuchara
El acero líquido puede recalentarse oxidando aluminio y/o silicio mediante inyección de oxígeno a través de lanza. El recalentamiento con inyección de oxígeno sumergida se practica en algunas plantas. En el proceso RH-OB se logra eficiencia térmica promedio de 20-30 %. También se ha reportado eficiencia de recalentamiento ~80 % para RH-OB. En RH-KTB el oxígeno se suministra por lanza superior en lugar de toberas sumergidas como en RH-OB; la eficiencia térmica parece similar.
Una comparación de contenidos totales de oxígeno en acero colado de cargas recalentadas con oxígeno y cargas no recalentadas no mostró diferencias significativas.
Refinado en Cuchara
El refinado en cuchara comprende operaciones como desoxidación, desulfuración, desfosforación, adiciones controladas de elementos de aleación y modificación de inclusiones.
El refinado se realiza usualmente por desoxidación con ferro-manganeso, ferrosilicio, silico-manganeso y aluminio. El acero se desoxida parcialmente con silico-manganeso, ferro-manganeso y/o ferrosilicio, seguido de desoxidación final con aluminio. Esta práctica tiene ventajas: minimiza captación de nitrógeno, minimiza reversión de fósforo y minimiza pérdidas de aluminio durante la acería primaria. Hoy el uso de escorias sintéticas en cuchara es parte integral de la metalurgia de cuchara. El uso de escoria sintética de calcio-alumino-silicato ayuda a disolver productos de desoxidación, favoreciendo la actividad desoxidante. El acero parcialmente desoxidado puede desoxidarseさらに con silicuro de calcio (Ca-Si) inyectado como alambre hueco. Aceros "killed" desoxidados con aluminio normalmente tienen <5 ppm de oxígeno disuelto.
En ciertos grados se especifica azufre muy bajo (ej. 20 ppm o menos). Estos contenidos solo pueden lograrse por desulfuración en cuchara con escoria de aluminate de calcio cuando el acero está completamente "killed". Para desulfuración práctica en tiempo razonable, es esencial buena mezcla acero-escoria. La tasa de eliminación de azufre depende fuertemente del caudal de gas durante el enjuague. Otro método para azufre muy bajo es inyección de fundentes en la cuchara. Un fundente típico contiene 70 % CaO y 30 % CaF₂. La desulfuración por inyección de polvo es ~15 % más rápida que con escoria superior sola combinada con enjuague por gas. La desulfuración en cuchara va acompañada de disminución de temperatura, requiriendo recalentamiento.
La desfosforación en cuchara es necesaria cuando el fósforo en el metal caliente de entrada es alto. La eliminación se logra tratando el acero con escorias oxidantes base cal que contienen óxido de hierro.
El tratamiento con calcio del acero líquido se adopta normalmente para modificar la morfología de inclusiones. Como resultado, las inclusiones de alúmina y sílice se convierten en aluminatos de calcio o silicatos de calcio líquidos. Estas inclusiones líquidas son globulares por efectos de tensión superficial. Este cambio se conoce como control o modificación de morfología de inclusiones. Como el punto de ebullición del calcio es 1491 °C, el calcio es vapor a temperaturas de acería. Al añadir calcio al acero líquido, se requieren medidas especiales para asegurar su recuperación en el baño. El calcio o aleaciones de calcio se añaden a la mayor profundidad posible para usar la presión ferroestática y evitar la evaporación. La retención de calcio disminuye con el aumento de cantidad inyectada. La cantidad debe ajustarse según la limpieza del acero y su contenido total de oxígeno.
Desgasificación al Vacío del Acero Líquido
La desgasificación al vacío es un importante proceso de acería secundaria. Originalmente usada para eliminación de hidrógeno, hoy también se usa para refinado secundario y es cada vez más importante. Las reacciones dependientes de la presión son la razón del tratamiento.
Durante la acería, gases como oxígeno, hidrógeno y nitrógeno se disuelven en el acero. La desgasificación elimina nitrógeno e hidrógeno. Inicialmente usada principalmente para hidrógeno; en los últimos ~20 años ha aumentado su uso para producir aceros de ultra bajo carbono (ULC) con carbono ≤30 ppm.
La desgasificación puede realizarse colocando la cuchara con acero fundido bajo vacío (sistema no recirculante) o por recirculación del acero fundido en vacío (sistema recirculante). Ejemplos de sistemas recirculantes: RH, RH-OB, RH-KTB, DH. Ejemplos de no recirculantes: desgasificadores de cuchara o tanque, incluyendo VAD (desgasificación por arco al vacío) y VOD (descarburación oxígeno-al vacío), y desgasificadores de chorro.
En desgasificación de cuchara, la efectividad disminuye de arriba a abajo del baño. Las capas inferiores son mucho menos afectadas por el vacío al estar bajo presión ferroestática. La agitación del baño ayuda a exponer todo el contenido al vacío.
En ambos sistemas se usa argón como gas de elevación o agitación. En sistemas recirculantes, el argón es gas de elevación para bajar la densidad aparente del acero y elevarlo desde la cuchara al recipiente de vacío. En no recirculantes, el argón agita para promover eliminación de hidrógeno/nitrógeno y homogeneizar el baño.
No hay mucha diferencia en efectividad para eliminar hidrógeno o nitrógeno entre sistemas recirculantes y no recirculantes. Si la función principal es eliminar hidrógeno y a veces nitrógeno, la elección depende de la compatibilidad entre el recipiente de fusión y la colada, y consideraciones de costos de capital y operación.
Uno de los propósitos de tratar acero en desgasificador RH u RH-OB (KTB) es reducir el oxígeno disuelto mediante desoxidación por carbono antes de añadir aluminio para "killing" completo. Con esta práctica hay ahorros considerables por menor uso de aluminio.
Es posible cierta eliminación de nitrógeno durante la desgasificación al vacío, siempre que el acero esté completamente "killed" y tenga bajo contenido de azufre.
Proceso de Descarburación Argon-Oxígeno (AOD)
El AOD se usa principalmente en fabricación de acero inoxidable y otras aleaciones de alta calidad con elementos oxidables como cromo y aluminio. Tras la fusión inicial, el metal se transfiere a un recipiente AOD donde se somete a tres pasos de refinado: (i) descarburación, (ii) reducción, y (iii) desulfuración. El AOD fue inventado en 1954 por la división Lindé de Union Carbide Corporation, conocida como Praxair desde 1992.
El acero líquido se descarburiza y refina en el recipiente AOD a <0,05 % carbono. La característica clave es que el oxígeno para descarburación se mezcla con argón o nitrógeno (gases inertes) e inyecta a través de toberas sumergidas. Esta dilución de argón minimiza la oxidación no deseada de elementos preciosos en aceros especiales, como el cromo.
El AOD se usa ampliamente para producir aceros inoxidables y aleaciones especiales como aceros al silicio, aceros para herramientas, aleaciones base níquel y base cobalto. Es popular porque combina mayores rendimientos metálicos con menores costos de materiales. Otros beneficios: precisión en control químico hasta 0,01 % carbono o menos, desulfuración rápida a <0,001 %, eliminación de plomo a <0,001 %. Resultado: acero más limpio con mayor productividad.
Proceso CAS-OB
El proceso CAS-OB consiste en ajuste de composición por burbujeo de argón sellado con soplado de oxígeno. Fue desarrollado por Nippon Steel Corporation. Permite adiciones de aleación bajo ambiente inerte de argón. Permite adición simultánea de Al y gas O₂ soplado por lanza superior. Reaccionan formando Al₂O₃ y generando calor considerable por ser exotérmica. El CAS-OB resulta en calentamiento químico del acero líquido. El calentamiento se combina usualmente con ajuste de química por adición de ferroaleaciones y carburante. Durante el calentamiento, simultáneamente con inyección de oxígeno en la campana, se alimenta continuamente aluminio granular, ferroaleaciones y carburante. La tasa real de calentamiento es ligeramente menor a la estimada por pérdidas de calor durante el intervalo entre adiciones y medición de temperatura.
Proceso de manufactura
- Lana de Acero: Historia, Producción y Seguridad
- Tubería de acero: Tipos, historia y fabricación moderna
- El oficio de las tijeras: de las hojas de muelle antiguas a las herramientas de precisión modernas
- La Evolución de las Bañeras: De los Baños Antiguos a la Fabricación Moderna
- De los Fíbulas Antiguos a la Fabricación Moderna: El Imperdible Explicado
- Cinc: Propiedades, Aplicaciones y Proceso de Producción
- Rodamientos de bolas: Evolución, fabricación y control de calidad
- Acero inoxidable: propiedades, fabricación y aplicaciones futuras
- Producción de acero verde: revolucionando la industria para un planeta más fresco
- Elección de los grados de acero para herramientas adecuados para un rendimiento óptimo
- ¿Qué es el acero A2? Un grado de acero para herramientas versátil y rentable para aplicaciones industriales y de carpintería