



Galvanizado Profesional de Acero: Protección Anticorrosión Duradera
Galvanizado del Acero
El galvanizado del acero significa la aplicación de zinc sobre el acero para protección contra la corrosión. Los principales tipos de métodos comercialmente disponibles para aplicar recubrimientos de zinc son: galvanizado por inmersión en caliente, proceso de galvanizado continuo, electrogalvanizado, cincado (zinc plating), recubrimiento mecánico, metalizado de zinc (zinc spraying) y pintura con zinc. Cada método tiene características únicas que afectan no solo su aplicabilidad sino también la economía relativa y la vida útil esperada. El método de procesamiento, adherencia al metal base, protección en esquinas, bordes e hilos, dureza, densidad y espesor del recubrimiento pueden variar enormemente entre los diferentes recubrimientos.
La historia registrada del galvanizado se remonta a 1742, cuando P.J. Malouin, químico francés, describió un método de recubrir hierro sumergiéndolo en zinc fundido en una presentación a la Academia Real Francesa. Treinta años después, Luigi Galvani, epónimo del galvanizado, descubrió más sobre el proceso electroquímico entre metales. La investigación de Galvani fue continuada en 1829 cuando Michael Faraday descubrió la acción sacrificial del zinc, y en 1836 el ingeniero francés Sorel obtuvo patente para el proceso de galvanizado temprano. Para 1850, la industria británica de galvanizado usaba 10.000 toneladas de zinc anuales para protección del acero, y en 1870 empezó la primera planta de galvanizado en EE. UU. Hoy, el galvanizado está presente en casi todas las aplicaciones e industrias importantes donde se usa hierro o acero. El acero galvanizado por inmersión en caliente tiene un historial probado y creciente de éxito en innumerables aplicaciones mundiales.
Galvanizado por Inmersión en Caliente
Es uno de los medios más usados para proteger el acero. En este proceso, la aplicación del recubrimiento de zinc es por inmersión en caliente. Se obtiene un recubrimiento de zinc en productos de hierro y acero por inmersión del material en un baño de zinc líquido. El zinc puede aplicarse como recubrimiento en caliente porque tiene bajo punto de fusión. Al sumergirse el acero en zinc fundido, este fluye hacia recesos y áreas de difícil acceso, recubriendo completamente todas las áreas de formas complejas para protección anticorrosión. Antes de la aplicación, el acero se limpia para eliminar aceites, grasas, suciedad, calamina y óxido. Los recubrimientos galvanizados en caliente se usan en multitud de materiales, desde piezas pequeñas (tuercas, tornillos, clavos) hasta láminas, tuberías y formas estructurales muy grandes. El tamaño de los baños de zinc disponibles y la manipulación de material restringen el tamaño del acero que puede galvanizarse.
Como el proceso implica inmersión total en soluciones de limpieza y zinc fundido, se recubren tanto superficies interiores como exteriores. Esto incluye el interior de estructuras huecas y tubulares, y las roscas de sujetadores. La cobertura completa es importante ya que la corrosión tiende a ocurrir a mayor velocidad en el interior de algunas estructuras huecas donde el ambiente puede ser extremadamente húmedo y generalmente ocurre condensación. Las estructuras huecas pintadas no tienen protección contra la corrosión en el interior. Además, sujetadores sin protección en las roscas son susceptibles a corrosión, y sujetadores corroídos pueden generar preocupaciones sobre la integridad de conexiones estructurales.
Espesor en Esquinas y Bordes
El proceso de galvanizado produce naturalmente recubrimientos al menos tan gruesos en esquinas y bordes como en el resto de la pieza. Esto se debe a que la reacción entre hierro y zinc es una reacción de difusión y la estructura cristalina del recubrimiento se forma perpendicular a la superficie del acero. Como el daño al recubrimiento es más probable en los bordes, es donde más se necesita protección adicional. Los recubrimientos aplicados a brocha o pulverizados tienen tendencia natural a adelgazarse en esquinas y bordes.
Recubrimiento de Zinc y Corrosión
La corrosión puede verse simplificadamente como la tendencia del acero, tras su producción y conformado, a revertir a su estado natural de menor energía: el mineral. Esta tendencia se conoce como "ley de la entropía". Los métodos de protección contra la corrosión incluyen: (i) alterar el metal por aleación, (ii) cambiar el ambiente reduciendo humedad o usando inhibidores, (iii) controlar el potencial electroquímico aplicando corrientes catódicas o anódicas y aplicando recubrimientos orgánicos y metálicos.
El zinc tiene características que lo hacen un recubrimiento protector anticorrosión adecuado para productos de hierro y acero en la mayoría de ambientes. Además de crear una barrera entre el acero y el ambiente, el zinc tiene la capacidad de proteger catódicamente el metal base. El zinc, que es anódico al hierro y acero, se corroe preferencialmente y protege el hierro o acero contra el óxido cuando el recubrimiento se daña. Si el recubrimiento galvanizado se daña físicamente, sigue proporcionando protección catódica al acero expuesto. Si áreas individuales de acero subyacente quedan expuestas hasta un punto de 6 mm de diámetro, el zinc circundante protege estas áreas catódicamente mientras dure el recubrimiento.
El destacado comportamiento en campo de los recubrimientos de zinc resulta de su capacidad para formar películas de productos de corrosión densas y adherentes y una tasa de corrosión considerablemente inferior a la de materiales ferrosos (10 a 100 veces más lenta según el ambiente). Aunque la superficie fresca de zinc es bastante reactiva al exponerse a la atmósfera, se desarrolla rápidamente una delgada película de productos de corrosión que reduce drásticamente la velocidad de corrosión posterior.
Tres Niveles de Protección del Galvanizado en Caliente
El galvanizado en caliente proporciona protección superior contra la corrosión, especialmente en ambientes agresivos, mediante tres mecanismos:
- Protección de barrera: Primera línea de defensa. Al igual que las pinturas, el recubrimiento galvanizado en caliente protege aislando el acero de los electrolitos del ambiente. Mientras la barrera esté intacta, el acero está protegido y no ocurre corrosión. Si la barrera se rompe, comienza la corrosión. Dos propiedades importantes de la protección de barrera son: (i) adherencia al metal base, y (ii) resistencia a la abrasión. La naturaleza fuertemente adherente e impermeable del zinc metálico lo hace un excelente recubrimiento de barrera. Recubrimientos como la pintura, que generalmente tienen poros, son susceptibles a penetración de elementos que causan corrosión subpelícula que se propaga rápidamente.
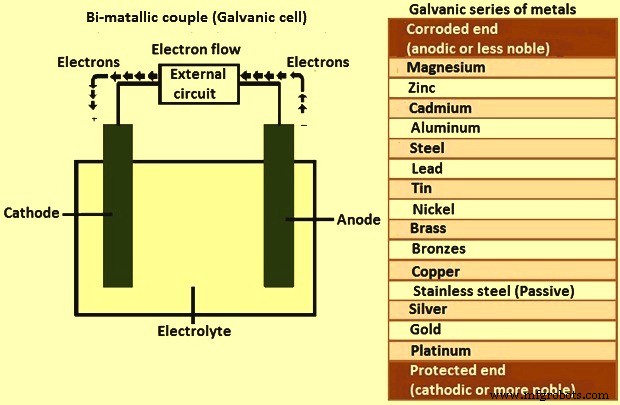
- Protección catódica: Además de la barrera, el galvanizado en caliente protege catódicamente: el zinc se corroe preferencialmente para proteger el acero base. La Serie Galvánica de Metales (Figura 1) lista metales ordenados por actividad electroquímica en agua de mar (electrolito). Esta disposición determina cuál metal será ánodo y cátodo cuando dos se ponen en una celda galvánica o electrolítica. Metales más arriba en la lista son anódicos a los de abajo, proporcionando protección catódica o sacrificial cuando se conectan. Por tanto, el zinc protege al acero. De hecho, esta protección catódica asegura que incluso si el recubrimiento se daña hasta exponer acero desnudo (hasta 6 mm de diámetro), no comienza corrosión hasta que todo el zinc circundante se consume.
- Pátina de zinc: El factor final para protección duradera es el desarrollo de la pátina de zinc. Es la formación de subproductos de corrosión de zinc en la superficie del acero. El zinc, como todos los metales, comienza a corroerse al exponerse a la atmósfera. Al exponerse recubrimientos galvanizados a humedad y aire libre, se forman naturalmente subproductos (óxido de zinc, hidróxido de zinc, carbonato de zinc) durante ciclos naturales de humedecimiento y secado. La pátina, una vez desarrollada, reduce la tasa de corrosión del zinc a ~1/30 de la del acero en el mismo ambiente y actúa como barrera pasiva e impermeable adicional.
Celda Galvánica
En una celda galvánica (Figura 1), cuatro elementos son necesarios para que ocurra corrosión: (i) ánodo: electrodo donde la reacción genera electrones y el material se corroe, (ii) cátodo: electrodo que recibe electrones y se protege de la corrosión, (iii) electrolito: conductor por donde fluye corriente iónica (soluciones acuosas de ácidos, bases, sales), y (iv) camino de retorno de corriente: vía metálica conectando ánodo a cátodo, a menudo el metal subyacente. Los cuatro elementos son necesarios; eliminar uno detiene el flujo de corriente y la corrosión no ocurre. Sustituir un metal diferente por ánodo o cátodo puede invertir la dirección de la corriente, cambiando qué electrodo sufre corrosión.
Proceso de Galvanizado
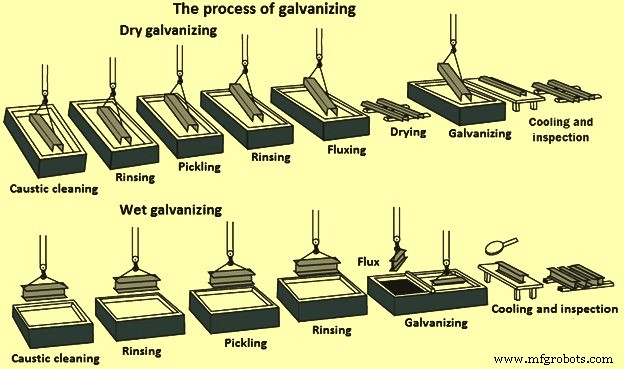
El proceso (Figura 2) consta de tres pasos básicos: (i) preparación de superficie, (ii) galvanizado, (iii) inspección.
Preparación de Superficie
Es el paso más importante en la aplicación de cualquier recubrimiento. En la mayoría de casos, preparación incorrecta o inadecuada es la causa de falla del recubrimiento antes de su vida útil esperada. La preparación en el galvanizado tiene su propio control de calidad integrado: el zinc simplemente no reacciona metalúrgicamente con una superficie de acero que no esté perfectamente limpia. Cualquier falla o inadecuación en la superficie es inmediatamente aparente al retirar el acero del zinc fundido, ya que las áreas sucias permanecen sin recubrir y se requieren acciones correctivas inmediatas.
La preparación típicamente consta de tres etapas: (i) limpieza cáustica, (ii) decapado ácido, (iii) fluxado. En la limpieza cáustica, una solución alcalina caliente elimina contaminantes orgánicos (suciedad, grasa, aceite). Epoxis, vinilos, asfalto, pintura o escoria de soldadura deben eliminarse antes del galvanizado por granallado o chorro de arena u otros medios mecánicos. En el decapado, calamina y óxido se eliminan normalmente por decapado en solución diluida de ácido sulfúrico (H₂SO₄) caliente o ácido clorhídrico (HCl) a temperatura ambiente. La preparación también puede lograrse con limpieza abrasiva como alternativa o complemento a la limpieza química. La limpieza abrasiva proyecta granalla o arena metálica contra el acero por chorros de aire o ruedas giratorias rápidas.
La tercera etapa es el fluxado, la preparación final antes del galvanizado. El fluxado elimina óxidos y previene formación de nuevos óxidos en la superficie del metal antes del galvanizado. El método de aplicación del flux depende de si se usa el proceso de galvanizado húmedo o seco (Figura 2). En el proceso seco, el acero o hierro se sumerge o pre-fluxa en solución acuosa de cloruro de zinc amonio. El material se seca antes de sumergirse en zinc fundido. En el proceso húmedo, una capa de cloruro de zinc amonio líquido flota sobre el zinc fundido. El hierro o acero pasa a través del flux en su camino al zinc fundido.
Galvanizado
En este paso, el material se sumerge completamente en un baño con mínimo 98 % de zinc fundido puro. La química del baño debe cumplir especificaciones de normas nacionales o internacionales. La temperatura del baño se mantiene a ~450–460 °C. Los artículos de acero fabricados se sumergen hasta alcanzar la temperatura del baño. El zinc reacciona con el hierro en la superficie del acero formando una aleación intermetálica zinc-hierro. Los artículos se retiran lentamente del baño y el exceso de zinc se elimina por drenado, vibrado y/o centrifugado.
Las reacciones metalúrgicas que forman la estructura de capas de aleación zinc-hierro continúan tras la retirada del baño, mientras los artículos estén cerca de la temperatura del baño. Los artículos se enfrían en agua o aire ambiente inmediatamente tras la retirada. Como el proceso implica inmersión total, es un proceso completo: todas las superficies quedan recubiertas. El galvanizado protege tanto el exterior como el interior de estructuras huecas.
Factores que influyen en espesor y apariencia del recubrimiento: (i) composición química del acero, (ii) condición de superficie, (iii) trabajo en frío previo al galvanizado, (iv) tiempo de inmersión, (v) velocidad de retirada, (vi) velocidad de enfriamiento.
El galvanizado se realiza en planta bajo cualquier condición climática o de humedad. La mayoría de recubrimientos aplicados a brocha o pulverizados dependen de condiciones climáticas adecuadas para aplicación correcta. Esta dependencia a menudo se traduce en costosos retrasos en construcción.
Inspección
Las dos propiedades del recubrimiento galvanizado en caliente examinadas tras el galvanizado son espesor y apariencia. Varias pruebas físicas y de laboratorio simples determinan espesor, uniformidad, adherencia y apariencia. Los productos se galvanizan según normas nacionales e internacionales que cubren desde espesores mínimos requeridos para diversas categorías hasta composición del zinc usado.
El proceso de inspección es simple, rápido y requiere mínima mano de obra. Esto es importante ya que la inspección para asegurar calidad en recubrimientos a brocha o pulverizados es altamente intensiva en mano de obra y usa mano de obra calificada costosa.
El espesor se prueba generalmente con medidor magnético de espesor. Los espesores mínimos y requisitos de muestreo están en normas. Estas también proveen guías para el número de muestras a medir según tamaño del lote.
El medidor más preciso y fácil de operar es el magnético electrónico. Ninguna lectura individual puede ser inferior a un grado de recubrimiento por debajo del grado requerido y el promedio debe ser igual o superior al grado requerido.
Una prueba de adherencia no suele ser parte de las normas pero puede hacerse con un cuchillo robusto. Si el recubrimiento no se puede remover presionando firmemente con un cuchillo robusto, es sano.
Calidad Física del Recubrimiento Galvanizado
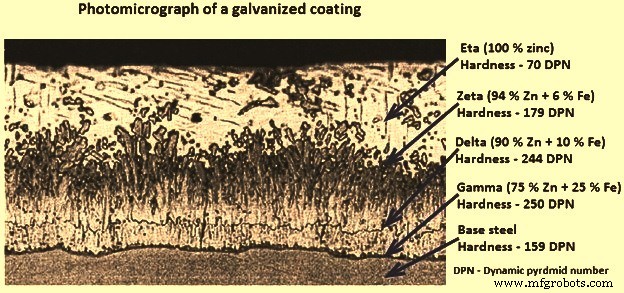
Depende del enlace metalúrgico. El galvanizado forma un enlace metalúrgico combinando zinc y acero subyacente, creando una barrera que es parte del propio metal. Durante el galvanizado, el zinc fundido reacciona con el hierro del acero formando una serie de capas de aleación zinc-hierro. La Figura 3 muestra una fotomicrografía de la sección transversal de un recubrimiento galvanizado y una microestructura típica de tres capas de aleación y una capa de zinc metálico puro. El recubrimiento es adherente al acero subyacente en ~250 kg/cm². Otros recubrimientos típicamente ofrecen adherencia de 20–45 kg/cm² como máximo.
La formación del recubrimiento es una reacción metalúrgica: zinc y acero se combinan formando capas duras intermetálicas, antes de la capa externa, típicamente 100 % zinc (capa eta). La fotomicrografía (Figura 3) es una sección transversal. La primera capa de aleación sobre el acero es la capa gamma (~75 % Zn, 25 % Fe). La siguiente, capa delta (~90 % Zn, 10 % Fe). La tercera, capa zeta (~94 % Zn, 6 % Fe). La última (capa eta), formada al retirar el material del baño, es idéntica a la química del baño: zinc puro. En la micrografía se ve que las capas gamma, delta y zeta forman ~60 % del recubrimiento total, con la capa eta completando el resto.
En la Figura 3, bajo el nombre de cada capa, su dureza se expresa en "número de pirámide de diamante" (DPN). El DPN es medida progresiva de dureza: mayor número, mayor dureza. Típicamente, las capas gamma, delta y zeta son más duras que el acero subyacente. Esta dureza brinda protección excepcional contra daño por abrasión. La capa eta es bastante dúctil, dando resistencia al impacto. Dureza, ductilidad y adherencia combinan para dar protección inigualable contra daño por manipulación brusca durante transporte y en servicio. La tenacidad es extremadamente importante ya que la protección de barrera depende de la integridad del recubrimiento. Los recubrimientos galvanizados correctamente aplicados son impermeables.
Durante la reacción del acero con zinc fundido, dos factores afectan predominantemente el crecimiento del recubrimiento. El espesor se determina principalmente por el espesor del acero y su composición química. Esto es importante por dos razones: (i) en general, mayor espesor de zinc, mayor protección anticorrosión, y (ii) recubrimientos excesivamente gruesos pueden tener menor adherencia que los de espesor normal.
Aceros Adecuados para Galvanizado
La mayoría de aceros pueden galvanizarse satisfactoriamente. Sin embargo, elementos reactivos como silicio y fósforo pueden afectar el proceso. Una selección apropiada de composición del acero da mayor consistencia en apariencia, espesor y suavidad. La historia previa del acero (laminado en caliente o frío) también afecta su reacción con el zinc fundido. Donde la estética es importante o existen criterios de espesor o suavidad, se necesita atención especial en la selección del acero.
La química del acero, particularmente niveles de silicio, fósforo, manganeso y carbono, influye en las características del recubrimiento. El silicio especialmente puede tener efecto profundo en el crecimiento del recubrimiento. Fósforo y manganeso también aumentan la reactividad, y en combinación con niveles específicos de silicio pueden producir recubrimiento gris mate más grueso. El carbono, azufre y manganeso también pueden tener efecto menor en el espesor.
La composición química es muy importante. La cantidad de silicio y fósforo influye fuertemente en espesor y apariencia. Nivel de silicio ≥ 0,04 % o fósforo ≥ 0,05 % generalmente resultan en recubrimientos gruesos consistiendo principalmente de aleaciones zinc-hierro. Para recubrimientos de máxima calidad, niveles de silicio < 0,04 % o entre 0,15 % y 0,23 %. Aceros fuera de estos rangos, considerados reactivos, pueden galvanizarse y típicamente producen recubrimiento aceptable, pero a menudo forman recubrimiento más grueso, esperando apariencia más oscura.
Influencia del Silicio y Fósforo en la Reactividad
Durante la producción de acero, se añade silicio o aluminio para desoxidar. Estos son aceros "killed". Como el contenido de silicio afecta la reacción de galvanizado en caliente, siempre debe considerarse para aceros a galvanizar. Aceros killed al aluminio adecuados para galvanizado tienen bajo silicio, < 0,03 %. Aceros killed al silicio con contenido > 0,14 % también funcionan bien, pero dan recubrimiento más grueso que los killed al aluminio. El contenido de fósforo también influye en la reactividad, especialmente en aceros laminados en frío. Otros elementos de aleación no tienen influencia mayor.
Rango de Sandelin
Aceros con contenido de silicio + fósforo en el rango 0,03 % a 0,14 % se llaman "aceros Sandelin" en terminología de galvanizado. Estos aceros deben evitarse o usarse baños de galvanizado especiales. En baño de zinc convencional, la reacción es muy fuerte y el recubrimiento se vuelve grueso e irregular, a menudo con mala adherencia. Son los cristales en la capa de aleación más externa, la fase zeta, los que crecen como granos finos y delgados. El zinc fundido difunde rápidamente entre granos y el crecimiento es muy rápido. Si no hay baños de zinc con adiciones de aleación adecuadas, este tipo de acero debe evitarse para galvanizado en caliente.
Estudios han mostrado que el límite inferior del rango Sandelin es menor que lo sugerido antes. También se ha mostrado que el fósforo tiene gran influencia en reactividad para aceros laminados en frío. Recomendaciones:
- Si la apariencia es muy importante (ej. aplicaciones arquitectónicas), para acero laminado en frío: "silicio < 0,03 % y Si + 2,5 × P < 0,04 %".
- Para acero laminado en caliente, el silicio es aún más crítico, pero el fósforo es menos importante: "silicio < 0,02 % y Si + 2,5 × P < 0,09 %".
- En la mayoría de casos, acero con Si + P < 0,03 % es adecuado y da acabado aceptable tanto en laminado en frío como en caliente.
Aceros Killed al Aluminio
También contienen bajos niveles de silicio, importante para reactividad. En años recientes, acero killed al aluminio con silicio ultra-bajo (< 0,01 %) y aluminio > 0,035 % es más común. Estos aceros tienen propiedades positivas para corte y conformabilidad. Sin embargo, el bajo silicio combinado con alto aluminio hace las capas de zinc más delgadas que lo establecido en normas de galvanizado en caliente.
Si el galvanizado se realiza en baño con aleación de níquel (común hoy, ya que el níquel añade propiedades positivas), la reactividad disminuye aún más, resultando capas más delgadas. Una desviación de la norma para estos aceros puede acordarse entre cliente y galvanizador. Si no se acepta desviación, este acero debe granallarse antes del galvanizado.
Apariencia del Recubrimiento
El galvanizado en caliente de aceros con bajo silicio o fósforo da recubrimientos de zinc claros y brillantes. En ambientes exteriores, el color cambia a gris mate y claro tras un tiempo. Aceros con silicio 0,15–0,22–0,23 % normalmente dan recubrimientos claros y brillantes. Silicio ~0,25 % puede dar superficies grises o red gris sobre superficie brillante. Si se usa baño de zinc aleado con níquel, la reacción zinc-hierro se reduce y el recubrimiento suele ser brillante hasta 0,22 % de silicio.
Aceros con mayor silicio (> 0,25 %) normalmente dan recubrimientos grises mates, más oscuros con mayor silicio. El color gris oscuro es solo efecto estético, ya que la protección anticorrosión es igual o mejor mientras el espesor sea el mismo. Los recubrimientos grises oscuros suelen ser más gruesos que los brillantes, al ser más gruesos por mayor reactividad hierro-zinc, dando mayor protección. El color está determinado por la proporción de cristales hierro-zinc mezclados con zinc puro en la capa externa. Cuanto más clara la superficie, mayor el contenido hierro-zinc; más oscura, menor.
Cuando un recubrimiento con alto hierro se corroe, el hierro se libera y oxida, pudiendo dar coloración rojiza-marrón. El color rojizo aumenta cuando mayor parte del recubrimiento hierro-zinc se corroe. Así, una decoloración rojiza no significa que el recubrimiento de zinc se haya ido.
Recubrimientos con capa externa de zinc metálico puro y apariencia clara también pueden desarrollar decoloración rojiza cuando la capa de zinc puro se ha corroído. El tiempo para que aparezca es mayor, dependiendo del espesor de la capa de zinc puro. En aceros con Si + P > 0,03 %, el contenido de zinc puro es generalmente 30–50 % del espesor total.
Proceso de Galvanizado Continuo
El proceso continuo de recubrimiento en caliente es un método ampliamente usado, desarrollado originalmente alrededor de 1960 para galvanizado de productos como lámina, tira y alambre de acero. El recubrimiento fundido se aplica sobre la superficie del acero en proceso continuo. El acero pasa como cinta continua a través de baño de zinc fundido a velocidades hasta 200 m/min. El tamaño de la lámina puede variar de 0,25 a 4,30 mm de espesor y hasta 1830 mm de ancho.
Este proceso comienza limpiando el acero en una unidad que típicamente usa líquido alcalino combinado con cepillado, enjuague y secado. Luego, el acero pasa al horno de recocido para ablandarlo e impartir resistencia y conformabilidad deseadas. En este horno, el acero se mantiene bajo atmósfera reductora de hidrógeno y nitrógeno para eliminar cualquier óxido en la superficie. El extremo de salida del horno se conecta con una cámara de vacío ("snout") al baño de recubrimiento fundido para evitar que el aire re-oxide el acero calentado. En el baño, el producto se envía alrededor de un rodillo sumergido y reacciona con el metal fundido para crear el recubrimiento adherido, y luego se retira en dirección vertical. Una vez fuera del baño, aire a alta presión elimina exceso de zinc fundido para crear espesor controlado. Luego el acero se enfría para permitir que el metal se solidifique sobre la superficie, antes de contactar otro rodillo para evitar transferir o dañar el recubrimiento.
El proceso en caliente para producto en lámina se usa hoy para fabricar siete tipos de productos recubiertos en caliente: galvanizado (zinc), galvannealed (90–92 % zinc y 8–10 % aleación hierro), dos aleaciones de zinc y aluminio (55 % Al + 45 % Zn, y 95 % Zn + 5 % Al), dos aleaciones base aluminio (100 % Al, y 89–95 % Al + 5–11 % Si), y recubrimiento terne (85–97 % plomo + 3–15 % estaño).
Proceso de manufactura
- Latón: Composición, historia y fabricación moderna
- Lana de Acero: Historia, Producción y Seguridad
- Tubería de acero: Tipos, historia y fabricación moderna
- El oficio de las tijeras: de las hojas de muelle antiguas a las herramientas de precisión modernas
- La Evolución de las Bañeras: De los Baños Antiguos a la Fabricación Moderna
- De los Fíbulas Antiguos a la Fabricación Moderna: El Imperdible Explicado
- Cinc: Propiedades, Aplicaciones y Proceso de Producción
- Elección de los grados de acero para herramientas adecuados para un rendimiento óptimo
- Acero Zincado vs. Galvanizado: Entendiendo las Diferencias Clave
- ¿Qué es el acero A2? Un grado de acero para herramientas versátil y rentable para aplicaciones industriales y de carpintería
- Acero Galvanizado: Tipos, Aplicaciones y Beneficios Clave