



Descarbonuración Avanzada Argon-Oxígeno (AOD) para Acero Inoxidable Premium y Aleaciones de Alta Calidad
Proceso de Descarbonuración Argon-Oxígeno
La descarburación argón-oxígeno (AOD) es un proceso utilizado principalmente en la producción de acero inoxidable y otras aleaciones de alta calidad como aceros al silicio, aceros para herramientas, aleaciones base níquel y aleaciones base cobalto con elementos oxidables como cromo y aluminio. El AOD fue inventado en 1954 por la división Lindé de Union Carbide Corporation, que se convirtió en Praxair en 1992. La figura 1 muestra un convertidor AOD.
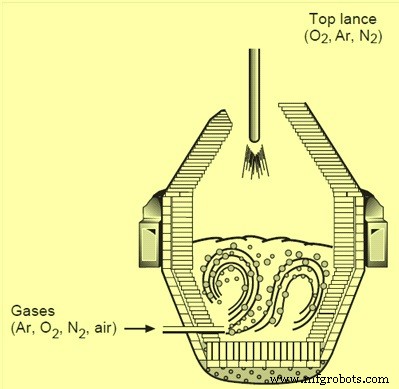
Figura 1: Convertidor AOD
Actualmente, más del 75 % del acero inoxidable mundial se produce mediante el proceso AOD. Su popularidad radica en que combina mayores rendimientos metálicos con menores costos de materiales. Proporciona una forma económica de producir acero inoxidable con una pérdida mínima de elementos valiosos. Forma parte de un proceso dúplex en el que la chatarra o materias primas vírgenes se funden primero en un horno de arco eléctrico (EAF) o de inducción (IF). El metal fundido se descarburiza y refina luego en un convertidor AOD hasta menos del 0,05 % de carbono.
La característica clave del convertidor AOD es que el oxígeno para la descarburación se mezcla con gas inerte (argón o nitrógeno) e inyecta a través de toberas sumergidas. Esta dilución de argón minimiza la oxidación no deseada de elementos preciosos en aceros especiales, como el cromo. Otros beneficios incluyen precisión en el control químico hasta 0,01 % de carbono o menos, desulfuración rápida a menos de 0,001 % y eliminación de plomo a menos de 0,001 %. El resultado es un metal más limpio con mayor productividad.
Principio de Dilución en el Proceso AOD
El proceso AOD utiliza la técnica de dilución para la descarburación del baño de acero. La inyección de gas inerte reduce la presión parcial de CO en el baño, permitiendo que un mayor contenido de cromo esté en equilibrio con menores contenidos de carbono. La energía de agitación del gas soplado a través de las toberas subsuperficiales y la formación de monóxido de carbono en el interior del baño hacen que los convertidores estén entre los reactores metalúrgicos más intensamente agitados. El contacto íntimo gas-metal y la excelente mezcla escoria-metal facilitan las reacciones de refinación.
Tres Etapas Principales del Refinado AOD
- Descarburación
- Reducción
- Ajuste final de química y temperatura
Etapa de Descarburación
La entrada del proceso AOD es la salida del EAF o IF. El acero líquido, que contiene la mayor parte del cromo y níquel necesarios para la composición final, se vacía a 1500-1600 °C del EAF o IF a una cuchara de transferencia. El metal líquido se transfiere al convertidor AOD, que puede girarse hacia abajo para que las toberas laterales queden por encima del nivel del baño durante la carga.
Tras la transferencia, se añade ferro-cromo de alto carbono y comienza la soplado con mezcla de gas inerte (argón, nitrógeno) y oxígeno. Inicialmente, la relación oxígeno/argón varía de 5:1 a 3:1, disminuyendo conforme avanza la descarburación. Al alcanzar el 30 % del carbono original, la relación cambia a 2:1. El mayor beneficio ocurre cuando la relación es 1:1: la oxidación de carbono continúa, pero la de cromo se limita drásticamente debido al bajo potencial de oxígeno de la mezcla gaseosa. El soplado continúa hasta lograr 0,09-0,012 % C.
Los gases de proceso se inyectan a través de toberas sumergidas en la pared lateral o fondo. La inyección lateral proporciona máxima energía de agitación; la inferior mejora el desgaste en el cuerpo del convertidor. El número y posición de toberas depende del tamaño del convertidor, rango de pesos de carga, caudales de gas y tipos de aleaciones.
El sistema de control de gases suministra caudales nominales de 1,0-3,0 Nm³/min/ton. Controla con precisión los caudales y monitoriza la cantidad inyectada para que el operador controle el proceso y mida el oxígeno total inyectado.
La descarburación ocurre cuando el carbono disuelto reduce los óxidos de cromo y hierro formados. Las reacciones son:
3O₂ (g) + 4Cr = 2Cr₂O₃
Cr₂O₃ + 3C = 2Cr + 3CO (g)
La descarburación ocurre en la superficie de las burbujas ascendentes formadas por el gas inerte inyectado o en la superficie de partículas de óxido de cromo que se reducen generando monóxido de carbono.
Durante la descarburación, se realizan adiciones para obtener la composición química final: ferro-cromo de alto carbono, chatarra de acero inoxidable, chatarra de acero al carbono, níquel, hierro, ferro-manganeso de alto carbono y óxido de molibdeno. Estas adiciones también reducen la temperatura del baño, ya que las oxidaciones de carbono y cromo son exotérmicas. La temperatura se controla generalmente por debajo de 1720 °C. El peso total de adiciones de aleación oscila entre 5 % y 30 % del peso de vaciado. En la etapa final, la relación oxígeno/argón cambia a 1:3-1:2 para llevar el carbono al valor deseado (<0,03 %).
Etapa de Reducción
En esta etapa se cargan las adiciones de reducción y se agitan con gas inerte durante el tiempo deseado. La mezcla de reducción consiste en aleaciones de silicio (ferrosilicio o cromo-silicio) y/o aluminio, para reducir óxidos metálicos de la escoria, y agentes fundentes como cal, cal dolomítica y fluorita. El baño se agita con gas inerte, típicamente 5-8 minutos.
Cr₂O₃ + 2Si = 3Cr + 2SiO₂
Se necesita adición adicional de silicio si la especificación del acero inoxidable lo requiere. La manipulación cuidadosa de la escoria es crucial. Todo óxido de cromo no reducido por carbono termina en la escoria, pudiendo formar espinelas complejas. La efectividad depende de la basicidad y composición de la escoria, temperatura, condiciones de mezcla y cinética de disolución de adiciones sólidas.
La cal y/o cal dolomítica se añaden justo antes del soplado de oxígeno para fundir la escoria de transferencia y el silicio en el metal. Durante el soplado, el silicio se oxida antes que el carbono. A veces se añaden antes del final del soplado para enfriar el baño y reducir el volumen de adiciones de reducción. Las adiciones fundentes (cal, cal dolomítica, espato) suelen ser del 3-7 % del peso total del baño.
La formación de escoria de alta basicidad y la reducción del potencial de oxígeno en el baño metálico son condiciones favorables para la eliminación de azufre. Por ejemplo, con azufre inicial de 0,03 %, tratamiento de reducción de 2-3 kg Al/ton, 2-3 kg espato/ton, basicidad final ~1,7 y 1700 °C, se logran contenidos finales de azufre de 0,003-0,005 %.
Control de Nitrógeno y Eliminación de Elementos Volátiles
La duración del soplado depende del carbono y silicio iniciales del metal cargado. El tiempo de descarburación oscila entre 20-35 minutos en convertidores modernos (inicio 1,5-2,5 % C, objetivo 0,04 %). Generalmente, el convertidor se gira a posición horizontal y se toma muestra a ~0,1 % C.
La eliminación de azufre es una reacción escoria-metal durante la fase de reducción. El fósforo, que requiere condiciones oxidantes, no puede eliminarse en el convertidor.
El control de nitrógeno es una reacción gas-metal. Según la especificación final de nitrógeno, el gas inerte inicial puede ser nitrógeno. Tras alcanzar cierto nivel de carbono, el nitrógeno se reemplaza por argón. Esto reduce el consumo y costo de argón manteniendo la especificación de nitrógeno. Tras el cambio, el nitrógeno se elimina del baño tanto por CO evolucionado como por argón. Elementos volátiles (plomo, zinc, bismuto) se eliminan durante la descarburación.
Desulfuración Avanzada
La formación de escoria de alta basicidad y reducción de potencial de oxígeno favorecen la eliminación de azufre. Se logran con alta concentración de cal en la escoria y baja actividad de oxígeno en el baño. La transferencia de azufre a la escoria sigue:
S(baño) + CaO(escoria) = CaS(escoria) + O(baño)
Se añade cal para diluir el azufre en el baño. También se puede añadir aluminio o silicio para eliminar oxígeno. Con azufre inicial 0,03 %, tratamiento de 2-3 kg Al/ton, 2-3 kg espato/ton, basicidad ~1,7 y 1700 °C, se reduce a 0,003-0,005 %. Si se requiere azufre extra bajo, se desescoria tras la reducción y se añade otra escoria básica. El metal y fundentes se mezclan para completar la desulfuración. En prácticas modernas, niveles de 0,001 % o menos son fácilmente alcanzables con esta práctica de doble escoria. Otras adiciones de aleación de ajuste pueden añadirse al final. Tras lograr los niveles de azufre, la escoria se retira y el baño está listo para vaciado.
Ajuste Final y Vaciado
Idealmente, la química del acero líquido debe cumplir las especificaciones finales para poder vaciar. Si es necesario, se cargan materias primas adicionales para pequeños ajustes antes del vaciado. Tras el vaciado, la cuchara se agita a menudo para homogeneización de composición y temperatura, junto con flotación de inclusiones. Esto se hace en cuchara con instalaciones de agitación, con o sin horno de cuchara. Tras el tratamiento de cuchara, el acero está listo para colada continua.
En los inicios del AOD, el convertidor se inclinaba para adiciones, toma de muestras y medición de temperatura con termopares de inmersión. El deseo de aumentar la productividad ha llevado a la carga continua de materias primas durante el soplado y la reducción. La instrumentación moderna permite tomar muestras y temperaturas con una lanza sublance especial con el convertidor en posición vertical.
Convertidor AOD
El convertidor AOD es un recipiente en forma de pera revestido con refractario básico. Tiene una cubierta cónica removible. La característica importante es que normalmente es de soplado lateral. En aceros que toleran nitrógeno, también puede soplarse mezcla de oxígeno y nitrógeno. Como los aceros inoxidables fundidos no generan espuma y la mayoría de procesos de refinación son de soplado lateral o inferior, las dimensiones son menores que un convertidor BOF comparable. Los volúmenes internos típicos son 0,4-0,8 m³/ton métrica de baño.
Para convertidores que vacían en cuchara sostenida por grúa, se usa una sección cónica superior seccionada. La porción seccionada permite que la grúa se acerque a la boca. Los que vacían en carro-cuchara suelen tener sección cónica concéntrica tipo BOF.
Una planta de alta producción típicamente tiene tres convertidores intercambiables para 100 % de disponibilidad. En un momento dado, uno está en el anillo de volcado refinando, otro recién revestido en precalentamiento, y el tercero en revestimiento. El convertidor en el anillo puede reemplazarse por uno precalentado en menos de una hora.
Toberas y Sistema de Refrigeración
El convertidor AOD tiene toberas montadas en la pared lateral o en el fondo. Típicamente consisten en un tubo de cobre con tubo exterior de acero inoxidable. Se forma un espacio anular entre ambos. Los gases de refrigeración soplados por el anillo exterior forman una acreción metálica u óxido (llamada "hongo") en la punta de la tobera, protegiéndola y al refractario circundante. Los gases de proceso (mezclas oxígeno/inertes) soplan por el anillo interior. Existen diseños especiales para normalizar el flujo en el espacio anular. El tamaño y número de toberas dependen de parámetros específicos; usualmente hay 2-9 toberas.
Las toberas laterales están sumergidas durante el procesamiento. Cuando el recipiente gira, las toberas quedan sobre el baño; los gases de proceso pueden cerrarse y un pequeño flujo de refrigeración protege las toberas.
Los convertidores de soplado inferior tienen diversas configuraciones según caudales requeridos; usualmente 2-4 toberas en el fondo.
Modificaciones del Proceso AOD
Lanza de soplado superior: Una modificación importante implica el uso de lanza de soplado superior además de las toberas laterales. La lanza inyecta oxígeno a caudales deseados para aumentar la descarburación y/o post-combustión. También puede diseñarse para soplar gases mixtos (mezclas gas inerte-oxígeno). La instalación de lanza e introducción de oxígeno en etapas iniciales reduce el tiempo de carga. La tecnología aumenta la productividad (ton/hora). La mayoría de instalaciones recientes incluyen lanza superior para soplado de oxígeno.
AOD-VCR: Otra modificación aplica vacío en el convertidor para reducir consumo de argón y silicio, así como tiempo de proceso en grados de bajo carbono.
Refractarios del Convertidor AOD
Las altas temperaturas en la punta de la tobera y la fuerte agitación del baño exigen gran resistencia a los refractarios. Mientras las campañas típicas de refractarios BOF duran meses o años, las de convertidores de acero inoxidable duran días o semanas. Los costos de refractarios son una fracción significativa de los costos operativos totales.
Hay dos opciones básicas: magnesita-cromita y dolomita. La elección depende del patrón de operación del recipiente, especificaciones del producto final y economía.
- Refractarios magnesita-cromita: Alta resistencia al desgaste pero mayor costo unitario que los dolomíticos. Posible contaminación por cromo del ladrillo. Son simultáneamente ácidos y básicos; se deben mantener composiciones estrictas de escoria para evitar desgaste rápido.
- Refractarios dolomíticos: Generalmente menos costosos que magnesita-cromita; la contaminación por cromo no es factor. La desulfuración a niveles muy bajos es generalmente más fácil porque se pueden usar escorias muy básicas sin efectos perjudiciales en los ladrillos.
Los convertidores se zonifican típicamente por espesor y calidad de ladrillo para maximizar la vida del revestimiento y minimizar costos. Las zonas de alto desgaste (pared de toberas, línea de escoria, almohadilla de transferencia) se revisten más gruesas y con refractario de mayor calidad.
Proceso de manufactura
- Fabricación de Tanques de Oxígeno: De Materias Primas a Aseguramiento de Calidad
- El oxígeno: del descubrimiento antiguo a la potencia industrial moderna
- Automatización, control y modelado avanzados en la siderurgia por oxígeno básico
- HIsmelt: Fundición Directa Avanzada para Producción de Hierro Líquido
- Moldeo por inyección de plástico de precisión: Producción eficiente de componentes duraderos
- Mecanizado CNC de Rosca (Tapping): Roscado de Precisión para Ensamblajes de Alta Calidad
- Tratamiento Térmico del Acero: Temple, Revenido, Recocido y Más para Cuchillos Duraderos
- Soldadura por Fricción: Técnicas, Beneficios y Aplicaciones Industriales
- Soldadura por Gas (Oxicetileno): Técnicas, Aplicaciones, Ventajas e Inconvenientes
- Proceso de extrusión: aplicaciones, materiales y técnicas
- Corte Oxi-Combustible Explicado: Proceso, Ventajas y Desventajas