



Producción avanzada de acero inoxidable: Del horno de arco eléctrico a técnicas modernas basadas en oxígeno
Procesos de fabricación de acero inoxidable
Los aceros inoxidables contienen 10–30% cromo. También cantidades variables de níquel, molibdeno, cobre, azufre, titanio, niobio, etc.
La mayoría de la producción fue por horno de arco eléctrico (EAF) hasta ~1970. Con uso de oxígeno en toneladas, la práctica EAF cambió. El oxígeno podía usarse para mejorar tasa de descarburación. Inyectando alto potencial de oxígeno se lograba, pero acompañado de reacción adversa: oxidación extensiva de cromo a escoria. Esto necesitó período de reducción bien definido donde ferrosilicio reducía cromo oxidado de la escoria.
La producción por proceso dúplex comenzó con el desarrollo exitoso del convertidor de descarburación argón-oxígeno (AOD). Aunque dúplex con AOD es el prominente, hay varios procesos dúplex usados hoy. En estos, un EAF u horno similar funde chatarra, ferroaleaciones y otras materias primas para producir acero líquido. Este, conteniendo la mayor parte de Cr y Ni y otros elementos de aleación, es la carga de los convertidores. Los convertidores logran aceros inoxidables bajo carbono. La versatilidad del dúplex EAF-AOD llevó a reexaminar uso de diferentes convertidores para fundición de inoxidables, llevando al desarrollo de varios otros convertidores para procesos dúplex.
El desarrollo para hacer inoxidables usando BOF (horno de oxígeno básico) convencional comenzó a finales de los 50 y principios de los 60. A mediados de los 60, algunos acereros usaban BOF existentes para descarburación parcial seguida de descarburación en cucharón bajo vacío para bajos carbonos. Estos son procesos tríplex: tres unidades (EAF, convertidor para pre-soplado, unidad de descarburación al vacío para refino final). Los aceros sufren tratamiento para descarburación final, recorte final, homogeneización y flotación de inclusiones antes de llevar cucharón a vaciado. En casi todos los tríplex, el procesamiento al vacío en cucharón de vaciado es el paso final antes de colada. Fig 1 compara rutas dúplex y tríplex.
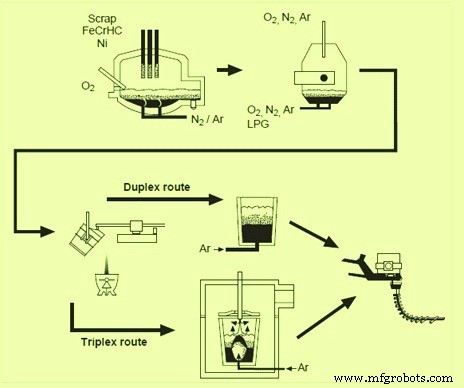
Actualmente hay diferentes procesos para hacer aceros inoxidables, divididos en tres grupos: procesos de convertidor, convertidor con vacío, y procesos de vacío.
Principios generales de producción de aceros inoxidables
La descarburación debe minimizar oxidación de cromo. Generalmente, al inyectar oxígeno en acero inoxidable, se oxida mezcla de cromo y hierro. La descarburación ocurre cuando carbono disuelto reduce óxidos de cromo y hierro formados. Secuencia:
3O₂(g) + 4Cr = 2Cr₂O₃
Cr₂O₃ + 3C = 2Cr + 3CO(g)
La descarburación ocurre en superficie de burbujas ascendentes formadas por gas inerte inyectado o en superficie de partículas de óxido de cromo que se reducen generando CO.
Tres técnicas básicas para minimizar oxidación de cromo: temperatura, dilución, y vacío.
- Temperatura: Usada por EAF antes de dúplex. Al aumentar temperatura, contenido de equilibrio a determinado % Cr disminuye. Pero conlleva dificultades operativas y altos costos.
- Dilución: Usada por AOD y todos los convertidores. Inyección de gas inerte (argón o nitrógeno) baja presión parcial de CO en baño, permitiendo mayores contenidos de Cr en equilibrio con menores contenidos de C.
- Vacío: Aplicar vacío al baño también remueve CO, permitiendo altos Cr en equilibrio con bajos C. Especialmente efectivo cuando contenido de C es bajo.
Control cuidadoso de la escoria producida es importante. Cualquier óxido de cromo no reducido por carbono termina en escoria, formando espinela compleja. Procesamiento posterior (reducción) requerido para recuperar elementos oxidados (Cr, Fe, Mn, etc.). Efectividad del paso de reducción depende de: basicidad y temperatura de escoria, condiciones de mezcla en convertidor, cinética de disolución de adiciones sólidas.
Elección de rutas de proceso
Hay muchas rutas para fabricación de inoxidables. La elección se basa en factores que determinan costos de capital y operación: disponibilidad de materias primas, producto deseado, procesamiento posterior, logística de planta existente, economía de capital. También es deseable flexibilidad en ruta, ya que factores pueden cambiar. En general, flujo de proceso se clasifica como dúplex o tríplex. Dúplex (EAF + refinación en convertidor) tiende a ser flexible en selección de materias primas. Tríplex (EAF + convertidor + vacío) a menudo deseable cuando producto final tiene especificaciones muy bajas de C y N. Tríplex tiende a tener ciclos globales más largos por transferencia extra convertidor-unidad de vacío. También tiende a tener costos refractarios ligeramente mayores por dos hornos haciendo descarburación.
Para máxima flexibilidad, una planta debería tener flujo que incorpore ambas rutas. Esto ofrece mayor flexibilidad en materias primas, capacidad y flujo. Solo productos que requieran refinación al vacío por razones económicas/de calidad usarán ruta tríplex.
Procesos de refinación por dilución
En convertidor, la descarburación usa principio de dilución. Hay diferentes convertidores según gases usados. También son de soplado lateral o por fondo. Usuarios de convertidores laterales afirman mayor eficiencia de remoción de C (oxígeno reaccionando con C / total gases soplados) en rango 0,1–0,005% C, por mayor tiempo de residencia de burbujas de gas inerte, y mejor desulfuración 0,005%–<0,001% S por mejor mezcla. Los procesos de dilución más populares:
- Convertidor AOD: Proceso descrito en artículo separado: https://www.ispatguru.com/argon-oxygen-decarburization-process/
- K-BOP y K-OBM-S: K-BOP de Kawasaki comenzó como BOF convencional soplado por tope. Modificado con 7 toberas de fondo tipo OBM (Q-BOP) que soplan oxígeno con propano para refrigeración. Cal en polvo también inyectable. K-OBM-S desarrollado por Voest Alpine (ahora Siemens VAI) evolucionado de K-BOP. Inició con toberas en fondo; algunas instalaciones son reactores de soplado lateral. Convertidor K-OBM-S: soplado por tope con lanza y fondo/lateral con toberas. Muy similar a AOD moderno. Pero en K-OBM-S, hidrocarburos (gas natural, propano) protegen toberas y pueden aumentar vida refractaria.
- Convertidor MRP (Metal Refining Process): Desarrollado por Mannesmann Demag (ahora SMS Siemag). Acero líquido con Cr y Ni cargado. Descarburación con oxígeno y gases inertes. En etapas tempranas, gases soplados alternadamente por toberas de fondo. Oxígeno soplado sin dilución con gas inerte. Soplado de oxígeno deseado seguido de soplado solo con gas inerte. Ciclo oxígeno-inerte se llama refinación cíclica o pulsada; desarrolladores afirman que purgado con gas inerte puro logra baja presión parcial de CO y descarburación más rápida, menor oxidación de Cr y consumo de Si para reducción. Versión original evolucionó a MRP-L: todo oxígeno soplado por tope, gas inerte inyectado por elementos porosos en fondo. Toberas de fondo reemplazables fácilmente por fondo intercambiable. Con toberas de fondo, menos erosión en paredes laterales. En años recientes, unidades MRP-L acopladas con unidad de vacío como parte de tríplex para inoxidables requiriendo menores C y N.
- Convertidor CLU (Creusot-Loire-Uddeholm): Similar a AOD. Usa acero líquido de EAF. Impulso principal: sustituir vapor como gas diluyente en lugar de argón. Convertidor soplado por fondo, diferenciándose de AOD lateral. Primera planta comercial 1973. Período de descarburación: inyección mezcla oxígeno-vapor. Proceso ineficiente energéticamente (reacción vapor-baño endotérmica). Oxidación de Cr mayor que AOD al continuar descarburación bajo ~0,18% C. Aunque objetivo de reducir consumo de argón se cumple, mayor requerimiento de Si para reducción no necesariamente ahorra costos. Uso de vapor todo el período llevó a contenidos indeseables de H₂ en acero refinado. Prácticas evolucionaron usando varias cantidades de vapor, argón y nitrógeno.
- Proceso KCB-S (Krupp combined blowing-stainless): Producción en BOF con lanza tope se practicaba antes de AOD. Tras AOD, Krupp modificó convertidor para soplado combinado lanza-toberas para refinar inoxidables. Nombre: Krupp combined blowing-stainless (KCB-S). Introducción simultánea de gases ayudó a aumentar tasa de descarburación. Soplado por lanza y toberas bajo baño logró tasas muy altas. Aumento de tasa redujo hasta 30% tiempos de refinación vs AOD convencional. Acero de EAF cargado. Inicio: oxígeno puro simultáneo por lanza y toberas laterales. Tras temperatura deseada, adiciones durante soplado: cal, ferroaleaciones, chatarra. Al nivel crítico de C, contenido de oxígeno en gas de proceso reducido usando gases inertes (N₂, Ar). Relaciones O₂/inertes 4:1, 2:1, 1:1, 1:2, 1:4 usadas para perseguir menores C. Al 0,15% C, lanza se desconecta y gases solo por toberas. Al nivel objetivo, soplado de oxígeno cesa y se añade Si como ferrosilicio para reducir óxido de Cr en escoria y lograr especificación de Si. Adición de cal y fundentes con ferrosilicio baja oxígeno disuelto y mejora desulfuración.
- Convertidor ASM (Argon Secondary Melting): Desarrollado por MAN GHH en Alemania. Similar a AOD, pero toberas en fondo. Con oxígeno por tope, identificado como ASM-L.
- Convertidor STB (Sumitomo Top and Bottom Blowing): Sumitomo Metal desarrolló STB para superar desventajas de soplado puro tope o puro fondo combinando ambos. También intentó superar desventajas de AOD: erosión de toberas y tasa limitada de oxígeno. Suministro adicional de gases ricos en oxígeno por lanza tope acortó tiempos de descarburación.
- Convertidor TMBI (Top Mixed Bottom Inert): Convertidor equipado con toberas de fondo para inyectar solo gases inertes (Ar, N₂). Mayoría de gas de proceso por lanza tope, que puede introducir mezcla deseada. Proceso similar a otros con soplado combinado. Planta de Allegheny Ludlum con este proceso tiene hornos de inducción sin núcleo que funden chatarra de carbono y suministran arrabio libre de Cr a convertidores BOF.
- Unidades combinadas convertidor-vacío: Los convertidores arriba tienen desventaja: inoxidables con residuos muy bajos de C y N son difíciles. Período de descarburación se alarga, oxidación de Cr y consumo de Ar aumentan al bajar C y N deseados. Algunos acereros intentaron superar aplicando vacío a convertidor en etapas finales. Concepto promovido por Leybould-Heraus como alternativa a AOD o VOD. Persiguido por instalación AOD/VCR por Daido en Shibukawa y Chita y Nippon Steel en Hikari. AOD-VCR opera como AOD convencional hasta 0,08–0,10% C. Proceso se detiene para muestreo y tapa de vacío se coloca. Tapa sellada a brida a mitad de sección cónica. Vacío tirado para resto de descarburación y reducción. Desulfuración en cucharón de transferencia antes de carga AOD. Ventajas principales vs procesos de convertidor: menor consumo de Ar y Si. Desventajas: mayor consumo refractario, menor capacidad de fundir chatarra, mantenimiento y costes añadidos de producción de vapor. Comparado con convertidor y VOD separados, AOD-VCR tiene costos operativos mayores (Si, refractario, Ar), menor productividad y mayores contenidos de N. Costos de capital pueden ser algo menores que dos unidades separadas.
Procesos de refinación al vacío
El uso de vacío para descarburación se desarrolló en Alemania. Procesos tempranos: desgasificación RH, DH, y Allegheny Vacuum Refining (AVR) como segundo paso en dúplex. Involucran bajar presión sobre baño para promover evolución de CO. Aceros inoxidables líquidos entrando a vacío contienen ~0,5% C o menos. La mayoría de procesos de vacío se realizan en cámara con cucharón lleno de metal, vs recipiente de refinación separado en dilución/convertidor.
Mediados de los 60, Allegheny Ludlum usó concepto de descarburación al vacío para desarrollar AVR. Se volvió no competitivo con introducción de AOD y se discontinuó.
Primeros dúplex con vacío como segundo paso eran lentos y flexibilidad limitada en materias primas. No podían seguir productividad mejorada de EAF y costos operativos altos. Desarrollos posteriores se enfocaron en convertidores para descarburizar acero de EAF como segunda etapa seguido de desgasificación al vacío para acabado. Tales procesos son tríplex para inoxidables (tres procesos para química final).
Nippon Steel introdujo RH-OB para inoxidables. Arrabio de alto horno alimentado a BOF donde se alea con Cr y sopla a 0,5–0,6% C. Descarburación final con RH-OB. Nippon Steel convirtió RH existente (usado para aceros al carbono) para inyectar oxígeno bajo vacío.
Thyssen en Alemania desarrolló VOD (descarburación oxígeno-vacío) a mediados de los 60. Etapas tempranas: VOD para descarburizar aleación fundida de EAF. Luego, pre-descarburación en BOF y tríplex EAF-BOF-VOD más productivo. Principios 70, Kawasaki modificó VOD usando múltiples tapones porosos burbujeadores en cucharón. Llamado SS-VOD (strong stirring VOD). 1988, ALZ en Bélgica modificó instalaciones para tríplex: EAF, MRP-L, VOD.
Ventajas principales de procesos de vacío: bajo consumo de Ar y baja oxidación de Cr durante descarburación final a bajos C. Esto lleva a menor consumo de elementos de reducción para recuperar Cr de escoria. Vaciado de acero desde cucharón usada en vacío elimina captura de N y O del aire asociada a vaciado de convertidores. SS-VOD, por fuerte agitación con múltiples burbujeadores, mejora capacidad de lograr niveles aún menores de C, N y H a mayores Cr.
Desventaja mayor de VOD: menos flexible que AOD u otro convertidor respecto a uso de materias primas.
Muchos acereros han realizado que procesos de vacío a menudo tienen altos costos operativos y no compiten con facilidad de operar convertidor a presión atmosférica. Sin embargo, procesos de vacío, especialmente SS-VOD, tienen capacidad única de lograr menores C y N en inoxidables no fácilmente alcanzables por AOD u otros convertidores.
Producción directa de acero inoxidable
En años recientes, esfuerzos para usar minerales de Cr y Ni en lugar de ferroaleaciones. En Japón, varias compañías han desarrollado y usan comercialmente tales procesos.
Procesos directos requieren menos chatarra y ferroaleaciones y pueden considerarse cuando chatarra inoxidable y ferroaleaciones no están disponibles en cantidad suficiente. Sin embargo, se necesitan minerales de Cr y Ni y pueden usarse en planta integrada donde hay arrabio. Son más intensivos en capital que otros procesos. Por tanto, implementación en otras plantas/ubicaciones probablemente limitada.
Proceso de manufactura
- Pasivado de Acero Inoxidable: Mejora de la Resistencia a la Corrosión y Rendimiento
- Acero inoxidable: propiedades, fabricación y aplicaciones futuras
- Inconel vs Acero Inoxidable: Seleccionando la aleación adecuada para aplicaciones de alta temperatura y resistentes a la corrosión
- Acero al Carbono vs Acero Inoxidable: Cómo Elegir el Material Adecuado para su Proyecto
- Cómo se produce el acero inoxidable: de la fundición a productos terminados
- Acero inoxidable austenítico: estructura, ventajas y aplicaciones
- Entendiendo el acero inoxidable: Composición, beneficios y aplicaciones
- Entendiendo el Acero Inoxidable: Propiedades, Beneficios y Aplicaciones
- Monel vs. Acero Inoxidable: ¿Qué Aleación Gana en Resistencia a la Corrosión?
- Acero dulce vs acero inoxidable: Diferencias clave explicadas
- Acero inoxidable con cobre antibacteriano: Seguridad mejorada y resistencia a la corrosión