



Corte Oxicombustible Explicado: Proceso, Beneficios e Inconvenientes
¿Qué es el Corte Oxicombustible?
La soldadura oxicombustible y el corte oxicombustible son procesos que usan gases combustibles (o combustibles líquidos como gasolina) y oxígeno para soldar o cortar metales. Los ingenieros franceses Edmond Fouché y Charles Picard desarrollaron la soldadura oxiacetilénica en 1903.
Se usa oxígeno puro, en lugar de aire, para aumentar la temperatura de la llama y permitir fusión localizada del material (ej. acero) en ambiente normal.
Una llama propano/aire quema a ~1980°C (2250 K), propano/oxígeno a ~2253°C (2526 K), oxihidrógeno a ~2800°C (3073 K) y acetileno/oxígeno a ~3500°C (3773 K / 6332°F).
Antes de cortar, la antorcha debe precalentar el acero a temperatura de ignición en el punto de inicio. A ~960°C (según aleación), el acero pierde propiedades protectoras contra oxígeno y sigue sólido.
Oxígeno puro se dirige entonces por la boquilla a la zona calentada. Este chorro fino y a alta presión cambia el acero precalentado y desprotegido en acero líquido oxidado por reacción exotérmica.
Esta escoria tiene punto de fusión menor que el acero, por lo que el chorro de oxígeno puede expulsar la escoria líquida de la cavidad sin afectar el acero sólido no oxidado. Esta reacción exotérmica es continua y crea el corte al mover la antorcha. Para mantenerla, la antorcha mantiene el acero caliente durante el corte.
Solo metales cuyos óxidos tienen punto de fusión menor que el metal base pueden cortarse con este proceso. De lo contrario, al oxidarse forma costra protectora que termina la oxidación. Solo acero dulce y algunas aleaciones bajas cumplen esto y pueden cortarse eficazmente con oxicombustible.
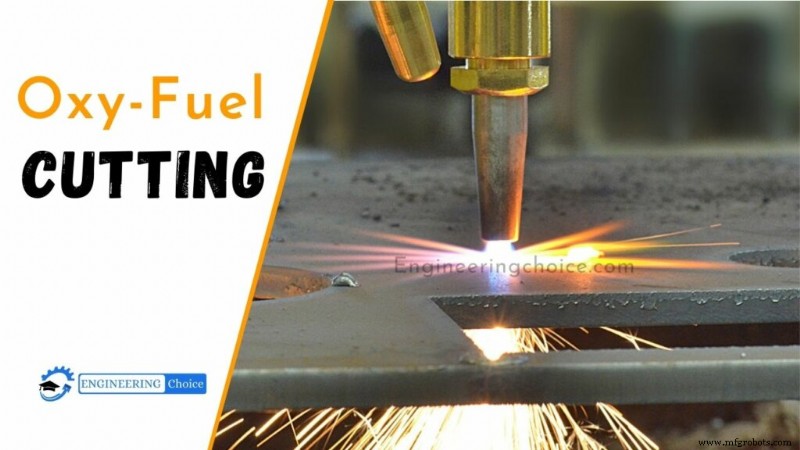
¿Cómo Funciona el Proceso de Corte Oxicombustible?
El corte oxicombustible es una reacción química entre oxígeno puro y acero para formar óxido de hierro. Puede describirse como oxidación rápida y controlada. Llamas de precalentamiento elevan la superficie o borde del acero a ~980°C (1800°F, color rojo brillante).
Oxígeno puro se dirige entonces al área calentada en chorro fino de alta presión. Al oxidarse y expulsarse el acero formando cavidad, el precalentamiento y chorro de oxígeno se mueven a velocidad constante para formar corte continuo.
Solo metales cuyos óxidos tienen punto de fusión menor que el metal base pueden cortarse. De lo contrario, la oxidación termina formando costra protectora. Solo acero bajo en carbono y algunas aleaciones bajas cumplen esto.
Así funcionan los conceptos básicos:
Paso 1: Precalentamiento
Antes de cortar, el acero debe calentarse a su temperatura de ignición, ~980°C (1800°F). A esta temperatura, el acero reacciona fácilmente con oxígeno. El calor lo proveen las llamas de precalentamiento de la antorcha oxicombustible. Dentro, el gas combustible se mezcla con oxígeno creando mezcla altamente inflamable.
La boquilla tiene múltiples orificios en patrón circular para enfocar la mezcla en múltiples chorros pequeños. La mezcla se ignita fuera de la boquilla, formando llamas de precalentamiento justo fuera de la punta.
Gases combustibles comunes: acetileno, propano, gas natural y algunas mezclas. Ajustando proporción combustible/oxígeno, la llama se ajusta para producir la mayor temperatura posible en la llama más pequeña, concentrando calor en área pequeña de la chapa.
Paso 2: Perforación (Piercing)
Una vez la superficie o borde alcanza temperatura de ignición, se enciende un chorro de oxígeno puro para comenzar a perforar la chapa. Se llama "oxígeno de corte", y el chorro se forma por un solo orificio central en la boquilla.
Al golpear el acero precalentado, comienza la oxidación rápida. Es cuando empieza lo real. La oxidación es reacción exotérmica: libera más calor del que necesita para empezar.
El acero oxidado toma forma de escoria fundida, y debe salir del camino para que el chorro "perfore" toda la chapa. Según espesor, puede tomar fracción de segundo a varios segundos.
Durante este tiempo, el chorro empuja más profundo y la escoria es expulsada por el orificio. Puede resultar en géiser masivo de acero fundido, o si se hace bien, pequeño charco de escoria sobre la chapa.
Paso 3: Corte
Una vez el chorro ha atravesado toda la chapa, la antorcha empieza a moverse a velocidad constante, formando corte continuo. La escoria formada se expulsa por la parte inferior.
El calor de la reacción química precalienta la chapa justo delante del corte, pero no lo suficiente para cortar sin llamas de precalentamiento. Así, las llamas permanecen encendidas durante todo el corte, aportando calor mientras la antorcha avanza.
Esos son los básicos. Pero hay muchos otros factores que afectan calidad del borde: velocidad, presión oxígeno de corte, ajuste llama precalentamiento, altura de corte, temperatura chapa, etc.
Características del Oxicombustible vs Plasma
- Material. Oxicombustible para acero dulce. Solo metales con óxidos de menor punto de fusión que el metal base. Solo acero dulce y algunas aleaciones bajas.
- Espesor de pared. Oxicombustible permite cortar paredes más gruesas que plasma. Plasma no puede por las enormes cantidades de energía necesarias para espesores similares.
- Ángulo de corte. Oxicombustible permite ángulos más pronunciados hasta 70° (vs 45° plasma) por concentración del haz de oxígeno.
- Cortes rectos. El haz de plasma tiende a desviarse en ángulos pronunciados. Esta desviación podría compensarse por automatización.
- Costes. Oxicombustible es más económico que plasma. Inversión inicial, consumibles y costes operativos son menores. Sin embargo, velocidades de procesado son típicamente menores bajo 20 mm (considerando perfilado 3D en industria pesada).
Ventajas y Desventajas del Corte Oxicombustible
En aplicaciones de corte oxicombustible, gas combustible y oxígeno generan la llama de corte. Messer Cutting Systems suministra gases: acetileno, MAPP, propano, gas natural, e información relativa a sus requerimientos.
Ventajas:
- Calidad de borde recto y alta precisión.
- Corte de bisel y tiras.
- Perfora acero dulce hasta 101 mm (4") a 127 mm (5").
- Inicio en borde y corte acero 254 mm (10") a 304 mm (12").
- Con múltiples antorchas, produce múltiples piezas, reduciendo tiempo y mano de obra.
Desventajas:
- No puede cortar acero inoxidable en circunstancias normales.
- Velocidades de corte más lentas vs plasma.
- Material fino puede deformarse (warp).
- Difícil producir agujeros menores que dos veces el espesor del acero.
Proceso de manufactura
- Ventajas y Desventajas de las Bombas de Calor: Lo que Debe Saber
- Motores de Dos Tiempos: Aplicaciones, Ventajas y Desventajas
- Fracking explicado: proceso, historia y el debate sobre su impacto
- Corte Oxi-Combustible Explicado: Proceso, Ventajas y Desventajas
- Corte Electroquímico: Ventajas y Desventajas
- Corte Abrasivo: Ventajas y Desventajas para Corte de Metal de Precisión
- Ventajas y desventajas del corte por chorro de agua para piezas metálicas de 2 ejes
- Corte por Electroerosión por Hilo: Ventajas, Desventajas y Mejores Usos
- Corte por Hilo EDM: Ventajas, Desventajas y Cómo Elegir
- Mangos de Acero Inoxidable: Ventajas, Desventajas y Perspectivas de Expertos
- Aislamiento de poliestireno: pros, contras y consideraciones clave