



Soldadura por Gas de Aluminio Explicada: Técnicas, Consejos y Mejores Prácticas
Los procesos de soldadura oxiacetilénica e oxihidrógeno son los más usados para soldar por gas aluminio y aleaciones de aluminio. El hidrógeno puede combustirse con oxígeno usando las mismas boquillas que el acetileno. Sin embargo, la temperatura es menor y se requieren boquillas de mayor tamaño.
Cuando acetileno y oxígeno se mezclan en proporciones correctas e ignitan, la llama resultante alcanza 3482°C (6300°F). Suficiente para fundir todos los metales comerciales tan completamente que los metales a unir fluyen juntos formando unión completa por presión mecánica o martilleo.
Excepto en material muy fino, metal extra en forma de varilla de alambre suele añadirse al metal fundido para reforzar ligeramente la costura. Si la soldadura se realiza correctamente, la zona de unión será tan fuerte como el metal base.
Metales soldables con llama oxiacetilénica: hierro, acero, hierro fundido, cobre, latón, aluminio, bronce y muchas aleaciones. La llama también se usa para corte, cementación y temple.
Preparación y Tratamientos de la Soldadura
Limpieza del Metal Base Antes de Soldar
Buenas prácticas de limpieza son siempre importantes al soldar aluminio. El nivel de limpieza y preparación requerido depende del nivel de calidad deseado. Preparación adecuada previa es importante cuando las fabricaciones deben cumplir requisitos de calidad de códigos como AWS D1.2.
Soldaduras de alta calidad son mucho más difíciles en aluminio que en acero. El aluminio tiene mayor potencial de problemas: falta de fusión, falta de penetración y porosidad.
La dura película de óxido superficial del aluminio puede crear problemas de falta de fusión y debe controlarse. La alta conductividad térmica puede crear falta de penetración. La alta solubilidad del hidrógeno en aluminio fundido puede crear porosidad y requiere eliminar toda humedad e hidrocarburos antes de soldar.
El espesor de la película de óxido debe controlarse y prevenirse su hidratación por humedad excesiva.
Almacenamiento del Metal y Preparación de la Unión – Qué Hacer y Qué No
Almacenamiento
- Almacene todo alambre de soldadura y metal base en lugar seco con fluctuación mínima de temperatura.
- Alambre preferiblemente en cuarto o armario seco y calefactado.
- Almacene metal verticalmente para minimizar condensación y absorción de agua entre capas.
- Traiga todo material de aporte y base al área de soldadura 24 horas antes para que alcance temperatura ambiente.
- Mantenga alambre cubierto siempre.
Preparación de la Unión
- No use métodos que dejen superficie pulida o manchada. Ej: superficie sierrada circular es soldable; sierra de cinta deja superficie manchada que puede causar falta de fusión y debe limarse antes de soldar. Disco abrasivo grueso preferible a muela, pero evite cualquier esmeriladora si es posible.
- No use lubricantes en preparación de unión, si es posible.
- No use disolventes clorados en área de soldadura: pueden formar gases tóxicos con arco eléctrico.
- No use corte oxicombustible, corte por arco carbónico o gouging, ni llamas oxicombustible para precalentar. Estos procesos dañan la zona afectada por calor y promueven crecimiento e hidratación de la película de óxido.
- Use corte y gouging por arco de plasma y corte láser.
- Elimine mecánicamente bordes de corte por plasma y láser en aleaciones series 2xxx, 6xxx y 7xxx. Bordes fundidos contendrán grietas de solidificación perjudiciales y condiciones de zona afectada. Elimine mínimo 3 mm (1/8") del borde. Use métodos que corten y retiren virutas.
- Prepare y limpie la unión antes del ensamblaje. Desengrase superficies con disolvente.
- Use paño limpio (gasilla o toallas de papel) para limpiar y secar con disolvente.
- No use trapos de taller para limpiar uniones ni aire comprimido para soplar. El aire contiene humedad y aceite.
- Cepille con alambre de acero inoxidable SOLO tras limpieza con disolvente. Cepillar antes incrusta hidrocarburos y contaminantes.
- Cepille todo metal que haya sido decapado. Los residuos subproductos del decapado deben eliminarse antes de soldar.
- Limpie frecuentemente cepillos y herramientas de corte.
Respaldo de Soldadura (Weld Backing)
Tiras de respaldo temporales suelen ser de cobre, aluminio anodizado, acero inoxidable o materiales cerámicos. Controlan penetración y se retiran tras soldar. Cuidado de no fundir el material de respaldo en el baño de soldadura.
Tiras de respaldo permanentes siempre son de la misma aleación que el metal base. Consulte AWS D1.2 para requisitos de retirada. Típicamente, no se usa abertura de raíz con respaldo temporal. Abertura de raíz típica con respaldo permanente.
Precalentamiento y Temperaturas Entre Pases
El precalentamiento puede reducir efectos térmicos de tamaño de sección al soldar metales base de espesores diferentes. Metales base tratables térmicamente y series 5xxx con >3% Mg no deben someterse a precalentamiento y temperaturas entre pases above 121°C (250°F) por más de 15 minutos. Consulte AWS D1.2.
Tratamiento Térmico Post-Soldadura y Envejecimiento
Al soldar aleaciones de aluminio tratables térmicamente, pierden gran parte de propiedades mecánicas en zona afectada por calor. Si metal base está en temple -T4, gran parte de la resistencia original puede recuperarse tras soldar por envejecimiento post-soldadura.
Si soldada en temple -T6, puede tratarse térmicamente en solución y envejecer tras soldar para restaurar temple -T6. Según metal de aporte usado, el tratamiento térmico y envejecimiento post-soldadura puede causar problemas.
Si el metal de aporte no responde al tratamiento térmico y envejecimiento igual que el metal base, la unión puede exhibir propiedades mecánicas inferiores. Por concentraciones de tensión en la soldadura, esto no es deseable.
Por tanto, si se realiza tratamiento térmico y envejecimiento post-soldadura, la selección del metal de aporte es crítica. Contacte con Hobart para consejo metalúrgico sobre qué metales de aporte se adaptan mejor a su aplicación.
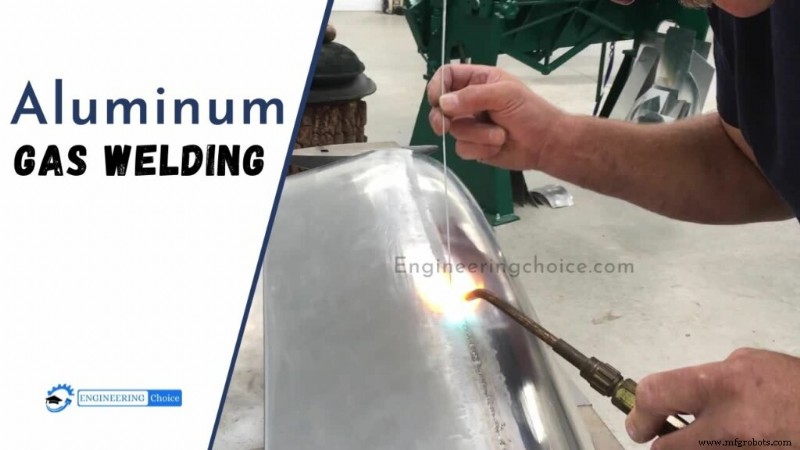
Proceso de Soldadura por Gas de Aluminio
Tras preparar, fundentear y precalentar el material, la llama pasa en círculos pequeños sobre el punto de inicio hasta que el fundente se funde. El aporte debe rasparse sobre la superficie del toe a intervalos de 3-4 segundos, permitiendo que la varilla salga de la llama cada vez.
El movimiento de raspar indica cuándo empezar a soldar sin sobrecalentar el aluminio. El metal base debe fundirse antes de aplicar la varilla. La soldadura "forehand" (hacia adelante) se considera generalmente mejor para aluminio porque la llama precalienta la zona a soldar. En aluminio fino hay poca necesidad de movimiento de antorcha más que avanzar.
Para material ≥4,8 mm (3/16"), la antorcha debe tener movimiento lateral suave. Esto distribuye el metal de soldadura en todo el ancho. Un suave movimiento de vaivén ayuda al fundente a eliminar óxido.
La varilla debe sumergirse periódicamente en el baño de soldadura y sacarse con movimiento hacia adelante. Este proceso de "despojado" cierra el baño, previene porosidad y ayuda al fundente a eliminar la película de óxido.
REGLAS DE SOLDADURA
Nota: El siguiente procedimiento es para oxiacetileno, por su naturaleza técnica más compleja y disponibilidad variable de hidrógeno.
Las reglas son simples. Sígalas o falle.
- Abra botella de oxígeno completamente para asentar empaque superior, luego abra ligeramente acetileno. Ajuste reguladores a presiones iguales, 2 a 5 libras cada uno, boquillas menores necesitan presiones menores.
- Elija boquilla una talla mayor que para acero: si para chapa acero 0,040" usaría 00 (doble cero), para aluminio 0,040" use boquilla 0.
- Si aceitoso, limpie con disolvente, diluyente laca o alcohol. Cepille con cepillo inoxidable en ambos lados justo antes de soldar.
- Fundente la varilla (o alambre), o la pieza —o en casos extremos, ambos. El fundente será polvo blanco mezclado 1/3 con 2/3 agua o alcohol.
- Precauciones: protección ocular, ventilación adecuada, mantener cabeza fuera de humos.
- Elija metal de aporte adecuado para la aleación a soldar. Aleaciones comunes de chapa de avión soldables.
Varilla hueca rellena de fundente estuvo disponible años atrás, pero aparte de aleación cuestionable, tenía el mal hábito persistente de dividirse limpiamente, acumulando bordes de la unión sin unirlos.
Proceso de manufactura
- Soldadura MIG/MAG: Técnicas, Equipos, Ventajas y Desventajas
- Superando los desafíos de la soldadura de aluminio
- Soldadura TIG (GTAW): proceso, ventajas y aplicaciones
- Dominando la Soldadura de Acero Inoxidable: Guía Completa
- Dominando el soldadura blanda de aluminio: Técnicas y consejos expertos
- Electrodos de Soldadura: Tipos, Usos y Funcionamiento Explicados
- Soldadura por Gas de Aluminio: Técnicas, Consejos y Seguridad
- Domina la Soldadura Robótica: Guía Completa para Calidad, Eficiencia y Ahorro de Costos
- Prensas plegadoras de chapa explicadas: Cómo doblan y moldean el metal
- Soldadura en Frío Explicada: Unión de Metales Sin Calor
- Metales Ferrosos Explicados: Propiedades, Tipos y Usos