



Automatización, control y modelado avanzados en la siderurgia por oxígeno básico
En el proceso de siderurgia por oxígeno básico (BOF), el convertidor produce acero líquido reduciendo el contenido de carbono del arrabio (proveniente del alto horno) de ~4,5% a 0,03-1,0%. El convertidor sopla gran cantidad de oxígeno puro en el arrabio y lo refina a acero en corto tiempo. Actualmente, el proceso emplea soplado combinado (superior e inferior). El soplado inferior se realiza con gas inerte. Diversos materiales son usados durante el refino. Además de arrabio y chatarra como materias primas principales, otros materiales son: cal calcinada, dolomita calcinada o magnesita calcinada para formación de escoria adecuada, y diferentes refrigerantes (mineral, esponja de hierro, etc.) durante el proceso. La operación requiere temperatura de gas alta y genera gran cantidad de polvo.
Propósito y sistemas de automatización
El propósito es refinar metal líquido (chatarra fundida + arrabio) y ajustar composición y temperatura del acero líquido. Para ello, el sistema de automatización y control normalmente consta de sistema básico de automatización y sistema de control de proceso.
Las instalaciones de ingeniería en siderurgia por oxígeno básico son en realidad el diseño y ensamblaje de varios sub-sistemas. El equipo principal es un recipiente convertidor revestido con refractario (horno de oxígeno básico) donde ocurre el proceso. Además, el proceso tiene varios sub-sistemas: (i) accionamiento de inclinación del convertidor; (ii) sistema de lanza de oxígeno; (iii) sistema de agitación inferior con gas inerte; (iv) sistema de enfriamiento, limpieza, análisis y recuperación de gas superior (gas de convertidor); (v) sistema de medición con sub-lanza; (vi) sistema de prevención de desbordamiento (slopping); (vii) sistema de manipulación de materiales; (viii) sistema de carga de chatarra; (ix) sistema de carga de fundentes y refrigerantes; (x) sistema de carga de ferroaleaciones; (xi) sistema horizontal de medición de temperatura y toma de muestras; (xii) sistema de vaciado automático; (xiii) sistema de tope de escoria; (xiv) sistema de desempolvado secundario; (xv) sistema de interbloqueo y alarmas; (xvi) sistema HMI (interfaz hombre-máquina).
Además, la siderurgia por oxígeno debe operar integrada con procesos upstream y downstream, y vinculada a sistemas externos: (i) laboratorio de acería con espectrómetro de emisión óptica, espectrómetros de fluorescencia de rayos X y otros equipos de análisis; (ii) sistemas SCADA (control supervisorio y adquisición de datos).
Control de soplado: métodos directo e indirecto
La siderurgia por oxígeno básico es un proceso físico-químico complejo con muchos factores influyentes. Dos métodos para control de soplado: (1) medición indirecta por gas de escape; (2) medición directa por sub-lanza. El segundo permite medición directa de temperatura (°C) del acero líquido simultáneamente durante soplado. También usado para: nivelación de baño, nivelación de escoria, medición de concentración de oxígeno, muestreo de escoria.
En el proceso, el modelo clásico de control aún vale: operador debe conocer lo máximo posible sobre entradas, parámetros y salidas, con información libremente disponible para ajustes y producir producto de calidad prima. Para lograrlo, diversas técnicas de control y estimación deben usarse organizadamente para proveer información requerida para acción del operador.
Sub-sistemas en esta jerarquía: (i) medición de masa de arrabio; (ii) análisis de arrabio; (iii) agitación inferior con gas inerte; (iv) alimentación de oxígeno; (v) temperatura y análisis de carga; (vi) sistema de carga de fundentes y refrigerantes; (vii) sistema de carga de ferroaleaciones; (viii) computadoras de control de proceso; (ix) computadoras de gestión. Mediciones necesarias: (i) temperatura; (ii) carbono en baño; (iii) profundidad de baño; (iv) análisis químico completo. Normalmente logrado deteniendo proceso, inclinando convertidor, y tomando temperaturas y muestras manualmente.
Estrategias de control de proceso
El control de proceso es parte importante ya que afecta tiempos de producción. Varias estrategias disponibles, usadas según instalaciones y necesidades. Modelos de control se dividen en dos categorías: (i) estáticos, (ii) dinámicos.
Modelos estáticos
Forma más simple: modelo estático. Consiste en balances de calor, oxígeno, hierro y escoria, combinados con ecuación de estado. Esta describe relación entre hierro en escoria, contenidos reales de Mn y C en acero, y basicidad de escoria. Modelos estáticos determinan cantidad de oxígeno a soplar y carga al horno, dadas información inicial y final de la calada, pero no dan información sobre variables durante soplado. Son como disparar una flecha: no hay control tras salir del arco.
Modelos dinámicos
En control dinámico, se necesita información precisa del estado real del soplado. Idealmente, información continua de composiciones de acero, escoria, gas y temperatura disponible on-line para supervisión. Cualquier desviación del proceso anticipado detectada y, basado en modelos, suministro de oxígeno adaptado o fundente adicional añadido. En convertidor, esto solo posible en situación ideal. En práctica, situación totalmente diferente. Especialmente en BOF, fuertes limitaciones prácticas para mediciones continuas: vibración, polvo, alta temperatura, fases líquido metal y escoria. Modelos dinámicos hacen ajustes durante soplado basados en ciertas mediciones in-blow.
Requisitos de proceso dinámicamente controlado: (i) no interrumpir proceso; (ii) obtener mediciones en tiempo real. Sistema de sub-lanza que maneja condiciones y usa sensores desechables en punta de lanza usado para esto. Sensores caracterizados por funciones de medición, las más importantes: (i) temperatura de baño; (ii) carbono en baño; (iii) nivel de baño. Cualquier combinación usable.
Funciones de automatización básica y control de proceso
Funciones principales de automatización básica: control de lanza de oxígeno, control de materiales, control de agitación inferior, control de detección por sub-lanza, control de punto final. Sistema de control de proceso: gestión de producción, modelos de control, control de proceso, gestión de datos. Controla sistema de automatización básica: recopila información sobre proceso y detecciones de sub-lanza, juzga estado según resultados de modelos, envía señales para controlar parámetros ajustados.
Automatización y control no solo consideran funciones específicas del convertidor, sino también parámetros relevantes de materiales de carga: preparación de arrabio, gestión de patio de chatarra, logística de programación. Soluciones de optimización (Nivel-2) basadas en ecuaciones algorítmicas avanzadas que representan con precisión complejas reacciones metalúrgicas termodinámicas. Adecuadas para amplia gama de condiciones: relaciones variables chatarra/arrabio, práctica de escoria mínima, contenido variable de fósforo.
Objetivos clave
Objetivos clave: (i) cumplir requisitos de siderurgia; (ii) proporcionar asistencia operacional. Además, automatización y control es forma efectiva de: (i) proporcionar información completa y consistente para guiar operador; (ii) asegurar operaciones estandarizadas para calidad homogénea; (iii) mejorar rendimiento; (iv) mejorar precisión de control de punto final; (v) acortar ciclo de calada; (vi) aumentar productividad mediante siderurgia optimizada; (vii) reducir costes usando modelos para uso optimizado de materiales y energía. Automatización y control se basan principalmente en computadoras e inseparables de mecanización.
Estructura arquitectónica general
Incorpora: (i) sistema de información corporativo; (ii) sistema de información de gestión de acería; (iii) control de proceso; (iv) instrumentación y equipos de campo. De los sub-sistemas e interconexiones se deduce que el interlinking requerido no puede lograrse con circuitos convencionales (analógicos). Amplio uso de equipos de control digital que ofrecen ventajas: (i) adiciones y cambios fácilmente acomodados; (ii) estrategias avanzadas manejables; (iii) inteligencia programable; (iv) respaldo efectivo; (v) interfaz operador CRT con amplias opciones de visualización; (vi) existencia de datos almacenados; (vii) fácil acceso a información y datos; (viii) comunicación entre jerarquías superior e inferior. Figura 1 muestra sistema básico.
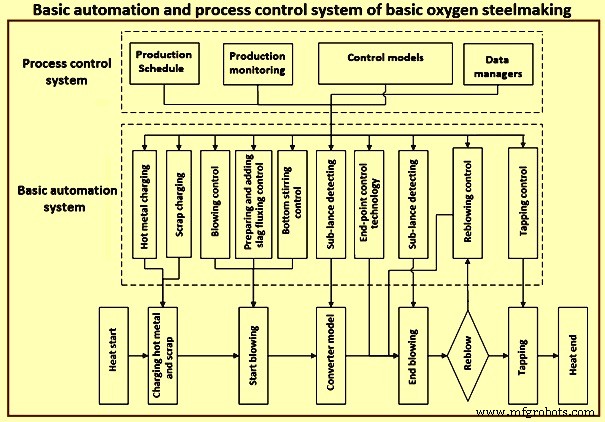
Figura 1: Sistema básico de automatización y control de proceso de siderurgia por oxígeno básico
Mayor velocidad y capacidad de computadoras, adopción de PLCs en sistemas eléctricos y control, y cambio de analógico a digital han resultado en mejora notable en precisión de control. Aplicación de control digital directo ha acelerado automatización.
Con avances en computadoras de proceso y tecnología de medición periférica, control de soplado ha pasado de estático a dinámico o totalmente automático. Por avances en sistemas eléctricos y control, controladores han pasado de paneles a pantallas CRT permitiendo monitoreo y control en pantallas. Con modelos matemáticos y sistemas expertos (programas IA), automatización y control se ha vuelto más amigable para operadores.
Sistemas de control para sub-sistemas frecuentemente configurados como DCS (sistema de control distribuido) y PLC que conectan perfectamente al DCS del horno BOF proporcionando monitorización y control integrados. Ventaja única: cubre estabilidad de proceso, calidad de producto, flexibilidad operacional, entorno mejorado, salvaguardando eficiencia y rentabilidad.
Instrumentación distribuida acomoda: (i) consolas de operadores; (ii) mimos en vivo; (iii) visualización y control de instrumentos; (iv) gráficos de tendencia; (v) registros. Computadoras distribuidas en autopista de datos con I/O requerido manejan: (i) sistemas de agua; (ii) sistemas de pesaje; (iii) agitación inferior; (iv) sistemas de oxígeno; (v) comunicación con computadora host. Computadora de gestión/control normalmente gran capacidad usada para: (i) informes turno/día/mes; (ii) producción interactiva; (iii) programación entre plantas downstream/upstream; (iv) preparación de carga (precarga de chatarra); (v) modelos estáticos: balance de calor, determinación de fundentes (cal/dolomita) y refrigerantes (esponja/ mineral), cantidades y cuándo cargar, balance de oxígeno (tasa, duración, patrón de soplado); (vi) modelo dinámico operativo tras información tiempo real de sub-lanza. Sistema genera visualización activa permitiendo al operador finalizar en objetivo, calcular resultados finales, sugerir modificaciones menores y adiciones finales de aleaciones.
Modelos de control: núcleo del sistema
Los modelos de control son la parte central del sistema automático de control de siderurgia. Integran conocimiento de mecanismo de fusión, estadística matemática, principios expertos y aprendizaje adaptativo. Ecuaciones de control derivadas usando conocimiento de mecanismo y parámetros clave definidos por estadística y principios expertos. Parámetros modificables regularmente mediante aprendizaje adaptativo. Modelos: modelo estático, modelo materiales principales, modelo formación de escoria, modelo temperatura, modelo consumo oxígeno, modelo dinámico, modelo desbordamiento, modelo aleación, modelo punto final, etc. También modelo de aprendizaje adaptativo. Equipos de detección: sub-lanza, espectrómetro de masa, espectrómetro de llama, medidor distancia microondas, dispositivo monitorización vibraciones lanza.
Actualmente varios modelos: modelo de mecanismo, modelo estadístico, modelo incremental, etc. Modelo de mecanismo: basado en conservación de calor y masa, determina relación entre variables por derivación matemática. No apto por complejidad. Modelo estadístico: teoría caja negra, ignora proceso físico-químico, solo relación estadística entrada-salida. Precisión no mantenible si condiciones cambian. Modelo incremental: parámetros refinados comparando con datos de productividad. Supera influencia de cambios en condiciones. Defecto principal: baja precisión. Figura 2 muestra funciones de sistemas de control y modelos.
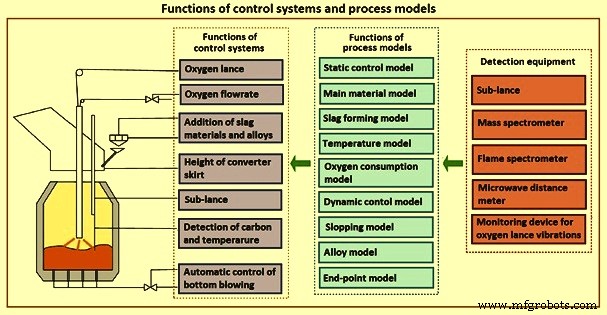
Figura 2: Funciones de los sistemas de control y modelos de proceso
Predicción de carbono en punto final
Inicialmente basada en experiencia y habilidad del operador. Método ineficiente y difícil, especialmente para aceros medio-alto carbono. Con desarrollo de computación y TI, estudio de control computarizado de BOF llevado a cabo. Modelo estático de carga basado en cálculo computacional explotado primero por Jones & Laughlin Steel Corp., usado para calcular arrabio, chatarra, materiales escoriantes y guiar control de carbono en punto final.
Con desarrollo rápido de auto-detección, modelos matemáticos y algoritmos, predicción dinámica e inteligente de carbono en punto final disponible. Basado en características de datos recolectados para calcular carbono en punto final, dividida en tres etapas: predicción estática, dinámica, inteligente.
Predicción estática
Durante todo el proceso, operadores asistidos por sistema de guía computarizado que propone parámetros y acciones basadas en cálculos de balances de masa/energía y termodinámicos. Predicción estática se basa en modelo matemático de balances de masa y calor, calculando carbono en punto final basado en parámetros iniciales de carga (arrabio y chatarra cargados, composición y temperatura de arrabio). Figura 3 muestra modelo estático.
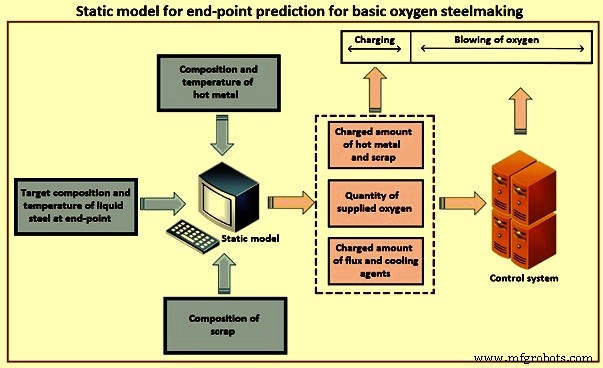
Figura 3: Modelo estático para predicción de punto final en siderurgia por oxígeno básico
Punto clave: establecimiento razonable de modelo matemático y adquisición de datos iniciales. Comparado con aleatoriedad e incertidumbre de predicción por experiencia, predicción estática realiza cálculo cuantitativo de oxígeno soplado y carbono en punto final, mejorando precisión. Modelos normalmente usados: modelo teórico y modelo estadístico.
Modelo teórico calcula oxígeno soplado y carbono en punto final basado en balances de masa y calor. Por compleja interacción de factores, cálculo se completa con valores empíricos e inexactos, mostrando rendimiento relativamente pobre. Modelo estadístico solo concierne relación entre variables entrada/salida usando análisis estadístico de datos sin considerar mecanismo de reacción en baño, representado por X = F(W, S, T, t, Z), donde F función lineal/no lineal, W peso cargado, S valores objetivo composición final, T temperatura inicial arrabio, t tiempo soplado, Z otros factores influyentes (altura lanza, presión O₂).
Como modelo estadístico, red neuronal backpropagation con algoritmos ampliamente aplicada recientemente. Comparado con teórico, red neuronal especializada en analizar desviación aleatoria y eliminar influencia de factores aleatorios, proporcionando referencia más fiable. Figura 4 muestra red backpropagation.
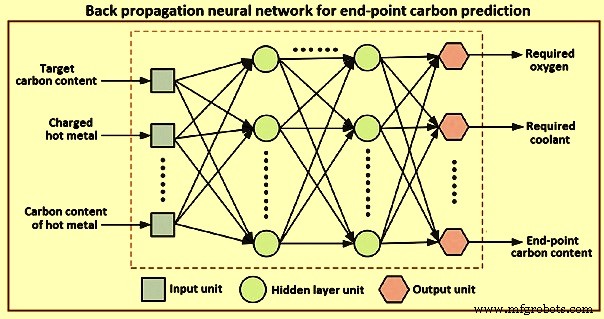
Figura 4: Red neuronal backpropagation para predicción de carbono en punto final
Sin embargo, modelos teóricos y estadísticos solo construidos considerando condiciones iniciales y datos estáticos (pequeño dataset sin serie temporal no representa producción real), haciendo predicción estática inadecuada para producción real por precisión limitada. Reto particular: establecimiento razonable de modelos basados en gran dataset de producción con serie temporal. Basado en esto, predicción dinámica desarrollada rápidamente.
Predicción dinámica
Diferente del control estático, predicción dinámica predice carbono en punto final y cumple ajuste on-line de parámetros con cálculo de modelos dinámicos en datos de serie temporal (movimientos de lanza, niveles CO/CO₂ en gas de escape, características espectrales de llama) recolectados por dispositivos de monitorización. Actualmente, sistemas de sub-lanza, análisis de gas de escape, análisis espectrométrico de llama son métodos primarios para predicción dinámica. Figura 5 muestra predicción dinámica con sub-lanza.
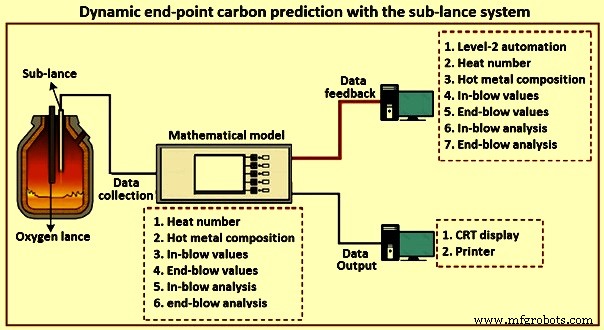
Figura 5: Predicción dinámica de carbono en punto final con sistema de sub-lanza
Predicción dinámica con sub-lanza mide directamente carbono en baño en etapa tardía, construye modelo on-line y predice dinámicamente carbono con diferentes tiempos de soplado. Con sub-lanza, influencia de desviación inicial en materiales reducida, predicción más precisa vs estática. Algunas acerías japonesas logran precisión predictiva >90% con tolerancia ±0,02%.
Monitorizando información de gas de escape (cambio CO/CO₂ durante soplado), carbono en baño inferido dinámicamente con modelo matemático basado en gas de escape, y carbono en punto final predicho y controlado con retroalimentación. Al ser estimación indirecta, precisión de datos (contenido y caudal gas) y tiempo de respuesta del modelo afectan mucho precisión. Por tanto, análisis de gas usado junto con sub-lanza para control con precisión requerida.
Características espectrales de llama en boca de convertidor relacionadas con carbono en baño y cambian durante proceso. Basado en características de radiación de llama, sistema de análisis espectrométrico desarrollado para predecir carbono en punto final. Predicción on-line completada analizando relación entre espectro de llama en diferentes tiempos y estado de baño.
Sensores ópticos usados para predecir dinámicamente carbono en caladas bajo carbono (objetivo <0,06%) en BOF en acería, resultando mejora considerable.
Aunque predicción dinámica da mejora significativa vs estática, recolección de dataset real, completo, rico, representativo del comportamiento global, auto-aprendizaje y auto-adaptación son retos particulares. Por ello, predicción inteligente construida sobre dinámica.
Predicción inteligente
Con desarrollo de recolección de datos y modelos inteligentes, predicción inteligente de carbono en punto final ahora disponible. Establecida en base de dataset completo y rico con diferentes características y fuerte capacidad de auto-aprendizaje para mejorar precisión. Además de sub-lanza, sistema automático BOF adopta: (i) detección on-line de escoria durante soplado guiando operación de escoriado; (ii) sistema análisis gas escape estimando dinámicamente carbono y temperatura; (iii) modelos inteligentes con fuerte auto-aprendizaje y auto-adaptación. Figura 6 muestra establecimiento de modelo inteligente.
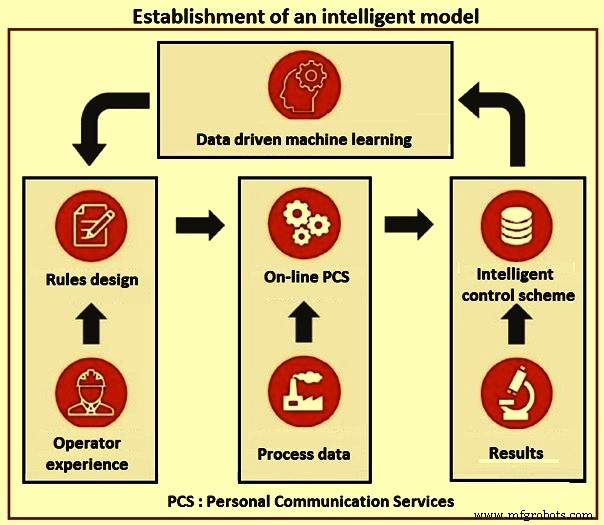
Figura 6: Establecimiento de un modelo inteligente
Con aplicación de técnicas, predicción inteligente implementada automática y eficientemente con computadora vs operación manual, mejorando enormemente precisión. Aplicación práctica en acería redujo ratio de resoplado de 14% a 1%, y tiempo calada-a-calada de 37 a 29 minutos, mejorando granmente eficiencia.
Sin duda, predicción inteligente mejora enormemente precisión. Recientemente, más técnicas de auto-detección desarrolladas y aplicadas: sistema robótico de muestreo y medición temperatura, sistema inalámbrico medición composición, etc. Mientras IIoT (Internet Industrial de las Cosas) se desarrolla rápidamente con 5G y big data, y se aplica gradualmente a fabricación inteligente. Por tanto, predicción inteligente para BOF gana más atención futura.
Desde implementación industrial, modelo inteligente con alta precisión instalable en sistema existente, prediciendo continuamente carbono de proceso y guiando operadores basado en eventos reales y planificados durante proceso BOF.
Sistema experto
Sistema experto: grupo integral de modelos de proceso que imagen y optimizan proceso siderúrgico. Monitoriza proceso metalúrgico y térmico, calcula cíclicamente condición real de baño y escoria. Proporciona análisis y temperatura de baño y escoria en cualquier momento y cálculos de puntos de ajuste siempre basados en situación real.
Modelos de proceso del sistema experto optimizan y controlan proceso durante todo tratamiento en convertidor. Sistema Nivel-2 asiste operador según cálculos de modelos basados en esquemas de producción almacenados por calidad. Informa continuamente a personal sobre estado global de calada (peso, temperatura, análisis) durante tratamiento.
Grupo extenso de modelos de punto de ajuste determina punto de ajuste del sistema experto, responsable de determinar suministros necesarios de materias primas, volúmenes de gas y/o energía para diferentes pasos. Algunos modelos descritos:
- Cálculo primera carga: escenarios de datos variables (chatarra variable y arrabio variable, chatarra variable y arrabio fijo, chatarra fija y arrabio variable). Optimización de coste de chatarra usable. Salida: mezcla óptima para alcanzar objetivos según calidad planificada desde programación.
- Cálculo segunda carga: tras recibir datos reales de arrabio y chatarra cargados, incluyendo pesos parciales de tipos de chatarra. Calcula adiciones necesarias al recipiente y volumen oxígeno para análisis objetivo y temperatura objetivo al final de soplado.
- Cálculo corrección in-blow: por modelo sub-lanza. Según disponibilidad datos (temperatura, carbono) modelo cíclico on-line toma valores medidos y aplica correcciones por medición cerca de punto caliente. Calcula oxígeno restante, agentes calefactores/refrigerantes y fundentes adicionales.
- Cálculo corrección re-soplado: si propiedades baño (temperatura, carbono, fósforo) no dentro límites objetivo al final de soplado. Análisis y temperatura reales de medición o muestra. Calcula oxígeno, agentes calefactores/refrigerantes y fundentes para re-soplado.
- Modelo aleación: calcula coste-optimizado materiales de aleación y desoxidación para cucharón de vaciado. Considera análisis de agentes y pérdidas específicas.
- Modelo predicción: simula proceso completo usando resultados de supervisión y modelos de punto ajuste. Proporciona pronóstico de progreso y condición final. Predice adiciones y acciones requeridas y optimiza proceso. En pantalla HMI típica: secciones muestran datos objetivo/entrada, resultados modelo, análisis calculados para acero, escoria y consumos específicos.
- Modelo pre-cálculo: simula proceso completo antes/después de cargar chatarra y arrabio. Determina estrategia óptima de soplado y agitación, y momento y porcionado exacto de adiciones. Basado en lista predefinida de pasos (carga, soplado principal, agitación, vaciado) y valores objetivo de práctica operativa estándar (SOP) definida por ingeniero.
Modelo pre-cálculo consta de cinco partes: (i) cálculo entrada arrabio y chatarra; (ii) cálculo y distribución de agentes calefactores/refrigerantes, aleaciones, chatarras y fundentes para alcanzar peso, análisis y basicidad objetivo; (iii) cálculo puntos ajuste soplado para carbono y temperatura objetivo; (iv) cálculo reacciones en curso para predecir peso y análisis de acero, escoria, gas escape tras cada paso; (v) información y avisos para operador si valores objetivo de fase no alcanzados.
Modelo supervisión: modelo on-line cíclico calcula reacciones en curso en baño y escoria durante soplado: oxidación/reducción, captura O₂, N₂, H₂, distribución S y P entre acero y escoria, post-combustión CO₂ e H₂. Así efecto de diferentes patrones de soplado, agitación, adiciones y disolución de materiales cargados considerado.
Control dinámico experto (parte de modelo supervisión): predicción dinámica fin soplado para carbono basado en datos reales de gas escape. De datos reales (caudal gas, análisis gas: CO, CO₂, O₂, N₂, y datos proceso) predice carbono al final desde perfil típico cerca del fin. Resultado: carbono predicho al final (típicamente para contenidos <0,3%) y petición fin soplado para alcanzar carbono objetivo. Combinado con modelo cíclico on-line (supervisión) predicción completa de acero y escoria (temperatura, análisis, peso) donde carbono de control dinámico y resto calculado por supervisión.
En sistema experto, cálculo carbono para medición in-blow basado en datos brutos (temperatura liquidus Tliq) de dispositivo sub-lanza en lugar de carbono calculado por dispositivo. Carbono in-blow calculado: C_in-blow = a0 + a1×Tliq + a2×Tliq². Parámetros a0, a1, a2 mantenidos en base datos Nivel-2 y ajustados empleando pares de Tliq y carbono de muestra in-blow.
Carbono calculado de medición in-blow tomado por modelo on-line corrigiendo modelo predicción. Para completar funcionalidad automática de parada soplado para convertidores BOF basada en medición dinámica gas escape, esta funcionalidad adoptada también para sistemas sub-lanza. Funcionalidad prolonga o acorta fase final para alcanzar temperatura y carbono objetivos en fin soplado.
Modelo proceso cíclico (modelo saturación) considera concentraciones de saturación de escorias complejas por CaO y MgO. Disolución de cal y dolomita suspendida cuando concentración saturación alcanzada y continúa cuando composición escoria permite mayor disolución. Modelo mantiene seguimiento de cantidad y análisis de escoria líquida y adiciones de fundentes no disueltos. Cálculo ratio distribución equilibrio fósforo basado en modelo basicidad óptica. Para basicidad óptica solo composición fase líquida empleada, mientras porción fundentes no disueltos considerada en cálculo coeficientes transferencia masa. Normalmente, modelo saturación permite optimizar basicidad (CaO/SiO₂) y MgO para evitar exceso material no disuelto al fin soplado.
Modelo proceso sistema experto considera craqueo térmico de adiciones formadoras de escoria cargadas antes de arrabio. Para estas, porción CO₂ y vapor agua removida completamente. Evita sobreestimar efecto refrigerante de fundentes pre-carga (caliza, dolomita cruda) mejorando cálculo temperatura. Además, escoria residual en convertidor de calada anterior parcialmente reducida por Si tras carga arrabio: 2(FeO)+[Si]=2[Fe]+(SiO₂), 2(Fe₂O₃)+3[Si]=4[Fe]+3(SiO₂), 2(MnO)+[Si]=2[Mn]+(SiO₂) y en menor medida por C. En caso cantidades considerables escoria residual, reducción FeO, Fe₂O₃, MnO afecta perfil temperatura.
Mientras modelos ajustados a requisitos especiales de sub-sistemas, principio de sistema experto combinando predicción, supervisión y modelos de punto ajuste para calidad perfecta se aplica en toda automatización siderúrgica.
Proceso de manufactura
- Pinzas Amperimétricas Fluke 772/773: Enfoque Moderno para Resolución de Problemas en Lazos de Automatización
- ISA publica tercera edición actualizada de libro sobre Evaluación de Seguridad y Fiabilidad de Sistemas de Control
- Construye un sistema de automatización y seguridad del hogar inteligente con 1Sheeld
- Automatización avanzada y modelado en la colada continua de acero
- Optimización de hornos de arco eléctrico: automatización y modelado
- Automatización, medición y control de alto horno: soluciones de alto rendimiento
- Diseño y planificación estratégica para actualizaciones de sistemas de control
- Ocho Pasos Comprobados para Diagnosticar y Reparar su Sistema de Control de Procesos
- Guía rápida: Puesta en marcha y operación del control Syntec
- Fabricación de Acero por Oxígeno Básico: Cómo Funciona el Proceso Líder Mundial
- Dominar Entrada y Salida en Java: Imprimir, Leer y Formatear Datos