



Automatización avanzada y modelado en la colada continua de acero
El proceso de colada continua para acero líquido solidifica el metal en productos semiacabados (blum, bloom, blank de viga, redondo o planchón) para laminación posterior en trenes de laminación. La operación básica de una máquina de colada continua convierte acero líquido de composición dada en un hilo de forma y tamaño deseados mediante operaciones como zona de enfriamiento primario, zona de enfriamiento por aspersión y enderezador.
Componentes del proceso
El proceso comprende básicamente: (i) un tundish sobre el molde, que recibe acero del cucharón de vaciado y lo alimenta al molde a ritmo regulado; (ii) zona de enfriamiento primario con molde de cobre refrigerado por agua, donde el acero líquido forma una capa exterior solidificada lo suficientemente fuerte para mantener la forma del hilo al pasar a enfriamiento secundario; (iii) zona de enfriamiento secundario con sección de contención bajo el molde, donde el hilo (aún mayormente líquido) es aspersionado con agua o mezcla agua-aire (niebla) para mayor solidificación; (iv) sección para desdoblar y enderezar el hilo; (v) sección de corte con antorchas o cizallas mecánicas para cortar hilos solidificados en longitudes deseadas; (vi) mesa de rodillos de salida a camas de enfriamiento o área de transferencia.
Complejidad y fenómenos físicos
La colada continua es un proceso tecnológico complejo que incluye transferencia de calor, solidificación de acero líquido, flujo de acero líquido y transiciones de fase de líquido a sólido. Esto dificulta crear sistemas óptimos de control que incluyan todos los fenómenos físico-químicos. Por ello, el control es una de las tareas más difíciles en siderurgia.
Debido a su complejidad, el proceso conlleva varios fenómenos físicos. La solidificación en el molde y zona de enfriamiento secundario concentra los más importantes. En la zona de enfriamiento primario: (i) flujo turbulento de acero a través de geometría compleja y boquilla de inmersión sumergida o campana por convección; (ii) transferencia de calor en zona líquida; (iii) transferencia entre capa solidificante y pared del molde; (iv) flujo de calor a través de capa de escoria sólida y líquida; (v) formación de tensión térmica; (vi) contracción de capa solidificante por transiciones durante solidificación; (vii) efecto térmico de solidificación; (viii) impacto mecánico de paredes del molde en hilo solidificante; (ix) formación de hueco de aire entre pared y hilo; (x) formación de cristales en zona de solidificación con efectos de segregación.
La formación de defectos superficiales ocurre en zona de enfriamiento secundario. Procesos en esta zona: (i) transferencia de calor en núcleo líquido (conducción y convección); (ii) conducción en capa solidificada; (iii) efecto térmico de solidificación; (iv) transferencia de calor multi-etapa por enfriamiento con sistema de boquillas, según zonas de aspersión y tipo de enfriamiento; (v) contracción del hilo por transiciones en solidificación; (vi) formación de zonas de solidificación individuales (zona de cristales dendríticos y equiaxiales); (vii) formación de tensión por contacto de rodillos con hilo y posibilidad de abultamiento entre rodillos.
Motivaciones para automatización, instrumentación y modelado
Varios impulsores: mayores demandas de calidad, competencia, regulaciones ambientales estrictas, requisitos de seguridad. Además, el sistema de producción debe asegurar consistencia con unidades anteriores y posteriores. El sistema de automatización también debe realizar tareas esenciales: planificación y programación de producción, aseguramiento de calidad, y funciones convencionales de control supervisorio.
Control de proceso e instrumentación
El control necesita instrumentación elaborada para control total de solidificación del hilo. El sistema de medición proporciona mucha información. Sin embargo, información clave como cambios en espesor de capa en puntos individuales y longitud metalúrgica (longitud del núcleo líquido) falta. Por tanto, modelos matemáticos son extremadamente importantes para el sistema de control. Su precisión permite usarlos para decisiones tecnológicas durante el proceso.
Los sistemas de automatización e instrumentación junto con modelos matemáticos mejoran y aseguran calidad de productos de colada continua y reducen tiempos de parada. Se han desarrollado sistemas expertos incorporando modelos matemáticos. Nuevos retos por crecientes demandas de calidad e ideas para abordar problemas conocidos han llevado a avances en automatización y control.
Sistemas de automatización modernos
Los sistemas modernos usan varios modelos matemáticos para simular diferentes fases. Los datos de entrada se obtienen en tiempo real por adaptador de transporte específico desde automatización Nivel-1. El parámetro objetivo se especifica por programa de producción u operador. Un sistema experto calcula valores óptimos para parámetros de proceso, controla calidad, ejecuta modelado on-the-fly de estados del proceso, y verifica configuración de rodillos y segmentos. El sistema experto es parte de automatización Nivel-2. Una arquitectura de software clara y plataforma middleware estable para transferencia de datos son cruciales para interacción exitosa entre sistemas de automatización, sistema experto y operadores.
La IHM (interfaz hombre-máquina) guía a operadores. La interacción se limita a actividades relacionadas con calidad y seguridad. Información importante se presenta en pantalla principal y detalles accesibles mediante pantallas dedicadas. Pantallas en idioma y unidades entendidos por personal. El sistema comprende aplicaciones configurables y el usuario puede seleccionar textos predefinidos. La figura muestra un sistema típico.
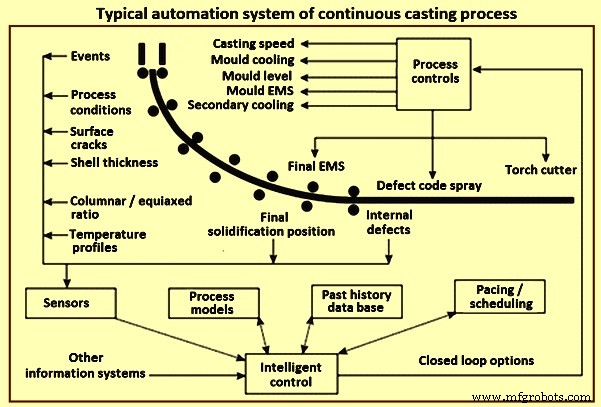
Figura 1: Sistema típico de automatización de colada continua
Jerarquía del sistema de automatización
Clasificación de niveles de responsabilidad, requisitos y respuesta del sistema automatizado al diseñar y desarrollar automatización y control para procesos en máquina de colada continua.
Nivel 0: Control de unidades individuales
Unidades individuales en área automatizada controladas mediante sensores, transductores, transductores rotativos, accionamientos, controles y circuitos. Control manual directo a través de unidad, accionamientos e interbloqueos manejados por Nivel 0. La mayoría de mecanismos de seguridad también almacenados en este nivel.
Nivel 1: Control de grupos de unidades mediante PLC
Control de grupos de unidades mediante PLC (controlador lógico programable). Tareas: sistemas de control de varios dispositivos en un área automatizada. Realizadas por módulos PLC y microcontroladores en tiempo real, con tiempo de respuesta garantizado de 20-150 ms para PLC, y 10-20 ms para microcontroladores (ej. controladores de movimiento). Por limitación estricta de tiempo de respuesta, modelos complejos no pueden implementarse (ej. tareas de seguimiento de material y planificación de cobertura con unidades móviles delegadas a otros niveles).
Funciones Nivel 1 para máquina de colada continua normalmente incluyen: (i) control de torreta, carro de barra ficticia y tundish; (ii) determinación de posición de barra ficticia; (iii) ajuste de rodillos de arrastre; (iv) ajuste de ancho, conicidad del molde y control de nivel de molde; (v) regulación de aire y agua según puntos de ajuste en sistemas de enfriamiento primario y secundario.
Nivel 2: Control de proceso
Juega papel crucial en eficiencia y aseguramiento de calidad. Gestiona y monitoriza colada usando instrucciones y preajustes de ingeniero operacional o estándares. Cada instrucción incluye parámetros de evaluación de calidad indicando mejores condiciones para calidad objetivo. Uso de modelos metalúrgicos permite automatización completa, minimizando intervención del operador. Modelo de proceso conecta todas las facultades para optimizar rendimiento global.
Responsable de: (i) aseguramiento de calidad de producción; (ii) control de proceso y transmisión de comandos y parámetros a Nivel 1; (iii) adquisición automática de datos de producción; (iv) simulación y pronóstico de condición del sistema usando modelos matemáticos integrados; (v) seguimiento de material; (vi) optimización de manipulación de material y planificación de cobertura con equipos móviles; (vii) sistema de advertencia y fallos, incluyendo evaluación de fallos y tiempos de ajuste.
Requisitos Nivel 2 para colada continua: (i) recopilación y visualización de parámetros durante colada; (ii) cálculo de distribución 3D de temperatura en hilo, superficie y bordes; (iii) cálculo de crecimiento de capa, longitud de solidificación, contracción de bordes, escoria y otras características; (iv) posicionamiento dinámico de sistema de enfriamiento secundario; (v) ajustes dinámicos de segmentos (reducción suave); (vi) seguimiento de cambios de material y posición de solidificación; (vii) aceptación y reenvío de intervenciones del operador.
Programas y modelos normalmente incluidos en Nivel 2: (i) control de flujo de acero con mecanismo de tapón; (ii) control de nivel de molde; (iii) control de nivel de polvo de molde; (iv) inicio automático de colada; (v) sistema de prevención de rotura de molde; (vi) agitación de molde, hilo y final; (vii) oscilación hidráulica de molde; (viii) modelo de seguimiento de colada; (ix) evaluación de calidad en tiempo real; (x) modelo de optimización de corte; (xi) modelo de solidificación de hilo en tiempo real; (xii) calculadora de curvas de solidificación on-line/off-line; (xiii) reducción mecánica suave dinámica; (xiv) control dinámico de enfriamiento secundario; (xv) máquina de marcado de producto; (xvi) sistema de reconocimiento óptico; (xvii) análisis y simulación de proceso; (xviii) gestión de datos metalúrgicos; (xix) detección de retrasos de producción; (xx) seguimiento de vida de equipos; (xxi) logística de manipulación de producto, incluyendo enfriamiento terciario.
Al implementar funciones de control Nivel 2, se usan estructuras de datos complejas para modelar términos técnicos. Entre otras cosas, se examina mapeo del dominio usando planes de aspersión, planes de aire, curvas de referencia de temperatura, polvos de colada, conjuntos de datos de parámetros, calidades de acero, análisis químicos de referencia, grupos de calidades, grietas, cortes de muestra. Modelos matemáticos, mecanismos de control e interfaces requieren descripción simplificada y estandarizada donde propiedades de objetos reales relevantes para cálculo estén claramente definidas: guiado de hilo, molde, segmento, rodillo, boquilla de aspersión, circuito de control de enfriamiento secundario, segmentos de enfriamiento. Estos términos pueden describirse fácilmente introduciendo lenguajes específicos del dominio.
Tareas de Nivel 1 o 2 no siempre clasificables claramente. Conclusiones sobre ubicación y distribución de cada tarea se determinan por localización de parámetros de entrada y datos, posibles tiempos de respuesta del modelo embebido, espacio de almacenamiento, y grado de autonomía. Requisitos frecuentemente distribuidos entre ambos sistemas (ej. seguimiento de material) e incluso duplicados (ej. interbloqueos de seguridad). Ambos tienen interfaces propias diseñadas para tareas de cada nivel.
Nivel 3: Planificación de producción
Generación de planes de producción: programa de colada, programación de trabajo y preparaciones, gestión de almacenes, planificación de mantenimiento, tiempos de parada y tareas.
Arquitectura de software del sistema distribuido Nivel 2
Requisito importante: comunicación estable y segura de modelos matemáticos integrados con control Nivel 1, planificación Nivel 3, bases de datos conectadas y personal operativo. Al diseñar y configurar Nivel 2, variedad de componentes, interfaces y fuentes de datos son importantes, y la lógica comportamental de cada componente no debe subestimarse.
Los modelos matemáticos integrados en Nivel 2 forman el núcleo del sistema de control. Monitorizando estado actual, modelos se alimentan continuamente con valores reales de Nivel 1. Por otro lado, datos se complementan con resultados de planificación a corto plazo y datos de material y pedidos de Nivel 3. Resultados de cálculo y vista global se muestran en máquina para operadores en interfaz de usuario. Intervenciones necesarias pueden realizarse usando tanto máscaras de entrada Nivel 1 (ajustes de velocidad) como interfaz Nivel 2 (cambio de régimen de control: temperatura de referencia y control de plan de aspersión).
Variedad de patrones arquitectónicos: modelos (arquitectura multi-agente), despachadores de eventos y mensajería (arquitectura orientada a eventos), servicios distribuidos (arquitectura orientada a servicios).
Instrumentación
Instrumentos usados desde inicios de colada continua en cada componente principal entre torreta/carro de cucharón y mesa de rodillos de salida. Se usan extensivamente para monitorizar variables en cucharón, tundish, molde, zona de enfriamiento secundario, zona de radiación y mesa de salida, como muestra figura 2. El aumento de instrumentos para medir y controlar parámetros ha sido acreditado como contribuyente mayor a grandes ganancias en productividad y calidad.
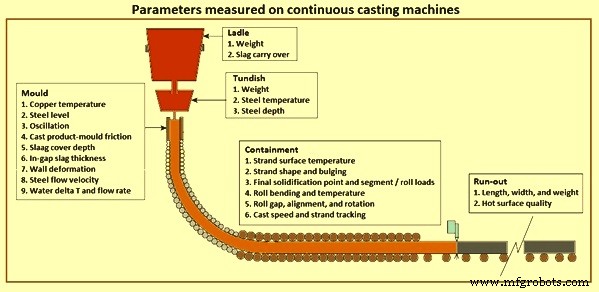
Figura 2: Parámetros medidos en máquinas de colada continua
Instrumentos son cruciales para cualquier sistema de control y automatización; su contribución a estándares modernos de productividad y calidad no puede sobreestimarse. Son los «ojos» del sistema, y con tecnología actual instrumentación permanente permite «ver» variables importantes de cucharón, tundish y molde.
Funciones principales: (i) medir parámetros para controlar funciones mecánicas y metalúrgicas; (ii) asignar calificación de calidad a cada sección colada; (iii) diagnosticar problemas operativos y de máquina; (iv) desarrollar conocimiento correlacionando calidad y productividad con diseño y operación de máquina.
Número y sofisticación de instrumentos ha crecido rápidamente. Razones: demandas crecientes de mayor productividad y calidad de producto colado, y disponibilidad de computadoras digitales on-line modernas. Particularmente cierto para máquinas de colada de planchón, donde demandas son más estrictas. Antes énfasis en instrumentación de molde por mayor impacto en calidad y productividad. Últimamente, progreso significativo en instrumentación de cucharón, tundish, contención y mesa de salida.
Dado el entorno peligroso en cámara de aspersión de zona de enfriamiento secundario, no sorprende que el sistema de control sea frecuentemente «ciego» a cambios en variables críticas como temperatura superficial del hilo en esta zona. Instrumentación aquí es normalmente temporal y empleada experimentalmente. Otras instrumentaciones importantes: abultamiento entre rodillos, espesor de capa solidificada, fricción molde/hilo.
Modelado del proceso de colada continua
Modelar el proceso es tarea muy compleja, realizable con diversos tipos de modelos matemáticos. Actualmente no es posible capturar simultáneamente todos los efectos del proceso completo y presentarlos en un único modelo numérico integral. La división natural aplicada en modelado está relacionada con identificar problemas durante colada real o enfocarse en sección seleccionada para mejorar tecnología existente.
En etapa temprana, selección correcta de tipo de modelo y posibilidades de adaptación ha sido desafío difícil. Teóricamente, modelo más complejo («inteligente») responde fácilmente a preguntas sobre parámetros tecnológicos primarios. Pero en práctica hay limitaciones. Asumiendo modelo complejo verificado correcto, en mejor caso se extiende tiempo de cómputo innecesariamente al calcular más parámetros de los necesarios. Segundo peligro: no sincronizar complejidad del problema con «inteligencia» de la herramienta causa problemas de verificación de parámetros y correlación con datos de proceso. Más teórica la elaboración, más parámetros y mayor riesgo de parámetros no medibles. Último comentario: estrategia de adquisición de conocimiento de valores de parámetros requeridos. Años de experiencia muestran que mejor elección es medición experimental de todos los parámetros medibles. Ilustrado por parámetros como calor específico del acero colado como función de temperatura, conductividad térmica, viscosidad, etc.
Modelado físico
Modelado físico (ej. agua para simular acero líquido) permite considerable comprensión del comportamiento de flujo durante colada. La comprensión previa de flujo en colada vino principalmente de experimentos con modelos físicos de agua. Técnica útil para probar y entender efectos de nuevas configuraciones antes de implementarlas. Modelo a escala real tiene beneficio adicional de entrenamiento de operadores y comprensión.
Construcción basada en satisfacer criterios de similitud entre modelo y proceso real: igualar geometría y balances de fuerza que gobiernan fenómenos de interés. Para reproducir patrón de flujo con modelo de agua, todas las razones entre fuerzas dominantes deben ser iguales en ambos sistemas. Esto asegura razones de velocidad iguales en cada ubicación. Tamaño de grupo adimensional indica importancia relativa de dos fuerzas. Grupos muy pequeños o muy grandes pueden ignorarse, pero todos los grupos de tamaño intermedio en colada deben igualarse en modelo físico. Geometría y fluido apropiados deben elegirse para lograr estos igualamientos.
Es afortunado que agua y acero tengan viscosidades cinemáticas muy similares. Por tanto, números de Reynolds y Froude pueden igualarse simultáneamente construyendo modelo de agua a escala real. Satisfacer estos dos criterios es suficiente para precisión razonable en modelado de sistemas monofásicos isotérmicos como boquilla y molde de colada, hecho con gran éxito.
Modelo a escala real tiene beneficio extra de fácil prueba de componentes y entrenamiento. En realidad, modelo de agua de cualquier escala geométrica produce resultados razonables para la mayoría de sistemas de flujo, siempre que velocidades en ambos sistemas sean suficientemente altas para producir flujo totalmente turbulento y números de Reynolds muy altos. Como flujo a través de boquillas de tundish y molde es impulsado por gravedad, número de Froude normalmente satisfecho en cualquier modelo de agua donde cabezas hidráulicas y geometrías se escalan igual.
Modelos físicos a veces deben satisfacer criterios de similitud térmica. En modelos de flujo físico de flujo estable en cucharones y tundish, flotabilidad térmica es grande relativa a flujo inercial dominante, indicado por tamaño de número de Froude modificado, que debe mantenerse igual en modelo y sistema de acero. En cucharones, donde velocidades son difíciles de estimar, conviene examinar cuadrado de Reynolds dividido por Froude modificado (número de Grashof). Inercia domina en molde, así que flotabilidad térmica puede ignorarse. Magnitud relativa de fuerzas de flotabilidad térmica puede igualarse en modelo de agua caliente a escala real. No es fácil, ya que fenómenos que gobiernan pérdidas de calor dependen de conductividad del fluido, calor específico y conductividad de pared, diferentes en modelo y recipiente de acero. En otros sistemas (bajas velocidades, transitorios, solidificación), satisfacer simultáneamente varios criterios de similitud para transferencia de calor es virtualmente imposible.
La complejidad del proceso y fenómenos (figura 3) dificultan modelo físico. Sin embargo, con creciente potencia de hardware y software, modelado matemático se ha vuelto herramienta importante para controlar todos los aspectos.
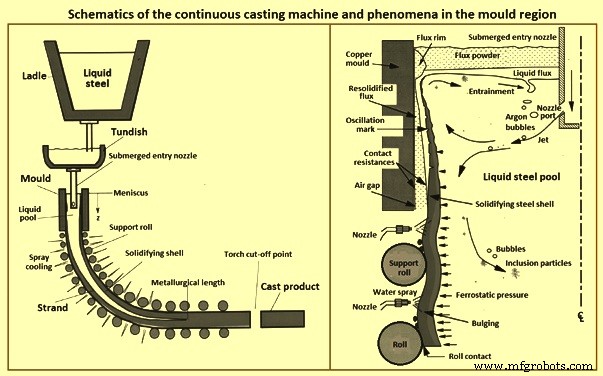
Figura 3: Esquemas de colada continua y fenómenos en región del molde
Modelado computacional o matemático
Actualmente, disminución de costes computacionales y aumento de potencia de paquetes comerciales facilitan aplicar modelos matemáticos como herramienta adicional para entender pasos complejos de procesos de materiales en colada continua. Modelos computacionales tienen ventaja de fácil extensión a otros fenómenos: transferencia de calor, movimiento de partículas, flujo bifásico, difícil con modelos de agua isotérmicos. También capaces de representación más fiel de condiciones de flujo experimentadas por acero líquido. Ej.: no hay fondo físico que interfiera con flujo saliendo de modelo de hilo de agua, y presencia de capa solidificante móvil puede tenerse en cuenta.
Modelos matemáticos pueden simular la mayoría de fenómenos importantes: (i) movimiento fluido totalmente turbulento, transitorio, geometría compleja (boquilla entrada y charco líquido), afectado por burbujas de argón, flotabilidades térmica y solutal; (ii) reacciones termodinámicas dentro y entre fases de polvo y acero; (iii) flujo y transporte de calor en capas líquida y sólida de fundente que flotan en superficie; (iv) movimiento dinámico de superficies e interfaces libres, incluyendo efectos de tensión superficial, oscilación y ondas inducidas por gravedad, flujo en varias fases; (v) transporte de sobrecalentamiento a través de acero líquido turbulento; (vi) transporte de soluto (incluyendo mezcla durante cambio de calidad); (vii) transporte de inclusiones de geometría compleja, incluyendo efectos de flotabilidad, interacciones turbulentes, posible atrapamiento en paredes de boquilla, burbujas de gas, paredes de acero solidificante, superficie superior; (viii) interacciones térmicas, fluidas, mecánicas en región del menisco entre menisco solidificante, borde de escoria sólida, fundente líquido infiltrado, acero líquido, capas de polvo, partículas de inclusiones; (ix) transporte de calor a través de capa solidificada, interfaz capa-molde (con capas de polvo y huecos de aire crecientes), molde de cobre; (x) transporte de masa de polvo por hueco entre capa y molde; (xi) distorsión y desgaste de paredes de molde y rodillos soporte; (xii) nucleación de cristales sólidos, tanto en baño como contra paredes de molde; (xiii) solidificación de capa, incluyendo crecimiento de dendritas, granos, microestructuras, transformaciones de fase, formación de precipitados, microsegregación; (xiv) contracción de capa por contracción térmica, transformaciones de fase y tensiones internas; (xv) generación de tensiones en capa por fuerzas externas (fricción molde, abultamiento entre rodillos, extracción, gravedad); (xvi) deformaciones térmicas, fluencia, plasticidad (varían con temperatura, calidad, tasa de enfriamiento); (xvii) formación de grietas; (xviii) segregación acoplada, escalas microscópica y macroscópica.
La complejidad asombrosa hace imposible modelar todos estos fenómenos a la vez. Necesario hacer suposiciones razonables y desacoplar o descuidar fenómenos menos importantes. Modelado cuantitativo necesita incorporar todos los fenómenos que afectan el tema específico. Cada modelo necesita propósito específico. Una vez elegidas ecuaciones gobernantes, normalmente se discretizan y resuelven por métodos de diferencias finitas o elementos finitos. Importante validación numérica adecuada.
Errores numéricos surgen normalmente de dominio computacional demasiado grueso o convergencia incompleta al resolver ecuaciones no lineales. Resolver problema de prueba conocido y estudios de refinamiento de malla para soluciones independientes de malla son formas importantes de validar. Finalmente, modelo debe verificarse contra mediciones experimentales en escala de laboratorio y planta antes de confiar en predicciones cuantitativas para estudios paramétricos.
Prueba final: si resultados pueden implementarse y lograrse mejoras, como evitar defectos en producto. Ensayos en planta necesarios para implementación. Ensayos basados en insights de todas las fuentes: modelos físicos, matemáticos, literatura, experiencia previa. A medida que potencia computacional avanza capacidades de simulación numérica, modelado juega papel creciente en avances futuros de colada continua de alta tecnología. Puede aumentar métodos tradicionales generando y cuantificando comprensión para mejorar cualquier aspecto. Áreas donde modelado computacional avanzado juega papel crucial: (i) simulación de flujo transitorio; (ii) comportamiento de fundente de molde; (iii) diseño de conicidad; (iv) predicción y control de calidad on-line, especialmente para nuevos problemas y procesos: colada de blum alta velocidad, colada de planchón delgado, colada de tira.
Futuros avances no vendrán de modelos, experimentos o ensayos, sino de ideas generadas por personas que entienden proceso y problemas. Esta comprensión arraiga en conocimiento, confirmable, profundizable, cuantificable por herramientas que incluyen modelos computacionales. A medida que herramientas mejoran, su importancia aumenta en este rol, llevando a avances futuros.
Objetivo computacional asumido y precisión requerida son clave en selección del modelo. En varios casos, información deseada es longitud metalúrgica del hilo y dinámica de cambios en espesor de capa. Caso de determinar lugar para reducción suave (soft reduction). Si velocidad de colada necesita cambiarse, se necesita procedimiento para determinar nueva intensidad de enfriamiento. Problema así no necesita responder serie de preguntas sobre tensiones en hilo, estructura formada, o defectos potenciales. Así, modelo se simplifica naturalmente a forma que aún proporciona respuesta creíble.
Modelos importantes en automatización y control
Algunos modelos importantes usados en automatización y control, normalmente incorporados en Nivel 2:
Control dinámico de enfriamiento secundario
Existe tercera dimensión en control dinámico. Configuración del modelo lleva precisión y posibilidades de control a siguiente dimensión, permitiendo filosofías completamente nuevas para enfriamiento secundario y reducción suave. Al configurar sistema, es prerrequisito considerar todos los parámetros conocidos con influencia conocida en cálculo de perfil 3D de temperatura del hilo. Todos los tipos de boquillas se miden en banco de prueba para evaluar distribución de agua. Esta información derivada entra al sistema de mantenimiento y configuración (MSS) del modelo 3D. Distribución visualizada de aspersión visible en sistema de mantenimiento.
Posiciones exactas de boquillas en zonas de enfriamiento se introducen y distribución de una zona visible en MSS. Eliminación de calor de zona calculada considerando agua de aspersión, rodillos y radiación. MSS permite configurar todos los ajustes relevantes para optimizar distribución de agua en zonas y aplicación de prácticas para máquinas de colada. Conocimiento metalúrgico incorporable fácilmente. Sistema de simulación off-line integrado permite pruebas exhaustivas de nuevos ajustes antes de aplicación en producción.
Sistema Nivel 2 para enfriamiento secundario proporciona modelo matemático para calcular temperaturas en superficie e interior del hilo como función de plan de aspersión, puntos de interpolación en curva de referencia de temperatura, o cambios en cantidades de agua a lo largo de máquina. Control dinámico maneja tres regímenes: (i) control de temperatura, (ii) edad del hilo, (iii) control de plan de aspersión.
- Régimen de control de temperatura: calcula volúmenes de agua para enfriamiento secundario necesarios para mantener temperatura de referencia especificada en superficie.
- Régimen de edad: controla enfriamiento considerando cambio de parámetros en periodo dado.
- Régimen de plan de aspersión: produce plan donde volúmenes preestablecidos corresponden a velocidad de colada específica. Al cambiar velocidad, volúmenes se modifican inmediatamente y temperaturas resultantes se muestran al operador. Si se usan pirómetros, sistema adapta coeficientes de cálculo de campo de temperatura a valores medidos.
Sistema dinámico 3D de enfriamiento secundario
Primera generación caracterizada por cálculo 2D de temperatura en centro del hilo. Esquinas descuidadas por modelo. Mejoras en rendimiento computacional ahora permiten calcular temperatura en cualquier punto del hilo en tiempo real, modo 3D completo y discretización fina produciendo perfiles detallados de superficie y centro.
Modelo basado en aproximación de volúmenes finitos explícita que resuelve ecuación de transferencia de calor considerando propiedades materiales dependientes de temperatura (densidad, posición-específica de espesor y ancho). Evalúa con precisión transferencia de calor desde superficie por radiación, transferencia a rodillos, convección natural y agua de aspersión. Aplicable a enfriamiento por aspersión y niebla aire-agua, considerando patrón de distribución de boquillas y temperatura real de agua. Esto asegura predicción precisa de transferencia de calor por aspersión a temperaturas bajo 700 °C cuando fenómeno Leidenfrost desaparece. Resultado: determinación aún más precisa de perfil de temperatura superficial y punto final de solidificación.
Basado en cálculos precisos, permite especificar temperatura superficial deseada no solo a lo largo de longitud, sino también a lo ancho. Control individual de caudal y posicionamiento de cada boquilla posible. Algoritmos calculan puntos de ajuste de caudal para lograr temperaturas objetivo. Resultados de pirómetros muestran excelente ajuste entre perfiles laterales calculados y medidos.
Aplicación permite introducir filosofías completamente nuevas para configurar prácticas de enfriamiento para retos futuros. Combinación con boquillas móviles (aspersión 3D) produce resultados de calidad sin precedentes.
Modelo avanzado 3D deriva caudales correctos incluso en situaciones transitorias: cambios de calidad, variaciones de velocidad, diferentes temperaturas de tundish, cambios de tundish, inicio y fin de secuencia. Caudal de cada zona calculado para mantener perfil de temperatura superficial definido durante toda la secuencia. Sistema de mantenimiento permite al ingeniero cambiar prácticas fácilmente e incorporar experiencia específica. Simulación off-line usada para probar efecto de nuevos ajustes en diversas situaciones antes de uso en producción.
Cálculo dinámico de propiedades de materiales por fases
Para calcular perfil 3D de temperatura, propiedades como entalpía, fracción sólida, densidad, conductividad como función de temperatura deben conocerse. Si experimentalmente conocidas para composición dada, pueden introducirse en MSS por ingenieros, lo que lleva mucho tiempo. Normalmente el ingeniero no conoce estas propiedades termofísicas. Modelo software calcula todos los datos termofísicos usados por modelo 3D. Cálculo dinámico disponible como herramienta on-line para determinar propiedades para análisis de calidad actual.
Enfoque tradicional: definir propiedades para grupos de calidades con rango predefinido de concentración. Con cálculo dinámico, datos calculados para cada calidad individual. Esto hace predicción de cantidades como punto de solidificación completa y distribución de temperatura más precisa, permitiendo tratamientos metalúrgicos precisos para mejor calidad. Además, modelo indica si análisis actual es peritectico o no y alerta al operador en caso de calidad peritectica inesperada. Reduce riesgo de roturas y mejora calidad.
Cálculo dinámico basado en modelos termodinámicos. Transformación líquido-sólido en rango alta temperatura descrita por modelo de energía libre de Gibbs con modelo de microsegregación. Para transformaciones sólido-sólido en rango baja temperatura se emplea modelo tipo Avrami. Parámetros libres determinados con cantidades medidas experimentalmente. Simulaciones off-line de cálculo dinámico junto con modelo 3D permiten desarrollo metalúrgico de nuevas calidades.
Tradicionalmente calidades agrupadas y análisis típico usado para propiedades. Con cálculo dinámico, propiedades derivadas de análisis real. Cálculos muestran diferencia en punto de solidificación final de medio metro o más comparando análisis real vs grupo. Esto muestra importancia de cálculo on-line de calidad real para mejorar calidad de productos colados.
Reducción suave dinámica de hueco (Dynamic gap soft reduction)
Significa ajuste dinámico de hueco de rodillos en colada. Posible por segmentos guía especialmente diseñados —«segmentos inteligentes»— donde huecos se ajustan remotamente para cambios de espesor y mejora de calidad interna. Basado en información on-line de modelo dinámico 3D de seguimiento térmico, calcula dinámicamente puntos de ajuste de hueco ajustable.
Supervisión del engranaje de rodillos, según estado de solidificación (líquido, pastoso, sólido) y perfil de espesor calculado, es factor decisivo para ajustes precisos y calidad mejorada. Engranaje optimizado reduce fuerzas excesivas en hilo y desgaste de rodillos. Control más preciso permite estrategias adicionales: reducción de núcleo líquido y reducción suave por abultamiento intencional. Aumento dinámico intencional de hueco antes de zona de reducción permite mayor reducción de espesor en esta zona. Mejora flexibilidad y calidad.
Permite definir libremente escenarios para arranque, cambio de tundish, y estrategias de final de colada basados en espesor, calidad y estado. Así se evitan daños en rodillos e interrupciones por diferente comportamiento de cabeza o cola fría.
Experto en boquillas para detección temprana de obstrucción
Agua de enfriamiento aspersionada a través de boquillas para enfriamiento uniforme. Si una o más boquillas obstruidas, sección no se enfría uniformemente, pudiendo causar defectos superficiales y degradación de producto. Cambio de segmentos también fuente de dificultad: mangueras pueden romperse o atascarse. Conscientes de consecuencias, personal de mantenimiento dedica muchas horas a verificar boquillas.
Experto en boquillas detecta obstrucciones y mangueras rotas, asegurando enfriamiento uniforme para producción de alta calidad. Monitoriza automáticamente condición durante colada. También activable manualmente durante pausas. Ventaja: estado verificado tras mantenimiento o cambio de segmentos y reparado antes de reiniciar.
Cálculo considera: tipo de boquilla (resultados de banco de prueba), altura entre dispositivo de medición de presión, presión de agua, longitudes y diámetros de tuberías, posiciones de boquillas. Modificaciones en sistema requieren cambio en configuración del experto para resultados correctos.
Basado en modelos estadísticos, indica ratio de obstrucción por zona (ej. zona 2: 10% obstruidas con 96% probabilidad). Operadores solo inspeccionan zonas con alarma. Cálculos inician automáticamente con señal de inicio de colada, monitorizando condición durante todo el proceso. Varias alarmas detectan fugas, obstrucciones, e incluso boquillas mal instaladas.
Experto en mezcla (Inter-mix expert)
Mejora rendimiento mediante simulaciones previas. Durante colada en secuencia, mezcla de calidades ocurre en tundish y por tanto en hilo con cada cambio de cucharón. Basado en composición química, experto calcula si zonas de acero mezclado pueden usarse para aplicación prevista o si debe degradarse o desecharse. Información de experimentos de flujo en tundish y análisis de muestras de productos solidificados asegura alta precisión en predicciones respecto a composición real de zonas mezcladas.
Determina rastros de colada anterior en actual. Mezcla ocurre no solo en tundish sino también en molde y partes superiores del hilo. Mezcla en estas áreas evaluada por sub-modelo tipo caja de mezcla que permite calcular composición en cualquier posición del hilo.
Cambios de tundish o uso de placas separadoras tratados individualmente. Cálculos cíclicos para elementos químicos seleccionados desde «evento apertura cucharón» de nueva colada. Decisión final sobre compatibilidad de caladas en secuencia por función de asignación de caladas. Perfiles de concentración de elementos críticos con impacto en disposición final (prima, degradada, rechazo) determinados. Desviación detectada si elemento crítico no coincide con especificación.
Beneficio completo combinando modelo con modelo experto en rendimiento que asegura máximo rendimiento de calidad prima aplicando optimización de longitud de corte a áreas incompatibles designadas como chatarra.
Ingenieros trabajan con potente entorno de simulación para simular cualquier combinación de calidades. Parámetros como análisis, peso de tundish, dimensiones de hilo fácilmente introducidos y modificados, resultados visibles en IHM. Gráficos para elementos individuales o combinaciones. Información valiosa: concentración volumétrica, longitud de acero mezclado, longitud de chatarra, rangos de caladas en base de gráficos.
Configuración fácil en MSS. Ingeniero elige elementos químicos para determinar inter-mix para cualquier enlace de calidad. Entorno potente permite simular comportamiento de mezcla de dos calidades y muestra concentración volumétrica, análisis calculado a lo largo del hilo, rangos incluyendo posibles secciones de chatarra.
Experto en velocidad (Speed expert)
Modelo para velocidad óptima en cualquier situación. Selección de velocidad adecuada es de alta importancia. Varios aspectos (calidad, seguridad, límites de máquina, requisitos de producción) influyen. Frecuentemente contradictorios: aumento de producción exige alta velocidad, seguridad la limita. Normalmente, talleres tienen soluciones propias. Objetivo: cubrir mayoría de aspectos y proporcionar herramienta de mantenimiento fácil para ajustar comportamiento a necesidades especiales.
Calcula cíclicamente velocidad óptima. Cálculo basado en reglas que consideran aspectos y se especifican en práctica del experto. Cada regla determina rango de velocidad que satisface sus requisitos. Primero determina intersección de todos los rangos. Si no vacía, selecciona velocidad según estrategia predefinida: máxima, objetivo, o evitar cambios mientras velocidad actual en rango válido. Si conflicto (intersección vacía), se aplica estrategia de resolución: (i) prioridad (reglas de menor prioridad ignoradas hasta encontrar solución), o (ii) mínimo de máximos (seleccionar el menor de todos los máximos).
En IHM on-line, operador ve rangos de todas las reglas y velocidad óptima derivada. Puede cambiar prioridades, estrategia, resolución de conflictos para ajustar. Puntos de ajuste enviados a Nivel 1 y ejecutados automáticamente.
MSS usado para definir práctica considerando: (i) reglas relacionadas con calidad: regla experto en calidad, velocidad mínima/objetivo/máxima para calidad, sobrecalentamiento, relación Mn/S, bajo peso de tundish, reducción suave óptima; (ii) reglas de producción: ritmo de caladas, inicio, limpieza; (iii) reglas de seguridad: protección de máquina, cálculo de pronóstico para velocidad mínima/máxima.
Reducción suave óptima lograda si punto final de solidificación está al final de segmento. Pre-cálculo asumiendo estado estacionario determina velocidades requeridas para cada segmento.
Experto en rendimiento (Yield expert)
Objetivo: minimizar chatarra y optimizar rendimiento. Considera porciones de chatarra, defectos de calidad, restricciones de peso, cortes de muestra, cambios de ancho produciendo máximo número de productos programados. Características: (i) optimización de longitud o peso en caso de secciones de chatarra o defectos; (ii) programación de ajustes de ancho de molde; (iii) algoritmos de asignación de secciones de chatarra; (iv) pasos de optimización activables on-line/off-line; (v) repetición de pasos de optimización de corte a longitud, incluso en producción real.
Experto en calidad (Quality expert)
Determina definiciones para parámetros de proceso relacionados con calidad, rastrea datos reales durante producción, predice calidad de productos colados, y determina automáticamente disposición subsiguiente. Apoya operadores con alertas de calidad on-line y vista previa de calidad de hilos en máquina. Dos tipos: capacidad básica o integral de calificación de calidad.
Toda información rastreada y resultados de cálculo transferibles desde módulo de producción a sistema de descubrimiento, dedicado a archivado y evaluación a largo plazo de enorme cantidad de información.
Proceso de manufactura
- Detección y Control de Inclusiones en Acero de Colada Continua para Calidad Superior
- Automatización, control y modelado avanzados en la siderurgia por oxígeno básico
- Optimización de hornos de arco eléctrico: automatización y modelado
- Automatización, medición y control de alto horno: soluciones de alto rendimiento
- Sistemas avanzados de automatización y control para plantas de sinterización
- Polvos para Molde de Colada Continua Premium para Producción Superior de Acero
- El distribuidor (tundish): Clave para la calidad en la colada continua de acero
- Guía esencial del vaciado continuo de acero: Proceso y beneficios
- Mejora de la calidad del acero con agitación electromagnética sin contacto en la colada continua
- Moldes: El componente crucial en la colada continua de acero
- Fundición a Presión (Die Casting): Principios, Tipos y Aplicaciones Industriales