



Acero para herramientas SKD11: Propiedades, tratamiento térmico y rendimiento
SKD11 acero para moldes japonés. Dureza tras tratamiento térmico: HRC 58-60. Acero de alta C y alto Cr. Tras tratamiento: alta dureza, buena rectificabilidad, fuerte templabilidad, buena estabilidad dimensional. Buena maquinabilidad, carburos finos y uniformes, por adición especial Mo y V, sin preocupación por agrietamiento en temple.
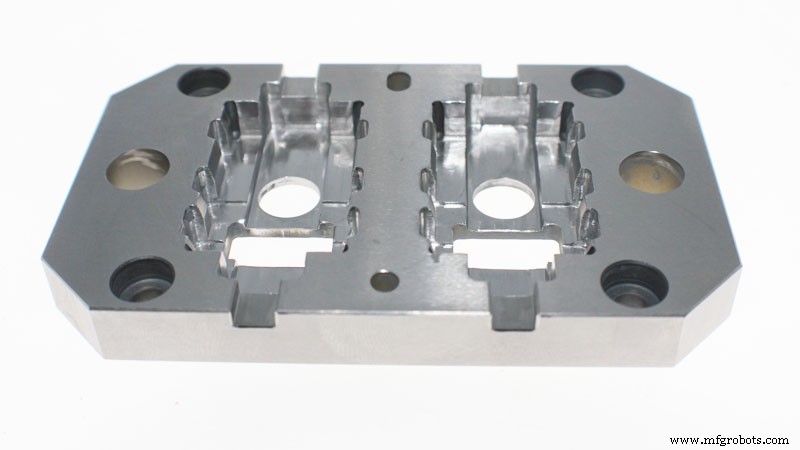
Rendimiento específico SKD11
- A) Alta resistencia y tenacidad a alta temp., buena resistencia desgaste, fácil corte.
- B) Acero para moldes trabajo en frío con buen equilibrio resistencia, tenacidad, calor.
- C) Refinado desgasificación vacío, calidad interna extremadamente limpia.
- D) Buena maquinabilidad.
- E) Buena templabilidad, enfriamiento aire endurece, sin agrietamiento temple.
- F) Deformación tratamiento térmico muy pequeña, desviación temple muy pequeña. Ideal para moldes precisión.
- G) Excelente resistencia desgaste, ideal para matriz corte acero oxidado o alta dureza.
- H) Buena tenacidad.
- I) Vida molde larga, rendimiento estable.
- J) Fácil procesamiento, pequeña deformación térmica.
Introducción aplicaciones
Chapa ≤6 mm, matriz corte alta eficiencia. Matrices punzonado, estampado, tijeras, cuchillas insertadas, madera, matriz laminado roscas, deslizadores resistentes desgaste, matriz embutición en frío, matriz moldeo resina termoendurecible, calibres avanzados, otras matrices embutición profunda y extrusión en frío.
Cómo usar SKD11 (solo referencia)
- Estado "temple + revenido"
- "Temple + tratamiento criogénico + revenido" (alta precisión y estabilidad dimensional)
- "Temple + revenido + nitruración" (alta dureza superficial)
- Tratamiento criogénico: para máxima dureza y estabilidad, molde a -70 a -80 °C tras temple, mantener 3-4 h, luego revenido. Dureza 1-3 HRC > convencional. Piezas forma compleja/cambio tamaño grande: riesgo agrietamiento.
- Nitruración: tras nitruración molde/pieza, capa endurecida alta dureza y cierta resistencia corrosión en superficie.
- Nitruración 525 °C: dureza superficial ~1250 HV. Influencia tiempo: 20h→0.25mm, 30h→0.30mm, 60h→0.35mm.
- Nitruración blanda 570 °C: dureza ~950 HV. Generalmente 2h → capa 10-20 µm. Fácil grietas rectificado en brutos o estado revenido baja temp. Prevenir: avance rectificado pequeño múltiples pasadas, buen refrigerante agua.
Al usar corte hilo en moldes forma compleja/tamaño grande, grietas suelen ocurrir en último paso.
Prevenir: temple gas y revenido alta temp. reducir tensión térmica, o pre-mecanizado cavidad en bruto.
Tratamiento térmico
- Temple: precalentar 700-750 °C, calentar 1000-1050 °C, enfriar aire quieto. Si espesor >6 pulg (152 mm), mejor 980-1030 °C endurecer aceite.
- Revenido: 150-200 °C, mantener, enfriar aire. Dureza: >HRC 61.
- Recocido: 800-850 °C, 1-3 h, enfriar horno gradualmente.
- Forja: 900-1050 °C.
Composición química
- C: 1.40-1.60%
- Si: 0.40%
- Mn: 0.50%
- Cr: 11.00-13.00%
- Mo: 0.80-1.20%
- V: 0.30%
Proceso de manufactura
- Materiales de Acero y Herramientas de Punzonado: Resistencia, Durabilidad y Rendimiento
- Desbloqueando la Durabilidad: Tratamiento Térmico al Vacío para Punzones y Matrices
- Entendiendo Grados de Acero para Herramientas: Propiedades y Aplicaciones
- Soluciones de Punzonado y Matrices de Precisión para Materiales en Lámina y Herramentales
- Optimización del Tratamiento Térmico para Componentes Metálicos Mecanizados por CNC
- Tratamientos Térmicos en Metales No Ferrosos: Temple en Solución, Nitruración y Más
- Tratamiento Térmico del Acero: Temple, Revenido, Recocido y Más para Cuchillos Duraderos
- Las Tres Etapas Fundamentales del Tratamiento Térmico Explicadas
- Tratamiento Térmico del Aluminio y sus Aleaciones: Procesos, Beneficios y Aplicaciones
- Tratamiento Térmico de Metales: Definición, Propósito, Ventajas y Desventajas
- Tratamiento Térmico: Procesos, Métodos y Beneficios