



Estirado de Alambre y Varilla de Acero: Proceso de Metalurgia de Precisión Explicado
Proceso de Estirado de Alambre y Varilla para Acero
El estirado de alambre a partir de varilla de acero es un proceso de trabajo de metal usado para la reducción de la sección transversal de la varilla. De manera similar, las varillas se estiran a partir de redondos de acero de diámetros mayores. Durante el estirado, el volumen permanece igual y, por tanto, hay un aumento en la longitud del alambre o varilla estirado. Se lleva a cabo tirando del alambre/varilla a través de una matriz de estirado simple o una serie de matrices de estirado. En el caso de serie de matrices de estirado, la matriz de estirado subsiguiente debe tener un diámetro de taladro menor que la matriz de estirado previa. El estirado se realiza usualmente en secciones redondas a temperatura ambiente, por lo que se clasifica como un proceso de trabajo en frío. Sin embargo, puede realizarse a temperaturas más altas para alambres grandes para reducir las fuerzas.
El proceso de estirado se usa más frecuentemente para producir secciones transversales redondas, pero también se pueden estirar cuadrados y otras formas. El estirado de varilla/alambre es un proceso industrial importante, que proporciona productos comerciales. Los productos de varilla y alambre cubren una gama muy amplia de aplicaciones que incluyen ejes para transmisión de potencia, componentes de máquinas y estructurales, blanks para tornillos y remaches, cableado eléctrico, cables, alambre para vallas, varilla para producir clavos, tornillos, remaches, resortes y muchos otros. El estirado de varillas a partir de redondos de acero se usa para producir varillas para mecanizado, forjado y otros procesos, etc.
Ventajas del estirado
Las ventajas del estirado en las aplicaciones anteriores incluyen: (i) control dimensional cercano, (ii) buen acabado superficial, (iii) propiedades mecánicas mejoradas como resistencia y dureza, y (iv) adaptabilidad a producción en lotes o en masa económica.
En el proceso de estirado, la sección transversal de una varilla o alambre largo se reduce o cambia tirando (de ahí el término estirado) de él a través de una matriz llamada matriz de estirado (draw die). El tiro de la varilla a través de la matriz se hace por medio de una fuerza de tracción aplicada al lado de salida de la matriz. El flujo plástico es causado por fuerza de compresión, que surge de la reacción del metal con la matriz.
Así, la diferencia básica entre estirado y extrusión es que en la extrusión el material se empuja a través de una matriz, mientras que en el estirado se tira a través de ella. Aunque la presencia de tensiones de tracción es obvia en el estirado, la compresión también juega un papel significativo ya que el material de acero se comprime al pasar a través de la abertura de la matriz. Por esta razón, la deformación que ocurre en el estirado a veces se denomina compresión indirecta.
Las variables principales de procesamiento en el estirado son la reducción en el área de la sección transversal, el ángulo de la matriz, la fricción a lo largo de la interfaz matriz-pieza de trabajo, y la velocidad de estirado. El ángulo de la matriz influye en la fuerza de estirado y la calidad del producto estirado.
La diferencia básica entre el estirado de varilla y el estirado de alambre es el tamaño del material inicial que se procesa. El estirado de barra (bar drawing) es el término usado para el estirado de varillas a partir de redondos de acero, mientras que el estirado de alambre (wire drawing) se aplica al estirado de alambres a partir de varillas de alambre de acero. Tamaños de alambre de hasta 0,03 mm son posibles en el estirado de alambre.
Las velocidades de estirado para aceros pueden ser usualmente tan altas como 10 metros por segundo para alambre muy fino. En el estirado, las reducciones en el área de la sección transversal por pasada van hasta aproximadamente 45 %. Usualmente, cuanto menor es la sección transversal inicial, menor es la reducción por pasada. Los alambres finos usualmente se estiran a reducciones de 15 % a 25 % por pasada y tamaños mayores al 20 % a 45 % por pasada. Una reducción ligera (pasada de calibrado) también puede darse en varillas para mejorar su acabado superficial y precisión dimensional.
El estirado de varillas a partir de redondos se realiza generalmente como una operación de un solo tiro (single draft), lo que significa que el redondo se tira a través de una abertura de matriz. Como el redondo inicial tiene un diámetro grande, está en forma de una pieza cilíndrica recta en lugar de enrollada. Esto limita la longitud de la varilla que puede estirarse. Por el contrario, el alambre se estira a partir de varillas de alambre en bobinas que consisten en varios cientos de metros y se pasa a través de una serie de matrices de estirado. El número de matrices varía típicamente entre 4 y 12.
Las características del proceso de estirado de alambre/varilla consisten en: (i) tiro de la varilla/redondo a través de la matriz para reducir su diámetro, (ii) el estirado aumenta la longitud del alambre/varilla a medida que su diámetro disminuye, (iii) varias matrices se usan en sucesión (tándem) para alambre de diámetro pequeño, (iv) las propiedades del alambre/varilla estirado mejoran debido al trabajo en frío, y (v) el temple del alambre puede controlarse mediante embutido (swaging), estirado y tratamientos de recocido.
Dado que el proceso de estirado consiste en tirar de una varilla o alambre a través de una matriz, resulta en un estiramiento o alargamiento del material junto con una reducción en el área de la sección transversal. La fuerza de tiro está limitada por la resistencia del material de acero. En caso de que el alambre/varilla se tire demasiado fuerte, el material se rompe. La fuerza necesaria para tirar del alambre/varilla a través de la matriz está determinada por el grado de reducción en el área de la sección transversal. Cuanto mayor es la reducción, mayor es la fuerza necesaria. Así, se puede ver que la reducción máxima alcanzable en diámetro está limitada por el límite elástico (yield strength) del acero que se estira.
El límite elástico depende de la composición del acero y típicamente la reducción en área a través de una matriz está en la región de 15 % a 45 %. Si se necesita una reducción mayor, esto se hace estirando el alambre a través de una serie de matrices, cada una menor que la anterior. Sin embargo, la deformación plástica experimentada por la varilla/alambre de acero al ser tirado a través de la matriz tiende a aumentar la dureza y reducir la ductilidad. Aquí, ductilidad se refiere a la facilidad con que el acero puede deformarse. A medida que el proceso de estirado en serie lo hace más difícil de reducir la sección transversal, a menudo es necesario realizar un proceso de recocido entre estirados sucesivos para asistir el proceso de deformación del acero. Por otro lado, el aumento de la resistencia a la tracción resultante del estirado a menudo se ve como una propiedad de material muy deseable.
Diámetros muy pequeños pueden obtenerse por operaciones de estirado sucesivas a través de matrices de diámetros progresivamente menores. El recocido antes de cada conjunto de reducciones permite porcentajes de reducción grandes. En el proceso de estirado de acero, el proceso de recocido también se llama patentado (patenting).
El estirado de alambre se realiza usualmente en frío, aunque hay algunos casos donde la varilla/alambre de acero se estira en caliente para mejorar la ductilidad. La lubricación de la matriz es esencial en el estirado en frío para lograr un buen acabado superficial así como para maximizar la vida de la matriz.
El estirado de alambre involucra estirar el metal a la forma requerida, y como tal se considera deformación en lugar de procesos de remoción. Una ventaja significativa del estirado es que hay muy poco desperdicio de material. Sin embargo, este beneficio debe ponderarse contra el alto costo de las matrices y la posible necesidad de realizar recocido para contrarrestar el endurecimiento por trabajo.
El proceso de estirado se muestra en la Fig. 1. En la figura, "Do" es el diámetro inicial de la varilla y "Df" es el diámetro tras el estirado. "F" es la fuerza aplicada. "Alfa" (α) es el ángulo de la matriz y "Lc" es la línea de contacto.
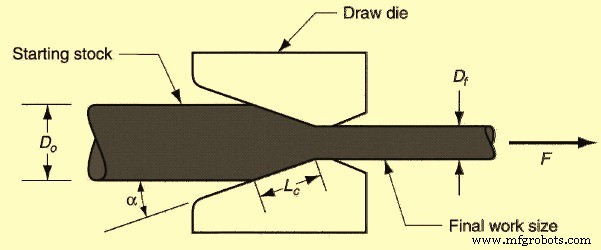
Fig. 1 Proceso de estirado
Al tirar de una varilla o alambre a través de una matriz, la sección transversal se reduce. La reducción porcentual de área (% r) se da mediante la siguiente ecuación: "% r = 100 x (Ao – Af)/Ao", donde "Ao" es el área inicial y "Af" es el área final del alambre/varilla tras el estirado.
Proceso de estirado
Antes del estirado real, el material a estirar se prepara adecuadamente. Esto involucra tres pasos: (i) recocido, (ii) limpieza, y (iii) apuntamiento (pointing). El propósito del recocido es aumentar la ductilidad del material inicial para aceptar deformación durante el estirado. El recocido también es a veces necesario entre pasos en estirado continuo. La limpieza de las varillas/redondos de alambre es requerida para prevenir daño de la superficie de trabajo y la matriz de estirado. Involucra la remoción de contaminantes superficiales (p. ej., escamas y óxido) por medio de decapado químico o granallado. En algunos casos, la pre-lubricación de la superficie de trabajo se logra después de la limpieza. El apuntamiento involucra la reducción del diámetro del extremo inicial de las varillas/redondos de alambre para que puedan insertarse a través de la matriz de estirado e iniciar el proceso. Esto usualmente se logra mediante embutido, laminado o torneado. El extremo apuntado de las varillas/redondos de alambre es entonces agarrado por las mordazas del carro u otro dispositivo para iniciar el proceso de estirado.
En el caso de estirado de alambre/varilla de acero inoxidable, la superficie de la varilla/redondo de alambre se examina primero. Esto se hace mediante pruebas de tracción y dureza, y medición del diámetro. La preparación de la superficie se hace por decapado en ácido (aceros ferríticos y martensíticos) o soluciones básicas (aceros austeníticos). La piel preparada se recubre luego con lubricante. El estirado en frío se realiza a través de matrices de diamante o carburo de tungsteno hasta lograr el diámetro deseado. La limpieza de aceite/lubricante se lleva a cabo luego y el alambre se trata térmicamente (recocido a alrededor de 1100 °C o más pase de piel).
Equipos de estirado
El estirado de varillas de mayor diámetro se realiza en bancos de estirado (draw benches) que consisten en mesa de entrada, soporte de matriz (que contiene la matriz de estirado), carro y estante de salida. El carro se usa para tirar del material a través de la matriz de estirado. Está accionado por cilindros hidráulicos o cadenas accionadas por motor. El soporte de matriz a menudo está diseñado para sostener más de una matriz, de modo que varias barras puedan tirarse simultáneamente a través de sus respectivas matrices.
El estirado de alambre se realiza en máquinas de estirado continuo que consisten en múltiples matrices de estirado, separadas por tambores de acumulación entre las matrices. Cada tambor, llamado capstan o bloque, es accionado por motor para proporcionar la fuerza de tiro adecuada para estirar el material de alambre a través de la matriz aguas arriba. También mantiene una tensión moderada en el alambre a medida que avanza a la siguiente matriz de estirado en la serie. Cada matriz proporciona una cierta cantidad de reducción en el alambre, de modo que la reducción total deseada se logra por la serie. Dependiendo del acero a procesar y la reducción total, el recocido del alambre a veces se requiere entre grupos de matrices en la serie.
Banco de estirado para estirado de varilla y estirado continuo de alambre se muestra en la Fig. 2.
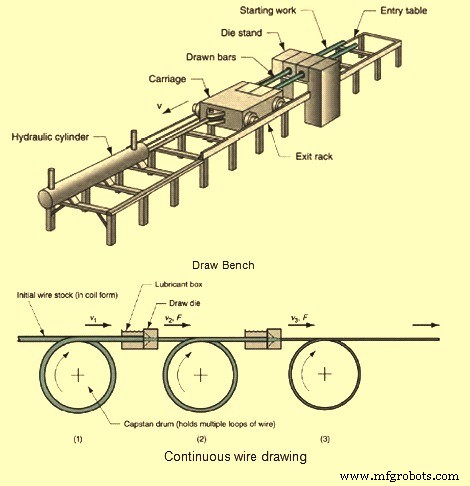
Fig. 2 Banco de estirado para estirado de varilla y estirado continuo de alambre
Matrices de estirado
La terminología de una matriz típica usada para estirar varilla/alambre se muestra en la Fig. 3. Una matriz de estirado típica tiene cuatro regiones distintivas. Estas regiones son: (i) entrada, (ii) ángulo de aproximación, (iii) superficie de apoyo (land), y (iv) alivio trasero (back relief). La región de entrada suele ser una boca en forma de campana que no contacta el trabajo. La forma de la campana causa que la presión hidrostática aumente y promueve el flujo de lubricante en la matriz y previene el rayado de la varilla/redondo de alambre que se estira y las superficies de la matriz. La aproximación es donde ocurre el proceso de estirado. Es cónica con un ángulo (semiángulo) que normalmente varía desde alrededor de 6 grados a 20 grados. El ángulo adecuado varía según el material de la varilla/redondo de alambre. La superficie de apoyo, o land, determina el tamaño del alambre/varilla final estirado. Produce un arrastre por fricción en el alambre/varilla y también remueve daño superficial debido al desgaste de la matriz, sin cambiar dimensiones. Finalmente, el alivio trasero es la zona de salida. Se provee con un ángulo de alivio trasero (semiángulo) de alrededor de 30 grados. El alivio trasero permite que el material de acero se expanda ligeramente al salir el alambre de la matriz y también minimiza la abrasión si el estirado se detiene o la matriz está desalineada.
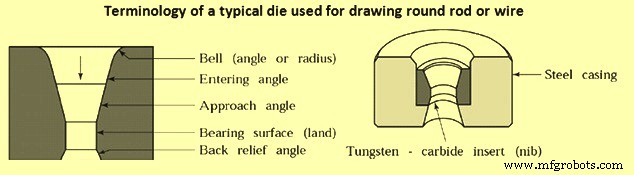
Fig. 3 Terminología de una matriz típica
Las matrices de estirado se hacen de aceros para herramientas o carburos cementados. Para estirado en caliente, se usan matrices de acero fundido debido a su alta resistencia al desgaste a temperaturas elevadas. Las matrices para operaciones de estirado de alambre de alta velocidad frecuentemente usan insertos hechos de diamante (tanto sintético como natural) para las superficies de desgaste. El carburo cementado está compuesto por carburos de titanio, tungsteno, níquel, molibdeno y tantalio. Los carburos cementados son los más ampliamente usados para matrices de estirado debido a su superior resistencia, tenacidad y resistencia al desgaste. Las matrices de diamante se usan para estirar alambre fino con diámetros que van desde 2 micrómetros a 1,5 mm. Están hechas ya sea de un diamante monocristalino o en forma policristalina con partículas de diamante en una matriz metálica (compactos). El diamante policristalino usado para matrices de estirado de alambre tiene mayor vida de matriz, alta resistencia al desgaste, agrietamiento o apoyo. Tanto las matrices de carburo como de diamante se usan típicamente como insertos o nibs, que se soportan en una carcasa de acero.
Mecánica del estirado de alambre
La deformación durante el estirado de alambre/varilla es influenciada por varios factores que incluyen la química del acero, ángulo de aproximación, lubricación, velocidad de estirado, y reducción como los más significativos.
Aunque el hecho de que el volumen no se pierde durante la deformación es obvio, es, de hecho, un concepto altamente útil que forma la base para analizar una serie de problemas de estirado. Una de las aplicaciones más comunes involucra la determinación de la velocidad del alambre en diferentes soportes y las velocidades necesarias del capstan que se deben usar. Simplemente dicho, la constancia del volumen establece que la tasa volumétrica de alambre entrando a una matriz debe ser la misma que la que sale. Dado que el área de la sección transversal se reduce durante el estirado, es necesario que el alambre aumente en velocidad para que la misma tasa volumétrica de material entre y salga de la matriz. La tasa volumétrica se define como el área de la sección transversal del alambre multiplicada por la velocidad del alambre.
En el estirado multipasada, la velocidad del alambre saliendo de cada matriz debe aumentar para que la tasa volumétrica de flujo de metal sea igual en todas las matrices. Por tanto, los capstans, teniendo una velocidad angular igual a la velocidad de salida del alambre, se usan para tirar del alambre a través de la matriz después de cada reducción. Si esto no se hace, el alambre se rompe debido a tensión desigual del alambre entre matrices.
El diámetro del alambre aumenta a medida que la matriz de estirado se desgasta durante el proceso de estirado. Por tanto, basado en la constancia del volumen, la velocidad del alambre disminuye a medida que la matriz aumenta en tamaño. Si la velocidad lineal del capstan de tiro se iguala al tamaño del alambre de una matriz nueva, la velocidad del capstan se vuelve más rápida que la velocidad del alambre a medida que el diámetro del alambre aumenta. Esta velocidad aumentada del capstan aplica alta tensión de tracción en el alambre, rompiendo frecuentemente el alambre. Por tanto, los capstans en unidades de estirado multipasada están diseñados para que el alambre resbale en el capstan a medida que la matriz se desgasta y la velocidad del alambre disminuye. El deslizamiento se facilita limitando el número de vueltas alrededor del capstan de tiro y humedeciendo las superficies del alambre y capstan con lubricante de estirado.
Aunque parece que las fuerzas y potencia en el estirado de alambre pueden analizarse usando tensión simple, las condiciones de deformación en el alambre son, de hecho, mucho más complejas debido a las fuerzas de compresión y arrastre generadas por la superficie de la matriz. La fuerza de estirado (draw force) representa la fuerza total que se requiere aplicar en el bloque de matriz para superar la fricción en la superficie de la matriz y la resistencia del material de acero que se deforma. Dado que la fuerza de estirado se transmite por material sin soporte, la fuerza de estirado debe limitarse para prevenir cualquier deformación plástica que ocurra fuera de la matriz. Así, el esfuerzo de fluencia del alambre estirado representa un límite superior al esfuerzo de estirado permitido. La práctica de estirado aceptada normalmente limita el esfuerzo de estirado al 60 % de la resistencia a la fluencia del alambre estirado. El esfuerzo de estirado se encuentra dividiendo la fuerza de estirado por el área de la sección transversal del alambre estirado.
Aunque generalmente aparece que el trabajo o energía consumida en un soporte de estirado dado está dictada por el material y la reducción tomada, la cantidad real necesaria es considerablemente mayor en la práctica. Esto se debe a las ineficiencias que existen durante la deformación, que están gobernadas principalmente por el ángulo de aproximación. Tales ineficiencias no hacen contribuciones útiles en la reducción del área de la sección transversal y generalmente sirven solo para aumentar los requerimientos de energía e influir adversamente en la calidad del alambre/varilla. El trabajo total consumido en un soporte de estirado puede particionarse en tres componentes: (i) trabajo homogéneo útil requerido para reducir la sección transversal, (ii) trabajo requerido para superar la resistencia por fricción, y (iii) trabajo redundante (inhomogéneo) requerido para cambiar la dirección del flujo.
El trabajo homogéneo está determinado por el estirado (reducción), y es esencialmente independiente del ángulo de aproximación. El trabajo por fricción y el trabajo redundante, por otro lado, están estrechamente acoplados a la geometría de la matriz y tienen un efecto opuesto a medida que cambia el ángulo de aproximación. Bajo condiciones normales de estirado, las pérdidas típicas son del orden del 20 % para trabajo por fricción y alrededor del 12 % para trabajo redundante.
El trabajo redundante y el trabajo por fricción tienen efectos adversos en las propiedades del alambre además de aumentar la energía necesaria para el estirado. Una consecuencia es que las propiedades mecánicas no son homogéneas a través de la sección transversal del alambre. Debido a que las deformaciones redundantes y por fricción se concentran cerca de la superficie del alambre, niveles más altos de endurecimiento por deformación resultan en la superficie y capas cercanas a la superficie (análogo al laminado de temple) y es mayor que la deformación que resulta de la reducción de la sección transversal. Además, la deformación redundante tiene un efecto adverso en la ductilidad.
La ductilidad está inversamente relacionada con la deformación y, por tanto, la deformación redundante también actúa para limitar el número de pasadas y la reducción máxima que puede tomarse antes del recocido. Incluso si esto no conduce a problemas en el estirado, la pérdida resultante en ductilidad puede llevar a fractura en procesos de conformado posteriores como doblado y embutido en frío.
Las capas en la superficie del alambre/varilla usualmente no solo sufren un cambio en la sección transversal, sino que también se deforman en cizallamiento debido al arrastre presentado por la superficie de la matriz. Incluso para superficies de matriz altamente pulidas e hidrodinámicas, una cierta cantidad de trabajo por fricción está siempre presente. El trabajo por fricción domina en ángulos de matriz bajos donde el arrastre superficial aumenta como resultado de mayor longitud de contacto en la zona de aproximación para una reducción dada. El trabajo por fricción puede disminuirse usando un ángulo de aproximación mayor y, en menor medida, mejorando la lubricación o condición de la superficie de la matriz. Aunque las fuerzas de fricción también están relacionadas con la carga de la matriz, normalmente se hace poco esfuerzo para controlar la fricción limitando la reducción, ya que esto requiere soportes adicionales. En su lugar, la práctica normal es optimizar el ángulo de aproximación y la efectividad de la lubricación.
Al entrar el alambre en la zona de aproximación de una matriz de estirado, las capas de material cerca de la superficie sufren deformación debido a la reducción en área y cambio de dirección de flujo, es decir, doblándose para conformarse al cambio de dirección al ir de la zona de aproximación a la zona de apoyo de la matriz. La deformación redundante, como la deformación por fricción, no se distribuye uniformemente sobre el alambre y normalmente está en máximo en la superficie con un aumento correspondiente en dureza. La deformación redundante es promovida por ángulos de matriz mayores, ya que el material más alejado de la línea central sufre un cambio más agudo en dirección que el material cerca de la línea central y, por tanto, experimenta niveles más altos de distorsión. La deformación redundante influye en el nivel de tensiones residuales en el alambre estirado. A medida que el ángulo de aproximación aumenta, el gradiente de deformación entre la superficie y la línea central también aumenta. Esto conduce a tensiones de tracción progresivamente más altas en la superficie y tensiones de compresión en el núcleo. El efecto inverso ocurre durante el estirado, y estallidos centrales (centre bursts) pueden desarrollarse debido a los altos niveles de tensiones de tracción generadas en el núcleo del alambre.
La selección del ángulo de matriz adecuado es crucial para el éxito de cualquier operación de estirado de alambre. Basado en el hecho de que el trabajo por fricción aumenta con la disminución del ángulo de matriz y el trabajo redundante aumenta con el aumento del ángulo de matriz, debe existir un ángulo de aproximación óptimo. El ángulo de aproximación óptimo minimiza tanto el trabajo por fricción como el redundante y, como consecuencia, la fuerza de estirado. Además de minimizar los requerimientos de fuerza, el ángulo de matriz óptimo también proporciona mejor calidad y acabado superficial.
La geometría de la parte de trabajo (zona de aproximación) de una matriz es un factor clave en el estirado de alambre. Esta geometría puede definirse por el factor delta, que es la relación entre el arco circular que abarca los puntos medios de la cara de la matriz y la longitud de contacto entre el alambre/varilla y la matriz. Valores bajos de delta (semiángulo pequeño o mayor reducción en área) indican mayores efectos de fricción y calentamiento superficial debido a mayor contacto del alambre/varilla en la zona de aproximación. Valores más altos de delta (semiángulo grande o menor reducción en área) son indicativos de niveles aumentados de deformación redundante y endurecimiento superficial debido a cambio de dirección excesivo durante el flujo a través de la matriz. Un delta grande a menudo resulta en una mayor tendencia hacia formación de vacíos y estallido central. Valores de delta de 1,50 funcionan bien en muchas operaciones de estirado comerciales, mientras que factores delta en exceso de 3,0 se deben evitar en general.
Las matrices de estirado pueden extraer solo una pequeña cantidad de calor, por lo que se requiere prestar la debida atención al enfriamiento entre pasadas, particularmente en las etapas finales de reducciones. Aunque parte del calor se transfiere a la matriz, la mayor parte permanece en el alambre y los intentos de usar enfriamiento de la matriz para reducir la temperatura del alambre han resultado en gran medida infructuosos. Varios estudios sobre la efectividad del enfriamiento de la matriz encontraron que una matriz típicamente remueve menos del 5 % al 20 % del calor generado en el alambre. Esto se debe al hecho de que un área dada de alambre está en contacto con la superficie de la matriz solo por milésimas de segundo. Aunque se espera que la matriz remueva solo calor mínimo del alambre, las temperaturas de la matriz no pueden pasarse por alto, y el enfriamiento de la carcasa de la matriz es a menudo necesario. Esto es particularmente cierto cuando se usan insertos de carburo en una carcasa de acero debido a la gran diferencia en coeficientes de expansión térmica.
Una buena regla práctica para el aumento de temperatura por pasada en estirado en seco (excepto la primera matriz) es de 60 °C a 80 °C para aceros suaves y 100 °C a 160 °C para aceros de alto carbono. Estos valores se reducen a la mitad para estirado en húmedo. Los tres modos de enfriamiento de alambre usados normalmente son: (i) enfriamiento directo donde agua o refrigerante se rocía sobre el alambre saliendo de la matriz o en el capstan de recogida, (ii) enfriamiento indirecto donde agua o refrigerante se rocía sobre la carcasa de la matriz o se circula en el interior de la carcasa de la matriz o bloque de recogida, y (iii) chorro de aire donde aire forzado impacta en el alambre en el bloque o capstan.
El enfriamiento entre pasadas a menudo emplea enfriamiento directo con agua en el alambre saliendo de una matriz de estirado, y usando el calor residual en el alambre para remover el último del agua por evaporación. El enfriamiento directo combinado con enfriamiento interno del bloque puede llevar la temperatura del alambre por debajo de 120 °C, que es una temperatura de partida razonable para la siguiente reducción. Es importante prevenir la oxidación y ensuciamiento de las superficies internas de los bloques para mantener buena transferencia de calor entre el alambre caliente y el agua de enfriamiento. Los medios efectivos de enfriamiento del alambre estirado son: (i) asegurar que el alambre entre en la matriz lo más frío posible, (ii) evitar reducciones pesadas, (iii) emplear la mejor lubricación posible, (iv) considerar usar tiro inverso (back pull), (v) aumentar intervalos de tiempo entre reducciones, (vi) aumentar el número de vueltas en el bloque, y (vii) aumentar el diámetro del bloque.
Dos variables primarias que controlan la vida de la matriz son la presión y la temperatura. La presión actuando sobre la matriz en el estirado de alambre es mucho menor que la encontrada en otras operaciones de conformado en frío. Por tanto, la temperatura es a menudo un factor mucho más crítico en el control de la vida de la matriz. Aunque parece lógico que el desgaste ocurre uniformemente a lo largo de la zona de aproximación, este no es el caso en la práctica. El desgaste máximo (medido en pérdida de volumen) normalmente ocurre en el punto en que el alambre/varilla contacta inicialmente la matriz. Allí, se forma un cráter anular profundo, que normalmente se conoce como "anillo de desgaste" (wear ring). El anillado (ringing) se debe a que el plano de impacto del alambre/varilla en la matriz oscila alrededor de una posición media debido a irregularidades de tamaño y vibración del alambre. Como resultado, una zona estrecha del taladro de la matriz es sometida a una carga cíclica con eventual fallo subcutáneo por fatiga.
Una vez que se desarrolla un anillo de desgaste, la deformación puede ocurrir antes del punto de contacto en la matriz de estirado. Esto se llama "abultamiento" (bulging) y resulta del respaldo o rebordeado de regiones cercanas a la superficie del alambre al hacer contacto en la ubicación del anillo de desgaste en la matriz. El abultamiento que ocurre en el punto inicial de contacto en la garganta de la matriz limita la entrada de lubricante en la matriz y acelera el desgaste de la matriz. Cantidades menores de desgaste ocurren a lo largo de la longitud de contacto de la zona de aproximación, aunque aquí también el desgaste no es uniforme y a menudo resulta en una superficie de desgaste oval en lugar de circular.
Los alambres deslizando contra el área de trabajo de una matriz de estirado causan desgaste de la matriz, de modo que el desgaste depende del área de superficie del alambre, y consecuentemente de la longitud del alambre, que pasa a través de una matriz de estirado. A menudo, la vida de la matriz se mide en términos de peso de alambre estirado o tiempo de estirado. Sin embargo, tales medidas deben convertirse a longitud de alambre estirado para obtener una indicación fundamental del desgaste de la matriz. Por tanto, una medida práctica de la vida de la matriz es la longitud media de alambre estirado por unidad de aumento en el diámetro de la matriz. Como regla general, los aceros que tienen una alta resistencia a la fluencia son más resistentes al desgaste. Sin embargo, estudios recientes han mostrado que la dureza de la matriz no controla el desgaste de la matriz, es decir, aumentar la dureza del material de la matriz no conduce a un aumento sustancial en la vida de la matriz.
Defectos de estirado
Los defectos en el alambre/varilla estirado pueden ser debidos a defectos en el material inicial (costuras, astillas y pipa) o pueden ser introducidos por el proceso de deformación.
Los defectos típicos en un alambre/varilla estirado son agrietamiento central. El defecto de estallido central o agrietamiento (centre burst o cupping) ocurre para ángulos de matriz bajos a reducciones bajas. Las grietas centrales pueden ocurrir en productos estirados debido a ángulo de matriz mayor, menor reducción por pasada, fricción, etc. Otro tipo importante de defecto en el estirado son las costuras (seams), que son rayaduras o pliegues longitudinales en el material. Las costuras pueden abrirse durante operaciones de conformado posteriores (como rebordeado, embutido, roscado por laminado, o doblado de la varilla o alambre), y pueden causar problemas serios de control de calidad. Varios otros defectos superficiales (como rayaduras y marcas de matriz) también pueden resultar de selección inadecuada de los parámetros del proceso, mala lubricación o mala condición de la matriz.
Debido a que los materiales que se estiran sufren deformación no uniforme durante el estirado, los productos estirados en frío usualmente tienen tensiones residuales. Para reducciones ligeras, como solo unos pocos por ciento, las tensiones residuales longitudinales superficiales son compresivas (mientras el interior está en tensión) y la vida a fatiga se mejora así. Por el contrario, reducciones más pesadas inducen tensiones superficiales de tracción (mientras el interior está en compresión). Las tensiones residuales pueden ser significativas en causar agrietamiento por corrosión bajo tensión de la pieza con el tiempo. Además, causan que el componente se deforme si una capa de material se remueve posteriormente, como por ranurado, mecanizado o rectificado.
Las varillas que no son suficientemente rectas (o se suministran en bobina) pueden enderezarse pasándolas a través de un arreglo de rodillos colocados en diferentes ejes.
Proceso de manufactura
- Automatización avanzada y modelado en la colada continua de acero
- Selección del Sitio Ideal para una Planta Siderúrgica Greenfield: Guía Completa
- CONARC: Fusión de Convertidor y Horno de Arco Eléctrico para Producción Superior de Acero
- Laminación de Acero: Proceso de Fabricación de Precisión Explicado
- Estirado de Barras, Alambrón y Alambre de Acero: Técnicas de Conformado en Frío de Precisión
- Materiales de Acero y Herramientas de Punzonado: Resistencia, Durabilidad y Rendimiento
- Optimizando Rendimiento de Punzones y Matrices con Grados Premium de Acero para Herramientas
- EDM de Hundimiento vs. EDM de Hilo: Diferencias Clave y Aplicaciones Prácticas
- Tratamiento Térmico del Acero: Temple, Revenido, Recocido y Más para Cuchillos Duraderos
- Soldadura Blanda con Plata (Silver Brazing) Explicada: Proceso, Materiales y Aplicaciones
- Guía paso a paso para el ensamblaje de arneses de cables y alambres