



Principios Metalúrgicos Clave para Optimizar el Tratamiento Térmico del Acero
Principios Metalúrgicos en el Tratamiento Térmico de los Aceros
El tratamiento térmico de los aceros se realiza para lograr los cambios deseados en las propiedades de la estructura metalúrgica. Mediante este proceso, los aceros experimentan transformaciones intensas en sus propiedades. Normalmente, se obtienen estructuras muy estables cuando el acero se calienta al estado austenítico a alta temperatura y luego se enfría lentamente bajo condiciones cercanas al equilibrio. Este tipo de tratamiento, conocido como recocido o normalizado, produce una estructura con un bajo nivel de tensiones residuales y cuyas características pueden predecirse a partir del diagrama de equilibrio Fe (hierro)-C (carbono). Sin embargo, las propiedades más demandadas en los aceros son la alta resistencia y dureza, que generalmente van acompañadas de altos niveles de tensiones residuales. Estas se deben a las estructuras metaestables producidas por enfriamiento no equilibrado o temple desde el estado austenítico.
Estructura Cristalina y Fases
El hierro puro en estado sólido existe en dos formas alotrópicas. Desde la temperatura ambiente hasta 910 °C, el Fe presenta una red cúbica centrada en el cuerpo (bcc) y se denomina α-Fe (alfa-hierro). A 910 °C, los cristales de α-Fe se transforman en γ-Fe (gamma-hierro) con una red cúbica centrada en las caras (fcc). Los cristales gamma permanecen estables hasta 1400 °C. Por encima de esta temperatura, recuperan una red bcc conocida como δ-Fe (delta-hierro), que solo difiere del α-Fe en el rango de temperatura de existencia. El Fe tiene dos constantes de red: 0,286 nm para redes bcc (α-Fe, δ-Fe) y 0,364 nm para redes fcc (γ-Fe). A bajas temperaturas, el α-Fe muestra un fuerte carácter ferromagnético, que desaparece al calentarse a unos 770 °C, ya que la red pierde su ordenamiento de espín ferromagnético. El estado del Fe por encima de 770 °C se llama β-Fe (beta-hierro); su red paramagnética es idéntica a la del α-Fe.
Durante la transformación de una forma a otra, el Fe es capaz de subenfriarse, lo que causa una diferencia en la posición de los puntos de transformación al calentar y al enfriar. Esta diferencia depende de la velocidad de enfriamiento y se denomina histéresis. Las letras 'c' y 'r' indican si la transformación se debe al calentamiento o al enfriamiento. Además, el cambio de densidad del α-Fe al transformarse en γ-Fe produce un cambio brusco en el volumen del material, que a veces genera tensiones que superan el límite elástico y provocan fallos. La densidad del γ-Fe es aproximadamente un 4 % superior a la del α-Fe.
Diagrama de Equilibrio Hierro-Carbono
La estructura de los aceros, aleaciones Fe-C, puede contener carbono puro (grafito) o un compuesto químico, la cementita (Fe₃C), como constituyente enriquecido en carbono. La cementita está presente incluso en aceros enfriados relativamente lento (se suele necesitar un mantenimiento prolongado a alta temperatura para descomponer Fe₃C en Fe y C). Por ello, el diagrama Fe-C se trata frecuentemente como el diagrama Fe-Fe₃C. El diagrama Fe-C es estable, mientras que el Fe-Fe₃C es metaestable. La figura 1 muestra el diagrama Fe-C incorporando ambos: líneas discontinuas para el diagrama estable Fe-C y líneas continuas para el metaestable Fe-Fe₃C.
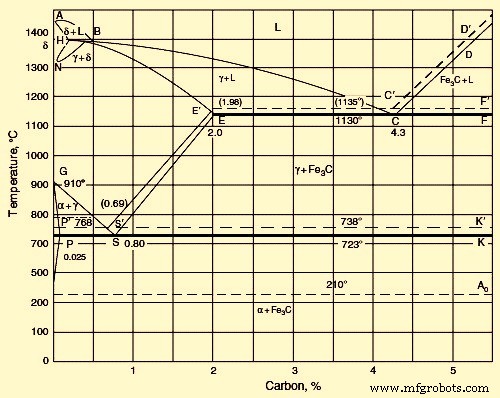
Fig 1 Diagrama hierro-carbono
En el diagrama metaestable Fe-Fe₃C, las redes de las formas alotrópicas del Fe (delta, gamma, alfa) sirven como sitios de formación de soluciones sólidas de C en Fe. Cuando se solidifican aceros pobres en carbono, cristalizan cristales de la solución sólida delta en el liquidus AB y solidus AH. La solución sólida delta tiene red bcc. A 1490 °C, contiene un 0,1 % C (punto H). A esta temperatura ocurre una reacción peritectica entre la solución delta saturada y el líquido con 0,5 % C (punto B), formando la solución sólida gamma de C en γ-Fe con 0,18 % C (punto I).
Si el contenido de C supera el 0,5 %, la solución sólida gamma cristaliza directamente del líquido (liquidus BC y solidus IE). A 1130 °C, la solubilidad límite de C en γ-Fe es cercana al 2,0 % (punto E). Al bajar la temperatura, la solubilidad disminuye según la línea ES. A 723 °C, la solubilidad es del 0,8 % (punto S). La línea ES corresponde a la precipitación de Fe₃C desde la solución gamma.
Al aumentar el contenido de C, baja la temperatura de transformación de la red gamma a alfa, produciéndose en el intervalo de las curvas GS y GP. La curva de precipitación de la fase alfa (GS) intersecta a la de Fe₃C (ES). El punto S es eutectoide (723 °C, 0,80 % C), donde precipitan simultáneamente una solución alfa saturada y Fe₃C, formando perlita. La red de la solución sólida alfa es idéntica a la delta. A 723 °C, la solución alfa contiene 0,02 % C (punto P).
Un enfriamiento adicional reduce la solubilidad de C en α-Fe, quedando a temperatura ambiente una fracción mínima (punto D). Con 2-4,3 % C, la cristalización comienza con precipitación de la solución gamma (línea BC). Por encima de 4,3 % C, precipita Fe₃C (línea CD). La precipitación de la fase primaria en exceso en aleaciones con más de 2,0 % C es seguida por una cristalización eutéctica de solución gamma y Fe₃C en el punto C (1130 °C, 4,3 % C). La línea Ao corresponde a la transformación magnética (ferromagnético a paramagnético).
En el diagrama estable Fe-C, a velocidades de enfriamiento muy bajas, el C (grafito) puede cristalizar directamente del líquido, formando una mezcla eutéctica de austenita y grafito en lugar de austenita-cementita. Las líneas discontinuas en la Fig. 1 representan el sistema Fe-grafito, a temperaturas más altas que las del Fe-Fe₃C, lo que confirma su mayor estabilidad y proximidad al equilibrio pleno. Esto se corrobora porque el calentamiento de aceros con alto C y mucha Fe₃C provoca su descomposición: Fe₃C = 3Fe + C.
A velocidades intermedias, parte del acero cristaliza según el sistema grafito y parte según cementita. Las líneas de equilibrio pueden desplazarse según la velocidad de enfriamiento, especialmente las de precipitación de la solución sólida de C en γ-Fe (austenita). Por tanto, el diagrama es rigurosamente válido solo para aceros enfriados relativamente lento.
Influencia del Carbono
La máxima solubilidad de C en α-Fe ocurre a 721 °C (0,018 % C). Tras el temple, el C puede permanecer en la solución sólida alfa, pero pronto comienza la precipitación de fases por envejecimiento. En solución sólida, el C puede formar una solución homogénea (distribución intersticial uniforme, caso raro) o inhomogénea (formación de clusters en defectos de red: bordes de grano, dislocaciones), siendo esta última la más probable. Estos clusters obstaculizan el movimiento de dislocaciones durante la deformación plástica, causando un desarrollo inhomogéneo al inicio del flujo.
Para analizar la influencia del C en aleaciones Fe-C, hay que considerar cada componente estructural. Aceros enfriados lentamente comprenden ferrita y cementita o ferrita y grafito.
- Ferrita: plástica, en estado recocido tiene gran elongación (~40 %), dureza Brinell 65-130 (según dimensión del cristal), fuertemente ferromagnética hasta 770 °C. A 723 °C disuelve 0,22 % C, pero a temperatura ambiente solo milésimas.
- Cementita: frágil, dureza Brinell ~800, débilmente magnética hasta 210 °C, mala conductora de electricidad y calor, red rómbica compleja. Se distingue: (i) Fe₃C primaria (cristaliza del líquido en CD), (ii) secundaria (precipita de solución gamma en ES), (iii) terciaria (precipita de solución alfa en PQ).
- Grafito: blando, mal conductor eléctrico pero buen conductor térmico, no funde a 3000-3500 °C, red hexagonal con relación c/a > 2.
- Austenita: blanda (más dura que ferrita), dúctil, elongación 40-50 %, menor conductividad térmica/eléctrica que ferrita, paramagnética, red fcc.
La estructura del acero con 0-0,02 % C consiste en ferrita y Fe₃C terciaria. Al aumentar el C aparece la perlita (eutectoide ferrita-Fe₃C), primero como inclusiones entre granos de ferrita y, a 0,8 % C, ocupa todo el volumen. La perlita es una mezcla bifásica de estructura laminar. Por encima de 0,8 % C, se forma Fe₃C secundaria junto con perlita, en forma de agujas, aumentando su cantidad con el C. Al 2 % C, ocupa el 18 % del campo microscópico. Aparece mezcla eutéctica al superar 2 % C. En aceros enfriados rápido, no toda la fase en exceso (ferrita o Fe₃C) tiene tiempo para precipitar antes de formarse el eutectoide.
Aceros con 3,6 % C contienen ledeburita (mezcla eutéctica de solución sólida de C en γ-Fe y Fe₃C), clasificados como hierros fundidos blancos hipereutécticos.
Temperaturas Críticas (de Transformación)
El carbono afecta notablemente las transformaciones del Fe en estado sólido. La posición de las líneas GS y NL muestra que el aumento de C baja el punto A₃ y sube el A₄, ampliando el rango de temperatura de la fase delta.
Al formarse perlita (eutectoide), las curvas de calentamiento/enfriamiento muestran una parada: punto A₁ (Ac₁ al calentar, Ar₁ al enfriar), a ~0,9 % C (punto S). La precipitación de ferrita en aceros hipereutécticos (cruce de línea GOS) aparece como inflexión: punto A₃ (transformación γ-α en Fe puro). La precipitación de Fe₃C (cruce ES), previa a la eutectoide, se ve como débil inflexión: Acm (Ac,cm al calentar, Ar,cm al enfriar). El C influye poco en la transformación magnética (A₂); la línea MO corresponde a esta en aceros con bajo C. En aleaciones con más C, ocurre en la línea GOS (inicio precipitación ferrita). Si el C supera el punto S, la transformación magnética coincide con A₁.
La cementita sufre transformación magnética a 210-220 °C, sin histéresis marcada, como el Fe puro en A₂.
Transformación Estructural en Aceros
Para endurecer, el acero se calienta a alta temperatura para convertir toda la estructura en austenita (fase única estable a alta T). Si se enfría lentamente, la austenita se transforma en perlita (fase de equilibrio a T ambiente), estructura recocida, blanda y con bajas propiedades físicas. Si el enfriamiento es muy rápido, se forma martensita (fase metaestable de C disuelto en hierro), dura y fuerte, que puede revenirse para reducir dureza y fragilidad. Velocidades intermedias producen bainita, aunque en cantidad significativa solo en aceros aleados. El acero eutectoide produce principalmente martensita o perlita según la velocidad de enfriamiento.
Transformación Austenita-Perlita
La transformación de red fcc (austenita) a bcc (ferrita) se ve obstaculizada por el C disuelto. La red fcc aloja átomos de C en el centro de la celda; la bcc no tiene ese espacio, por lo que la solubilidad de C baja drásticamente al pasar de austenita a ferrita. Durante la transformación β-α, casi todo el C precipita de la red austenítica. Según el diagrama Fe-Fe₃C metaestable, precipita como cementita. Esta transformación sigue tres rutas interconectadas: (i) transformación de red γ-Fe a α-Fe, (ii) precipitación de C como Fe₃C, (iii) coagulación de carburos.
En el punto A₁, las rutas (i) y (ii) ocurren casi simultáneamente, formando mezcla laminar de ferrita y cementita. Los átomos de C se redistribuyen por difusión (dependiente de T y t). En aceros hipereutécticos (<0,8 % C) con enfriamiento lento, la transformación inicia con formación de ferrita en el borde de grano (centro de cristalización), forzando el C al interior del cristalito. En aceros hipereutécticos (>0,8 % C), al cruzar ES, Fe₃C precipita en el borde de grano.
La velocidad de difusión de C en γ-Fe y α-Fe disminuye rápidamente al bajar la temperatura. Un enfriamiento adecuado puede aumentar el subenfriamiento hasta hacer imposible la formación de perlita.
En rangos de baja temperatura, el mecanismo y la estructura resultante dependen solo de la temperatura de transformación. Considerando el grado de subenfriamiento, se distinguen tres rangos: (i) perlita, (ii) intermedio, (iii) martensita. Puede haber transición continua entre mecanismos. Los procesos dependen fuertemente del contenido de C y otros elementos; pueden iniciar con mecanismo rápido y terminar con uno lento.
En el rango perlítico, la transformación se caracteriza por formación simultánea de ferrita y carburo. Ferrita o carburo libre pueden precipitar en el borde de grano de austenita; el crecimiento de ambas fases está controlado por difusión. La difusión de Fe y otros elementos juega papel importante. La finura de la estructura aumenta al bajar T, hasta que se requiere más tiempo para la cristalización difusional.
La perlita es una mezcla mecánica de láminas de ferrita y carburo formadas en el rango perlítico. La tasa de nucleación de colonias de perlita depende de la supersaturación de austenita con carburo (aumenta al bajar T) y de la velocidad de difusión (disminuye con T). El crecimiento de colonias depende principalmente de la difusión de átomos de C y Fe, del grado de supersaturación y de la ventaja de energía libre en la formación de ferrita. Las colonias crecen por formación de nuevas láminas y crecimiento de las existentes en todas direcciones; las láminas de carburo crecen más rápido que las de ferrita.
El proceso inicia con núcleos de ferrita. Múltiples alternancias de nucleación de láminas de ferrita y cementita y ramificación forman colonias planoparalelas y en abanico. Los núcleos aparecen preferentemente en defectos de red: bordes de grano, carburos insolubles, inclusiones no metálicas. Un rasgo clave es el espaciado lámina-lámina: las propiedades mecánicas mejoran al disminuirlo.
La tasa de formación de centros de cristalización de Fe₃C y ferrita en el rango perlítico se acelera al bajar T. El espaciado lámina-lámina disminuye al aumentar la finura.
La dimensión de la colonia de perlita afecta las propiedades: al disminuirla, aumenta la tenacidad al impacto y disminuye la fragilidad. La temperatura crítica de fragilidad depende de la morfología de la perlita. Una perlita de alta resistencia relativa se forma cuando se rompen láminas de ferrita y cementita, generando alta densidad de dislocaciones en la ferrita.
Una mejor tenacidad a fractura se logra mediante esferoidización de partículas de Fe₃C, facilitada por deformación de la perlita, calentamiento posterior y mantenimiento cerca de Ac₁. Otro método: deformación durante la transformación perlítica, produciendo estructura poligonal y esferoidización de cementita. El límite elástico (YS) de la mezcla ferrita-perlita depende aditivamente de las propiedades de cada fase.
Transformación de la Austenita
En aceros hipereutécticos e hipereutécticos, la transformación perlítica es precedida por precipitación de fases en exceso: ferrita y cementita secundaria. La cantidad relativa de fase libre en exceso depende del grado de subenfriamiento de la austenita. La cantidad de ferrita o Fe₃C en exceso disminuye al aumentar la velocidad de enfriamiento. Con subenfriamiento adecuado, la formación de fase en exceso como componente estructural independiente puede evitarse.
En acero hipereutéctico con poca austenita eutectoide y enfriamiento lento, la ferrita eutectoide crece sobre granos de ferrita en exceso y la Fe₃C eutectoide queda como intercapas libres en bordes de grano. En acero hipereutéctico, el eutectoide puede sufrir degeneración estructural: la cementita formada por precipitación eutectoide con bajo subenfriamiento (por encima de 700 °C) se deposita sobre cementita secundaria, observándose áreas de ferrita estructuralmente libre. Esta transformación, con separación de fases, se considera anómala. En la normal, ferrita y Fe₃C crecen juntas en colonias con alternancia regular. En la anómala, la mezcla gruesa no tiene estructura eutectoide distintiva. El mecanismo puede cambiar de anómalo a normal durante la transformación; con enfriamiento rápido y subenfriamiento pronunciado, la transformación anómala se suprime totalmente.
En caso de ferrita en exceso en aceros hipereutécticos, esta aparece en dos formas: (i) granos equiaxiales compactos, (ii) láminas orientadas de Widmanstätten. Los precipitados compactos aparecen mayormente en bordes de grano de austenita; las láminas de Widmanstätten se forman dentro de los granos. La ferrita de Widmanstätten solo se observa en aceros con <0,4 % C y granos de austenita gruesos. Al disminuir el tamaño de grano de austenita, aumenta la proporción de ferrita equiaxial. La ferrita de Widmanstätten se forma en el intervalo A₃ (50 °C) a 600-550 °C. Al aumentar el C, disminuye su proporción.
Se supone que la ferrita de Widmanstätten se forma por rearreglo por cizallamiento γ-α, con movimiento ordenado e interrelacionado de átomos. Los granos equiaxiales crecen por rearreglo difusivo normal con transición desordenada a través del límite γ/α.
Un método para fortalecer aceros consiste en obtener estructura con ferrita hipereutéctica conteniendo precipitados de carburo dispersos. Para ello, se calienta hasta disolver carburos especiales en austenita y se enfría rápido para impedir la precipitación usual de carburo directamente de la austenita antes de que comience la formación de ferrita hipereutéctica.
Transformación de Martensita
La transformación martensítica ocurre por temple (enfriamiento rápido) de la fase de alta temperatura. Características principales en aceros al carbono:
- Ocurre por enfriamiento rápido desde temperatura superior a A₁ (ej. en agua). La precipitación difusiva de austenita a mezcla bifásica ferrita-carburo se suprime. La concentración de C en martensita iguala a la de austenita. La transformación ocurre sin difusión.
- Comienza a la temperatura de inicio de martensita (Ms), que usualmente no depende de la velocidad de enfriamiento. La martensita se forma en un intervalo de temperatura determinado por el contenido de C.
- La interrupción del enfriamiento en el intervalo Ms-Mf (final de martensita) suspende la formación. Esto distingue a la transformación martensítica de la perlítica: en esta, la transformación continúa hasta el final a T constante por debajo de A₁, desapareciendo toda la austenita con tiempo isotérmico suficiente. En la martensítica, queda austenita retenida.
- No tiene período de incubación: cierta cantidad de martensita se forma instantáneamente por debajo de Ms.
- Al enfriar por debajo de Ms, la cantidad de martensita aumenta rápidamente por formación de nuevas láminas; las láminas iniciales no crecen con el tiempo.
- La red de martensita está orientada regularmente respecto a la de austenita; existe una relación de orientación definida.
La temperatura Ms caracteriza un acero de composición y pretratamiento dados. En un acero dado, la transformación martensítica inicia a la misma temperatura sea cual sea la velocidad de enfriamiento. Esta temperatura depende de la composición y disminuye drásticamente al aumentar el C. Parte del C entra en carburos que coexisten con austenita; estos se disuelven si se aumenta la temperatura de temple, aumentando la concentración de C en austenita y bajando Ms.
La formación de martensita se considera un mecanismo de cizallamiento de rearreglo de la red austenítica. El mecanismo martensítico (cizallamiento) implica movimiento ordenado e interrelacionado de átomos a distancias menores que el espaciado interatómico, sin intercambio de posiciones. Un átomo en la fase inicial conserva sus vecinos en la fase martensítica. Esta es la característica principal del rearreglo por cizallamiento.
Esta naturaleza proporciona coherencia del límite entre fase antigua y nueva. La coherencia (conjugación elástica) de redes en el límite martensita-fase inicial asegura movimiento muy rápido del límite hacia la matriz incluso a bajas T. Los átomos se mueven cooperativamente a distancias menores que el espaciado interatómico, resultando en crecimiento del cristal de martensita.
Con el crecimiento, se acumula deformación elástica en el límite de coherencia. Al alcanzar el límite elástico (YS), la coherencia se rompe. Los átomos se desordenan en el límite entre cristal de martensita y matriz inicial. El movimiento por deslizamiento del límite se vuelve imposible. Por tanto, el crecimiento del cristal por mecanismo martensítico termina; después solo puede crecer por difusión, pero a bajas T la difusión es muy pequeña, por lo que tras romperse la coherencia apenas se observa crecimiento adicional.
La transformación polimorfa de soluciones sólidas por mecanismo martensítico se caracteriza por ausencia de redistribución difusiva de componentes. Las condiciones necesarias para este mecanismo en Fe: el acero debe sobrecalentarse fuertemente en el rango gamma y luego enfriarse muy rápido para suprimir la transformación normal.
Durante la formación de martensita, la red fcc de austenita se rearregla a red bcc tetragonal de martensita, similar a la bcc de α-Fe. La transformación ocurre mediante deformación de Bain: compresión de la celda tetragonal de austenita junto al eje c y aumento simultáneo de dimensiones junto al eje a. El grado de distorsión tetragonal (c/a) crece proporcionalmente a la concentración de C en martensita. La red martensítica retiene tetragonalidad a T ambiente. Se ha establecido la relación de orientación entre fase inicial y martensita.
Existen muchas hipótesis sobre la nucleación de martensita; muchas abogan por nucleación heterogénea en sitios de defecto especiales de la matriz inicial.
La martensita se divide en dos tipos básicos según morfología: martensita en láminas (placas/agujas) y martensita masiva. Difieren en forma, disposición mutua de cristales, subestructura y plano hábito. La martensita en láminas (agujas) es más frecuente en aceros con alto C. Los cristales son placas lenticulares delgadas. Las primeras placas atraviesan la unidad, dividiéndola en partes, pero no cruzan el límite de grano de la matriz; por tanto, la dimensión de la placa está limitada por el grano de austenita. Nuevas placas se forman en secciones de austenita, limitadas por la dimensión de la sección. Si el grano de austenita es pequeño, las placas son tan finas que la estructura de aguja no se ve en microsecciones: martensita sin estructura, la más deseable.
La martensita masiva (lath) se observa en aceros con bajo y medio C. Los cristales son placas interconectadas con orientación aproximadamente igual, separadas por límites de bajo ángulo.
Transformación de Bainita
La transformación de bainita es intermedia entre perlita y martensita. La cinética y la estructura formada muestran rasgos de ambas: transformación difusiva perlítica y sin difusión martensítica. Se forma una mezcla de ferrita y carburo llamada bainita. El mecanismo implica rearreglo γ-α, redistribución de C y precipitación de carburo.
La cercanía a la perlita y martensita se explica así: el movimiento difusivo de átomos de Fe (componente base) está casi completamente suprimido en el rango bainítico. Entonces la formación de ferrita γ-α es difícil por supresión de precipitación perlítica. Sin embargo, la difusión de C es bastante activa y causa precipitación de carburos. En el rango intermedio, los cristales de fase γ se forman por crecimiento coherente como placas de martensita, pero las placas de fase α se forman lentamente, no instantáneamente.
Esto ocurre porque en el rango intermedio la fase α solo puede precipitar de la fase γ empobrecida en C. Así, la velocidad de crecimiento de cristales α depende de la velocidad de eliminación difusiva de C. En este caso, el punto Ms en austenita sube y la transformación γ-α martensítica ocurre a temperaturas superiores al Ms típico del acero de composición dada.
En el instante de transformación martensítica, la concentración de C permanece invariable; solo cambia la red cristalina, formándose una solución sólida α supersaturada. El carburo precipita después de la transformación γ-α.
Existe diferencia entre bainita superior e inferior, formadas en las partes alta y baja del rango intermedio. El límite convencional está cerca de 350 °C. La bainita superior tiene estructura plumosa; la inferior, morfología acicular, cercana a martensita. La diferencia se debe a la movilidad del C en las partes alta y baja del rango bainítico.
La subestructura de fase α en bainita superior se asemeja a la de martensita masiva en aceros bajo C; la de bainita inferior se acerca a martensita en aceros alto C. En bainita superior, partículas de carburo pueden precipitar tanto en límites de lath como dentro de laths, sugiriendo precipitación directa de austenita. En bainita inferior, el carburo está dentro de la fase α, formándose durante la precipitación de solución sólida supersaturada de C en α. Ambas muestran alta densidad de dislocaciones en fase α. Fe₃C es la fase carburo en bainita superior; ε-carburo (Fe₂C) en bainita inferior. Al aumentar el tiempo de mantenimiento, Fe₂C se transforma en cementita. Las dimensiones del grano de austenita no afectan la cinética de transformación martensítica.
Revenido
Los procesos durante el revenido son precipitación y recristalización de martensita. El acero templado tiene estructura metaestable; al calentarse, se acerca al equilibrio. La naturaleza de los procesos está determinada por tres características del acero templado: (i) fuerte supersaturación de la solución sólida martensítica, (ii) alta densidad de defectos de red (dislocaciones, límites de bajo y alto ángulo, maclas), (iii) presencia de austenita retenida.
El proceso principal es la precipitación de martensita acompañada de formación de carburos. Según temperatura y duración, puede involucrar tres etapas: (i) pre-precipitación, (ii) precipitación de carburos metaestables intermedios, (iii) precipitación y coagulación de cementita. La austenita retenida puede precipitar simultáneamente. Dada la alta densidad de dislocaciones en martensita, su subestructura es similar a acero endurecido por trabajo; por tanto, poligonización y recristalización pueden desarrollarse durante el revenido.
Al revenir acero al C, la supersaturación de la solución γ en austenita aumenta con el C, bajando Ms y transicionando de martensita masiva a laminar. La cantidad de austenita retenida también aumenta.
La segregación de C es el primer cambio estructural durante el revenido de acero al C. El C segregado puede nuclearse heterogéneamente en defectos de red o homogéneamente en la matriz. La nucleación heterogénea ocurre durante el temple o inmediatamente después.
Clusters planos homogéneos de átomos de C, no ligados a defectos, se forman a temperaturas de revenido <100 °C, debido a desplazamientos considerables de átomos de Fe y distorsiones elásticas. Al aumentar T, los clusters crecen y su composición se acerca a Fe₄C. Este proceso depende de la difusión de C. Fe₂C metaestable se forma por encima de 100 °C; tiene red hexagonal y aparece directamente de clusters al aumentar concentración de C. También puede precipitar directamente de la solución α. Fe₂C precipita como placas/varillas muy finas (10-100 nm) a bajas T. Al aumentar T o tiempo, las partículas se vuelven más gruesas y precipitan en aceros con mínimo 0,2 % C. En aceros con Ms alta, la precipitación parcial de martensita viene acompañada de deposición de carburo en exceso durante el enfriamiento de temple en rango martensítico: autorrevenido durante el temple.
La cementita se forma a T >250 °C. Dos mecanismos conocidos de nucleación de Fe₃C: (i) precipitación directa de solución α supersaturada y crecimiento a expensas de disolución de carburos menos estables, (ii) transformación de red de carburo intermedio a red Fe₃C.
En la etapa final de formación de carburos durante el revenido, ocurre coagulación y esferoidización, intensamente a partir de 350-400 °C. Por encima de 600 °C, todas las partículas de Fe₃C son esféricas y solo sufren coagulación.
Una parte sustancial del revenido es la precipitación de austenita retenida con deposición de carburos, en el rango 200-300 °C. Durante el revenido, la austenita retenida se transforma en bainita inferior.
La disminución de concentración de C en fase α durante la formación de carburos altera la estructura de fases. La precipitación de martensita se divide convencionalmente en dos etapas. Primera etapa (<150 °C): movilidad de átomos de C suficiente para formar placas de carburo, pero insuficiente para que crezcan por difusión desde áreas de martensita no precipitada con alta concentración de C. Esto resulta en contenido de C no uniforme en diferentes áreas de martensita, y por tanto inhomogeneidad en tetragonalidad. En áreas con carburo precipitado, la tetragonalidad es menor. Coexisten dos soluciones sólidas con diferentes concentraciones de C: precipitación bifásica. La precipitación bifásica resulta de deposición de nuevas partículas de carburo en áreas con martensita de concentración inicial de C; las partículas no crecen en esta etapa.
Segunda etapa (150-300 °C): la solución α se agota de C por crecimiento difusivo de partículas de carburo, pero el proceso es muy lento. La cinética se debe al agotamiento rápido de la solución sólida en C. Posteriormente, el agotamiento se detiene. A 300 °C queda ~0,1 % C en solución α. Por encima de esta T, no se detecta diferencia entre red de solución α y α-Fe. Por debajo de 300 °C, la tetragonalidad es medible. Por encima de 400 °C, la solución α queda libre de C en exceso y la transformación martensita-ferrita finaliza.
Las láminas/agujas de martensita de temple tienen alta densidad de dislocaciones, comparable a acero deformado. Sin embargo, no se observan centros de recristalización ni su progreso a granos recristalizados, ya que partículas de carburo anclan dislocaciones y límites de alto ángulo. Solo por encima de 600 °C, al disminuir la densidad de partículas por coagulación, ocurre crecimiento de granos recristalizados por migración de límites de alto ángulo. Con esto desaparecen las estructuras morfológicas de martensita lath. Estos procesos son más difíciles en aceros alto C que en bajo C, por mayor densidad de carburos. La estructura acicular se retiene hasta ~650 °C.
Los cambios estructurales durante el revenido alteran las propiedades del acero, dependiendo de T y t de revenido. La dureza disminuye al aumentar la temperatura de revenido.
Cinética de Transformación de la Austenita
Diagramas de Transformación Isotérmica
Es importante seguir el proceso a temperatura constante para entender la cinética de transformación a austenita. Para ello se elabora el diagrama de transformación isotérmica (IT), que ilustra el proceso isotérmico de precipitación de austenita. En el diagrama IT (Fig. 2), el tiempo de transformación está en el eje X (escala logarítmica) y la temperatura en el eje Y. De este diagrama se determina el período de incubación (curva izquierda) y el tiempo para completar el proceso (curva derecha). El instante en que el acero pasa los puntos A₃ y A₁ durante el temple se toma como referencia de tiempo cero.
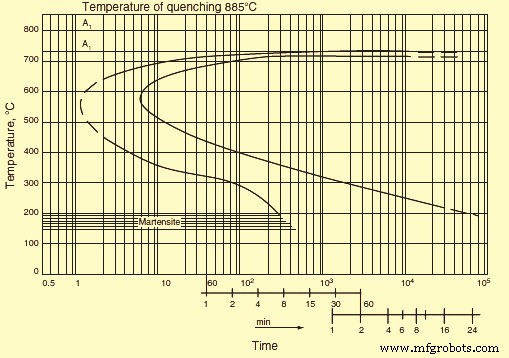
Fig 2 Diagrama de transformación isotérmica
El tiempo para alcanzar la temperatura del medio de enfriamiento se suele desestimar. El inicio y fin de la transformación son difíciles de determinar en las secciones inicial y final de la curva. Por ello, las líneas del diagrama IT generalmente corresponden a un cierto volumen final transformado, ej. 2 % y 98 % para inicio y fin. El valor de volumen suele no mostrarse.
Además, el diagrama IT a menudo contiene curvas intermedias para ciertos volúmenes transformados (20 %, 50 %, 80 %). Una disminución de la velocidad de transformación desplaza las curvas de inicio y fin hacia la derecha (mayor duración). Esto ocurre si aumenta la temperatura de calentamiento de temple (disminuye número de inclusiones y crecen granos de austenita). Un aumento de velocidad desplaza las curvas a la izquierda. Esto se debe a: (i) disminución de temperatura de calentamiento de temple, (ii) presencia de carburos o inclusiones, (iii) refinamiento del grano de austenita. Para una muestra dada, la temperatura de máxima velocidad de transformación (nariz de la curva sigmoidal) no cambia significativamente.
Diagramas de Transformación por Enfriamiento Continuo
Los diagramas CCT (Continuous Cooling Transformation) consideran la cinética de transformación de acero eutectoide. La transformación principal durante el enfriamiento de recocido es la precipitación eutectoide de austenita en mezcla ferrita-carburo. La cinética eutectoide se da por diagramas IT de austenita a 727 °C. La estructura tras revenido por debajo de 300 °C se llama martensita revenida. Estructura acicular tras revenido a 300-450 °C. Estructura de puntos definida a 450-600 °C. La austenita está en equilibrio termodinámico estable con mezcla ferrita-Fe₃C. La estabilidad de austenita subenfriada se define por el período durante el cual no se registran productos de precipitación por métodos convencionales. El grado de subenfriamiento es el factor principal que determina la microestructura. El subenfriamiento necesario se logra por enfriamiento continuo o tratamiento isotérmico.
En aceros hipereutécticos, la formación de perlita es precedida por precipitación de ferrita hipereutéctica. Al bajar T de transformación y aumentar subenfriamiento, se suprime la precipitación de ferrita hipereutéctica. Aumenta la cantidad de perlita y el contenido de C es menor que en perlita de acero eutectoide. En la región de máxima velocidad, las dos curvas se fusionan: estructura puramente perlítica en acero con 0,4 % C. En aceros con más C, la precipitación de ferrita no puede suprimirse incluso si el C disminuye; precede a la formación de perlita incluso a máxima velocidad, pero la cantidad es menor que a subenfriamientos menores.
Estas proposiciones son válidas para precipitación de cementita en aceros hipereutécticos, pero puede suprimirse incluso a subenfriamientos relativamente pequeños. Entonces el C de perlita supera al del acero eutectoide. Como resultado de la supresión de precipitación de ferrita hipereutéctica bajo enfriamiento continuo desde región de solución sólida γ, el punto Ar₃ baja mucho más rápido que Ar₁ al aumentar la velocidad de enfriamiento. Con cierta velocidad, ambos puntos se fusionan en uno, correspondiente a formación de estructura fina de placas tipo perlita libre de ferrita.
Bajo enfriamiento continuo, el proceso también puede visualizarse en coordenadas temperatura-tiempo. Hay que analizar el comportamiento de curvas de enfriamiento para hallar características de transformación. En este diagrama, las líneas de inicio de ferrita y perlita se desplazan hacia tiempos más largos comparado con diagrama IT, debido al aumento del intervalo de T necesario para preparar procesos de transformación en la red austenítica. Como resultado, solo parte del período de incubación necesario para inicio IT es efectivo. El período de incubación es la media de las longitudes efectivas correspondientes a diferentes periodos en el rango dado. Esto permite calcular el comportamiento de la línea de inicio en rango perlítico desde diagrama IT; el cálculo inverso también es posible.
Similar al rango perlítico, en rango bainítico la precipitación de austenita subenfriada inicia tras cierto período de incubación. El parecido cinético bainita-perlita no solo consiste en presencia de incubación, sino también en el carácter del aumento de volumen durante mantenimiento isotérmico: la fracción transformada aumenta primero con aceleración y luego con desaceleración. Al mismo tiempo, como en martensita, la austenita retenida no desaparece completamente durante transformación bainítica. Cada punto en curva de fin bainita corresponde a cierta cantidad de austenita retenida. Similar a perlita, la transformación bainítica puede ocurrir tanto en mantenimiento isotérmico como en enfriamiento continuo. La austenita no transformada en rango bainítico se transforma parcialmente en martensita al enfriar a T ambiente. Como la austenita es inhomogénea en C tras transformación bainítica, la martensita se forma predominantemente en regiones enriquecidas en C.
En aceros de alta aleación, las curvas IT pueden separarse por un intervalo de T donde la austenita subenfriada es muy estable. En este intervalo, la precipitación perlítica no ocurre por muchas horas, mientras el subenfriamiento es inadecuado para bainita. En aceros al C, la transformación bainítica ocurre concurrentemente con la perlítica. Los productos perlíticos dominan a T altas, los bainíticos a T bajas.
Durante transformaciones de austenita al enfriar en rango martensítico, el componente martensita aparece cuando la velocidad de enfriamiento alcanza cierto valor. La velocidad mínima a la que se forma martensita se llama velocidad crítica inferior de enfriamiento. La velocidad a la que se suprimen completamente las transformaciones perlítica y bainítica se llama velocidad crítica superior (temple). Si las condiciones de austenitización (T y tiempo de mantenimiento) y enfriamiento (velocidad supera la crítica superior) son constantes, la posición de Ms depende solo del contenido de C y elementos de aleación.
Si la velocidad de enfriamiento es alta, la tasa de formación de agujas de martensita es alta, y la transformación austenita-martensita comienza al alcanzar Ms. Continúa en enfriamiento posterior a T menores. Al bajar T del medio de enfriamiento, la cantidad de martensita formada aumenta primero rápido y luego lento. Al aumentar T de calentamiento de temple (austenitización), la transformación también se desplaza a T menores al disolverse más elementos de aleación. Cierta cantidad de martensita puede formarse durante mantenimiento isotérmico, pero no es alta en aceros al C. La austenita retenida se estabiliza durante mantenimiento isotérmico; como resultado, se forma más martensita en enfriamiento posterior. La formación de martensita se detiene en Mf. Existe relación entre factores que influyen en estabilización de martensita. El efecto de estabilización aumenta con la cantidad de martensita en la estructura o, siendo igual la cantidad, con la temperatura.
Existe estrecha relación entre diagramas CCT e IT. Al resolver problemas prácticos de tratamiento térmico, a veces es necesario saber cómo la velocidad de enfriamiento continuo afecta la estructura resultante. Se han hecho esfuerzos para establecer la relación entre cinética de transformación de austenita en condiciones isotérmicas y de enfriamiento continuo, partiendo del concepto de aditividad de procesos a diferentes temperaturas. Se presumió que el mantenimiento de austenita subenfriada a T prefijada es parte del período de incubación. Sin embargo, se encontró que datos calculados y experimentales coinciden satisfactoriamente solo si la transformación perlítica es continua.
Si la transformación perlítica es precedida por precipitación de ferrita eutectoide o las transformaciones perlítica y bainítica ocurren concurrentemente, los datos calculados discrepan de los experimentales. La discrepancia se debe a: (i) el mantenimiento de austenita durante fracciones del período de incubación acelera la transformación intermedia subsiguiente a expensas de procesos preparatorios, (ii) la precipitación de ferrita hipereutéctica altera la composición de austenita retardando la transformación intermedia subsiguiente, (iii) la transformación parcial de austenita en rango intermedio reduce la velocidad de dicha transformación a T menores y facilita aumento de austenita retenida por redistribución de C y enriquecimiento de la parte no transformada, (iv) el cambio de velocidad de enfriamiento en rango martensítico afecta la estabilización de austenita de distintas formas.
Por ello, se han elaborado métodos especiales para construir diagramas termo-cinéticos de transformación de austenita bajo enfriamiento continuo para aceros no eutectoides. De estos diagramas es posible determinar la velocidad crítica de enfriamiento de temple o continua necesaria para completar una etapa particular de precipitación de austenita.
Se ha visto que el diagrama CCT es función del diámetro de la barra. Al someter acero a temple martensítico, se requiere enfriar desde T de temple de modo que al subenfriar por debajo de Ms la austenita no tenga tiempo para precipitar y formar mezcla ferrita-carburo. Para ello, la velocidad de enfriamiento debe ser menor que el valor crítico. La velocidad crítica es la mínima a la que la austenita no precipita a mezcla ferrita-carburo. Por supuesto, la velocidad de enfriamiento de productos de acero no es uniforme en su sección transversal; puede ser mayor que la crítica en superficie y menor en el centro.
La velocidad crítica en diferentes puntos de un producto puede determinarse directamente de un diagrama IT. En primera aproximación, viene dada por la pendiente de la tangente a la curva C que denota el inicio de precipitación de austenita. Este método da un valor ~1,5 veces la velocidad crítica real. Puede determinarse más exactamente con diagramas termo-cinéticos. Las intersecciones de curvas de enfriamiento con líneas del diagrama muestran temperaturas de inicio y fin de la transformación correspondiente.
Del diagrama se puede determinar, por ejemplo, la velocidad que proporciona 40 % martensita en la estructura o las velocidades a las que toda la transformación ocurre en rango perlítico (se omite el temple). Como los datos de velocidad crítica de temple dependen del tiempo de enfriamiento y deben asociarse a una T específica (donde mediciones directas son prácticamente imposibles), es propio especificar el tiempo de enfriamiento para un intervalo de T específico, ej. desde A₃ a 500 °C. El punto A₃ es la referencia de tiempo. Entonces es posible determinar directamente el tiempo crítico de enfriamiento K (Km para temple totalmente martensítico, Kf para aparición inicial de ferrita, Kp para transformación completa en rango perlítico).
Como se conoce el tiempo de enfriamiento y el progreso del enfriamiento posterior durante el temple de extremo, el resultado puede determinarse del diagrama. Hay que recordar que un diagrama es válido solo para condiciones particulares de fundición y homogeneización. Desviaciones en composición o dimensiones de grano cambian la tendencia de curvas termodinámicas. Esto se explica porque el aumento de T y tiempo de homogeneización y, consecuentemente, el agrandamiento de granos, aumenta la estabilidad de austenita. Por el contrario, el refinamiento de granos baja la velocidad crítica, ya que la estabilidad de austenita disminuye al aumentar la extensión de bordes de grano.
Templeabilidad
La profundidad de la zona endurecida se denomina templeabilidad. Es una de las características más importantes del acero. Dado que la velocidad de enfriamiento no es uniforme a lo largo de la sección transversal, la austenita puede transformarse en martensita solo en capas superficiales, mientras en el centro sufre transformación perlítica. En primer lugar, la templeabilidad depende de la velocidad crítica de enfriamiento. Un examen de curvas de temperatura para diferentes áreas muestra que la velocidad de enfriamiento del núcleo de un producto de gran diámetro es menor que el valor crítico, por lo que el núcleo no se endurece martensíticamente. La martensita está presente solo en la capa superficial.
Tras el temple, una pieza voluminosa con gran sección puede mostrar toda la gama de estructuras: transición suave desde martensita cerca de la superficie, pasando por troostita-martensita y troostita, hasta perlita en el centro. La geometría de las muestras puede influir en el carácter de las curvas de enfriamiento. Sin embargo, dada la misma relación superficie-volumen, las curvas coinciden en general. Los mayores cambios en velocidad de enfriamiento los experimenta el diámetro de las muestras.
Considerando lo anterior, para lograr un temple a través de productos voluminosos o temple martensítico completo hasta el núcleo, es esencial proporcionar la velocidad crítica de temple a lo largo de toda la sección transversal. Los diagramas IT y CCT pueden usarse para determinar esta velocidad. Suelen trazarse para diferentes calidades de acero, considerando el progreso de enfriamiento en diferentes secciones y medios de temple.
La templeabilidad depende de la composición, específicamente del contenido de C. En diagramas de templeabilidad, la de cada calidad se presenta como banda. Estos diagramas existen para casi todas las calidades y muestran cómo lograr el temple de un producto de acero particular.
La templeabilidad también se categoriza por curvas IT. Cuanto más la curva se desplaza a la derecha en el eje X, mayor es la templeabilidad. Esto se explica porque el desplazamiento derecho se debe a mejor estabilidad de austenita subenfriada.
Una mejora en la estabilidad de austenita subenfriada y, por tanto, un aumento de la velocidad crítica de temple, conducen a mayor profundidad de temple. Entonces la templeabilidad depende de todos los factores que mejoran la estabilidad de austenita subenfriada. Ejemplo: alear con cromo y tungsteno aumenta la estabilidad; estos elementos bajan la velocidad de precipitación de austenita y pueden hacer el acero endurecible al aire. Un acero con contenido normal de impurezas se endurece a una resistencia diez veces superior a una aleación pura Fe-C.
La elevación de la temperatura de temple favorece el aumento de profundidad por homogeneización de austenita y agrandamiento de granos. El refinamiento de granos perjudica la templeabilidad, ya que los bordes de grano afectan la estabilidad de austenita. La profundidad también depende del medio de temple: mayor intensidad de enfriamiento, mayor profundidad. Además, depende del diámetro de sección transversal. El diámetro crítico es el de la mayor sección que permite temple a través en un medio dado. Es diferente para cada medio y caracteriza la templeabilidad provista por ese método.
La templeabilidad afecta las propiedades mecánicas. En temple a través, las propiedades no difieren a lo largo de la sección. De lo contrario, disminuyen de superficie a centro. El análisis de la influencia de la templeabilidad en propiedades de aceros revenidos tras temple muestra que una T alta favorece la igualación de dureza a lo largo de la sección. Sin embargo, la estructura de aceros poco templeables permanece inhomogénea: estructura de grano en superficie (martensita en temple) y estructura laminar en centro. Estructura de grano a lo largo de toda la sección en aceros de temple a través. Esto determina el carácter de cambios en propiedades de aceros con distinta templeabilidad. Las propiedades independientes de la forma de Fe₃C (YS, elongación específica, tenacidad al impacto) difieren.
Las propiedades de aceros revenidos (tensión de fractura, YS, tenacidad al impacto, reducción de área) se deterioran si ferrita precipita durante el temple. Las propiedades mecánicas de un producto dependen de su área de sección transversal. Para obtener las mejores propiedades en estado revenido, se requiere estructura de grano a lo largo de toda la sección; es decir, templeabilidad a través en estado templado.
Tamaño de Grano
Es necesario conocer la estructura del material al analizar procesos o propiedades asociados a bordes de grano. La mayoría de materiales de acero tienen estructura policristalina, compuesta por granos separados por límites. El límite de grano es un elemento estructural básico. Representa la interfaz entre dos cristales orientados diferente; es región de imperfección cristalina, capaz de moverse y adsorber impurezas, con alta permeabilidad difusiva.
En materiales policristalinos, los límites determinan la cinética de muchos procesos. Ejemplo: movimiento de límites controla recristalización. La alta permeabilidad difusiva determina cinética de procesos dependientes de difusión a T moderadas. La fragilización está conectada con enriquecimiento de bordes en impurezas.
Los límites se dividen en dos grandes grupos: (i) límites de bajo ángulo (sub-granales, ángulo <10°), redes o paredes de dislocaciones; (ii) límites de alto ángulo, estructura más compleja. El progreso en entender su estructura está ligado a modelos que describen propiedades microscópicas observadas.
Determinación del Tamaño de Grano
El tamaño de grano formado bajo un tratamiento se determina en microsecciones tras ataque. Para aceros al C y aleados, reactivo: 1-5 ml HNO₃ + 100 ml alcohol etílico/metílico. Acero austenítico: solución de sulfato de cobre-cloruro (10 g sulfato cobre, 50 ml HCl, 50 ml agua). Al atacar aceros al C y baja aleación, el reactivo oscurece perlita y revela límites de grano de ferrita, estructura martensítica y productos de revenido. La velocidad de ataque aumenta con cantidad de ácido nítrico. Tiempo: varios segundos a un minuto. El ataque de acero austenítico revela estructura y límites de grano de austenita.
La cementación también se usa para establecer límites de grano de austenita: muestras se calientan a 930 °C en medio cementante (ej. 40 % BaCO₃ + 60 % carbón), enfrían y atacan.
Método de oxidación: microsecciones se calientan en vacío a 20-30 °C por encima de T de temple, mantenimiento 3 h. Luego se admite aire 30-60 s y se enfrían en agua. Antes del temple, se calientan en baño de borax a 930-950 °C 30-40 s y enfrían en agua. Tras tratamientos, se pulen y atacan en solución 15 % HCl en alcohol etílico. Los límites se ven como red de óxido.
También se usa: ataque de límites de grano de austenita, red de ferrita (aceros <0,6 % C) o Fe₃C (hiper-eutectoides), red de perlita (aceros cercanos a eutectoide).
El tamaño de grano se determina comparando la microestructura observada a 100x con escalas estándar (escalas elaboradas para que a 100x el número de granos N corresponda a fórmula 'n = 8 × 2ⁿ', con n = granos/mm²) o contando granos por unidad de área, o calculando diámetro medio nominal o número por mm³.
La estructura de límites de grano de austenita producida al calentar por encima de puntos críticos es importante, ya que los productos de transformación de austenita formados durante enfriamiento (martensita, perlita, etc.) aparecen dentro de cristales de austenita. Un grano grueso de austenita determina estructura de placas gruesas de martensita durante temple o red celular gruesa de precipitados de ferrita (cementita) en límites de granos iniciales de austenita durante recocido/normalizado. La estructura perlítica también es más gruesa cuanto mayor el grano perlítico.
Como se sabe, una estructura de grano grueso (ferrita-perlita, martensita, etc.) se caracteriza por menores propiedades mecánicas. Por ello, una estructura de grano fino es deseable en práctica.
Refinamiento del Tamaño de Grano
Es posible refinar una estructura de grano grueso, ampliamente usado en tratamiento térmico. El refinamiento al calentar aceros por encima de Ac₃ está relacionado con la transición al estado austenítico mediante nucleación de numerosos centros de fase austenítica. El desarrollo de estos centros conduce a formación de estructura de grano relativamente fino. Por encima de Ac₃, la dimensión transversal del grano es 10-30 μm. Inicialmente, el tamaño es independiente del grano de la estructura inicial; puede ser muy fino sea cual sea la estructura inicial (fina o gruesa). Una estructura de grano fino de austenita restaurada proporciona estructura de grano fino de acero enfriado, independientemente de componentes estructurales formados (perlita, bainita, martensita), ya que todos los productos de transformación nuclean dentro de cada grano separado de austenita.
Fases en exceso (ferrita en hipereutéctico, Fe₃C en hipereutéctico) precipitan en límites de granos pequeños de austenita, y la transformación perlítica viene acompañada de colonias perlíticas más pequeñas. Granos finos de austenita determinan formación de martensita de aguja fina. Esto sustenta el efecto de refinamiento asociado a calentamiento por encima de Ac₃. Calentar por encima de Ac₃ durante recocido total, normalizado o temple es seguido por recristalización. Con estructura inicial gruesa, la recristalización resulta en refinamiento a T de calentamiento correspondiente a Ac₃.
Si la T de calentamiento es mucho mayor que Ac₃, el grano se agranda de nuevo y no ocurre la corrección esperada durante transformación γ-α. El refinamiento de cristalitos es especialmente pronunciado cuando la transformación al estado austenítico inicia en muchos centros dentro de la estructura inicial. Los centros formados deben tener orientación aleatoria, no ligada a la orientación de fase α en estructura inicial. Normalmente son suficientemente numerosos para que el tamaño de grano no exceda 15-30 μm. Durante la precipitación perlítica de austenita, la fragmentación de un grano de austenita en colonias perlíticas, cada una considerada grano independiente, también representa refinamiento.
Mecanismos de Fortalecimiento en Acero
Hay cuatro mecanismos de fortalecimiento: (i) fortalecimiento por solución sólida, (ii) refinamiento de tamaño de grano, (iii) fortalecimiento por dispersión, (iv) endurecimiento por trabajo.
Fortalecimiento por Solución Sólida
Ocurre cuando el número de átomos de impureza en la red del elemento base es tan pequeño que son incapaces de formar fases de precipitación estables o metaestables bajo cualquier condición de tratamiento térmico. Sin embargo, mejoran propiedades mecánicas. La presencia de átomos de impureza distorsiona la red por diferencia de radios atómicos, creando campos de deformación elástica que retardan el movimiento de dislocaciones en planos de deslizamiento bajo tensiones aplicadas. Además, los átomos de impureza pueden obstaculizar dislocaciones formando atmósferas de impureza alrededor de ellas. Ambos factores juegan papel principal.
El C distribuido uniformemente en red de α-Fe influye en estructura y propiedades. La solubilidad de C en α-Fe es mucho menor que en γ-Fe. Forma soluciones sólidas intersticiales con ambos. Sin embargo, mientras la red γ-Fe tiene poros suficientemente grandes para implantar átomos de C, la red cúbica de α-Fe sufre. Al introducir átomos de C, ocurre distorsión tetragonal similar a martensita pero mucho menor. Además, la inserción de átomos de C causa ligera expansión de toda la red α-Fe. Por tanto, el C afecta propiedades de fase α. Existe dependencia del YS con concentración de C en solución α sólida. La influencia del C en resistencia a deformación plástica de fase α se debe a su fuerte interacción con dislocaciones, anclaje de dislocaciones y deformaciones elásticas por distorsión tetragonal de red α tras inserción de C.
La presencia de C en redes de diferentes componentes estructurales formados durante tratamiento térmico también cambia sus propiedades mecánicas. Ejemplo: la ubicación de átomos de C insertados principalmente en uno de los sub-redes de sitios intersticiales durante formación de martensita produce distorsiones tetragonales adicionales de la red cristalina martensítica. Esto aumenta resistencia a deformación plástica por interacción entre campos de tensión alrededor de átomos de C y los de dislocaciones. La influencia del C disuelto en fase α en propiedades mecánicas también se observa en transformación ferrita-perlita. La disolución de parte del C en fase α sugiere que el fortalecimiento por solución sólida de la fase es uno de los factores que proveen altas propiedades de resistencia de productos de transformación intermedia.
Refinamiento de Tamaño de Grano
El refinamiento de tamaño de grano tiene efecto fortalecedor. La tenacidad al impacto es especialmente sensible al tamaño de grano de austenita, disminuyendo con agrandamiento. La disminución de dimensiones de colonias perlíticas dentro del grano inicial de austenita también favorece aumento de tenacidad al impacto.
Aunque el tamaño de grano afecta considerablemente la tenacidad al impacto, su influencia es pequeña o nula en propiedades individuales como dureza, tensión de fractura, YS y elongación específica. Solo el tamaño de grano real afecta propiedades; el tamaño heredado no tiene efecto. Sin embargo, el proceso tecnológico de tratamiento térmico está determinado por el grano heredado.
Fortalecimiento por Dispersión
En aceros, la precipitación de soluciones sólidas supersaturadas formadas durante temple es seguida por precipitación de partículas dispersas enriquecidas en átomos de elementos de aleación. La resistencia (dureza) aumenta con la precipitación de estas partículas. El incremento aumenta al aumentar dispersión y fracción volumétrica de partículas.
La precipitación de soluciones supersaturadas ocurre durante calentamiento (envejecimiento) de aceros templados. El fortalecimiento se debe a aumento de resistencia al movimiento de dislocaciones cuando se forman obstáculos (barreras) de cualquier tipo. En aceros envejecidos, dislocaciones encuentran regiones que retardan su movimiento. El carácter de interacción entre dislocaciones móviles y precipitados de segunda fase puede variar según morfología y estructura de fase. El efecto total del envejecimiento en propiedades de resistencia se determina por: (i) resistencia de precipitados formados, (ii) fracción volumétrica, (iii) grado de dispersión, (iv) morfología, estructura y tipo de unión con matriz, (v) temperatura.
Al enfriar solución sólida de C en α-Fe por debajo de A₁, el C precipita como Fe₃C con disminución de solubilidad y T. Esto ocurre bajo enfriamiento lo suficientemente lento, con procesos difusivos, formando cementita. En enfriamiento brusco (temple en agua), el C no tiene tiempo para precipitar; aparece solución sólida α supersaturada. Durante almacenamiento posterior a T ambiente (envejecimiento natural), el C tiende a precipitar. Regiones enriquecidas en C aparecen principalmente en secciones defectuosas de la matriz. La precipitación de C de solución supersaturada durante envejecimiento natural mejora resistencia y dureza. Sin embargo, propiedades plásticas (reducción de área, elongación específica, tenacidad al impacto) se deterioran: fenómeno de fortalecimiento por dispersión.
Al aumentar T de calentamiento (envejecimiento artificial), el fortalecimiento por dispersión se acelera por intensificación de procesos difusivos. El proceso total de precipitación de C de solución supersaturada en α-Fe comprende varios procesos sucesivos. Propiedades mecánicas y dureza no son sensibles a cambios estructurales durante envejecimiento de aceros. Cambios bruscos en propiedades indican alteraciones en estado estructural.
Un cambio máximo en propiedades mecánicas durante precipitación se logra solo si cristales en exceso en estado altamente disperso precipitan. La coagulación subsiguiente de cristales conduce a degradación de propiedades.
La influencia de diferentes solubilidades de C en α-Fe en propiedades (fortalecimiento por dispersión) durante envejecimiento a baja T es prominente en aceros bajo C. En aceros con C >0,4 %, estos efectos no se notan por influencia de partículas Fe₃C formadas durante transformación perlítica. Además, la nucleación de fase precipitante puede inhibirse por migración de C a interfaces Fe₃C-ferrita, disminuyendo concentración de C en defectos de red.
La deformación plástica en frío acelera enormemente la precipitación de solución supersaturada. Esto se debe a aumento de densidad de dislocaciones (sitios preferentes de nucleación heterogénea de precipitados) y aumento de concentración de vacantes (facilita difusión de C a clusters). Propiedades mecánicas cambian durante envejecimiento tras trabajo en frío igual que tras temple: YS, tensión de fractura y dureza se alteran. Al aumentar tiempo de envejecimiento, elongación específica y reducción de área disminuyen y aumenta tendencia a fractura frágil. La tasa de cambio es mayor que en acero templado. La naturaleza de cambios es distinta: en envejecimiento tras temple, dureza alcanza máximo y luego cae; tras trabajo en frío, dureza no disminuye con tiempo de envejecimiento. Al aumentar T de envejecimiento, dureza máxima de acero templado baja; tras trabajo en frío, dureza es independiente de T de envejecimiento. Esto se explica porque considerable cantidad de C se concentra cerca de dislocaciones. Pocos o ningún cluster nuclea homogéneamente en matriz; por tanto, clusters no pueden crecer a expensas de otros (no coagulan).
Endurecimiento por Deformación
Un método importante para fortalecer aceros es el fortalecimiento por deformación. El fortalecimiento logrado con deformación cristalina puede juzgarse por la forma de curvas tensión-deformación. La forma real depende del tipo de red cristalina, pureza y tratamiento térmico.
En aceros de red cúbica, curvas de fortalecimiento son parabólicas; en metales de red hexagonal, dependencia casi lineal entre tensión y deformación. Esto sugiere que el fortalecimiento por deformación plástica está determinado principalmente por interacción de dislocaciones y asociado a cambios estructurales que retardan movimiento de dislocaciones. Metales con red hexagonal son menos propensos al fortalecimiento por deformación que aceros cúbicos, porque la red hexagonal tiene menos sistemas de deslizamiento fáciles. En aceros cúbicos, el deslizamiento ocurre en varios planos y direcciones intersectantes.
Hay tres etapas en el endurecimiento por trabajo:
- Primera etapa: debido a deslizamiento fácil. Depende de orientación del cristal respecto a fuerzas externas y presencia de impurezas. Caracterizada por dependencia lineal de tensiones de deformación con deformación a baja tasa de endurecimiento. Dislocaciones usualmente deslizan en sistemas primarios.
- Segunda etapa: tasa de endurecimiento mucho mayor. Dislocaciones se mueven en planos de deslizamiento intersectantes y, al colisionar, forman obstáculos adicionales a su movimiento. Este estado es el más extenso en curva tensión-deformación. La relación entre tasa de endurecimiento y módulo de cizallamiento (u otra constante elástica) es casi independiente de tensión aplicada y T. Depende poco de orientación cristalina e impurezas.
- Tercera etapa: cambios posibles en distribución de dislocaciones. Pueden rodear obstáculos que retardan movimiento en segunda etapa o interactuar con otras dislocaciones. Como resultado, tasa de endurecimiento es menor que en segunda etapa. En esta etapa, relajación parcial de tensiones puede ocurrir por aparición de sistema de deslizamiento secundario. La reducción de distorsión puede hacer que deformación continúe en sistema primario, que se libra de ciertas dislocaciones que pasan al sistema. Rasgo característico: desarrollo de deslizamiento cruzado (cross-slip), mecanismo principal para que dislocaciones evadan obstáculos formados en segunda etapa.
Procesos de Tratamiento Térmico para Aceros
Hay tres procesos básicos: (i) recocido, (ii) temple, (iii) revenido.
Recocido
El recocido tiene diferentes métodos: (i) recocido de difusión, (ii) ablandamiento, (iii) recocido de recristalización de fase o recocido total (normalizado, recocido de grano grueso/alta T, perlitización), (iv) recocido de alivio de tensiones y recristalización.
Recocido de difusión: objetivo: eliminar inhomogeneidades en composición química, particularmente inhomogeneidades de licuación durante cristalización. Se realiza en rango de solución sólida gamma a 1100-1300 °C. Se usa principalmente para suavizar diferencias en contenido de elementos de aleación por licuación inter-cristalina. Se manifiesta como difuminado de dendritas al aumentar T y tiempo. Diferencias en microdureza se eliminan simultáneamente. La dureza general disminuye al eliminarse regiones de licuación con alta dureza. Se alcanza dureza media. El éxito depende de pureza del acero y licuación. Generalmente usado para mejorar propiedades de aceros de pureza media.
Ablandamiento: produce estructura de perlita globular, muy blanda y apta para deformación en estirado, laminado en frío, etc. Aceros con bajo C se vuelven demasiado blandos. Estructura perlita globular favorable en aceros con C >0,5 %. Otro objetivo: producir estructura fina uniforme con C finamente disperso tras temple. Método simple: mantenimiento por muchas horas a T ligeramente superior a Ac₁. Se elimina martensita de tratamiento previo y endurecimiento por trabajo en frío. Enfriamiento tras ablandamiento puede hacerse en aire desde 600 °C. Refinamiento de estructura sometida a ablandamiento solo se logra por encima de A₁.
Recocido de recristalización de fase: consiste en transformación γ-α doble, que conduce a estructura de grano fino uniforme, totalmente distinta de la inicial. Refinamiento durante normalizado elimina estructuras de Widmanstätten y fundición de grano grueso con malas propiedades. Se elimina inhomogeneidad en estado endurecido por trabajo. Cuanto más cerca la T de recocido de Ac₃ y menor el tiempo de mantenimiento, más fino el grano. Refinamiento también se facilita al aumentar velocidad de calentamiento a T de recocido y enfriamiento desde ella.
Normalizado: enfriamiento en aire. Importante considerar diferentes velocidades de enfriamiento a lo largo de sección de productos grandes. Tensiones térmicas se eliminan por recocido de alivio o temple a alta T. Para grano fino, enfriamiento rápido solo en intervalo de transformación. T de calentamiento no debe ser mucho mayor que punto de transformación, o el grano será demasiado grueso (sobrecalentamiento). Tiempo excesivo tiene mismo resultado. T óptima determinada por contenido de C.
Recocido de alivio de tensiones y recristalización: elimina tensiones macroscópicas en aceros trabajados en frío por apilamiento de dislocaciones y distorsiones de red. Normalmente tensiones son muy altas. Cambios en propiedades por trabajo en frío pueden rectificarse en calentamiento posterior. Mayor grado de trabajo en frío, menor T de calentamiento. Según T y tiempo, varios cambios estructurales en material trabajado en frío: recuperación y recristalización.
Recuperación: totalidad de procesos espontáneos de variación en densidad y distribución de defectos antes del inicio de recristalización. Si procede sin formación/migración de límites de sub-grano dentro de granos recristalizados, se llama restauración. Si se forman y migran límites de sub-grano dentro de cristalitos, recuperación = poligonización.
Restauración no incluye período de incubación; propiedades cambian desde inicio. Acompañada de redistribución de defectos puntuales (concentración disminuye de exceso a equilibrio). Simultáneamente, dislocaciones se redistribuyen y dislocaciones de signo opuesto se aniquilan.
La estructura empieza a cambiar drásticamente a partir de cierta T de recocido. Se ven nuevos granos más equilibrados junto a granos de trabajo en frío extendidos. Difieren de granos de matriz deformada por estructura interna más perfecta. Distintos de estructura poligonizada, granos recristalizados están separados de matriz por límites de alto ángulo.
Formación y crecimiento de granos con estructura más perfecta, rodeados por límites de alto ángulo, a expensas de granos iniciales de trabajo en frío de misma fase = recristalización primaria. Comienza con período de incubación. Velocidad aumenta de cero a máximo y luego disminuye por creciente número de nuevos granos en contacto.
Inclusiones de impurezas insolubles (carburos, nitruros) reducen tendencia a crecimiento de granos recristalizados. Importante en aceros ferríticos, propensos a crecimiento de grano. Otra fase puede precipitar durante recristalización en aceros aleados con fuerte trabajo en frío.
A veces se ve crecimiento intensivo de cristales individuales tras fuerte deformación y mantenimiento largo (varios días) a T cercanas a fusión: recristalización secundaria o colectiva.
Temple
El temple es tratamiento de fortalecimiento. Consiste en enfriar desde rango de T de solución sólida a velocidad que suprime transformaciones en rangos primario y bainítico, formando martensita. En este estado, acero tiene máxima dureza. Distinción: (i) temple normal, usado principalmente para aceros medio y alto C, (ii) temple tras tratamiento termoquímico (cementación, cianurado alta T, etc.), para aceros bajo C.
En temple normal para velocidad de enfriamiento requerida, se usan diferentes medios y métodos. Agua, aceite o aire como medio. Muchos aceros aleados, con alta estabilidad de austenita, se someten a temple por escalones (step quenching). Con este método, caída de T es menor que en enfriamiento directo a T ambiente, reduciendo tensiones de temple.
Cierta cantidad de austenita se retiene durante temple incluso en aceros con bajo C. Por ello es imposible impartir dureza máxima. Como austenita es estable a T ambiente y pasa a martensita a T menores, se da tratamiento sub-cero: temple continuado, inmersión en nitrógeno líquido (N₂) o mezclas de temple <0 °C.
Para temple superficial (endurecer solo capa superficial a profundidad prefijada), se usan programas especiales de calentamiento de temple. Superficie se calienta totalmente, núcleo permanece frío y sin temple en enfriamiento rápido posterior. Selección de acero para temple superficial se rige por sensibilidad a calentamiento/enfriamiento rápido; concentración de C limitada a 0,7 % para evitar agrietamiento.
Defectos de temple principales: mantenimiento excesivo y sobrecalentamiento. Se manifiestan como agrandamiento de agujas de martensita y fractura de grano grueso, llevando a alta fragilidad y formación de grietas. Grietas frecuentes en límites de granos iniciales de austenita. T de temple baja o tiempo de mantenimiento corto causa temple incompleto: acero insuficientemente duro.
Cementación: tratamiento termoquímico con saturación superficial de acero con C y N₂. Estos elementos se disuelven rápidamente en Fe por método intersticial y difunden a profundidad considerable. Aceros bajo C se cementan. Usualmente 900-950 °C. Cementación gaseosa: acero calentado en atmósfera generada de gas con metano (CH₄) predominante o hidrocarburos líquidos (queroseno, gasolina). Objetivo: enriquecer capa superficial con C. Endurecimiento requerido se logra por temple tras cementación. Volumen específico de capa cementada templada es mayor que del núcleo, generando tensiones de compresión considerables en la capa, mejorando resistencia a fatiga.
Cianurado: saturación superficial con C y N₂ en baño de sales con cianuro. Relación C-N₂ en capa de difusión controlada cambiando composición del medio y T de proceso. Ventajas sobre cementación: tiempo menor y mejora en resistencia a desgaste y corrosión (por presencia de N₂ en capa superficial).
Revenido
Objetivo principal: proporcionar estructura dispersa a grado de enfriamiento prefijado. En aceros bajo C, el temple sirve como revenido incluso sin revenido a alta T: alta viscosidad y resistencia relativamente alta.
Al templear algunos aceros en aceite, se forma estructura incluso durante transformación en rango bainítico, más dispersa que tras enfriamiento en aire. Pero la distribución más dispersa de carburos y propiedades más favorables se obtienen tras revenido de martensita. La dispersión estructural tiene mayor efecto en YS. Mejora de tensión de fractura y YS y aumento de relación tensión fractura/YS miden eficiencia del revenido. Esta depende de área de sección transversal y contenido de C y elementos de aleación.
Aunque para temple a través se debe exceder velocidad crítica en toda la sección, el revenido total no requiere esto. Ejemplo: en acero templado con martensita en zona superficial y perlita en núcleo, dureza del núcleo puede ser mayor que zona superficial tras revenido, especialmente en revenido corto cuando precipitación de carburos de martensita es más rápida que coagulación de láminas perlíticas.
Revenido de aceros hipereutécticos sin ferrita libre da estructura uniforme mejorada. Con precipitados de ferrita, relación tensión fractura/YS disminuye y tenacidad al impacto es menor que en zona superficial. Por tanto, al seleccionar contenido de C y elementos de aleación y condiciones de austenitización y enfriamiento, debe considerarse tamaño del producto a revenír. Para que el revenido dé propiedades adecuadas, a menudo basta suprimir formación de ferrita durante enfriamiento continuo. Solo cuando se requiere tensión de fractura muy alta se usa enfriamiento brusco para revenido. Susceptibilidad a revenido total puede mejorarse elevando T de temple y agrandando grano austenítico.
Proceso de manufactura
- Desbloqueando la Durabilidad: Tratamiento Térmico al Vacío para Punzones y Matrices
- Maximizar Durabilidad: El Rol del Tratamiento Térmico Preciso para Punzones, Matrices, Cuchillas y Aceros para Herramientas
- Dominando el Punzonado: Principios Clave para Precisión y Éxito
- Dominando el Rectificado Superficial: Principios Clave para Acabado Superior
- Calentador de Agua por Bomba de Calor Óptimo: Soluciones Eficientes de Agua Caliente
- Tratamientos Térmicos en Metales No Ferrosos: Temple en Solución, Nitruración y Más
- Tratamiento Térmico del Acero: Temple, Revenido, Recocido y Más para Cuchillos Duraderos
- Las Tres Etapas Fundamentales del Tratamiento Térmico Explicadas
- Tratamiento Térmico del Aluminio y sus Aleaciones: Procesos, Beneficios y Aplicaciones
- Tratamiento Térmico del Cobre y Aleaciones de Cobre: Mejora de Resistencia y Rendimiento
- Tratamiento térmico de precisión: Aumento de dureza, resistencia y resistencia al desgaste