



Optimización de la Tecnología de Sinterización y Diseño de Máquinas para Producción de Mineral de Hierro
Tecnología de Sinterización para Minerales de Hierro y Optimización del Diseño de Máquinas Sinterizadoras
La tecnología de sinterización en su forma más básica es muy simple y se usa desde principios del siglo XX. Sin embargo, aunque la tecnología básica es simple, el control del proceso depende de una serie de parámetros extremadamente complejos e interdependientes y requiere una comprensión profunda del efecto de estos parámetros en la capacidad de producción y la calidad del sinter.
Tecnología básica de sinterización
La sinterización es básicamente un proceso de aglomeración para finos de mineral de hierro que depende del calor para fundir la superficie de partículas más pequeñas y formar aglomerados mayores. Una planta sinterizadora típica consta de varias unidades operativas secuenciales con la máquina sinterizadora en el corazón. La secuencia simplificada es:
- Materias primas: finos de mineral de hierro, coque (breeze), modificadores de escoria (caliza, dolomita, mineral de manganeso, cal, cuarcita, arena), materiales de desecho (escala de laminación, cribados, polvos, lodos, escorias de convertidor). Se dosifican y transportan a un sistema de mezcla.
- Mezcla en tambor rotativo tras adición de finos de retorno de sinter y agua para obtener "alimentación verde". El proceso se denomina "nodulización".
- La alimentación verde nodulizada se carga en la banda de la máquina sinterizadora sobre una capa de lecho dimensionada para formar el "lecho de sinter".
- El lecho pasa por el horno de ignición (campana) para iniciar la reacción. Quemadores en la campana encienden el carbono del coque en la alimentación verde.
- La reacción se propaga por reacción química entre carbono y aire aspirado a través del lecho por ventiladores de extracción. El sinter se quema verticalmente mientras el lecho se mueve horizontalmente hacia el extremo de descarga.
- El material sinterizado se descarga por triturador de sinter caliente a enfriador, donde aire ambiente se sopla a través del sinter triturado desde abajo.
- Tras enfriamiento, el sinter va a sección de trituración y cribado para dimensionado final y se envía a almacén de alto horno o almacenamiento de sinter.
Las máquinas sinterizadoras normalmente usadas son de línea recta para plantas grandes y anulares para pequeñas. Gases de escape se limpian en ciclones y separadores electrostáticos antes de descarga a atmósfera.
Además, el diseño de una planta moderna con máquina de banda debe cumplir requisitos de preparación y manejo de materias primas, dimensionado y manejo de producto, junto con controles e instrumentación razonablemente sofisticados.
La homogeneidad superior y alta permeabilidad de la mezcla cruda de sinter son factores decisivos para lograr alta productividad y calidad con consumo reducido de energía.
Tras enfriamiento, el producto sinter se dimensiona en trituración y cribado. El material enfriado se reduce a tres aplicaciones: (i) finos de retorno al proceso, (ii) capa de lecho (hearth layer), (iii) carga de alto horno. Partículas finas se recirculan, partículas medianas se usan como capa de lecho para protección de carros, partículas gruesas van al alto horno.
La máquina sinterizadora propiamente dicha sigue siendo el núcleo de la tecnología y tiene componentes principales (Fig. 1): (i) carros de bandeja (pallet cars), (ii) accionamiento de banda, (iii) mecanismo de toma (take-up), (iv) horno de ignición, (v) cubierta de descarga (crash-deck) y triturador de sinter caliente.
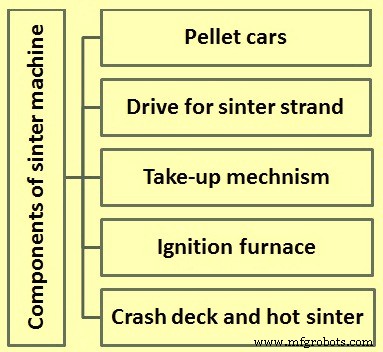
Fig 1 Componentes principales de máquina sinterizadora
Carros de bandeja (Pallet Cars)
Los carros transportan la alimentación verde a lo largo de la banda y sobre las cajas de viento (presión negativa) durante la sinterización. La banda consta de varios carros y puede considerarse una cadena continua sin eslabones por su movimiento. Por ello, los carros están sujetos a tensiones por:
- Variaciones térmicas cíclicas: altas T en lado de sinterización (superior) y enfriamiento en lado de retorno (inferior).
- Cargas estáticas cíclicas: masa de alimentación verde/sinter.
- Cargas dinámicas cíclicas: fuerzas de piñones de accionamiento y entre carros.
Aunque el desarrollo de máquinas de banda y materiales lleva más de un siglo, la exigente labor resulta en fatiga de los materiales más adecuados (hierro nodular, grafito laminar, hierro blanco) en un número limitado de ciclos. Muchas plantas planifican reemplazo de carros basado en vida media de 10 años, a ~330 días/año.
La elección de materiales y formas de componentes se determina por requisitos: (i) caída de presión mínima a través de barras de parrilla, (ii) máxima resistencia a abrasión de barras, (iii) máxima ductilidad y resistencia a abrasión de placas laterales (cheek plates) respecto al deslizamiento de alimentación verde y sinter, (iv) reemplazo rápido de componentes desgastados por personal no totalmente especializado.
Accionamiento de la banda sinterizadora
Los carros, no enlazados, son empujados a lo largo de la banda superior del bastidor por piñones de accionamiento con discos de contracción en eje común. Piñones suelen tener segmentos de dientes reemplazables, fundidos de precisión en acero especial. Los dientes imprimen acción de rodadura sobre ruedas interiores de conjuntos de eje corto (stub axle), cuatro por carro. Ruedas exteriores guían los carros en puntos de retorno (estaciones de accionamiento y descarga), mientras ruedas interiores soportan cargas estáticas y dinámicas al empujar los carros.
El accionamiento normalmente no se coloca en el extremo de descarga, por calor y mantenibilidad. Opciones de motor principal: (i) electromecánico, con variador de velocidad, (ii) electrohidráulico, con bomba o motor de desplazamiento variable. Posible usar accionamiento dual o simple. Razones principales de selección: (i) reducción de cargas voladizas con reductores planetarios montados en eje, (ii) rango de velocidad, (iii) mantenibilidad.
Mecanismo de toma (Take-up)
Compensa la expansión térmica diferencial entre carros móviles y bastidor, rieles y cajas de viento, manteniendo presión adecuada para evitar separación de caras de carro. Mecanismos suelen ser automáticos: contrapeso/sistema de poleas o hidráulico. Beneficios del hidráulico: (i) presión mínima para reducir desgaste por fricción entre caras de carro, (ii) reemplazo de conjuntos de carro individuales (apertura de banda) facilitado por cilindro de doble efecto.
Constructores suelen ubicar mecanismos de toma en extremo de descarga para máquinas grandes; en máquinas pequeñas, es más factible en extremo frío de accionamiento. En ambos casos, el mecanismo debe ser unidad móvil, montada en disposición rueda/rail o suspendida. Mecanismo de guiado preciso para alinear estación de accionamiento en línea central de banda es necesario.
Horno de ignición
Es una caja de acero revestida de refractario con dos o más quemadores horizontalmente opuestos. Cualquier combustible: gaseoso (gas de coque, gas de alto horno, gas mixto, gas natural), líquido, sólido (carbón pulverizado). Puertas verticalmente operables cierran caras del horno hasta nivel superior de alimentación verde para minimizar pérdidas de calor. Objetivo: encender capa superior encendiendo carbono del coque en alimentación verde.
Para cumplir requisitos, el horno debe tener:
- Llama de quemadores a baja velocidad para no perturbar lecho de alimentación verde.
- Llama de forma plana ventajosa para ignición rápida y uniforme.
- Suministro controlado de aire de enfriamiento a quemadores para temperatura de llama deseada.
- Controles de quemador adecuados y fáciles de operar.
- Todos los controles del horno a prueba de fallos (fail-safe).
- Llamas piloto fiables: si quemadores operan con gas de bajo/poder calorífico fluctuante (gas de alto horno, mixto), llamas piloto deben operar con GLP.
Cubierta de descarga (Crash-deck) y triturador de sinter caliente
La crash-deck guía el material sinterizado caliente al salir de los carros hacia el triturador (a veces "finger crusher"). Al estar sujeta a impacto y abrasión severos, está fuertemente revestida. En algunas máquinas, revestida con cubos cerámicos. Vida útil de revestimientos debe coincidir con mantenimiento anual programado. En máquinas de menor capacidad, revestimiento suele ser placa resistente al desgaste o losas de fundición de materiales duros.
El triturador reduce terrones de torta de sinter a tamaño <150 mm, preparando para enfriamiento y trituración secundaria. Como la torta retiene ~850 °C al salir de la banda, el triturador opera en entorno muy hostil. El diseño debe cuidar esto con: (i) dedos/ruedas de dedos intercambiables, (ii) rodamientos blindados, (iii) ejes refrigerados por agua (máquinas grandes), (iv) reemplazo rápido de conjunto completo de eje, incluyendo dedos, rodamientos y blindajes. Exige facilidad para retirar campana de polvo y desconectar accionamiento del triturador.
Tecnología de enfriamiento de sinter con alternativas de recuperación de calor
El enfriador de sinter a menudo se convierte en cuello de botella, con tecnología obsoleta llevando a baja productividad y altos costes de operación y mantenimiento. Normalmente se usa enfriador anular; en algunas máquinas, enfriadores de línea recta.
El diseño del enfriador anular ahora se compone esencialmente de una estructura de anillo rígido para centrado fácil y sostenible del material. El diseño avanzado de la tolva de carga asegura distribución más homogénea del sinter en el enfriador, manteniendo piezas de mayor diámetro cerca del fondo y menores en la parte superior. Esto aumenta rendimiento de enfriamiento, reduce consumo de energía de ventiladores y previene daños a equipos asociados. El enfriador tiene sellos de goma especiales entre canaleta móvil y sistema de canales de aire que producen uso más eficiente del aire de enfriamiento.
Para mejorar aún más la eficiencia energética, se instalan varios tipos de sistemas de recuperación de calor en el enfriador, donde el calor sensible del aire de escape genera energía eléctrica o vapor de proceso. Tres alternativas de recuperación de calor generalmente empleadas:
- Precalentamiento de aire de combustión para horno de ignición y post-calentamiento del sinter recién encendido.
- Sistema de recirculación selectiva de gases de escape, proporcionando conservación de coque y CO₂.
- Planta de recuperación de calor residual para generación de vapor y/o energía eléctrica.
Papel de las pruebas en el diseño de planta sinterizadora
Las pruebas en el diseño tienen triple objetivo: (i) confirmar parámetros de proceso pre-seleccionados basados en plantas similares existentes, (ii) evaluar parámetros en términos de capacidad de producción propuesta, (iii) obtener información de diseño específica para la planta propuesta.
Cambiar parámetros como % de adición de coque y, en menor medida, % de adición de agua, se usa para alcanzar punto de optimización para un conjunto de parámetros operativos. Si el conjunto de condiciones se elige adecuadamente cerca del objetivo, la optimización se juzga por la "razón de finos de sinter" (peso de finos generados / peso de finos retornados a alimentación verde), que debe estar lo más cerca posible de 1 (sinter bueno si ratio entre 0,95 y 1,05).
Si variaciones de agua y coque no logran la razón de finos, solo puede optimizarse cambiando finos de sinter en la mezcla de alimentación verde para una profundidad de lecho y caída de presión (succión) dadas.
Parámetros de proceso normalmente identificados inicialmente para máquinas de línea recta y pre-seleccionados para pruebas:
- Presión de succión: 1200-1400 mm columna de agua (WG)
- Altura de lecho: 400-450 mm
- Tiempo de ignición: 1,5-2,0 minutos
- Temperatura de ignición: ~1000 °C
- Capa de lecho (hearth): 30-50 mm
- Finos de retorno: 25-30 % de producción de sinter
Alternativas de prueba se eligen según requisitos operativos proyectados. Algunas sugeridas: (i) caso base: solo finos de mineral sin adición de polvos/lodos, (ii) con cierto % de polvos/lodos añadidos a finos pero sin nodulizar, (iii) con cierto % de polvos/lodos añadidos a finos pero pre-nodulizados antes de mezclar con finos.
Papel de la adición de agua
El agua se añade a la mezcla de sinter por varias razones, la más importante: propagación de aglomeración de polvo fino sobre partículas mayores durante nodulización. Esto, junto con tiempo de nodulización, juega papel fundamental en control de permeabilidad de mezcla y torta de sinter. También influye en calidad de torta (resistencia en frío), tasa de producción, rendimiento y razón de finos. Por tanto, necesidad de control de humedad durante sinterización. Normalmente, tasas altas de adición de agua requieren mayor energía durante sinterización; tasas bajas impiden nodulización adecuada. Las tasas deben optimizarse mediante pruebas. El control de adición óptima de agua es crítico para operación estable y provisión adecuada debe hacerse en diseño. Sin embargo, la adición de agua es parámetro fácilmente optimizable durante puesta en marcha de planta a escala real.
Adición de coque (breeze)
La reacción de sinterización se propaga por fusión de capa superficial de partículas individuales de finos de mineral y fusión de ellas. El calor (energía) disponible se controla por reacción entre carbono del coque añadido y oxígeno del aire aspirado a través del lecho. La interacción entre estos parámetros es compleja y juega gran papel en salidas del proceso: tasa de producción, rendimiento, razón de finos, calidad de sinter para parámetros fijos dados.
Es importante notar que ninguno de los parámetros (caída de presión, rendimiento, tasa de producción, T de ignición, adición de coque) es totalmente independiente. Sin embargo, la cantidad de carbono como coque añadido a alimentación verde es posiblemente la más crítica de controlar, ya que determina comportamiento del lecho durante sinterización e influye en propiedades de enfriamiento.
Típicamente, con demasiado carbono, el lecho se fusiona demasiado y empieza a cerrarse, impidiendo flujo de aire para caída de presión fija. Esto lleva a tiempos de sinterización largos y bajas tasas de producción. En contraste, poco carbono impide sinterización adecuada y aumenta finos de retorno, bajando rendimiento. Las pruebas son la mejor forma de determinar % óptimo de carbono (coque) para optimizar el proceso.
Durante pruebas para diseño, se elige conjunto de parámetros basado en mejores datos disponibles para mezcla verde específica. Se varía cantidad de coque y se juzga efectividad por cantidad de finos (fracción -5 mm) producidos (materiales esencialmente no sinterizados). Según ratio de finos entrada/salida, se ajusta cantidad de coque.
Caída de presión (Pressure drop)
La propagación de la reacción se controla por cantidad de carbono (coque) y aire en el sistema, ya que proporcionan energía para reacción. En máquinas sinterizadoras, es difícil e impráctico controlar flujo de aire a través del lecho; se controla caída de presión en lugar de flujo. La cantidad de aire aspirado depende de permeabilidad de mezcla en lecho para caída de presión específica y varía a lo largo de la banda por cambios en permeabilidad. Caída de presión se mantiene constante en nivel predeterminado por succión de ventiladores de extracción de sistema de limpieza de gases. Control de cajas de succión individuales es posible en línea pero no necesario, excepto bajo campana de ignición. Ignición ocurre a ~180-200 mm WG, independiente de profundidad de lecho, pero caídas de presión de sinterización están ligadas a profundidad de lecho.
Profundidad de lecho (Bed depth)
Prácticamente, multitud de configuraciones posibles para una tasa de producción dada variando ancho, largo o profundidad de lecho con impacto ligeramente diferente. El efecto principal de lecho más profundo es la relación entre área superficial y volumen de sinter producido. Al aumentar profundidad, relación volumen/área aumenta y se esperan menos finos no sinterizados en superficie. Esto normalmente afecta rendimiento y razón de finos, pero no necesariamente tasa de producción.
Como regla, si la caída de presión se ajusta, las tasas de producción no se ven afectadas porque a velocidad vertical de sinterización fija (velocidad de quemado a través del lecho o velocidad de frente de llama) se requiere tiempo proporcional para diferentes profundidades. Sin embargo, puede afectar velocidad horizontal de banda ya que punto de quemado se desplaza con tiempo de sinterización.
Normalmente, la mezcla funciona notablemente mejor con lecho más profundo. Razones de finos y velocidades de banda para lecho profundo son mucho más aceptables manteniendo capacidades requeridas. Beneficio adicional: consumo de coque disminuye sustancialmente. También, con mayor altura de lecho, existe flexibilidad en caída de presión requerida.
Tiempo de ignición
La ignición de alimentación verde es por quemadores con cualquier fuente de combustible. Tiempo de ignición no se considera crítico mientras el coque en capa superior se encienda lo suficiente para propagar reacción. Según origen del mineral, tiempo puede variar 0,5-2,0 min, pero normalmente 1,5 min se considera suficiente.
Temperatura de ignición
Contrario al tiempo, la temperatura de ignición normalmente se considera crítica. La T durante ignición controla cantidad de capa superior y, por consiguiente, rendimiento del producto final. Además, puede influir en calidad (resistencia), rendimiento y tasa de producción. A menudo se observa que choque térmico por T de ignición demasiado altas causa formación de grietas a través del lecho donde ocurre cortocircuito de flujo de aire. En áreas adyacentes a grietas, sinterización incompleta es causa principal de menores rendimientos, tasas y mala calidad.
Sin embargo, hay que notar que T de ignición y energía requerida no son lo mismo y no deben confundirse. Idealmente, ambos parámetros deben controlarse individualmente, lo cual es normalmente difícil en planta sinterizadora.
Capa de lecho (Hearth layer)
Tiene una función no crítica: prevenir daño a carros y barras de parrilla por sinterización de torta al lecho. Algunas mezclas de minerales de baja ley no requieren capa de lecho. Se esperan efectos muy leves de espesor y distribución de tamaño de capa en permeabilidad de torta, pero insignificantes para propósitos prácticos. Una aprensión en operación: dificultad con continuidad de suministro de capa de lecho recirculante. A veces no hay suficiente cantidad del rango de tamaño correcto. En tal caso, necesidad de controlar trituración de sinter aguas abajo.
Rendimiento de sinter (Sinter yield)
Rendimiento se expresa generalmente como cantidad de sinter producido vs materias primas alimentadas. Según límite de batería (extremo de banda o producto final), resultado puede diferir. Rendimiento en extremo de banda solo indica pérdidas por LOI (pérdida por ignición) y polvo aspirado a sistema de gases, mientras rendimiento de producto final también considera generación de fracción finos (<5 mm). Basado en análisis de materiales de entrada, LOI ~20 % y rendimiento en extremo de banda ~80 % suelen esperarse.
Tasa de producción (Production rate)
Tasa de producción o índice se ha convertido en norma para juzgar capacidad de planta sinterizadora, expresada como masa de sinter producido por m² de área de lecho activa por hora (o por 24 h). Puede haber confusión sobre definición de área activa y límite de batería. Es práctico definir:
- Límite de batería para masa de sinter: después de cribas de producto final, excluye finos reciclados a alimentación verde e ignora fracción de capa de lecho (carga recirculante continua).
- Área de lecho activa: área total disponible para sinterización desde entrada de campana de ignición hasta punto de quemado. Si un mineral quema más rápido que otro en misma banda, no significa automáticamente mayor tasa. Velocidad de banda debe ajustarse para llevar punto de quemado al final de banda y aumentar área activa, lo que incrementa tasa.
Razón de finos de sinter (Ratio of sinter fines)
La razón de finos determina el rendimiento del proceso. Ideal: ratio 1, donde finos generados = finos retornados, proceso en equilibrio. En sinterización, razón generalmente permitida entre 0,95 y 1,05, necesitando almacenamiento intermedio (buffer).
Proceso de manufactura
- Sistemas avanzados de automatización y control para plantas de sinterización
- Sinterización de Finos de Mineral de Hierro: Mejora de la Eficiencia del Alto Horno
- Proceso FINEX: Producción Avanzada de Hierro Líquido con Finos de Mineral y Carbón No Coquizable
- Factores Clave que Modelan el Proceso de Sinterización en la Producción de Mineral de Hierro
- Tecnologías Avanzadas para Mejorar la Eficiencia del Sinterizado de Mineral de Hierro
- FASTMET y FASTMELT: Tecnologías avanzadas de producción de hierro para una producción eficiente de metal
- Pellets de Mineral de Hierro: Proceso de Producción y Tecnologías Clave
- Optimización de la Calidad del Sinter: Procesos Clave para la Sinterización de Minerales de Hierro
- Centros de Torneado Avanzados y Tecnología CNC de Máquinas
- Mecanizado: Procesos, Herramientas y Aplicaciones Fundamentales
- Optimización de Fabricación de Compuestos: Sensores Ultrasónicos Personalizados para Control de Proceso