



Optimización de la Calidad del Sinter: Procesos Clave para la Sinterización de Minerales de Hierro
Calidad del Sinter y Proceso de Sinterización de Minerales de Hierro
El sinter es normalmente el componente principal de la carga del alto horno (AH). El sinter consta de muchas fases minerales producidas durante el proceso de sinterización de minerales de hierro. La calidad y propiedades del sinter dependen de la estructura mineral del sinter. Sin embargo, dado que las condiciones de sinterización usualmente no son uniformes a lo largo del lecho de sinter, la composición de fase, y por tanto la calidad del sinter, varía en el lecho de sinter.
La estructura del sinter no es uniforme. Consiste en poros (de tamaños variables) y un agregado complejo de fases minerales, cada una con diferentes propiedades. Es la combinación de estos poros y fases minerales, y la interacción entre ellos lo que determina la calidad del sinter, pero también hace que la predicción de las propiedades del sinter sea muy difícil. Aunque se han llevado a cabo un gran número de investigaciones sobre el sinter, aún la correlación entre la composición química y mineralogía del sinter con sus propiedades y comportamiento no se comprende claramente.
Esquemas y Reacciones
Los esquemas de la mezcla de sinter y el producto sinter están en la Fig. 1.
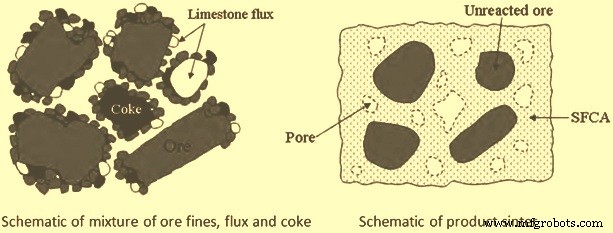
Fig. 1 Esquemas de mezcla de sinter y producto sinter
El proceso de sinterización es un término genérico que se usa para describir el proceso de aglomeración de una mezcla verde de minerales de hierro, fundentes y coque y residuos sólidos de planta con un tamaño de partícula de -10 mm para producir sinter que pueda soportar las condiciones de presión y temperatura existentes en un AH. Residuos sólidos como polvos, lodos, escorias y escamas de laminación, etc., se usan para su utilización en la mezcla de sinter debido a la estructura química compleja y componentes minerales de estos materiales. El proceso de sinterización se describe en detalle en un artículo separado disponible bajo el enlace https://www.ispatguru.com/the-sintering-process-of-iron-ore-fines-2/
Durante el proceso de sinterización, a medida que la combustión de partículas finas de coque comienza a temperaturas entre 700 °C y 800 °C, resulta en la formación de gas CO (monóxido de carbono). La superficie del núcleo de mineral de hierro y sus finos adheridos se reducen a magnetita. A medida que la temperatura sube a 1100 °C, se forman fases de bajo punto de fusión como Fe₂O₃·CaO, FeO·CaO y FeO·SiO₂ por reacciones sólido-sólido. La fase denominada SFCA (silicato-ferrita de calcio y aluminio), se forma en esta etapa. El SFCA se identifica como una solución sólida de CaO·2Fe₂O₃ con pequeñas cantidades de Al₂O₃ y SiO₂ disueltos. Esta fase se considera una fase cuaternaria compleja.
Durante el proceso de sinterización, las relaciones de fase de equilibrio no se alcanzan normalmente debido al frente de llama que pasa rápidamente a través del lecho de sinter. Esto resulta en el alto grado de heterogeneidad del sinter, y la formación de fases de no equilibrio que no se esperan de consideraciones termodinámicas. La composición del sinter varía, por tanto, de lugar a lugar en el material a granel, dependiendo de la naturaleza de las partículas individuales de mineral y fundente y el alcance de reacciones entre ellas.
Macroscópicamente, el sinter tiene una estructura no uniforme con poros grandes irregulares. Microscópicamente consiste en fases de unión, partículas de mineral reliquia, fases vítreas restantes y poros y grietas muy pequeños no uniformes. Dependiendo de diferentes parámetros como temperatura, composición, presión parcial de oxígeno, tiempo y atmósfera, diferentes fases se forman en diferentes proporciones, mientras que diferentes morfologías se desarrollan. La morfología esencialmente refleja el modo de formación y está relacionada con una composición química particular, tasa de calentamiento y enfriamiento del sinter.
El SFCA acicular comienza a formarse por debajo de 1185 °C; cuando la temperatura ha subido a 1245 °C, la hematita no reaccionada desaparece y el tamaño del cristal de SFCA aumenta. El SFCA comienza a descomponerse cuando la temperatura excede 1300 °C formando hematita si la presión parcial de oxígeno es alta y la temperatura es menor a 1350 °C, y magnetita cuando la presión parcial de oxígeno es baja y la temperatura es mayor a 1350 °C con los componentes de escoria redistribuidos en el fundido. La descomposición del SFCA se ve favorecida por tiempo extendido por encima de la temperatura de descomposición, y temperatura máxima aumentada.
En el proceso de sinterización, las reacciones químicas anteriores tienen lugar a altas temperaturas lo que resulta en la formación de una fase de fusión que se usa durante reacciones sólido-líquido para asimilación y combinación de finos de mineral de hierro y fundentes. Durante el proceso, la formación de fundido ocurre en el frente de llama donde la temperatura está por encima de 1100 °C. Este fundido se solidifica para convertirse en las fases de unión que componen la mayoría de las otras fases dentro de un sinter. La fase de unión principal normalmente está compuesta de SFCA.
El volumen de la fase de fusión juega un papel significativo en el proceso de sinterización. La fusión excesiva resulta en una estructura vítrea homogénea, que tiene baja reducibilidad, mientras que una concentración muy baja de fusión causa resistencia insuficiente, resultando en una alta cantidad de finos de retorno.
Las reacciones químicas durante la sinterización resultan en la formación de torta de sinter que es un material multifásico con una microestructura heterogénea. Está compuesta de varias fases minerales de las cuales las principales son hematita, magnetita, mineral de hierro, SFCA, silicato dicalcico y una fase vítrea. La distribución mineralógica de diferentes fases determina la microestructura del sinter que imparte la calidad del sinter como resistencia mecánica y su comportamiento durante la reducción en el AH. El SFCA se considera el componente más importante de la fase de unión debido a su abundancia en el sinter y su influencia significativa en la calidad del sinter.
Desde el mecanismo de sinterización está claro que las fases del sinter se forman principalmente durante el proceso de sinter a temperaturas por encima de 1100 °C. Por tanto, las características de temperatura-tiempo del proceso de sinter contribuyen fuertemente a la microestructura y composición de fase del sinter.
El perfil de temperatura en el lecho de sinter se caracteriza por un aumento pronunciado a una temperatura máxima durante el ciclo de calentamiento. La temperatura máxima alcanzada es usualmente superior a 1300 °C y puede ser tan alta como 1350 °C. Una pendiente suave después de alcanzar la temperatura máxima indica el enfriamiento relativamente lento del sinter terminado durante el ciclo de enfriamiento.
Debido a cambios en la permeabilidad del lecho durante el proceso de sinterización, se obtienen diferentes perfiles de temperatura de arriba a abajo en el lecho de sinter. Por tanto, la tasa de calentamiento, temperatura máxima alcanzada, tiempo a temperaturas superiores a 1100 °C y la tasa de enfriamiento normalmente difieren en la capa superior, media e inferior del lecho de sinter. Debido a las diferentes características de temperatura-tiempo hay una variación en la composición de fase a través del lecho de sinter. Debido a estas diferencias el sinter puede clasificarse como sigue.
- Sinter superior — Usualmente es débil y friable dando un mal rendimiento de sinter con una gradación de tamaño aceptable. Este sinter se funde a alta temperatura y se enfría inmediatamente después. El sinter se descarga frío de la banda de sinter.
- Sinter medio — Este sinter se forma bajo condiciones óptimas para fusión y recocido y da el máximo rendimiento de sinter con gradación de tamaño aceptable. El sinter se descarga frío de la banda de sinter.
- Sinter inferior — Este sinter se descarga caliente y se enfría severamente al pasar por el rompedor de sinter caliente y sobre la criba de descarga al enfriador de sinter. Esto resulta en malas propiedades físicas dando un menor rendimiento de sinter con gradación de tamaño aceptable. Si se aplica enfriamiento en banda, el sinter tiene casi las mismas propiedades que el sinter en la capa media.
Normalmente el sinter está compuesto por volumen 40 % a 70 % de óxidos de hierro, 20 % a 50 % de ferritas mayormente SFCA, alrededor del 10 % de silicatos dicalcicos, y alrededor del 10 % de fase vítrea. También puede contener sulfuros (FeS), piroxenos [(Mg,Fe)SiO₃], cuarzo y cal en pequeña proporción. Las reacciones de sinterización regulan la fracción de volumen de cada fase mineral y especialmente controlan la concentración y microestructura de la fase SFCA. Esto a su vez controla y mejora las características del sinter.
Calidad del Sinter y Características Relacionadas
La calidad del sinter se refiere a las propiedades físicas y metalúrgicas del sinter. La calidad del sinter se define usualmente en términos de lo siguiente.
- La resistencia física o resistencia en frío del sinter a temperatura ambiente medida por la prueba de fragmentación o tambor.
- El valor del índice de degradación por reducción (RDI) que es la desintegración del sinter tras la reducción a bajas temperaturas (550 °C) determinada por la prueba de degradación por reducción.
- El índice de reducibilidad (RI) que determina la reducibilidad del sinter determinada por la prueba de reducibilidad a 900 °C.
- Las propiedades de ablandamiento y fusión a alta temperatura del sinter que están relacionadas con las temperaturas a las que el sinter comienza a ablandarse, fundirse y gotear durante la reducción a temperaturas superiores a 1150 °C.
- Todas estas propiedades están gobernadas por la microestructura del sinter, en particular las fases de unión, notablemente SFCA, que componen la mayoría de las fases dentro del sinter (hasta 80 %).
Todas las propiedades anteriores, que normalmente se evalúan según pruebas estandarizadas, están fuertemente relacionadas con la mineralogía, estructura microscópica y macroscópica del sinter. La reproducibilidad de estas pruebas realizadas en partículas de sinter para evaluar su calidad es por tanto baja debido al alto grado de variabilidad en la composición de fase entre partículas de sinter, incluso cuando estas partículas de sinter se obtienen del mismo material a granel.
El tamaño de partícula del mineral juega un papel importante. La capacidad de asimilación de minerales finos es mayor que la de partículas gruesas. El área de superficie de reacción de finos de mineral de hierro es alta lo que resulta en tasas de reacción más altas. Pero, la formación de concentraciones más altas de fundido resulta en disminución de la fluidez del fundido. Por tanto, hay necesidad de inclusión de partículas gruesas en la mezcla de sinter para mejorar la permeabilidad del lecho de sinter, ya que está asociada con un aumento en movimientos a gran escala entre el fundido y partículas sólidas.
La sinterabilidad del lecho de sinter en el que se han incorporado partículas más grandes mejora debido a la permeabilidad mejorada del lecho de sinter así como reacciones de sinter mejoradas durante el proceso. Cuando hay partículas más grandes disponibles en el lecho de sinter, se forman áreas de baja densidad alrededor de las partículas lo que mejora la permeabilidad del lecho de sinter. Debido al aumento en la permeabilidad del lecho de sinter, la tasa de flujo de gas así como la velocidad del frente de llama es más alta alrededor de las partículas más grandes que las partículas más finas. La reacción de fundido y la asimilación por tanto ocurren rápidamente alrededor de las partículas grandes debido a la alta fluidez del fundido.
Características Importantes Relacionadas con la Calidad del Sinter
Las siguientes son las características importantes relacionadas con la calidad del sinter.
- La estructura del sinter incluye la presencia de ferritas con propiedades beneficiosas para la resistencia y reducibilidad del sinter. La estructura óptima normalmente se forma por un núcleo de hematita rodeado por una red de ferrita acicular. Esta estructura es favorecida cuando se trabaja con una basicidad de sinter más alta.
- El tamaño del mineral de hierro afecta las propiedades de sinterización. Un aumento en el tamaño del mineral de hierro promueve la productividad del sinter, pero puede reducir ligeramente la resistencia del tambor y ahorrar un poco de coque.
- La mineralogía del sinter puede predecirse más fácilmente de su composición química que sus propiedades físicas y químicas.
- El aumento de concentraciones de MgO en el sinter aumenta las cantidades de espinela (óxidos de magnesio y aluminio) y fases vítreas. La presencia de MgO en el sinter mejora el RDI, porque el MgO estabiliza la magnetita y así disminuye el contenido de hematita, causando una tensión menor en el sinter durante la reducción de hematita a magnetita en el AH.
- El aumento de concentraciones de SiO₂ en el sinter aumenta la cantidad total de SFCA, disminuye la relación SFCA acicular/columnar y el contenido de fase vítrea.
- El aumento de contenidos de Al₂O₃ en el sinter resulta en un deterioro drástico en sus propiedades químicas y físicas, aunque la concentración de la fase SFCA aumentó. Con el aumento de contenido de alúmina, la cantidad de SFCA acicular, columnar y en bloques aumenta significativamente junto con una reducción sustancial en la cantidad de SFCA dendrítica y eutéctica.
- Los contenidos de MgO y SiO₂ del sinter de hierro parecen tener un efecto interrelacionado en sus propiedades físicas y químicas. Predecir el efecto que cantidades variables de MgO y SiO₂ tendrían en las propiedades del sinter es por tanto complejo. Las únicas tendencias claras son el AI (índice de abrasión) que aumenta con el aumento de contenido de MgO, y el RI y AI del sinter que disminuyen con el aumento de contenido de SiO₂ del sinter.
- El sinter con bajo contenido de FeO (< 8 %) favorece mejor reducibilidad. Cuando la composición química de una mezcla de mineral es fija, el FeO puede proporcionar una indicación de las condiciones de sinterización, en particular la tasa de coque. El aumento en el contenido de FeO en el sinter reduce (mejora) el índice RDI. Sin embargo, cuando el contenido de FeO aumenta, la reducibilidad disminuye. Es importante encontrar un contenido óptimo de FeO para mejorar el RDI sin alterar otras propiedades del sinter.
- La forma mineral en que los fundentes se añaden a la mezcla de sinter de materia prima (p. ej. óxido vs. carbonato) tiene un efecto pronunciado en la mineralogía y propiedades del sinter producido.
- Debido a las diversas composiciones químicas y distribuciones heterogéneas de tamaño de partícula en las materias primas, las reacciones durante el proceso de sinterización son heterogéneas y producen sinter con estructura heterogénea.
Proceso de manufactura
- Sistemas avanzados de automatización y control para plantas de sinterización
- Sinterización de Finos de Mineral de Hierro: Mejora de la Eficiencia del Alto Horno
- Proceso ITmk3 de Kobe Steel: Producción Ecológica de Nuggets de Hierro
- Factores Clave que Modelan el Proceso de Sinterización en la Producción de Mineral de Hierro
- HIsmelt: Fundición Directa Avanzada para Producción de Hierro Líquido
- Tecnologías Avanzadas para Mejorar la Eficiencia del Sinterizado de Mineral de Hierro
- FASTMET y FASTMELT: Tecnologías avanzadas de producción de hierro para una producción eficiente de metal
- Optimización de la Beneficiación de Minerales de Hierro para Producción Eficiente de Acero
- Minería de Mineral de Hierro: Proceso, Tipos y Técnicas de Extracción
- Pellets de Mineral de Hierro: Proceso de Producción y Tecnologías Clave
- Sinterizado de polvos de metales refractarios: procesos, clasificaciones y resultados de rendimiento