



Optimización de Fabricación de Compuestos: Sensores Ultrasónicos Personalizados para Control de Proceso
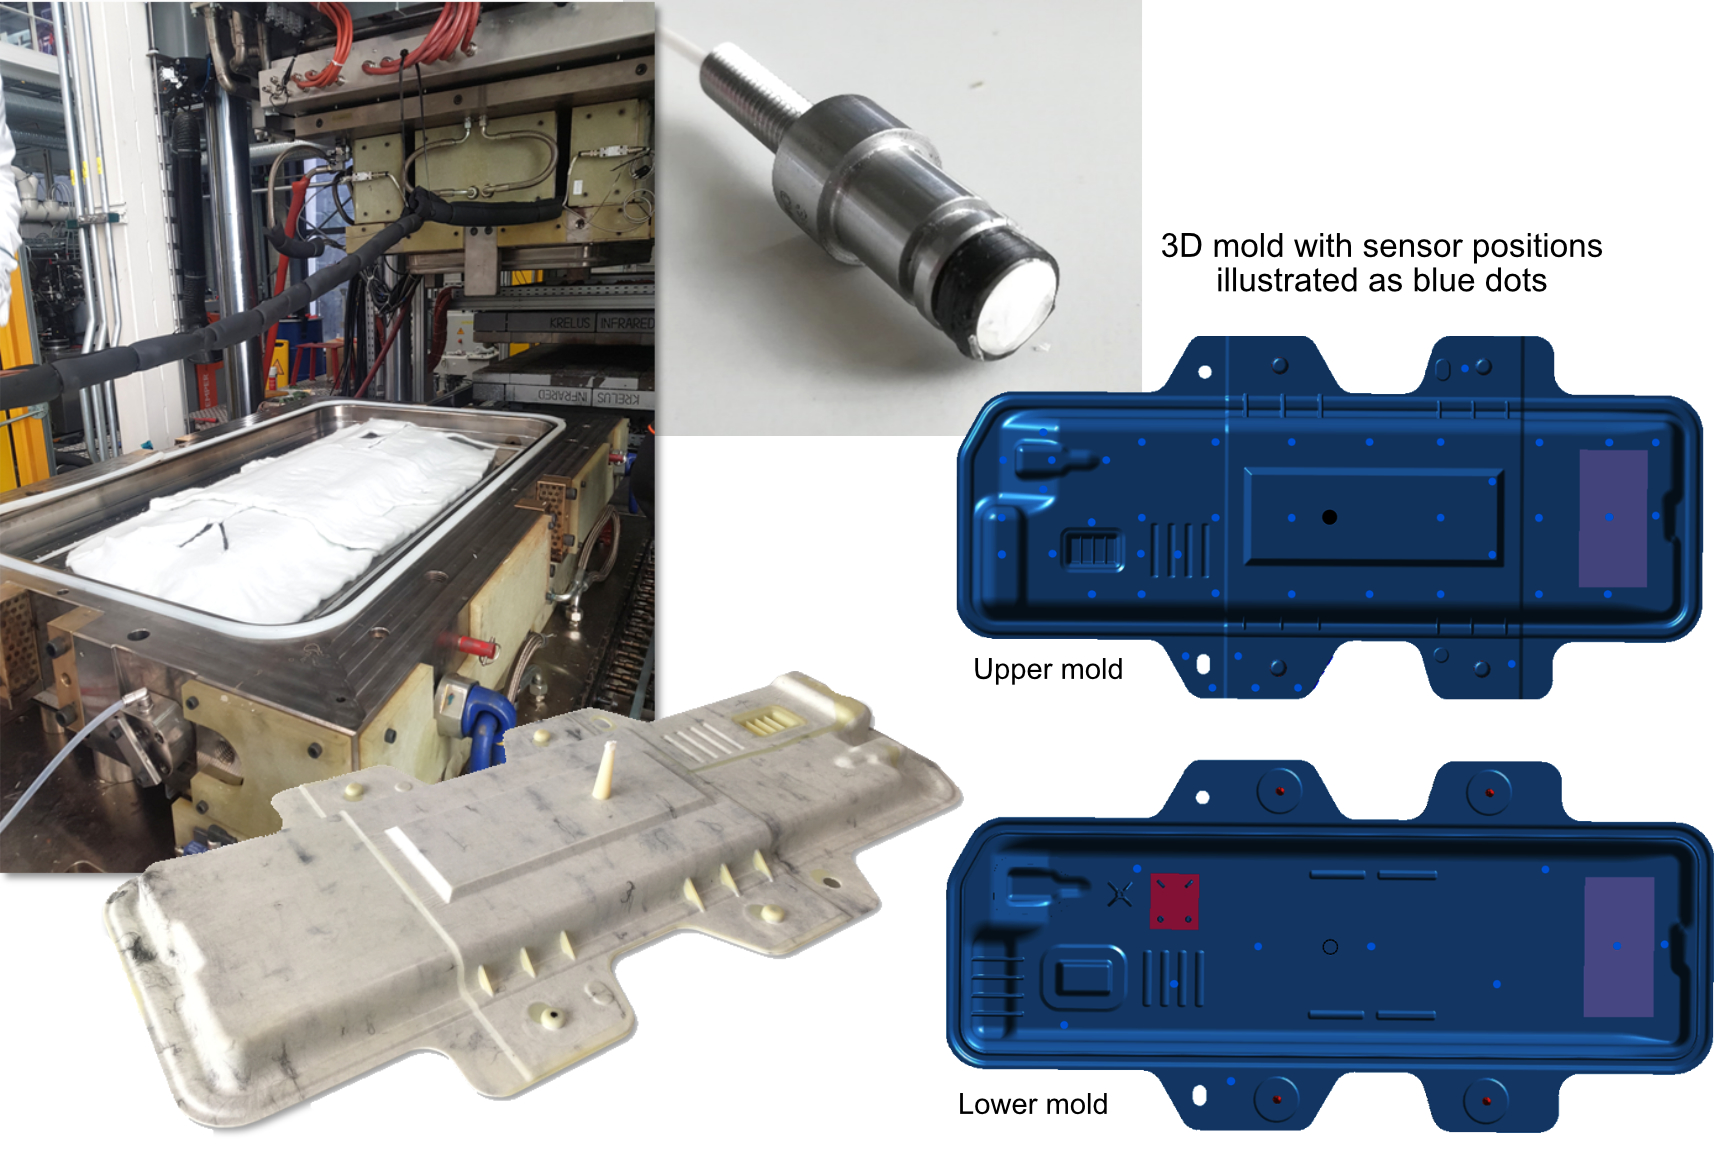
Este artículo es continuación de mi informe sobre el proyecto CosiMo ("composites for sustainable mobility"). Lanzado en 2018 por Faurecia Clean Mobility (Nanterre, Francia) para demostrar "fabricación inteligente" de una tapa de caja de baterías de composite. La pieza de reto medía 1100 mm de largo y 530 mm de ancho, con refuerzos de fibra de vidrio no tejida y fibra de carbono unidireccional, así como insertos de metal y espuma, geometría compleja con varios radios y espesores de 2.5 a 10 mm. La pieza se moldeó por inyección de resina termoplástica con transferencia de moldeo (T-RTM), inyectando monómero de caprolactama que se polimerizó in-situ durante el ciclo de prensa caliente para formar composite de poliamida 6 (PA6). El objetivo principal: investigar un proceso totalmente automatizado usando control de proceso en lazo cerrado basado en sensores.
Este artículo explora en detalle la red de 74 sensores usada en la pieza de reto CosiMo, en particular los sensores ultrasónicos desarrollados por la Universidad de Augsburgo (UNA, Augsburgo, Alemania) y cómo los datos de todos los sensores se usaron para construir un modelo digital del proceso (gemelo digital).
Basado en el éxito de CosiMo y la necesidad de un centro de desarrollo para fabricación basada en sensores e IA, UNA formó la Red de Producción IA de Augsburgo, en colaboración con el Centro Aeroespacial Alemán (DLR) Centro de Tecnologías de Producción Ligera (ZLP, Augsburgo) y el Instituto Fraunhofer para Tecnología de Fundición, Compuestos y Procesamiento (Fraunhofer IGCV). "Estamos montando una nueva instalación de 5000 m² que operaremos en colaboración", dice Dr. Markus Sause, profesor de UNA y director de la Red IA de Producción de Augsburgo. "Tendremos celdas de producción automatizadas, muchas enfocadas en tecnologías de compuestos, para demostrar lo que la IA puede hacer."
Red de Sensores CosiMo
Para CosiMo, 74 sensores se integraron en el utillaje RTM de acero suministrado por Christian Karl Siebenwurst GmbH & Co. KG (Dietfurt, Alemania) para moldear la tapa de batería T-RTM. Usados para monitorizar parámetros de proceso durante inyección de resina, infiltración (monitorización del frente de flujo) y polimerización in-situ, la red incluía:
- 1 sensor de vacío
- 4 sensores presión/temperatura de Kistler (Winterthur, Suiza)
- 4 sensores de temperatura de Kistler
- 8 sensores de análisis dieléctrico (DEA)/temperatura de Netzsch (Selb, Alemania)
- 57 sensores ultrasónicos desarrollados por la Universidad de Augsburgo.
En mi informe inicial sobre CosiMo, discutí cómo esta red de sensores era para I+D, no producción estándar:
"Para producción industrial en serie, nadie instalaría tantos sensores y eso no es lo que esperaríamos", dice Jan Faber, líder de fabricación del proyecto CosiMo en DLR ZLP. "Pero para esta investigación, esta gran red de sensores era muy precisa y nos dio visibilidad total del proceso y comportamiento del material. Podíamos ver los efectos locales en el proceso en respuesta a variaciones de espesor de pieza o en materiales integrados, como el núcleo de espuma."
¿Cómo se diseñó esta red? "La mayoría eran sensores ultrasónicos porque tienen el coste más bajo", explica Faber. "Los usamos en una cuadrícula a distancia definida. En algunas posiciones quitamos ultrasónicos y pusimos sensores Kistler temperatura/presión o Netzsch DEA/temperatura. Para estos sensores específicos, tanto DEA como Kistler, intentamos tener uno cerca del punto de inyección, donde entra la resina, y otro lejos. Así podíamos monitorizar ubicaciones donde la resina llega tras haber visto la temperatura del molde por un tiempo."
¿Por qué distintos tipos de sensores? "Una tarea de investigación era comparar señales y ver cómo rinden los distintos sensores", dice Faber. Importante porque se basan en principios de medición distintos. Por ejemplo, sensores DEA miden la impedancia AC de la resina, que puede dividirse en fracciones que muestran distintos efectos en el polímero. Kistler usa sensores piezorresistivos basados en puente de Wheatstone de silicio (circuito para medir resistencia eléctrica dinámica) conectado a una membrana que forma el extremo sensor instalado en la pared de la cavidad. La membrana se extiende bajo presión, cambiando la resistencia del puente de Wheatstone, generando señal eléctrica. "También usamos el nuevo sensor 4001a de Kistler que mide presión y temperatura a la vez", nota Faber. "Fue muy útil tener ambos valores en puntos locales selectos del utillaje."
Sensores Ultrasónicos UNA
La mayoría de sensores en la red CosiMo eran ultrasónicos desarrollados por UNA. Sause señala que se favorecieron no solo por su bajo coste (<10 €) sino porque entregan amplia gama de información.
Los sensores ultrasónicos llevan décadas usándose para inspeccionar piezas de composite terminadas, pero también tienen larga historia en moldeo por inyección. Envían onda sonora de alta frecuencia al medio y miden su reflexión (pulso-eco) y/o transmisión. En CosiMo, frecuencia nominal 2000 kHz. De los 57 sensores ultrasónicos instalados en el molde —a 20 mm de la superficie de cavidad— 10 operaban en modo transmisión y el resto en pulso-eco. Miden velocidad de onda y disminución de amplitud (atenuación); ambas son sensibles a propiedades del polímero. La velocidad de onda puede calcularse como función de presión y temperatura, pero los datos de ultrasonido deben calibrarse al polímero investigado.
"El sensor ultrasónico que desarrollamos no es muy diferente de los comerciales", dice Sause. "Está basado en material piezoeléctrico, sensible para convertir movimiento elástico en señal eléctrica. Pero sensores típicos operan hasta 150 °C; nosotros teníamos que aguantar >200 °C del moldeo termoplástico, lo que fue un reto para la electrónica del sensor."
"También ideamos el sistema mecánico para integrar correctamente el sensor en el molde", explica, "lo que requería precarga por muelle con buen sellado para buen acoplamiento. Había una gran cartera de requisitos; así que lo diseñamos casi desde cero. También hicimos diseño acústico completo del sistema."
Monitorización de Polimerización y Frente de Flujo
"La acústica se centra en propiedades elásticas de los materiales en el molde", continúa Sause. "Básicamente, la rigidez en líquido no es la misma que cuando la polimerización completa. Estamos monitorizando esa transición. Observamos la intensidad acústica de la reflexión en la interfaz molde-material polimérico en cada ubicación de sensor, y así rastreamos continuamente el curado en el tiempo."
La mecánica de esta medición la explican Sause y Faber et al. en el paper de la conferencia SAMPE Europe 2021: "Sensor-based process monitoring of in-situ polymerization in T-RTM manufacturing with caprolactam". La relación de amplitud de la señal acústica eco antes y después de la impregnación del preformado depende del índice reflectante en la interfaz molde-parte, R. Este se acerca a valor constante conforme avanza la polimerización. Idealmente, cerca de la finalización, el cambio en R será cero.
También es posible, desde la señal de transmisión acústica, extraer el tiempo de viaje de las ondas ultrasónicas a través del preformado impregnado. Esto ayuda porque la velocidad del sonido en el preformado está ligada al grado de polimerización. En la experimentación del paper SAMPE 2021, el tiempo entre humectación completa del preformado en la ubicación del sensor hasta finalización de polimerización fue 240 segundos.
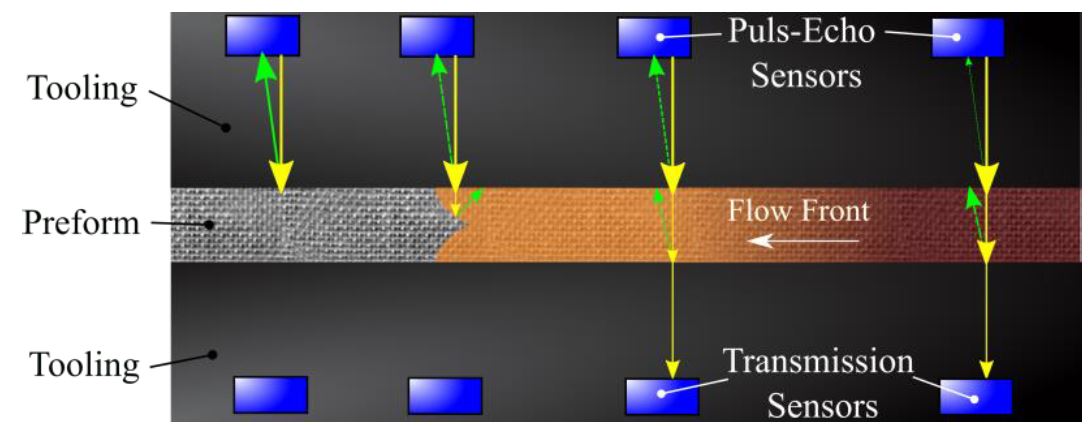
"También podemos monitorizar el flujo durante inyección", explica Sause, "porque la información de señal acústica cambia al pasar el frente de flujo polimérico por el sensor." Verificado también en el paper SAMPE 2021: la señal acústica cae abruptamente de valor normalizado 1 a 0.85–0.9 al llegar el frente de flujo de caprolactama para el sensor seleccionado a los 15 segundos tras iniciar inyección.
Desarrollo de un Gemelo Digital del Proceso
Sause dice que desarrollar el sensor ultrasónico fue en realidad una parte muy pequeña de lo que UNA hizo en CosiMo, "y ni siquiera la más fascinante". El logro real, señala, fue el análisis de datos y desarrollo de un modelo digital del proceso para permitir control en lazo cerrado durante la fabricación.
"Lo que intentamos es dar información sobre lo que realmente ocurre en el molde", añade. "Tenemos rutas establecidas para adaptar el proceso con temperatura y presión, más o menos, pero ahora explotamos la información de señal acústica haciendo pulsado activo en cada ubicación de sensor. Esto nos permite determinar varias cosas: forma del frente de flujo, tiempo para llegar a cada parte del preformado y grado de polimerización en cada ubicación de sensor."
"Idealmente, puedes establecer ajustes para permitir control en lazo cerrado y adaptar durante el proceso", dice Sause. "Esto incluiría parámetros como presión de inyección, presión y temperatura del molde. También puedes usar esta info para optimizar tus materiales."
El desarrollo del gemelo digital fue un esfuerzo multi-etapa y multi-socio. Empezó con un paquete de trabajo asignado a DLR ZLP. "Montamos una simulación basada en placa 2D, donde queríamos simular llenado y polimerización usando software PAM-RTM de ESI Group (Rungis, Francia)", dice Faber. "Obtuvimos datos de permeabilidad del preformado de socios ITA (Instituto Tecnología Textil, RWTH Aachen, Alemania) y SGL Carbon (Wiesbaden, Alemania) y también modelo reactivo de polimerización termoplástica de la Universidad de Augsburgo. Integrado todo en la simulación e intentamos ver qué tan cerca podíamos llegar a datos reales de sensores."
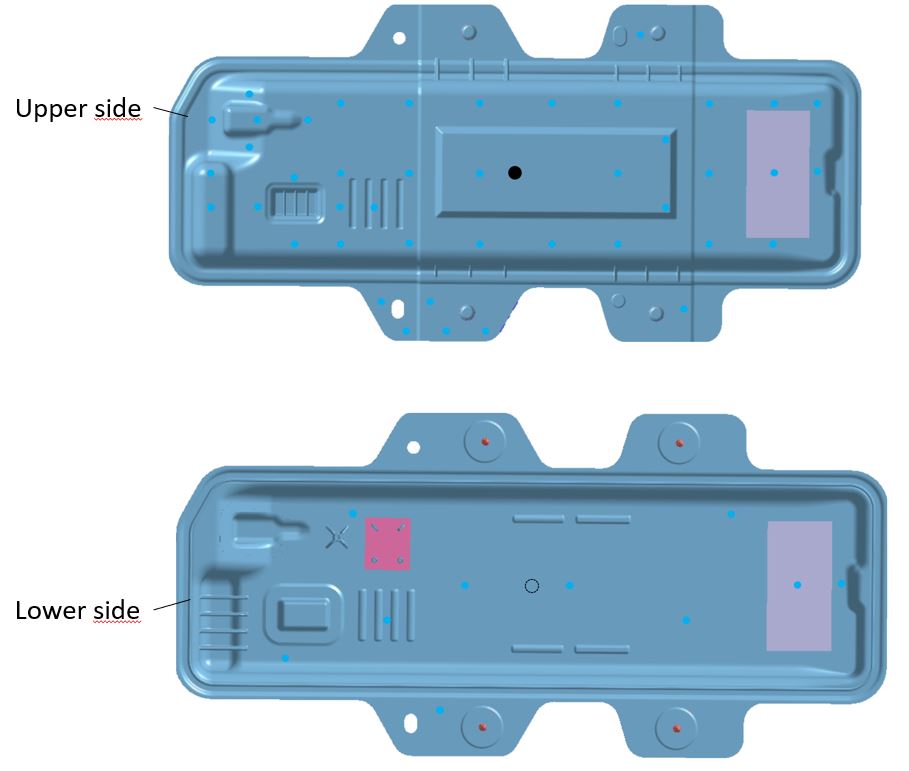
Los puntos azules claros en moldes superior e inferior del demostrador CosiMo proporcionaron datos en puntos específicos durante el proceso. Esto se usó en la simulación del gemelo digital para interpolar entre ubicaciones de sensores y modelar el proceso a lo largo de la pieza. Crédito foto: Proyecto CosiMo, DLR ZLP Augsburgo, Universidad de Augsburgo.
"Hallamos, basado en modelo placa 2D, que estamos muy cerca respecto al llenado", continúa Faber. "Pero teníamos efectos de temperatura durante polimerización que no podíamos describir en la simulación. Por ejemplo, esta reacción es exotérmica, y ves ligero aumento en sensores de temperatura en datos reales, pero el aumento en simulación era mucho mayor. Es área donde seguimos trabajando."
Una cosa que el equipo quería descubrir de la simulación era el tiempo requerido para polimerización completa. "Lo que realmente queríamos era el tiempo mínimo necesario en el molde", nota Faber. Esta info se derivó del modelo de simulación, y dependió, como toda la simulación, de múltiples tipos de sensores y algoritmos IA. Por ejemplo, Netzsch proveyó sensores dieléctricos para análisis dieléctrico, pero también ayudó con partes del gemelo digital. "Montaron modelos predictivos IA para investigar mecanismos dentro de la inyección y predecir en qué momento la polimerización debería terminar y cuál sería el estado de polimerización", dice Faber.
(Nota: Netzsch ha combinado sus competencias en caracterización de materiales, simulación cinética y tecnología de sensores para establecer nuevas ofertas en IA y soluciones cloud. Este tipo de solución integrada se demostró con éxito en CosiMo para evaluación en tiempo real del grado de polimerización y se comercializará bajo la marca sensXPERT.)
De la red completa de sensores y simulación, se halló que 96 % era la polimerización máxima lograda y requería 4.5 minutos. "Así que es mucho más rápido que procesos de infusión pero mucho más lento que inyección rápida con termofijos, por ejemplo."
"Los datos de sensores encajan en el modelo de gemelo digital", dice Sause. "La idea era tener un modelo corriendo al mismo tiempo que el proceso, estabilizado numéricamente por la información de sensores. Los puntos azules dan una cuadrícula gruesa de sensores ultrasónicos, y pudimos interpolar entre esos puntos. Por ejemplo, pudimos proporcionar un video de cómo se desarrolla el frente de flujo en la pieza CosiMo en función del tiempo basado en datos de medición de nuestra red de sensores en molde."

Captura de video del desarrollo del frente de flujo en la pieza CosiMo (punto de inyección es punto blanco en centro) en función del tiempo basado en datos de medición de la red de sensores en molde. Crédito: Proyecto CosiMo, DLR ZLP Augsburgo, Universidad de Augsburgo.
Validación de Predicciones de Tasa de Polimerización
"Tuvimos varios enfoques", dice Sause. "Primero, un doctorando aquí en UNA hacía modelado completo de cinética de reacción del sistema caprolactama-PA6. Estudiaba simultáneamente espectroscopía infrarroja junto con datos reométricos y de sensores DEA para dar modelo de material muy preciso para cinética de curado de ese sistema y validar ese modelo. Así que usamos el mismo modelo para validar cruzadamente nuestros sensores."
Arquitectura del Gemelo Digital
La arquitectura de cómo opera el gemelo digital la describen Stieber et al. en el paper técnico 2020 "Towards real-time process monitoring and machine learning for manufacturing composite structures":
Consta de tres partes: la maquinaria T-RTM, los sensores in-situ en el utillaje del molde y el gemelo digital. Esta estructura y el gemelo digital, en particular, se desarrollaron con los siguientes objetivos O1–O4 en mente:
- O1: Monitorizar el proceso de fabricación de cada pieza composite con sensores in-situ del utillaje.
- O2: Visualizar cada proceso de fabricación en tiempo real para obtener más insights del proceso.
- O3: Entrenar modelos ML con datos simulados y reales para predecir el resultado del proceso de fabricación.
- O4: Usar modelos ML entrenados para reducir piezas rechazadas.
Los sensores alimentan datos a la analítica en el borde (edge analytics) del gemelo digital, que pueden usarse para predecir dinámica futura del frente de flujo, determinar contenido de fibra de cada preformado textil, predecir zonas secas y detectar anomalías que reducen piezas rechazadas.
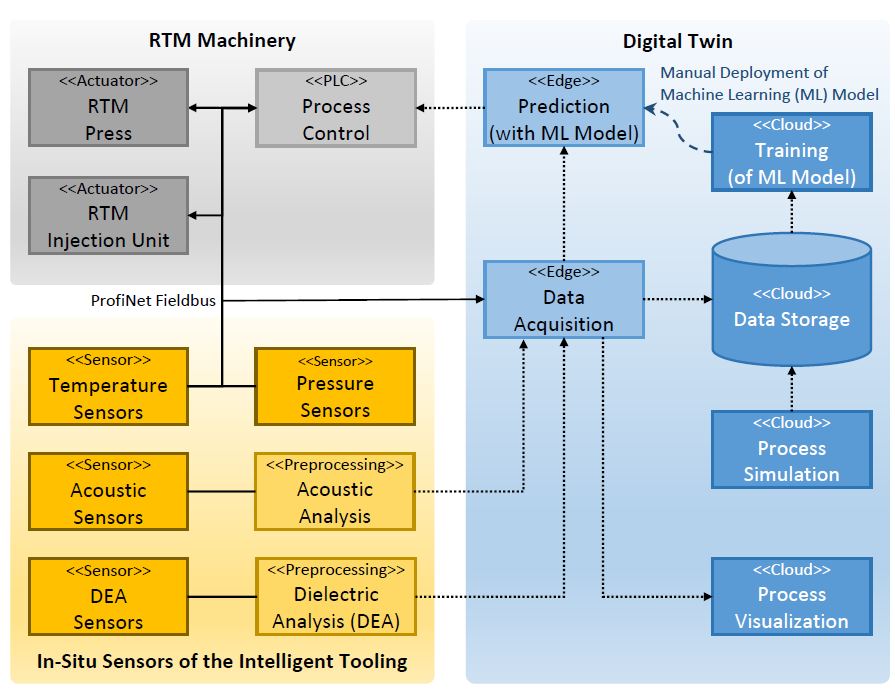
La maquinaria T-RTM comprende dos componentes estándar: prensa caliente Wickert (Landau in der Pfalz, Alemania) de 440 kN y unidad de inyección T-RTM de KraussMaffei (Múnich, Alemania). Ambas máquinas y toda la red de sensores conectadas a un PLC (controlador lógico programable) responsable de controlar el proceso de fabricación global.
Como los sensores necesitan pre-procesado en tiempo real para transformar datos brutos en información de alto nivel sobre frente de flujo o curado de resina, los datos pre-procesados se registran directamente en el borde usando unidad de adquisición de datos ibaPDA de iba AG (Fürth, Alemania). Así, los datos de sensores se registran y fusionan con marca de tiempo consistente vinculada a datos de proceso e información de pieza con datos de sensor según objetivos O1 y O2.
Para optimizar automáticamente el proceso de fabricación, los datos almacenados se usan para entrenar modelos de aprendizaje automático (ML) según objetivo O3. Estos modelos son responsables, por ejemplo, de reconstruir el frente de flujo de la resina desde la red de sensores, predecir el progreso del frente de flujo e —idealmente— adaptar parámetros de proceso para optimizar resultado ya sea durante una instancia de proceso o para corridas posteriores. Como los datos reales generalmente no bastan para entrenar modelos fiables, el equipo del gemelo digital usó corridas simuladas PAM-RTM para aumentar los datos medidos. Tras pre-entrenar con datos simulados, el gemelo digital se afinó con datos reales. Esta estrategia se conoce como Transfer Learning (aprendizaje por transferencia) y se ha adoptado con éxito en visión por computador y procesamiento de lenguaje natural. La analítica avanzada posible con ML permite mayor capacidad predictiva, visualización de proceso y control en lazo cerrado.
Integración de Sensores para Producción Industrial de Compuestos
¿Cómo aplican los fabricantes de piezas de composite esta tecnología para desarrollar control en lazo cerrado en sus propios procesos? Sause dice que tiene sentido usar varios tipos de sensores para validar cruzadamente la monitorización de flujo y curado/polimerización y dar información complementaria. Luego es cuestión de definir ubicación de sensores, incluyendo qué tipos en cada ubicación. "Por ejemplo", nota, "no necesitas sensores de presión y temperatura en todas partes, solo donde necesitas esos datos clave, como entrada de resina, puntos de geometría compleja, etc."
¿Cuántos sensores? "Para CosiMo usamos 74 sensores, pero para pieza de medio metro usarías menos, quizás 35–40 según geometría y puntos clave de interés", dice Sause. "También depende del proceso de producción. Hay procesos en aeroespacial usados por décadas y bien establecidos. Para estos, quizás no necesites muchos sensores y sea posible integrarlos sin mucho trabajo inicial. Pero otros procesos son más desconocidos y requerirán más trabajo previo. Para CosiMo mirábamos T-RTM con polimerización in-situ a PA6, que no está tan documentado como RTM con epoxi, por ejemplo."
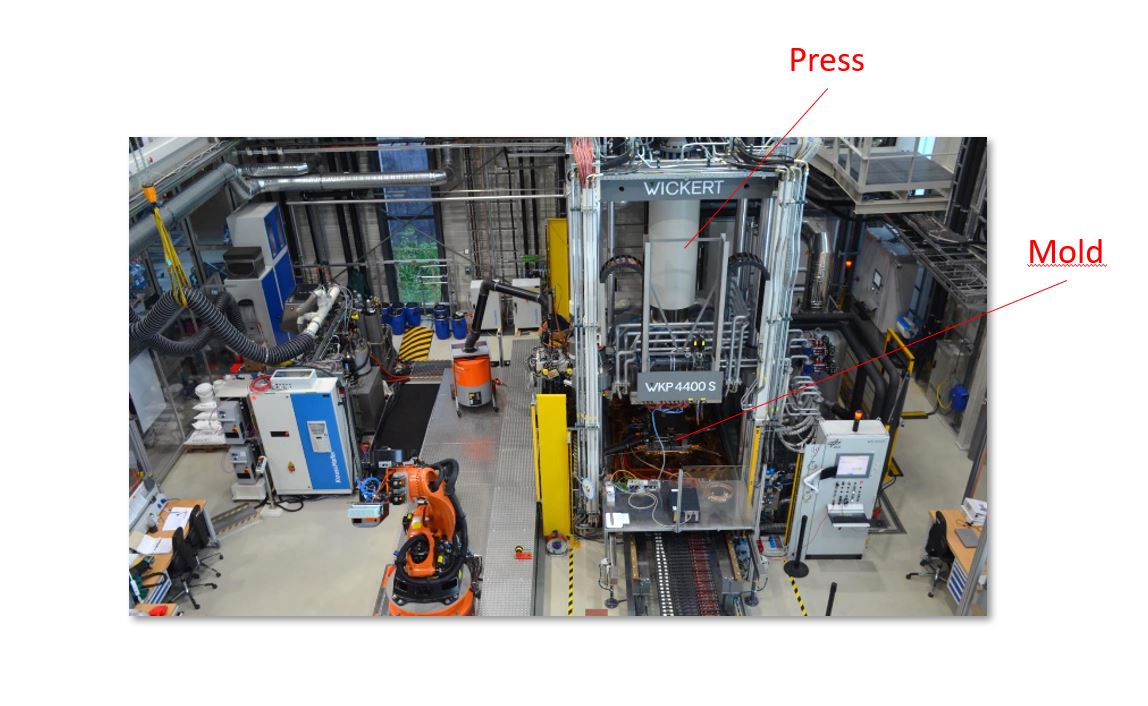
Equipos de fabricación en CosiMo: prensa Wickert 440 kN y máquina inyección KraussMaffei. Crédito fotos: Proyecto CosiMo, DLR ZLP Augsburgo, Universidad de Augsburgo.
"¿Cuánto lleva construir un modelo digital? ¿Y es siempre requerido para control en lazo cerrado? De nuevo, depende de tu proceso y nivel que quieras alcanzar", dice Sause. "Primero, tener información de sensores integrada te permite visualizar qué pasa dentro de tu caja negra de procesado y qué parámetros usar."
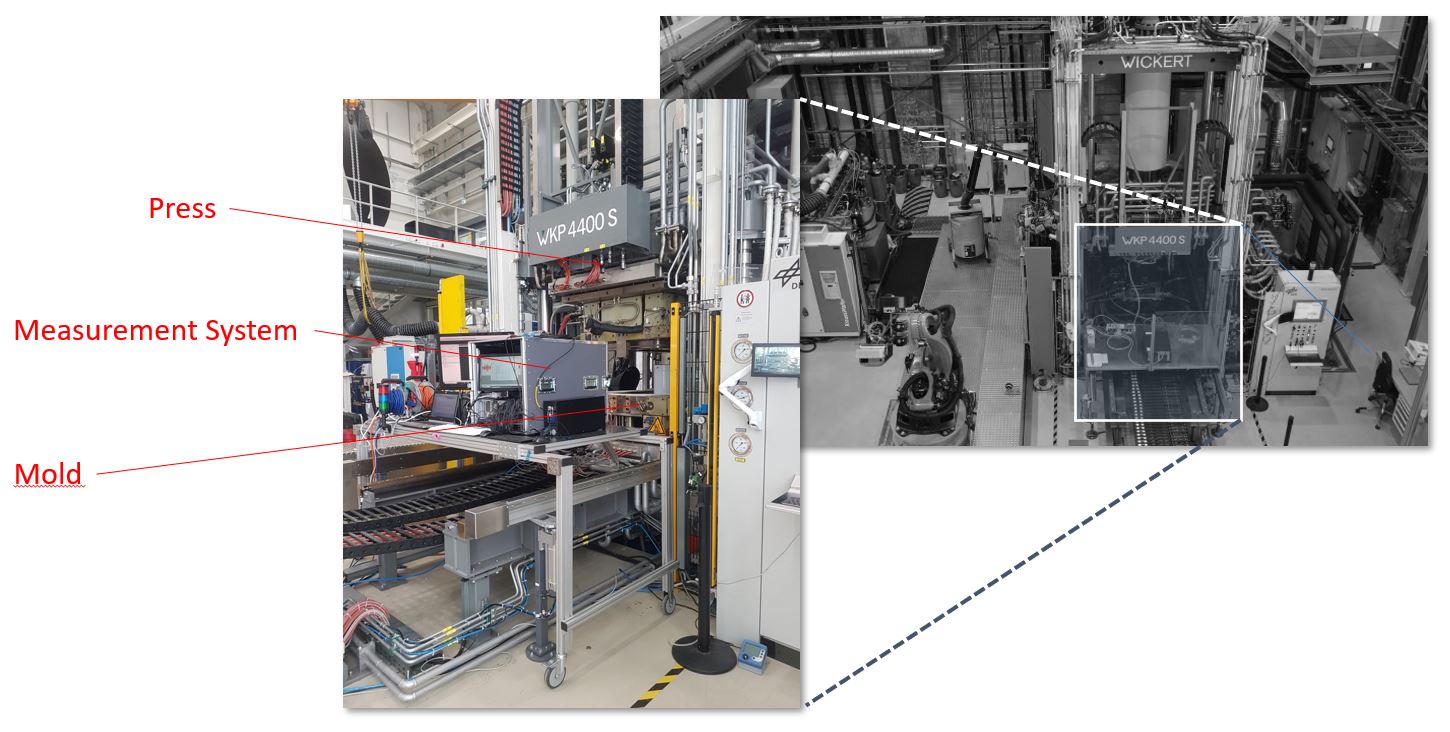
El sistema de control en lazo cerrado desarrollado en CosiMo también integraba sensores en molde y sistema de adquisición de datos (sistema de medición mostrado aquí) de iba AG.
"Una vez alcanzado ese primer objetivo, son unos pasos más para lograr control de proceso en lazo cerrado. A medio camino, quizás, está tener la visualización y tú mismo pulsas stop para adaptar el proceso y evitar piezas rechazadas. Eso también es un comienzo. Y luego puedes desarrollar el gemelo digital, pero necesita datos de entrenamiento. Así que tienes que producirlos de alguna forma, lo que significa fabricar un par de piezas para usar como datos de entrada. Pero también necesitas producir piezas de baja calidad. Es cuestión de tu disposición a invertir en entrenar tu enfoque de machine learning."
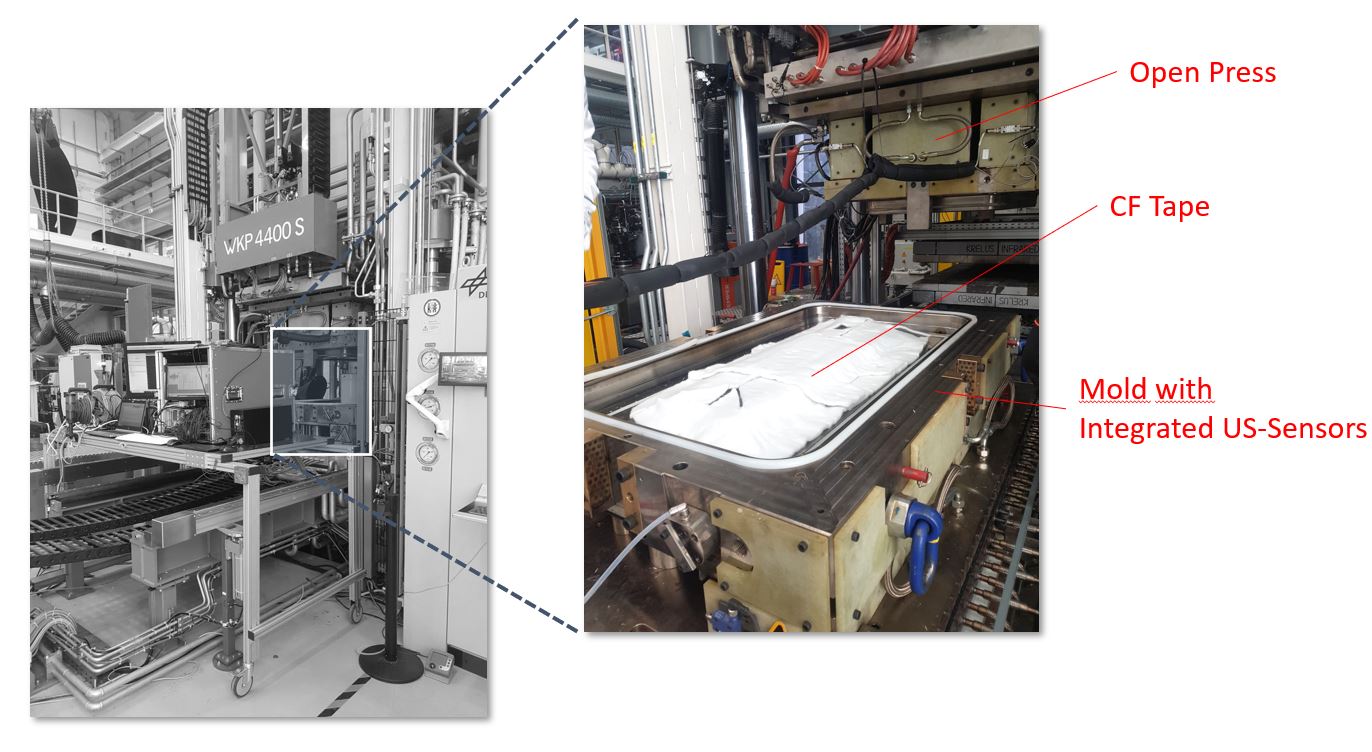
Una vez entrenado, el gemelo digital puede optimizar parámetros de proceso y proveer control de proceso en lazo cerrado.
Sin embargo, Sause reconoce que el enfoque de transfer learning en CosiMo "es transferable en cierto grado a geometrías similares o sistemas de materiales y otras variaciones que no cambien completamente la situación. Así que puedes construir tu base de datos así, con posibilidad de identificar tendencias de eficiencia usando datos ya adquiridos. Puedes usar eso para otras preguntas que puedas tener."
Entonces, la forma de empezar parece ser: empezar a usar sensores y construir modelos digitales que vayan con los sensores para entender tu proceso? "Absolutamente", dice Sause. "Y le aseguro que la mayoría de maquinaria usada en producción hoy sigue siendo muy tonta. Muchas máquinas no tienen sensores que den bases de datos para feedback sobre qué pasa. Así que sí, integración de sistemas de sensores sería el primer paso. Pero necesitas hacer una adquisición de datos sistemática, y también proveer arquitectura de almacenamiento de datos, para poder hacer algo con los datos. De hecho ves muchas empresas que tienen sensores integrados, pero luego no hacen nada con los datos."
Red de Producción IA
Al responder las preguntas arriba, Sause volvía a varios grupos dentro de UNA y spin-offs que pueden proveer integración de sensores y servicios de gemelo digital. Para ello, la Red de Producción IA de Augsburgo se lanzó en enero 2021 por UNA, DLR ZLP y Fraunhofer IGCV. "El marco de colaboración viene de proyectos previos con DLR y Fraunhofer", dice Sause. "Tomamos el blueprint de desarrollo de producción basado en IA de CosiMo y lo extendemos a escala muy amplia. Por ejemplo, presupuesto para nuestro trabajo en CosiMo fue 10 millones €, pero para la Red IA de Producción es 92 millones € como financiación inicial. Esto nos da posibilidad de iniciar muchos nuevos proyectos de investigación como CosiMo explotando IA en fabricación. Y no trabajamos solo en compuestos, pero tenemos fuerte foco en ellos."
Usar sensores ultrasónicos para mejorar mecanizado CNC es un proyecto ya iniciado en 2021. "Hay un proyecto a punto de empezar sobre reciclaje de compuestos de matriz cerámica (CMC)", dice Sause, "y tendremos varios proyectos con enlace estrecho entre fabricación aditiva y reuso de materiales reforzados con fibra específicamente reciclados."
Sobre roles de cada organización, Sause explica que no hay competencia, pues cada institución tiene presupuesto asignado. "Todos tenemos nuestra parte, y así somos libres de colaborar como en el pasado. Nos conocemos bien y nuestras competencias, fortalezas y debilidades. Es divertido trabajar juntos porque sabemos qué podemos y qué no. Nos han contactado muchas empresas que quieren trabajar con nosotros y estamos discutiendo cómo encontrar el match ideal desde nuestro lado de competencias."
Sobre la instalación de 5000 m²: "La correremos todos juntos", dice Sause. "Planeamos abrir a inicios de 2023 e instalar máquinas. Proveeremos entornos de producción automatizados que enlacen celdas individuales. Muchas tendrán foco en tecnologías de producción de compuestos. Lo haremos para mostrar y demostrar a socios industriales lo que la IA puede hacer en tal entorno. También queremos socios industriales entrando y colocando máquinas en nuestra instalación para correr proyectos juntos y ver cómo enlazar e integrar nuevas soluciones para sus plantas."
Resina
- Mantenimiento Basado en Condición: Sensores y Sistemas para Gestión Predictiva de Activos
- Guía Experta para Configurar y Cablear Gabinetes de Paneles de Control
- Mecanizado Ultrasónico: Principios, Tipos y Aplicaciones
- Optimice sus procesos con una recopilación precisa de datos de campo
- Válvulas de pellizco y bombas peristálticas: el estándar de oro para sistemas de lechada de cal abrasiva
- Conectando sistemas de control: Interfaces de comunicación de confianza para sensores de posición y movimiento
- OTOMcomposite lanza software avanzado para colocación y bobinado de cinta asistidos por láser en Composites 4.0
- Resinas epoxi sostenibles: Soluciones reprocesables, reparables y reciclables para aplicaciones aeroespaciales compuestas
- Combinando sensores dieléctricos AC y DC para monitorización precisa del curado de compuestos
- TPAC y TPRC presentan TPC-Cycle: Reciclaje sostenible para compuestos termoplásticos de alto rendimiento
- Optimización de Parámetros de Dip-Coating para Dispositivos Electrocrómicos de Tres Estados de Alto Rendimiento