



Estirado de Barras, Alambrón y Alambre de Acero: Técnicas de Conformado en Frío de Precisión
El estirado (drawing) es un proceso de trabajo de metales que forma la pieza de acero reduciendo su sección transversal. Esto se logra forzando la pieza a través de una filera (die) de área transversal menor. En el proceso, la pieza es jalada a través de la filera por medio de una fuerza tensil aplicada en el extremo de salida. Cuando se estira acero, se hace a temperatura ambiente; en ese punto, se está trabajando en frío o forjando en frío. Debido al trabajo en frío, las características geométricas y mecánicas cambian: dimensiones transversales se reducen (ej. diámetro) y la longitud aumenta sin cambio de volumen (procesamiento sin desperdicio). Como resultado de la deformación plástica en la filera, el material también se fortalece: aumento de propiedades de resistencia y disminución de propiedades plásticas. La deformación está influenciada por varios factores: química, resistencia del material, temperatura, ángulo de entrada, lubricación, velocidad, coeficiente de fricción, vida y desgaste de la filera, y reducción de área.
Estirado de Alambre vs. Barras
El estirado de alambre es esencialmente el mismo que el de barras, excepto que involucra material de menor diámetro que puede enrollarse. Generalmente se realiza como operación continua en banco de estirado. El proceso ha cambiado poco a lo largo de los años. Usa combinación de una filera y/o serie de fileras para estirar alambre a un calibre seleccionado.
El principio del proceso se muestra en Fig. 1.
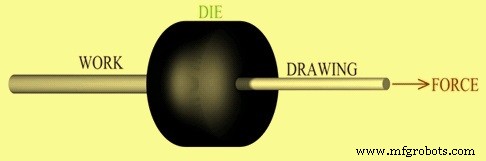
Fig. 1 Principio del proceso de estirado
Objetivos del Proceso
- Fabricar productos estirados en forma de barras o alambres a dimensiones transversales muy específicas y precisas.
- Mejorar el acabado superficial y remover escama del alambrón o barra. Obtener superficie lisa y brillante.
- Mejorar resistencia a tracción y obtener propiedades mecánicas específicas en el material terminado.
- Proporcionar forma redonda más consistente al material terminado.
Proceso de Estirado
El proceso tiene tres pasos:
Operaciones Preliminares
Inicialmente, limpieza superficial de barra o alambrón de escamas de procesos metalúrgicos anteriores (laminación, tratamiento térmico). El método usual es limpieza mecánica, llamado granallado (shot blasting): remoción de escama con abrasivos de acero. El material es golpeado por abrasivos lanzados con alta energía. Se hace en máquinas especializadas (granalladoras) con sistemas de ventilación efectivos que previenen penetración de escamas a la atmósfera. El granallado es ambientalmente amigable. La limpieza también puede hacerse por decapado ácido, enjuague y secado. Sin embargo, normalmente no se prefiere ya que cualquier ácido remanente debe neutralizarse inmerso en baño de cal. Tampoco es ambientalmente amigable.
Tras la remoción de escama, se hace reducción de diámetro del extremo de cabeza por apuntado (pointing) o forzado a través. Es necesario apuntar el extremo para comenzar el estirado, insertar material en la filera y agarrarlo con el perro de tracción del banco. El apuntado puede hacerse por mecanizado, brochado por empuje en prensa hidráulica horizontal o laminado. Los extremos apuntados se cortan después del estirado.
El enderezado preliminar de barra y alambrón se lleva a cabo. Usualmente por enderezadoras de rodillos o cilíndricas.
Proceso de Estirado
Dependiendo del material de entrada y equipos, el proceso puede ser: barra a barra, barra a alambrón, alambrón a barra o alambrón a alambre en bobina.
La barra o alambrón apuntado es jalado a través de la filera. A medida que el material es jalado, su volumen permanece igual, así que al disminuir el diámetro, la longitud aumenta. Usualmente se requiere más de una pasada, a través de fileras sucesivamente menores, para alcanzar el tamaño deseado. La escala American Wire Gauge se basa en esto. Puede hacerse a pequeña escala con placa de estirado, o a gran escala comercial usando maquinaria automatizada. El proceso cambia propiedades por trabajo en frío. La reducción de área en alambres finos es generalmente 15%-25% y en mayores 20%-45%. La secuencia exacta de fileras para un trabajo es función de reducción de área, tamaño de entrada y salida. A medida que cambia la reducción, cambia la secuencia.
Alambres muy finos se estiran usualmente en haces. En un haz, los alambres se separan por un metal con propiedades similares pero menor resistencia química para poder removerse después. Si la reducción es mayor al 50%, el proceso usualmente requiere un paso intermedio de recocido antes de poder re-estirar.
Máquinas de estirado de bloque simple incluyen medios para sostener fileras con precisión y estirar alambre firmemente a través de los orificios. El diseño usual: banco de hierro fundido con soporte para filera, y tambor vertical que rota y al enrollar el alambre lo jala a través. La bobina se almacena en otro tambor o "swift" detrás de la filera que desenrolla tan rápido como se requiere. El tambor o "bloque" tiene medios para acoplar/desacoplar rápidamente a su eje vertical, para detener/iniciar instantáneamente. También es cónico para que la bobina pueda deslizarse hacia arriba fácilmente al terminar. Antes de acoplar al bloque, se debe jalar longitud suficiente a través de la filera; esto se efectúa con pinzas de agarre en cadena enrollada en tambor giratorio. Cuando el alambre está en el bloque, se pone en marcha y se estira firmemente; es muy importante que el bloque rote uniformemente y corra verdadero jalando a velocidad constante, de lo contrario ocurre "snatching" (tirones) que debilita o rompe el alambre. Las velocidades varían mucho según material y reducción.
Máquinas con bloques continuos difieren por tener serie de fileras a través de las cuales el alambre se estira continuamente. Debido a elongación y deslizamientos, la velocidad cambia tras cada re-estirado. Esta velocidad incrementada se acomoda teniendo diferente velocidad de rotación para cada bloque. Una máquina puede contener 3 a 12 fileras. La operación de enhebrar el alambre a través de todas las fileras y alrededor de los bloques se llama "stringing-up". Los arreglos de lubricación incluyen bomba que inunda las fileras, y en muchos casos también las porciones inferiores de los bloques corren en lubricante.
A menudo se requieren recocidos intermedios para contrarrestar efectos del trabajo en frío y permitir mayor estirado. Un recocido final también puede usarse en el producto terminado para maximizar ductilidad y conductividad eléctrica.
Operaciones de Acabado
Incluyen corte y recorte, enderezado, acabado de extremos (chaflanado), inspección (END, etc.), protección anticorrosión, empaque y despacho.
Lubricación
La lubricación adecuada es esencial para mejorar vida de filera, reducir fuerzas y temperatura de estirado, y mejorar acabado. Métodos:
- Estirado húmedo (wet drawing): fileras y alambre/barra completamente sumergidos en lubricante
- Estirado seco (dry drawing): alambre/barra pasa por contenedor de lubricante que recubre la superficie
- Recubrimiento metálico: alambre/barra recubierto con metal blando que actúa como lubricante sólido
- Vibración ultrasónica: fileras y mandriles vibran, reduciendo fuerzas y permitiendo mayores reducciones por pasada
Varios lubricantes como aceites se emplean. Otro método: sumergir alambre en solución de sulfato de cobre para depositar película que forma lubricante. En algunas clases de alambre, el cobre se deja después del estirado final para prevenir óxido o permitir fácil soldadura.
Fileras de Estirado
Las fileras son típicamente de acero para herramientas, carburo de tungsteno o diamante, siendo carburo de tungsteno y diamante manufacturado los más comunes. Para alambre muy fino se usa filera de diamante monocristalino. Para estirado de alambre de acero, se usa filera de carburo de tungsteno. Las fileras se colocan en carcasa de acero que respalda y permite cambios fáciles. Ángulos de filera usualmente 6°-15°, cada una tiene al menos 2 ángulos: ángulo de entrada y de aproximación. Las fileras de alambre usualmente se usan con potencia para jalar el alambre. Hay bobinas en ambos extremos que jalan y enrollan el alambre con diámetro reducido. Fig. 2 da sección transversal típica de fileras en carcasa de acero.
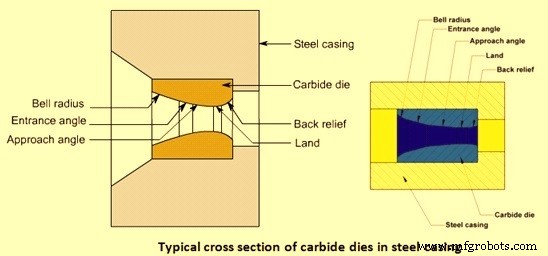
Fig. 2 Sección transversal de fileras de estirado
Equipos de Estirado y Uso de Alambres Estirados
Hay varios tipos de máquinas, agrupadas como:
- Bastidores de estirado (drawing frames)
- Bloques de toro (bull blocks) y bloque motor
- Máquinas de estirado múltiple
- Máquinas de alambre fino
- Máquinas de estirado de alambre con cabezal "Turk's head"
- Bancos de estirado (draw benches)
Equipos auxiliares: carretes de pago (pay off reels), parada de seguridad, soldadoras, apuntador, enderezadoras y cortadoras, enderezadoras rotativas, enderezadoras de rodillos, etc.
El alambre estirado tiene aplicaciones mucho más allá de lo que pensamos normalmente como cable eléctrico y TV. Por ejemplo, resortes de cualquier tipo son de alambre estirado; varillas de refuerzo (rebar) para construcción mundial. Clips y grapas de alambre delgado. Rayos de ruedas, cepillos de alambre, mangos metálicos. Literalmente miles de productos terminados dependen del alambre estirado. Para satisfacer esta necesidad creciente, millones de kilómetros se estiran anualmente. Por esto, el estirado es un mercado extremadamente sensible a costos y competitivo. Las empresas que fabrican equipos y equipos de proceso en todo el mundo están muy atentas a mejoras en productividad y eficiencia.
Proceso de manufactura
- Estirado en Frío: Proceso Preciso de Conformado de Metales Explicado
- Aleación 25 Barras y Varillas de Alta Resistencia – TB00 (C17200)
- Aleación 25 Barras y Varillas TD04 (C17200) – Aleación de cobre de resistencia premium
- Aleación 25 Barras y Varillas de Alta Resistencia – Conductividad y Durabilidad Superiores (C17200)
- Aleación 25 Barras y Varillas TH04 (C17200) – Conductividad y Durabilidad Superiores
- Aleación 165 (C17000) TB00 Varillas y Barras – Alta Resistencia, Bajo Berilio, Rendimiento Industrial
- Aleación 165 (C17000) TD04 Varilla y Barra – Alta Resistencia y Resistencia a la Corrosión
- Aleación 165 (C17000) TF00 Varillas y Barras – Resistencia Superior y Conductividad
- Aleación 165 (C17000) TH04 Varilla y Barra – Resistencia y Durabilidad Superiores
- Aleación 3 (C17510) TB00: Barras y Varillas de Alto Rendimiento
- Aleación 3 (C17510) TD04: Barras y Varillas de Alto Rendimiento – Conductividad y Resistencia Superiores