



Cucharas de Vacío de Acero y Revestimientos Refractarios: Eficiencia en la Producción Moderna
La cuchara de vaciado de acero (STL) es necesaria en una planta siderúrgica para contener y transportar acero líquido desde el horno de fabricación hasta la instalación de colada. Hoy, la STL se usa de manera significativamente más compleja que en los talleres de fundición antiguos donde solo transportaban acero líquido a moldes de lingotes.
Otras funciones en la STL: control de temperatura, desoxidación, adiciones de carburante y ferroaleaciones, flotación de inclusiones. En el pasado reciente, la demanda de calidades con especificaciones estrictas ha aumentado considerablemente. Estos aceros se producen usando procesos de refino secundario. El revestimiento debe soportar condiciones de servicio cada vez más severas: tiempos de retención más largos, temperaturas más altas y calentamiento por arco/químico. El enjuague con gas inerte y desgasificación, aleación y uso de escoria sintética también aceleran el desgaste. Por estas actividades, la demanda sobre la calidad de refractarios ha aumentado mucho.
En talleres actuales, la STL funciona como componente itinerante de desescoriado, enjuague, recalentamiento y desgasificación. El tiempo de exposición para una colada se ha expandido de 2 a 5 veces el tiempo antes necesario para vaciado de lingotes.
Requisitos de la STL
La STL debe conservar calor minimizando pérdidas durante transporte y pasos del proceso. Se han hecho desarrollos significativos para precalentar adecuadamente antes de la primera colada y ciclar cucharas en coladas subsiguientes minimizando pérdidas.
La STL se diseña para ser resistente al calor y fuerte. También es necesario aislar térmicamente. Un aislamiento adecuado es necesario para que el acero líquido permanezca a temperatura adecuada.
La vida del revestimiento debe ser predecible y reproducible por seguridad y para evitar retrasos. Las STL a menudo se retiran de circulación para mantenimiento, afectando el suministro adecuado. El costo de refractarios es significativo y el de disposición de revestimientos gastados también.
La selección del revestimiento más adecuado depende de: ciclo de circulación, procesos de refino secundario, calidad de acero, disponibilidad de cucharas, nuevos desarrollos, logística del taller y costo de refractario por tonelada de acero bruto.
Ciclo de Circulación de la Cuchara
El tiempo de vuelta (turnaround) es el tiempo para completar un ciclo y es importante para el funcionamiento fluido del taller. Normalmente toma varias horas desde un vaciado a otro. Decide el número de cucharas requeridas. El ciclo involucra:
- Inspección y mantenimiento: La STL debe sostener acero a ~1600-1650 °C por largas duraciones. Estas temperaturas junto con procesos requeridos causan desgaste. Necesita inspección y mantenimiento continuo. Procesamiento entre coladas: remover escoria, limpieza de pozo, inspección/reparación de compuerta deslizante, arenado del pozo.
- Precalentamiento: Tras inspección/mantenimiento, se precalienta para llevar temperatura interior a valor deseable. Si ya está a nivel deseado, puede omitirse.
- Vaciado de acero líquido: El acero del proceso primario se vacía en la STL. Precaución: tablero libre suficiente para procesos de refino secundario.
- Transporte: STL con acero se transporta usualmente en coche de transferencia a procesos de refino. Se debe evitar espera para control de pérdida de temperatura.
- Refino secundario: El acero sufre tratamientos según requerimientos de la calidad. Ajuste de composición y temperatura. Enjuague para reducir estratificación y homogeneizar.
- Colada continua: Tras refino, compuesto de cobertura se pone en superficie para reducir pérdida por radiación y se lleva a la torreta de la máquina de colada continua (CC). También se usa cubierta para reducir pérdidas. Tras operación CC, acero y escoria residual se vacían en cuchara de desecho y la STL va a inspección/mantenimiento.
El ciclo se muestra en Fig. 1.
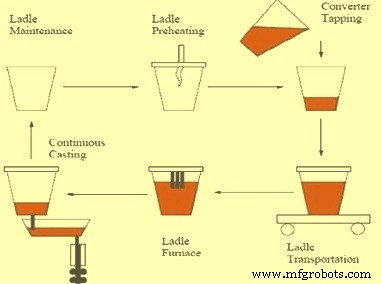
Fig. 1 Ciclo de la cuchara
El precalentamiento y dispositivos de cobertura han mejorado significativamente, y hay muchos tipos de precalentadores (horizontales o verticales). Beneficios: mayor vida de refractarios minimizando choque térmico. La capacidad real de ciclar rápidamente y usar eficientemente precalentadores varía entre operaciones, dependiendo de distribución del taller y capacidad de transferencia.
La fabricación de acero es compleja y la selección de refractario no es simple. A menudo es un compromiso, ya que no es posible tener todas las propiedades deseadas (físicas, químicas, térmicas) en un material. Una característica se gana en detrimento de otra. El revestimiento también puede influir en la calidad del acero si se capta oxígeno del revestimiento. Los revestimientos con SiO2 en formas no combinadas pueden causar problemas en cucharas modernas.
En años recientes, análisis de elementos finitos usando propiedades no lineales de refractarios y regímenes de temperatura transitorios se emplean para estudiar el comportamiento en STL. Siendo complejos, esencialmente buscan mantener el grado adecuado de compresión en los refractarios durante todas las fases. Fuerzas compresivas excesivas pueden resultar en agrietamiento/abultamiento en áreas como la sección plana. Esfuerzos menores a lo deseable pueden causar juntas o huecos, permitiendo penetración de acero o escoria.
Las propiedades pueden ajustarse para comportamiento adecuado. Es necesario usar refractarios específicos para aumentar o disminuir expansión a niveles más deseables. El análisis de elementos finitos proporciona orientación valiosa para mejorar el comportamiento en servicio.
Los refractarios en STL se zonifican en tipo y espesor para máximo servicio a costo mínimo. Los revestimientos son relativamente delgados para cumplir capacidad y peso. Típicamente, espesores de revestimiento de trabajo: 150-225 mm en barril y 225-300 mm en fondo. Seguridad: 50-150 mm.
Materiales normalmente usados: ladrillos de dolomita, magnesita-cromo, magnesita-carbono, alta alúmina, aluminio-carbono, y colable de alta alúmina. Los tipos de construcción varían según condiciones y capacidad de ciclar rápidamente. Los refractarios de alta alúmina son adecuados para la mayoría de áreas excepto la línea de escoria propiamente dicha.
Los revestimientos de seguridad funcionan para sostener acero/escoria por períodos limitados, pero esencialmente proveen aislamiento del caparazón. Revestimientos de seguridad multicomponente pueden usarse para reducir más la temperatura del caparazón. En algunas plantas se usa revestimiento de 100 mm de compuesto con ladrillo aislante de alta resistencia.
Las temperaturas más altas del caparazón en la línea de escoria son causadas principalmente por la mayor conductividad térmica del ladrillo de revestimiento de trabajo. En general, pocas STL usan materiales aislantes verdaderos como parte de revestimientos de seguridad por vida reducida y/o mayor peligro de penetración y roturas.
Las construcciones refractarias particulares para STL están en cambio constante en la mayoría de talleres. Hay varios factores y propiedades importantes para selección en cada área. Algunos se describen a continuación.
Zonas de Desgaste
Zona de impacto: Desgaste por chorro de acero de alto momentum que golpea el fondo (y a veces pared lateral inferior) durante el período inicial de vaciado. Severidad es específica del taller y requiere espesor/calidad adicional. Refractarios seleccionados para máxima resistencia a erosión basada en resistencia en caliente.
Fondo y barril inferior: Desgaste por erosión durante enjuague/recalentamiento y daño físico durante desescoriado entre coladas. En algunos casos, escoria residual entre corte de acero en CC y vaciado de escoria causa problemas de erosión. Generalmente, la erosión no es suficiente para zonificar, excepto para proveer espesor adicional. Daño por remoción de calavera (skull) puede ocasionalmente requerir reparaciones de fondo.
Área del barril: Normalmente la zona de menor desgaste severo, puede zonificarse por calidad y/o espesor.
Línea de escoria (slag line): La zona de desgaste más severa en muchas STL. El refractario está sujeto a corrosión severa. Las escorias varían: alta FeO del horno primario, escoria artificial tras desescoriado parcial, escoria añadida/formada para propósitos metalúrgicos (enjuague, inyección), y escoria formada/circulada durante desgasificación. Al ser básicas, se requieren refractarios básicos en líneas de escoria.
El efecto corrosivo es particularmente severo cuando se usa recalentamiento por arco para controlar y añadir temperatura sobrecalentando la escoria. La temperatura de la escoria puede ser 40-150 °C superior a la del acero. A estas temperaturas, las tasas de erosión pueden aumentar 2-5 veces. La erosión puede reducirse controlando basicidad, contenido de Al2O3 y adiciones de MgO. Control significativo puede obtenerse usando escoria controlada con composiciones con MgO añadido y enjuague consistente para controlar sobrecalentamiento. Para líneas de escoria se usan dolomita, magnesita-cromo o ladrillos MgO-C.
El daño por ciclos térmicos es también razón de desgaste en todas las áreas. Se minimiza grandemente con precalentamiento adecuado y uso extensivo de cubiertas. Usar el mínimo número posible de STL y ciclarlas lo más rápido posible también minimiza daño por ciclos térmicos.
La flexión de la cuchara al elevar y durante otras partes del ciclo influye en la vida. Esfuerzos para combatir esto con diseño mejorado en cuchara y revestimiento continúan.
Construcción del Revestimiento
Las STL se revisten con construcción de ladrillo tipo arco-cuña (arch-wedge) o con clave (keyed). Otro tipo usa formas semi-universales que permiten espiral ascendente contra lados inclinados. En este tipo, el bloqueo se hace por superficies de apareo curvas.
En todos los casos, construcción apretada con juntas de mortero muy delgadas (o nulas) es necesario para mantener el revestimiento bajo compresión y prevenir penetración por juntas. Algunas plantas han convertido a STL revestidas con colables en barril y fondo, pero esfuerzos para colar líneas de escoria básicas no fueron muy exitosos.
El revestimiento con colables proporciona excelente construcción sin juntas y muchos ofrecen ventajas de costo donde una porción del revestimiento gastado puede reusarse. Las cucharas colables requieren equipo especial, espacio, y deben instalarse y secarse muy cuidadosamente.
También se usan combinaciones de ladrillo y colable para obtener la mejor combinación técnica y económica.
Conos/Tapones Refractarios
Conos o tapones en fondos de cuchara para introducir gas de enjuague, principalmente argón. Tapones con secciones transversales usando diferentes mecanismos direccionales para flujo controlado.
El desempeño confiable y vida de tapones es muy importante para calidad consistente. Para asegurar flujo adecuado, a menudo es necesario limpiar la superficie tras una colada por quemado con oxígeno o limpieza mecánica.
Refractarios para tapones: alta Al2O3 o MgO quemado, diseñados específicamente, instalados desde fuera por dispositivos mecánicos o manuales. El sistema usualmente permite cambio rápido en cuchara caliente. Se retiran tras tiempo predeterminado o cuando indicadores visuales de desgaste incorporados se sobrepasan. Por desgaste en el bloque de asiento alrededor del tapón, reparaciones en caliente del área pueden ser requeridas.
Sistema de Compuerta Deslizante
El control de flujo de acero de STL a moldes CC se logra por sistema de compuerta deslizante (slide gate). El flujo usa placas refractarias bajo presión de resortes u otros dispositivos movidos para controlar flujo. El diseño y construcción varían ampliamente según requerimientos de vaciado de la máquina CC. Por ejemplo, ubicación del resorte y método de enfriamiento varían entre sistemas y el movimiento puede ser hidráulico u otros mecanismos.
Todos los sistemas proporcionan medio rápido de remover presión de placas entre coladas para inspección y reemplazo rápido de placas o boquilla inferior. La construcción refractaria típica incluye: refractarios en bloque de asiento y boquilla superior en fondo, placas fija y deslizante, y boquilla inferior para tubo o shroud hacia el tundish de la máquina CC.
Las placas deslizante y fija están entre los refractarios más únicos y duraderos usados en aplicaciones siderúrgicas. Deben resistir choque térmico severo y erosión por acero por largos períodos. La composición puede variar desde alúmina simple a zirconia en sistema óxido, a sistemas complejos óxido-carbono. Las placas exactas dependen de composiciones de acero a vaciar y frecuencia de reemplazo. El reemplazo puede acompañarse tras inspección después de cada colada. Pueden cambiarse tras una sola colada o tener vidas de hasta 20 coladas, según calidades y/o calidad de refractario.
Tras cada colada, todo el sistema debe limpiarse de metal y escoria residual por lanceo con oxígeno y relleno granular instalado antes de la siguiente. Este relleno (arena de cuchara) previene entrada de acero líquido al sistema antes de abrir la compuerta en la máquina CC. Las arenas pueden ser sílice, circonio, u otras combinaciones, que permiten flujo libre al abrir sin requerir sondeo o lanceo mecánico.
Proceso de manufactura
- Detección y Control de Inclusiones en Acero de Colada Continua para Calidad Superior
- Comprender las inclusiones en el acero: causas, tipos y mitigación en la metalurgia secundaria
- Optimización de la calidad del acero: gestión de inclusiones y avance en la producción de acero limpio
- Evaluación del Ciclo de Vida del Acero: Impulsando el Crecimiento Industrial Sostenible
- Optimización del Revestimiento Refractario en Convertidores BOF: Máxima Disponibilidad y Vida Útil
- Hornos de recalentamiento: Tipos, funciones y aplicaciones industriales
- Entendiendo Grados de Acero para Herramientas: Propiedades y Aplicaciones
- Acero para Herramientas Explicado: Propiedades Clave y Aplicaciones en Construcción y Fabricación
- Acero para Herramientas Desmitificado: Composición, Fabricación y Aplicaciones Industriales
- Acero para Herramientas: Tipos, Propiedades y Aplicaciones Industriales Clave
- Molibdeno metálico y aleaciones: aplicaciones clave en todas las industrias