



Prevención de roturas en la colada continua de acero: Causas, impactos y soluciones
Una de las fallas catastróficas más graves que pueden ocurrir durante el proceso de colada continua (CC) de acero líquido es la rotura (breakout) del acero líquido. La rotura se produce cuando la carcasa solidificada del cordón se rompe o se desgarra por debajo del molde. Existen diversas razones por las que la carcasa sólida del cordón se fractura y permite que el acero líquido contenido en su interior se derrame, dañando el equipo de la máquina de CC.
Una rotura es el incidente más perjudicial asociado al proceso de colada continua. Este suceso no solo resulta muy costoso, sino que también representa un grave riesgo de seguridad para los operadores de la máquina de CC. La rotura provoca la parada del cordón y conlleva la pérdida de tiempo de producción junto con una caída significativa en el rendimiento. Por tanto, cada rotura causa una pérdida económica directa considerable. Para la restauración del cordón de la máquina de CC, normalmente se requiere una parada prolongada que implica la retirada del acero derramado del interior del equipo del cordón y/o la sustitución de la parte dañada del equipo.
Causas principales de las roturas
Las roturas pueden evitarse reduciendo la velocidad de colada, proporcionando así más tiempo de residencia en el molde para que el acero se solidifique. Para evitar una rotura, es fundamental detectar con antelación la solidificación inadecuada de la carcasa de acero con el tiempo suficiente para reducir adecuadamente la velocidad de la máquina de CC. Se han adoptado diversos enfoques para predecir las roturas en el proceso de colada continua.
Una rotura se produce normalmente porque la pared de la carcasa de acero es demasiado delgada para soportar la columna de acero líquido situada sobre ella. Esto se debe a una condición que tiene varias causas raíz a menudo asociadas con la gestión de la transferencia de calor. Un flujo inadecuado de agua de refrigeración al molde de CC o una perturbación en el sistema de pulverización de agua de refrigeración del cordón pueden provocar una eliminación inadecuada de calor del acero líquido en solidificación, haciendo que la carcasa sólida se engrose demasiado lentamente. Si la velocidad de extracción del acero en el cordón es demasiado rápida, la carcasa puede no tener tiempo suficiente para solidificarse hasta el espesor requerido incluso con pulverizadores de refrigeración mejorados. Del mismo modo, el acero líquido entrante puede estar demasiado caliente y la solidificación final puede ocurrir más abajo en el cordón, en un punto posterior del molde de lo esperado. En caso de que este punto esté por debajo de los rodillos de enderezado, la carcasa puede romperse debido a los esfuerzos aplicados durante el enderezado.
Una rotura también puede producirse como resultado de irregularidades físicas o daños en la carcasa de acero que ocurren dentro del molde de CC durante el período inicial de solidificación. La turbulencia excesiva dentro del molde de CC puede causar un patrón irregular de la carcasa que crece de forma anómala. También puede atrapar gotas de escoria o espuma dentro de la carcasa de acero, reduciendo la resistencia de la pared.
Una ocurrencia común es el pegado de la carcasa de acero a la superficie del molde de CC y su desgarro. La carcasa de acero, constreñida por el molde de CC, se rompe en la zona del menisco, y el acero líquido fluye fuera de la porción rota inmediatamente debajo del molde de CC. Este tipo de rotura se denomina rotura por pegado (sticker breakout). Los moldes de CC modernos, equipados con diversos instrumentos y sistemas de control informatizado, suelen detectar el pegado en el molde y reducen temporalmente la velocidad de colada para permitir que la pared se recongele y cure mientras aún está soportada en el molde de CC. Si el desgarro ocurre cerca de la salida del molde de CC o es de una gravedad inesperada, la carcasa de acero puede fallar en una rotura una vez que emerge de la pared del molde de CC. Las roturas por pegado son el tipo principal de rotura durante las operaciones de colada continua. Una de las razones de la rotura por pegado es la mala lubricación en el molde. La Figura 1 muestra la propagación del pegado en el molde que conduce a una rotura.
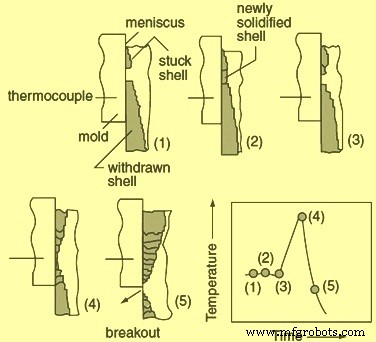
Figura 1: Propagación del pegado en el molde que conduce a una rotura
Las grietas también son causa de roturas. En el caso de roturas debidas a grietas, las porciones delgadas de la carcasa de acero causadas por el retraso de la solidificación en las esquinas del acero colado o las marcas de oscilación se rompen inmediatamente debajo del molde de CC.
Otra razón de rotura es el atrapamiento de espuma. En este caso, la porción delgada de la carcasa de acero causada por el retraso de la solidificación debido al atrapamiento de espuma se rompe inmediatamente debajo del molde de CC.
A medida que el proceso de colada continua ha progresado y madurado, la distribución de los tipos de roturas ha cambiado drásticamente, pasando de fenómenos relacionados con la transferencia de calor a la predominancia actual del pegado en el molde. El porcentaje de roturas por pegado respecto al número total de roturas suele oscilar entre el 75 % y el 80 %. El porcentaje de roturas debidas a grietas suele variar entre el 15 % y el 20 %, mientras que el porcentaje de roturas debidas al atrapamiento de escoria y espuma suele situarse en torno al 5 %.
Detección y prevención
Si bien la monitorización continua de la extracción de calor del molde puede proporcionar un medio eficaz para detectar el desarrollo de condiciones de rotura, el tiempo de respuesta normalmente es insuficiente para indicar un fenómeno rápido de desgarro y rotura de la carcasa de acero.
Si el acero líquido entrante está severamente sobrecalentado (muy alto sobrecalentamiento), es preferible detener la máquina de CC antes que arriesgarse a una rotura. Asimismo, el acero líquido contaminado con plomo (Pb) puede formar una película delgada entre la pared del molde de CC y el acero, inhibiendo la extracción de calor y el crecimiento de la carcasa de acero, aumentando así el riesgo de roturas.
La temperatura de la fase caliente del molde de CC es crítica, ya que se ha observado que cuando la temperatura de la fase caliente supera los 350 °C se produce el pegado entre el cordón y el cobre. Además, en las modernas máquinas de CC de alta productividad, el intercambio rutinario de cubas y boquillas de inmersión sumergida "en caliente" es la práctica normal durante las operaciones habituales. Estas operaciones transitorias conducen inevitablemente a períodos inestables de velocidades de colada y control del nivel del molde. Durante estos períodos, el proceso de lubricación del molde se ve severamente tensionado y aumenta la probabilidad de pegado.
En el caso de ciertos grados de acero (por ejemplo, aceros de alto carbono) que normalmente se colan a temperaturas más bajas debido a sus temperaturas de liquidus más bajas, el pegado suele asociarse al mal rendimiento de los polvos de colada. Esto también es cierto para aquellos grados de acero que deben colarse a velocidades más bajas por razones metalúrgicas.
La tarea de detección y prevención de roturas durante la operación de colada continua es tan antigua como la propia tecnología de colada continua. Para este propósito se han desarrollado y utilizado varios métodos de medición. Estos consisten en mediciones de temperatura, fuerza de fricción, fuerza de extracción, vibración y nivel de ruido estructural. De estos métodos, la medición de temperatura mediante termopares en las placas de cobre del molde es el más fiable y el método preferido.
Se desarrollaron sistemas de control para reducir eficazmente la frecuencia de roturas instalando instrumentación en los moldes de CC. Inicialmente, estas instrumentaciones se basaban en las temperaturas diferenciales del agua del molde. Este método se refinó posteriormente calculando la relación de transferencia de calor del molde utilizando los datos del agua del molde. Sin embargo, con esta detección se limitaba a roturas causadas por un declive progresivo en la extracción de calor.
Posteriormente, cuando las roturas inducidas por pegado aumentaron y se volvieron predominantes, se desarrollaron sistemas basados en técnicas más directas. En estas técnicas, la fricción molde/cordón se mide con acelerómetros, celdas de carga y extensómetros. Estos sistemas detectaron con éxito algunos incidentes de pegado, pero también generaron algunas falsas alarmas.
Los sistemas se modificaron aún más para la monitorización térmica localizada con sensores de flujo de calor (termopares empotrados). Estos sistemas han demostrado ser un método más eficaz para detectar y prevenir roturas por pegado. Se ha visto que la detección de pegado basada en termopares en combinación con la detección de nivel del molde por corrientes de Foucault proporciona una alta seguridad contra roturas incluso a altas velocidades de colada.
Actualmente, el enfoque ha cambiado y ya no se centra exclusivamente en la detección temprana de roturas, sino también en la monitorización de la disipación de calor y el contacto entre la carcasa de acero y el molde de CC. Por tanto, no es inusual que los moldes de CC individuales estén equipados con un gran número de termosenores. Esta gran cantidad de sensores requiere una considerable cantidad de cableado y acoplamiento, y por tanto inversiones sustanciales. También conlleva considerables gastos de mantenimiento.
Proceso de manufactura
- Detección y Control de Inclusiones en Acero de Colada Continua para Calidad Superior
- Automatización avanzada y modelado en la colada continua de acero
- Optimización de la colada continua con enfriamiento por niebla de aire: Eficiencia y calidad
- Polvos para Molde de Colada Continua Premium para Producción Superior de Acero
- El distribuidor (tundish): Clave para la calidad en la colada continua de acero
- Guía esencial del vaciado continuo de acero: Proceso y beneficios
- Mejora de la calidad del acero con agitación electromagnética sin contacto en la colada continua
- Moldes: El componente crucial en la colada continua de acero
- Metalurgia del tundish: Optimizando la transferencia de acero para colada continua
- Técnicas Avanzadas de Enfriamiento Secundario para una Fundición Continua Óptima
- Fundición por inversión de acero inoxidable de precisión: Producción avanzada de piezas complejas