



Técnicas Avanzadas de Enfriamiento Secundario para una Fundición Continua Óptima
Una amplia gama de calidades de acero, que van desde ultra bajo carbono (ULC) y bajo carbono hasta alto carbono y diferentes calidades de aceros especiales, deben fundirse en máquinas de fundición continua (MFC). La fundición de estas calidades debe lograrse maximizando la producción de la MFC. La producción consistente de acero fundido de primera calidad requiere una mayor flexibilidad operativa y de mantenimiento en la MFC para mantener los parámetros óptimos de fundición. Esta flexibilidad es necesaria tanto para cada elemento como para el sistema de control de la MFC.
Principios del Enfriamiento Secundario
Mientras la banda se extrae continuamente a la velocidad de fundición, la solidificación del acero continúa debajo del molde a través de las diferentes zonas de enfriamiento que disponen de una serie de pulverizadores de agua. El sistema de enfriamiento secundario consta de estas diferentes zonas, cada una responsable de un segmento de enfriamiento controlado de la banda en solidificación a medida que avanza por la MFC. El medio pulverizado es agua o una combinación de aire y agua (enfriamiento por niebla). El enfriamiento por niebla ofrece las siguientes ventajas:
- Enfriamiento uniforme
- Menor requerimiento de agua
- Reducción de agrietamientos superficiales
La calidad del producto en una MFC se ve considerablemente influenciada por las variaciones de temperatura durante el enfriamiento de la banda en la zona de enfriamiento secundario. Por tanto, esta zona tiene una función muy importante para el mantenimiento de un parámetro de temperatura correcto y es crucial para la calidad del producto de acero fundido.
Dado que la calidad del acero depende del comportamiento de la temperatura superficial y del frente de solidificación del acero en el tiempo, está definida en gran medida por la intensidad de los pulverizadores de agua. Unas condiciones de enfriamiento inadecuadas pueden tener un impacto perjudicial en la distribución de tensiones en la capa solidificada. En primer lugar, el sobreenfriamiento puede provocar la formación de grietas. Además, debe haber una transición suave de la temperatura superficial a medida que el acero pasa por la zona de enfriamiento secundario. Por otro lado, el subenfriamiento de la banda durante el enfriamiento secundario puede resultar en un baño líquido demasiado largo. Estos requisitos tecnológicos exigen un enfriamiento por pulverización más eficiente y fiable, resultando en restricciones que deben imponerse al proceso de enfriamiento secundario. Los caudales de pulverización se ajustan normalmente para controlar la temperatura superficial de la banda hasta que el núcleo fundido es lo suficientemente sólido para alcanzar la longitud metalúrgica.
Los dos mecanismos de sobreenfriamiento y subenfriamiento también conducen a grietas centrales y grietas superficiales respectivamente. Si se encuentran estos problemas de calidad en una operación de fundición, se requiere una base racional para cambiar los ajustes en la zona de enfriamiento secundario, con el fin de obtener un perfil de temperatura superficial más satisfactorio.
Un diagrama esquemático de una MFC que muestra la zona de enfriamiento secundario junto con los pulverizadores de agua se muestra en la Fig. 1.
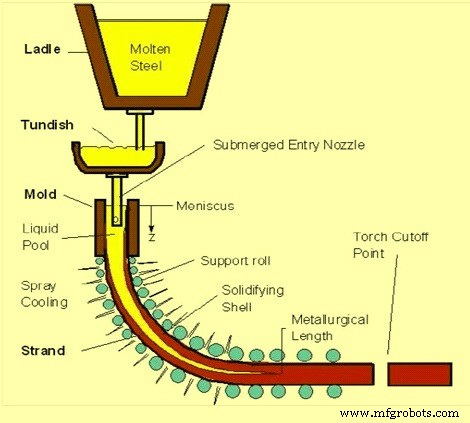
Fig. 1 Diagrama esquemático de la zona de enfriamiento secundario mostrando pulverizadores de agua
Aspectos de Diseño de la Zona de Enfriamiento Secundario
El comportamiento de la solidificación en la tecnología MFC surge de la naturaleza dinámica del proceso de fundición. En particular, se relaciona con los siguientes aspectos:
- Manejo de flujos de calor muy altos en el molde
- Cuidado de la capa sólida inicial, delgada y frágil, para evitar roturas durante el descenso de la banda por el molde
- Diseño de parámetros de fundición en sintonía con la dinámica de solidificación de la calidad de acero para minimizar o eliminar defectos superficiales e internos en el producto fundido
Es importante diseñar un sistema de enfriamiento uniforme para controlar la temperatura de la colada parcialmente solidificada. Las preocupaciones importantes al diseñar un sistema de enfriamiento secundario son:
- Calidades de acero a fundir y sus velocidades de fundición
- Geometría de soporte de rodillos y disposición de segmentos de la máquina
- Facilidad de mantenimiento
- Sistemas de control de enfriamiento secundario
En las MFC actuales, el diseño de un sistema de enfriamiento secundario normalmente utiliza la tecnología de boquillas más reciente para cumplir con los estrictos requisitos operativos y de producción de las fundidoras. La disposición del sistema de enfriamiento secundario por pulverización es uno de los primeros pasos que requieren consideraciones cuidadosas cuando se diseña una nueva máquina de fundición continua. En el enfriamiento secundario, el número de boquillas se distribuye sobre la superficie de la banda en movimiento. Puede ocurrir solapamiento de pulverizaciones y, por tanto, la distancia entre boquillas es importante.
Es esencial que las disposiciones de boquillas produzcan una extracción de calor uniforme a lo largo de la banda manteniendo un patrón de pulverización estable. Se debe evitar la colisión de la pulverización con los rodillos de soporte, ya que esto resultará en un uso ineficiente del agua de pulverización y una reducción en la transferencia de calor. Generalmente, las disposiciones de múltiples boquillas deberían ser el arreglo preferido.
El escalonamiento de pares de boquillas en huecos de rodillos consecutivos asegura temperaturas superficiales uniformes. El control del ancho de pulverización puede lograrse con una configuración de múltiples boquillas. En una disposición de múltiples boquillas, las boquillas más externas se apagan sistemáticamente en relación con el ancho de la banda, donde puede usarse una disposición de boquillas que alterne el número de boquillas en huecos de rodillos consecutivos. Si se requiere un control más fino, puede usarse una disposición en línea.
En el área final de solidificación de calidades de acero no críticas, típicamente la sección horizontal de fundidoras curvas, es posible reducir el número de boquillas en un hueco de rodillo a una o dos, ya que esta es un área menos crítica para la solidificación.
El diseño cuidadoso de regímenes operativos para la zona de enfriamiento secundario requiere que se conozca el efecto de las zonas de pulverización en el campo de temperatura general de la banda, ya sea en estado estacionario o transitorio. Los transitorios, como fenómenos inherentemente dinámicos, representan un desafío considerable para el control debido a la no linealidad natural de la solidificación, el carácter peculiar de las constantes de tiempo del proceso y, lo más importante, la estricta economía de todo el proceso de producción.
Un sistema de control dinámico de enfriamiento secundario ayuda a predecir y controlar la temperatura en tiempo real con precisión durante la fundición continua de acero. Este sistema ajusta los caudales de agua de pulverización en la zona de enfriamiento secundario del fundidor para mantener el perfil de temperatura deseado a lo largo del acero incluso con variaciones significativas en las velocidades de fundición.
Transferencia de Calor en la Fundición Continua
La remoción de calor de la banda no es solo una función del enfriamiento por pulverización, sino que también prevalecen otros mecanismos, por ejemplo, la remoción de calor por los rodillos de soporte. El calor removido por los rodillos puede tener un efecto significativo en la temperatura superficial de la banda y las condiciones de solidificación. Si el calor removido por los rodillos se considera uniforme a lo ancho de la banda junto con una remoción uniforme de calor por las pulverizaciones, entonces deberían existir condiciones ideales de solidificación. Específicamente, la transferencia de calor en la cámara de pulverización (enfriamiento secundario) sirve para las siguientes funciones:
- Mejorar y controlar la tasa de solidificación, y para algunos fundidores lograr la solidificación completa en esta región
- Regulación de la temperatura de la banda mediante ajuste de la intensidad del agua de pulverización
- Enfriamiento de contención de la máquina
Debajo del molde, la banda parcialmente solidificada es pulverizada con agua para completar la solidificación. Los principales parámetros que influyen en la tasa de extracción de calor son:
- Flujo de gotas de agua
- Tamaño medio de gota
- Velocidad de la gota al impactar la superficie de la banda
- Efectos de mojado
El enfriamiento por pulverización implica esencialmente transferencia de calor por ebullición. Se forma una manta de vapor de agua en la superficie de la banda que impide el contacto directo de las gotas de agua con la superficie. La velocidad de las gotas debe ser tal que la gota pueda penetrar la capa de vapor para que las gotas puedan mojar la superficie y enfriarla.
La densidad de flujo de calor (q) en la zona secundaria es directamente proporcional al coeficiente de transferencia de calor (α) y se calcula usando la fórmula:
q = α (Ts – Tw)
Donde Ts es la temperatura de la banda y Tw es la temperatura del agua.
Para que el enfriamiento sea eficiente, α debe ser alto, pero también controlable para mantener la calidad del acero. Un método para aumentar el valor de α es utilizar chorros de agua como medio de enfriamiento. En este caso, el coeficiente de transferencia de calor depende de la forma y diseño de la boquilla, la velocidad del agua de enfriamiento y la masa del agua de enfriamiento. El uso de chorros de agua genera dos regímenes de enfriamiento distintos:
- Enfriamiento predominantemente por el agua misma
- Enfriamiento predominantemente por radiación
La transferencia de calor en la fundición MFC tiene lugar en el enfriamiento secundario por una combinación de conducción, convección y radiación. La intensidad de extracción de calor por pulverización de agua en el enfriamiento secundario es:
h = flujo de calor / (Ts - Tw)
h es el coeficiente de transferencia de calor (W/m²·s), Ts y Tw son las temperaturas de la superficie y del agua. El coeficiente de transferencia de calor h depende del caudal de agua. En el enfriamiento secundario, la solidificación debe ser completa. Algunos de los problemas relacionados con esto son:
- La pulverización de agua debe distribuirse uniformemente sobre la banda en movimiento para que no ocurra recalentamiento de la banda. El enfriamiento no uniforme conduce a la generación de tensiones térmicas en la superficie y pueden aparecer grietas superficiales.
- La temperatura de la superficie exterior debe ser superior a 850 °C para evitar la expansión volumétrica acompañada por la transformación de austenita a ferrita.
Hay tres formas básicas de transferencia de calor que ocurren en la zona secundaria:
Radiación
La forma predominante de transferencia de calor en las regiones superiores de la cámara de enfriamiento secundario, descrita por la siguiente ecuación:
Q = σ ε A (Ts⁴ - Ta⁴)
Donde σ es la constante de Stefan-Boltzmann (5.67×10⁻⁸ W/m²/K⁴), 'ε' es la constante de emisividad, típicamente 0.8, 'A' es el área superficial, Ts es la temperatura de la banda y Ta es la temperatura ambiente.
Conducción
A medida que el producto pasa por los rodillos, el calor se transfiere a través de la capa como conducción y también a través del espesor de los rodillos, como resultado del contacto asociado. Esta forma de transferencia de calor se describe por la ley de Fourier:
Q = k A (Ti - To) / Δx
Para la transferencia de calor conductiva a través de la capa de acero, k es la conductividad térmica de la capa, 'A' y Δx son el área transversal y el espesor de la capa de acero respectivamente a través de los cuales se transfiere el calor, Ti y To son las temperaturas interna y externa de la superficie de la capa de acero respectivamente. Esta forma de transferencia de calor también ocurre a través de los rodillos de contención.
Convección
Este mecanismo de transferencia de calor ocurre por gotas de agua pulverizadas o niebla que se mueven rápidamente desde las boquillas, penetrando la capa de vapor junto a la superficie del acero, que luego se evapora. Este mecanismo convectivo se describe matemáticamente por la ley de enfriamiento de Newton:
q = h A (Ts – Tw)
Donde h es el coeficiente de transferencia de calor, 'A' es el área superficial de la banda de acero, Ts es la temperatura superficial del acero y Tw es la temperatura del agua de pulverización.
Crecimiento de la Capa (Shell Growth)
El crecimiento de la capa puede predecirse de manera fiable a partir de la ley de Fick. La siguiente ecuación se usa para calcular la distancia de fundición (L) donde el acero está completamente solidificado:
L = V / (D/K)²
Donde D es el espesor de la capa de acero, L es la distancia de fundición desde el menisco del molde (donde comienza la solidificación), V es la velocidad de fundición y K es la constante empírica que depende principalmente de la calidad de acero y el diseño de la máquina.
Contención de la Banda
La región de contención es una parte integral del área de enfriamiento secundario. Una serie de rodillos de retención contienen la banda, extendiéndose a lo largo de las caras opuestas. También puede requerirse contención de bordes. El enfoque de esta área es proporcionar guía y contención de la banda hasta que la capa en solidificación sea autoportante.
Para evitar compromisos en la calidad del producto, se debe considerar cuidadosamente minimizar las tensiones asociadas con la disposición de rodillos y el desdoblado de la banda. Por tanto, la disposición de rodillos, incluyendo espaciado y diámetros, se selecciona cuidadosamente para minimizar el abultamiento entre rodillos y las tensiones en la interfaz líquido/sólido.
El soporte de la banda requiere mantener la forma de la banda, ya que la banda misma es una capa en solidificación que contiene un núcleo líquido que posee fuerzas ferroestáticas de abultamiento por la presión de cabeza relacionada con la altura de la máquina. El área de mayor preocupación es la parte alta de la máquina. Aquí, la fuerza de abultamiento es relativamente pequeña, pero la capa es más delgada y está en su punto más débil. Para compensar esta debilidad inherente y evitar la ruptura de la capa y las consiguientes roturas de acero líquido, el diámetro del rodillo es pequeño con espaciado ajustado. Justo debajo del molde, las cuatro caras suelen estar soportadas, con solo las caras anchas soportadas en regiones más bajas de la máquina.
Doblado y Enderezado
Igualmente importante para la contención y guía de la banda desde el plano vertical al horizontal son las fuerzas de desdoblado y enderezado. A medida que ocurre el desdoblado, el radio exterior de la capa sólida está bajo tensión, mientras que el radio interior está bajo compresión. La deformación resultante está dictada por el radio de arco junto con las propiedades mecánicas de la calidad de acero fundido. Si la deformación a lo largo del radio exterior es excesiva, podrían ocurrir grietas, afectando seriamente la calidad del acero. Estas deformaciones se minimizan típicamente incorporando un proceso de desdoblado multipunto, en el que los radios se vuelven progresivamente más grandes para enderezar gradualmente el producto en el plano horizontal.
Proceso de manufactura
- Automatización avanzada y modelado en la colada continua de acero
- Colada y laminación de bramás delgadas: Mejora en la producción de productos planos
- Optimización de la colada continua con enfriamiento por niebla de aire: Eficiencia y calidad
- Polvos para Molde de Colada Continua Premium para Producción Superior de Acero
- Proceso CAS-OB: Metalurgia secundaria avanzada con tratamiento de argón y oxígeno
- El distribuidor (tundish): Clave para la calidad en la colada continua de acero
- Maximizar la Eficiencia de Fabricación con Proveedores de Fundición de Hierro
- Dominando el Proceso de Fundición en Arena: Técnicas y Mejores Prácticas
- Revolucionando la fundición en arena con tecnología FDM de Stratasys
- Comprender los Sistemas de Refrigeración de Proceso: Por Qué Son Vitales para la Eficiencia Industrial
- Microfusión de aleaciones de titanio: precisión, eficiencia y selección de materiales