



Producción Experta de Tubos Sin Costura de Alta Calidad
Los tubos son either sin costura o soldados. Los procesos de fabricación para tubos sin costura se desarrollaron a finales del siglo XIX. A pesar de muchas pruebas, ensayos y tecnologías anteriores, la invención del proceso de perforación por rolos cruzados por los hermanos Mannesmann a finales de la década de 1880 es ampliamente considerada como el inicio de la producción industrial a gran escala de tubos sin costura. En el proceso de perforación por rolos cruzados, los ejes de los rodillos se disponían paralelos al eje del material pero en un ángulo respecto al plano del material. Con los rodillos girando en la misma dirección, esta disposición producía un paso helicoidal para el material a través del hueco del rodillo. Además, la velocidad de salida era más lenta aproximadamente en una potencia de 10 que la velocidad circunferencial de los rodillos.
Evolución Histórica
Al introducir un mandril de perforación dispuesto en el hueco del rodillo, materiales redondos sólidos podían perforarse para producir una carcasa hueca en el calor de laminación por la acción de los rodillos cruzados. Sin embargo, aún no era posible producir tubos de espesores de pared normales en longitudes utilizables solo mediante el proceso de perforación cruzada. Solo después del desarrollo e introducción de un segundo proceso de conformado, el "proceso de laminación Pilger" (nuevamente por los hermanos Mannesmann), se volvió posible y económicamente viable producir tubos de acero sin costura. El proceso Pilger también constituía una tecnología inusual e innovadora en que la carcasa hueca de pared gruesa se elongaba hasta la dimensión del tubo terminado por la acción de forja discontinua de los rodillos Pilger (o matrices) sobre un mandril ubicado dentro de la carcasa hueca.
Actualmente, el tubo sin costura se fabrica a partir de una palanquilla redonda, que se perfora a través del centro para hacerla una carcasa hueca y luego se lamina o extruye y estira a tamaño. El proceso de fabricación de tubos sin costura consiste en las siguientes etapas principales:
- Fabricación de una carcasa hueca en la operación de perforación o extrusión
- Elongación de la carcasa hueca reduciendo su diámetro y espesor de pared
- Fabricación del tubo final en el proceso de laminación en caliente o en frío
Como el proceso de fabricación no incluye ninguna soldadura, se percibe que el tubo sin costura es más fuerte y confiable. Se considera que el tubo sin costura soporta mejor la presión que otros tipos de tubos.
A medida que expiraron los derechos de patente y propiedad, los diversos desarrollos paralelos inicialmente perseguidos se volvieron menos distintos y sus etapas de conformado individuales se fusionaron en nuevos procesos. Hoy en día, los procesos de producción de tubos sin costura se han desarrollado hasta niveles donde estos procesos se han convertido en procesos modernos de alto rendimiento. Dependiendo del tamaño del tubo, la mezcla de productos y también la disponibilidad del material inicial, se han construido las siguientes instalaciones de laminación de tubos sin costura:
- Proceso de laminación continua con mandril y proceso de banco de empuje en el rango de tamaño desde aproximadamente 21 mm hasta 178 mm de diámetro exterior
- Laminador de tapón multi-soporte con mandril flotante controlado y proceso de laminador de tapón en el rango de tamaño desde aproximadamente 140 mm hasta 406 mm de diámetro exterior
- Proceso de perforación por rolos cruzados y laminación Pilger en el rango de tamaño desde aproximadamente 250 mm hasta 660 mm de diámetro exterior
Además, también se desarrollaron nuevos procesos como los derivados del laminador de perforación cruzada en forma de los procesos Assel y Diescher, o el proceso de extrusión de tubos derivado de la prensa Ehrhardt. Un proceso sin costura típico se muestra en la Fig. 1.
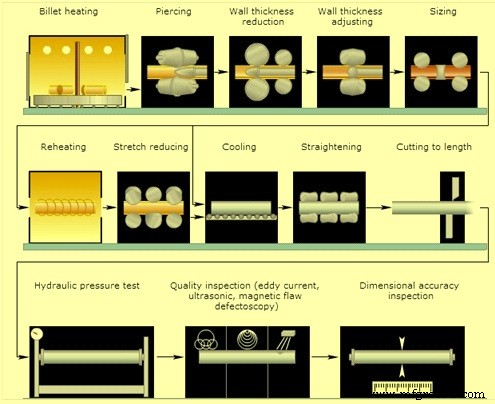
Fig. 1 Proceso típico de laminación de tubos sin costura
Proceso de Perforación y Pilger
En este proceso, las palanquillas de entrada se calientan en un horno de hogar rotativo a una temperatura en el rango de 1250 a 1300 °C. Desde el horno, las palanquillas se desescaman con chorros de agua a alta presión y se alimentan al laminador de perforación cruzada donde se perforan para producir una carcasa hueca de pared gruesa. En este proceso, el material se elonga entre 1.5 y 2 veces y la sección transversal se reduce entre 33% y 50%. El laminador de perforación cuenta con dos rodillos de trabajo especialmente contorneados que giran en la misma dirección. Los ejes están inclinados aproximadamente 3° a 6° en relación con el plano horizontal del material. El hueco del rodillo generalmente se cierra por un rodillo de soporte no accionado en la parte superior y un zapato de soporte en la inferior. Un punzón de perforación que funciona como herramienta interna se ubica en el centro del hueco del rodillo y se mantiene en posición por un bloque de empuje externo a través de un mandril.
La carcasa hueca de pared gruesa después de la operación de perforación cruzada se lamina aún más en el laminador Pilger para producir el tubo terminado. La relación de elongación durante el proceso Pilger está entre 5 y 10, y va acompañada de una reducción de sección transversal de alrededor del 80% al 90%. El laminador Pilger tiene dos rodillos (a veces llamados matrices debido a su acción de forja) con un paso cónico alrededor de su circunferencia. Los rodillos giran en sentido contrario a la dirección del flujo del material. El paso de trabajo abarca entre 200° y 220° de la circunferencia del rodillo y consiste en la entrada cónica, un paso de pulido cilíndrico uniforme que se funde en una holgura mayor para liberar la pieza de trabajo. El proceso Pilger es un proceso de laminación-forja por etapas con su movimiento recurrente hacia adelante y hacia atrás.
Después de la finalización del proceso Pilger, el tubo terminado se extrae del mandril. La parte no trabajada de la carcasa hueca, conocida como cabeza Pilger, se corta con una sierra en caliente. El tubo se alimenta luego a un laminador de calibrado o de reducción después de recalentarlo en un horno. El laminador de calibrado produce un diámetro exterior preciso y mejora la concéntrica del tubo. Generalmente consta de tres jaulas con disposiciones de rodillos de dos o tres alturas. Los rodillos de trabajo forman un paso cerrado, con (en configuraciones multi-soporte) cada paso de jaula desplazado en un ángulo respecto al paso anterior.
En el laminador de reducción o de reducción por estiramiento, el diámetro exterior del tubo se reduce sustancialmente con el espesor de pared aumentando o disminuyendo ligeramente en el proceso. Dependiendo de la mezcla de productos, los laminadores tienen de 5 a 28 jaulas.
Después de la última operación de conformado, los tubos terminados se enfrían a temperatura ambiente en una cama de enfriamiento y, tras el control dimensional, se transfieren a la sección de acabado donde se realizan procesos como mecanizado de extremos de tubos, enderezado e pruebas hidráulicas.
Los laminadores Pilger pesados se usan en el caso de tubos de gran diámetro donde el material de entrada suele ser un lingote poligonal. Este lingote, después de calentarse en un horno de hogar rotativo, se inserta inicialmente en una matriz redonda en una prensa de perforación generalmente vertical. El lingote sólido se perfora con un punzón cilíndrico de aproximadamente la mitad del diámetro de la matriz, para producir una carcasa hueca con base cerrada. La siguiente operación consiste en la reducción del espesor de pared acompañada de un pequeño grado de elongación en un laminador de rolos cruzados. Durante este proceso, el extremo cerrado se perfora. La carcasa hueca se elonga luego en el laminador Pilger seguido por la operación de calibrado en un laminador de calibrado.
Proceso de Laminación con Tapón (Plug Rolling)
El proceso de laminación con tapón se usa para laminar tubos sin costura en el rango de diámetro desde aproximadamente 60 a 406 mm con espesores de pared desde aproximadamente 3 mm a 40 mm y longitudes de tubo entre 12 m y 16 m. En este laminador, la perforación se realiza en un laminador de perforación cruzada para producir una carcasa hueca de pared delgada que se elonga entre 3 y 4.5 veces su longitud original, correspondiente a un nivel de deformación del 65% al 75%. El laminador de perforación cruzada tiene dos rodillos de trabajo accionados con un paso biconico. Los ejes de los rodillos son paralelos al material y están inclinados a la horizontal entre 6° y 12°. El hueco entre los rodillos de trabajo se ajusta extensamente por un zapato guía superior e inferior. Estos zapatos guía contribuyen al proceso de elongación actuando como rodillos estacionarios, permitiendo la producción de una carcasa hueca de pared delgada. El material sigue una línea helicoidal al pasar por el hueco del rodillo, permitiendo que el mandril de perforación, actuando como herramienta interna, desplace el material más eficazmente. Debido al ángulo de inclinación relativamente grande y a las mayores velocidades de laminación, la velocidad de salida del material es considerablemente más rápida. Esto es necesario debido al tiempo de ciclo del laminador de tapón downstream. En el caso de diámetros de tubo grandes, hay un segundo laminador de perforación (también llamado elongador) antes del laminador de tapón. Los laminadores de tapón pesados recientes tienen solo una unidad de perforación cónica con rodillos de trabajo con diseño biconico. Cada uno está angulado aproximadamente 30° al eje de la carcasa hueca e inclinado alrededor de 10° a 12° a la horizontal. El hueco del rodillo se cierra mediante dos discos laterales que también son accionados.
El proceso de conformado de la carcasa hueca en el tubo terminado se lleva a cabo en el laminador de tapón downstream con una elongación de aproximadamente dos veces (reducción de sección transversal del 50%), aplicándose normalmente dos pasadas de laminación. En el laminador de tapón se montan los dos rodillos de trabajo cilíndricos provistos de ranuras aproximadamente circulares, y también los dos rodillos desprendidores accionados por separado. Un tapón, ubicado en el centro del paso del rodillo, se mantiene en posición por un mandril soportado por un bloque de empuje ubicado downstream del laminador. El hueco anular resultante entre los rodillos y el tapón corresponde al espesor de pared del tubo terminado.
Proceso de Laminación Continua
Después de la extracción del mandril, los tubos laminados se recalientan antes de ser procesados en un laminador de calibrado o de reducción por tensión o "estiramiento". El laminador de estiramiento, similar en construcción al laminador continuo, consta de doce jaulas de dos alturas. La reducción por tensión es única en que, sin el uso de un mandril de soporte, el espesor de pared se reduce mientras se reduce el diámetro. Las fuerzas de tensión a las que se somete el tubo entre jaulas no solo son efectivas para reducir el espesor de pared, sino que la reducción de diámetro realizada en cada jaula puede triplicarse sobre la práctica convencional.
El proceso de reducción y calibrado se usa en el caso de tubos de pequeño diámetro. Dado que no es económico perforar, laminar y carretear tubos de pequeño diámetro, la producción de tubos terminados en caliente de menos de aproximadamente 75 mm de diámetro requiere un proceso de reducción y calibrado para el cual se emplea una máquina especial. Esta máquina es similar a un laminador continuo. Consta de 8 a 16 jaulas de rodillos acanalados de dos alturas de aproximadamente 305 mm de diámetro.
Para tamaños desde aproximadamente 140 mm en adelante, el calibrado es para asegurar tamaño uniforme y redondez a lo largo de la longitud del tubo. Así, el proceso de calibrado es simplemente pasar el tubo por dos o tres jaulas de rodillos de calibrado cuyas ranuras son ligeramente menores que el tubo carreteado. En algunos casos, se necesita recalentamiento.
En algunos casos, el laminador y el carreteado de los procesos convencionales son reemplazados por un laminador continuo, por ejemplo con nueve jaulas tándem accionadas individualmente de rodillos acanalados de dos alturas. Después de que una palanquilla ha sido perforada por un laminador de perforación convencional, un mandril lubricado, considerablemente más largo que la carcasa perforada, se inserta y ambos pasan por el laminador.
El proceso de laminación continua con mandril tiene una disposición en tándem de varias pasadas de laminación en una serie de jaulas para formar una línea de laminación. Este tipo de laminador elonga la carcasa hueca perforada en el laminador de perforación sobre una barra de mandril flotante actuando como herramienta interna para producir el tubo terminado. En tiempos recientes, la práctica de laminación en laminadores de este tipo emplea mandriles controlados en lugar de barras de mandril flotantes libremente. La ventaja de esta variante del proceso radica en que se requieren barras de mandril sustancialmente más cortas y menos numerosas. Esta versión del proceso de laminación continua con mandril también se conoce simplemente como MPM (laminador de tubos multi-soporte).
El laminador de tubos multi-soporte (MPM) es parte de un proceso eficiente de laminación en caliente de tubos sin costura desde la carcasa hueca perforada en caliente. El laminador suele constar de 8 jaulas de dos rodillos acanalados inclinados 90° de una jaula a otra. El material se monta en un mandril refrigerado y lubricado y se empuja a la primera jaula donde comienza la laminación. El mandril recorre el MPM a velocidad constante. El tubo se corta, calibra, trata y controla antes de la entrega.
Con este proceso, se puede obtener la elongación máxima. La longitud del tubo producido puede ser de hasta 30 metros. La excentricidad puede ser inferior al 10%.
En el caso del proceso de laminación continua hasta la extracción de la barra de mandril, la temperatura del tubo cae a alrededor de 500 °C. El tubo se recalienta a 950-980 °C y luego se lamina más en el laminador de reducción por estiramiento. Los laminadores de reducción por estiramiento pueden contener entre 24 y 28 jaulas o más, todas dispuestas en formación cerrada en línea. Cada jaula tiene su propio accionamiento variable y está equipada con tres rodillos del diámetro más pequeño posible. Los tres rodillos juntos forman un paso que está desplazado y es progresivamente más pequeño de jaula en jaula.
En este laminador no se usa herramienta interna y la velocidad circunferencial de los rodillos aumenta continuamente desde la entrada hasta el final de la serie de laminación.
Existen varios otros procesos para laminación de tubos sin costura. Estos incluyen el proceso de banco de empuje, proceso de perforación y estirado, proceso de extrusión de tubos, y procesos de laminación cruzada. Los procesos de laminación cruzada incluyen el proceso de laminación Assel y el proceso de laminación Diescher. Además, los tubos sin costura también se producen por conformado en frío, estirado en frío y proceso Pilger en frío.
Proceso de manufactura
- Proceso FINEX: Producción Avanzada de Hierro Líquido con Finos de Mineral y Carbón No Coquizable
- Producción de hojalata y acero sin estaño: Chapas de acero recubiertas de alta calidad
- Producción router CNC: Ingeniería de precisión y garantía de calidad
- De Prototipos a Producción: Dominando el Proceso de Fabricación
- De Prototipos a Producción: Optimizando el Camino del CAD al Mercado
- Tendido de tuberías: proceso esencial para instalar y conectar tuberías
- Uniones de tubería (pipe unions): definición, uso y beneficios
- Producción de Aleación Tungsteno-Níquel-Hierro: De la Mezcla de Polvos al Sinterizado Final
- Guía experta para fabricación de tubos de acero inoxidable sin costura
- Diferencia entre Tuberías y Tubos: Distinciones Clave Explicadas
- Badger Sheet Metal Works: Fabricación Experta de Tuberías de Proceso y Planificación Estratégica de Rutas