



Producción de hojalata y acero sin estaño: Chapas de acero recubiertas de alta calidad
El estañado es el proceso de recubrir finamente chapas de acero con estaño (Sn), y el producto resultante se conoce como hojalata. Se usa más a menudo para prevenir el óxido. La chapa de acero sobre la que se realiza el recubrimiento de estaño se conoce como plancha negra. Cuando se usa cromo (Cr) y óxidos de cromo para el recubrimiento en lugar de estaño, la chapa recubierta se conoce como acero sin estaño (TFS - Tin Free Steel).
El acero sin estaño se produce aplicando tratamiento electrolítico de ácido crómico sobre chapas de acero. En el acero sin estaño, a veces se laminan películas de tereftalato de polietileno (PET) o polipropileno para eliminar los procesos de pintado y limpieza al usar acero sin estaño.
Historia
La industria de la hojalata se basa en la invención del proceso de conservación de alimentos esterilizados por largos períodos por Nicolas Appert en 1810. El proceso Appert fue adaptado a la conservación de alimentos en envases de hojalata por John Hall en 1812 en Londres. En la década de 1820, los alimentos enlatados se vendían ampliamente en Reino Unido y Francia, y para 1839, los alimentos se enlataban en EE. UU.
A partir de la década de 1880, una serie de innovaciones técnicas transformaron la industria de la hojalata. Estas incluyeron el reemplazo de hierro forjado con plancha negra de acero alrededor de 1880, el desarrollo de reducción en frío continua en 1927 que eliminó la laminación en caliente por paquetes, la introducción del estañado electrolítico continuo a pequeña escala en Alemania en 1934 y a escala comercial en EE. UU. en 1937 que reemplazó el proceso de inmersión en caliente, la invención de la doble reducción en frío en 1960, y la invención del acero sin estaño a principios de la década de 1960 en Japón y EE. UU.
Actualmente existen dos procesos para el estañado de planchas negras: (i) proceso de inmersión en caliente y (ii) proceso de electrodeposición.
Proceso de inmersión en caliente
El proceso de inmersión en caliente fue la primera técnica moderna de fabricación de hojalata. Consiste en la inmersión en caliente de chapas individuales de acero en un baño de estaño fundido. Este proceso se ha discontinuado en muchos países y representa solo un porcentaje muy pequeño de la producción mundial de hojalata.
Los trenes de laminación en caliente no producen tira de acero adecuada para estañado. Por tanto, el calibre de la tira laminada en caliente se reduce en los molinos de laminación en frío para que se produzcan planchas negras adecuadas para el estañado.
La hojalata hecha por el proceso de estañado por inmersión en caliente consiste en laminación en frío de planchas negras, decapado ácido para eliminación de cualquier incrustación, recocido para eliminar cualquier endurecimiento por deformación, y luego recubriéndola con una capa delgada de estaño. Originalmente esto se hacía produciendo paquetes individuales o pequeños de chapas, lo que se conoció como el proceso de molino de paquetes. A finales de la década de 1920, los molinos de tira comenzaron a reemplazar a los molinos de paquetes, porque podían producir las planchas negras en mayores cantidades y más económicamente.
El conjunto de estañado consiste en al menos una olla de estaño fundido, con un flujo de cloruro de zinc (ZnCl2) encima, y una olla de grasa. El flujo seca la chapa y la prepara para que el estaño se adhiera. Si se usa una segunda olla de estaño, llamada olla de lavado, contiene estaño a una temperatura más baja. Esto es seguido por la olla de grasa, que contiene aceite y una máquina de estañado. La máquina de estañado tiene dos rodillos pequeños que están cargados por resortes de modo que cuando se inserta la chapa estañada, los rodillos exprimen cualquier exceso de estaño. Los resortes en la máquina de estañado pueden ajustarse a diferentes fuerzas para dar diferentes espesores de estaño. Finalmente, el aceite se limpia con salvado fino y se quita el polvo.
El proceso anterior de producción de hojalata por inmersión en caliente se empleó durante el siglo XX. El proceso creció algo en complejidad con el paso del tiempo, ya que gradualmente se encontró que la inclusión de procedimientos adicionales era necesaria para mejorar la calidad.
Proceso de estañado electrolítico
Las hojalatas ahora se producen mayormente por electrodeposición de estaño sobre una base de acero en un proceso continuo.
- El estañado electrolítico continuo se desarrolló en las décadas de 1930 y 1940 en un intento de reducir la cantidad de estaño requerida por unidad de área, así como para aprovechar las grandes longitudes de tira (bobinas) que se laminan en el tren de laminación en caliente y molino de laminación en frío.
- Las primeras líneas de estañado electrolítico comenzaron a operar en Alemania en 1934 y a escala comercial en EE. UU. en 1937. La escasez de estaño durante la Segunda Guerra Mundial estimuló un aumento a gran escala del estañado electroquímico, que pronto se convirtió en la técnica de fabricación dominante de hojalata.
Algunos de los factores que dieron ventaja al proceso de estañado electrolítico sobre el de inmersión en caliente se enumeran a continuación:
- Proceso continuo de alta velocidad frente a proceso lento chapa por chapa de inmersión en caliente
- Control simple y preciso del espesor de recubrimiento sobre un amplio rango frente al espesor mínimo de recubrimiento comparativamente alto obtenible por inmersión en caliente, que no es necesario para la mayoría de los usos finales
- Posibilidad de producir hojalata con diferente masa de recubrimiento en cada lado para cumplir con las diferentes condiciones de corrosión existentes dentro y fuera de una lata o envase de hojalata
- Consistencia funcional y visual del producto obtenido
La secuencia de operaciones que ocurre en una línea de estañado electrolítico, a velocidades de hasta 10 metros por segundo, es la siguiente:
- Carga de la bobina – La bobina de plancha negra se coloca en un mandril desenrollador y se alimenta a la sección de entrada de la línea de estañado. El extremo inicial de la nueva bobina se suelda al extremo final de la bobina anterior para hacer funcionar la instalación continuamente. Torres de acumulación acumulan una longitud de material que varía para permitir la soldadura de dos bobinas sin detener la operación en la sección de procesamiento.
- Recorte lateral – La tira de plancha negra se recorta lateralmente al ancho final. La chatarra se compacta, retira y recicla automáticamente en la acería.
- Limpieza y decapado – La tira se limpia electrolíticamente, se decapa y se enjuaga pasando por una serie de tanques para asegurar que la superficie de la tira de plancha negra esté limpia y sea adecuada para aceptar la electrodeposición de estaño.
- Electrodeposición – La tira pasa por tanques que contienen ánodos de estaño a cada lado de la tira y en electrolito. El estaño se disuelve del ánodo y es transportado a través del electrolito para depositarse en la tira. La cantidad de estaño que se deposita en la tira está determinada por la cantidad de corriente eléctrica que fluye entre el ánodo y la tira. Para producir recubrimientos diferenciales, se usan diferentes ajustes de corriente para cada banco de ánodos. La hojalata mate tal como se deposita a veces se refiere como acabado mate.
- Torre de refundido – En esta torre tiene lugar el proceso de refundido del estaño mientras la hojalata electrolíticamente recubierta pasa a través de la torre. En la sección de la torre de refundido, la temperatura de la tira se eleva por calentamiento por resistencia o inducción a justo por encima del punto de fusión del estaño (231,9 °C) y luego la tira se enfría bruscamente con agua fría. El estaño comienza a fundirse y refluye uniformemente a lo largo de la tira. El producto ahora adquiere la apariencia brillante o lustrosa más típica. En caso de que se necesite un acabado mate (sin fundir) de estaño, la torre de refundido se apaga. Cuando se produce hojalata recubierta diferencialmente, una marca de identificación se coloca normalmente en cualquiera de los lados de la tira justo antes del refundido.
- Tratamiento químico – Una solución de dicromato de sodio se aplica a continuación a la hojalata recubierta electrolíticamente para crear una película protectora ligera de óxido de cromo. Este proceso de pasivación protege la superficie de la hojalata de la formación de óxidos de estaño, que disminuyen su lacabilidad. Dos tratamientos químicos comúnmente usados para hojalata electrolítica son: inmersión en dicromato de sodio (SDCD) y dicromato de sodio catódico (CDC). En el caso de SDCD hay una resistencia moderada a la formación de óxido de estaño con estabilidad de almacenamiento limitada y se usa donde no se requiere una superficie de estaño altamente pasivada o es perjudicial para el uso final. La inmersión en dicromato de sodio tiene como objetivo no exceder 1,6 miligramos de cromo/m² de superficie. En el caso de CDC, con la adición de una corriente eléctrica catódica, se proporciona una superficie altamente pasivada contra la formación de óxido de estaño. El tratamiento de dicromato de sodio catódico normalmente tiene como objetivo 5,4 miligramos de cromo/m² de superficie.
- Aceitado – Una película muy delgada de aceite se aplica luego electrostáticamente a la hojalata terminada. El aceite se aplica para minimizar el rayado de la superficie de estaño en tránsito y manipulación. La función principal del aceitado no es prohibir la formación de óxido como ocurre con productos sin recubrir. El aceite aplicado a la hojalata recubierta electrolíticamente es normalmente citrato de acetilo tributilo (ATBC). El aceite se aplica uniformemente a ambos lados.
- Reenrollado – La tira de hojalata recubierta electrolíticamente terminada se reenrolla finalmente en el extremo de salida de la línea de estañado electrolítico en un mandril de recogida que tiene un diámetro interior estándar.
- Inspección de calidad – Todo el proceso se monitorea automática y manualmente para asegurar que la hojalata recubierta cumple con las especificaciones y expectativas de los clientes.
En el caso de acero sin estaño, los recubrimientos de cromo y óxido de cromo ofrecen adhesión superior de laca y buenas propiedades de almacenamiento. Estos recubrimientos son mezclas de metal de cromo y óxidos de cromo. A diferencia de la hojalata con su multiplicidad de pesos de recubrimiento, normalmente solo se produce un único producto estandarizado recubierto de cromo. La producción de acero sin estaño sigue la misma secuencia de procesamiento que durante la producción de hojalata electrolítica. Las líneas de recubrimiento son mecánicamente similares. Durante el proceso de deposición electrolítica, se depositan cromo y óxido de cromo. El recubrimiento de cromo metálico en cada superficie aplicado es de alrededor de 55,0 mg/m² de área. La película de óxido varía de 7 a 22,0 mg/m², pero generalmente está en el lado inferior de este rango.
A diferencia del estaño, las capas de cromo no pueden refundirse. Por tanto, una línea de recubrimiento dedicada al recubrimiento de acero sin estaño no tiene torres de refundido como las usadas en la línea de recubrimiento de estaño electrolítico para refundir el estaño a un estado brillante.
El producto también se aceita electrostáticamente antes de salir de la línea de recubrimiento. Históricamente, se usa estearato de butilo (BSO) para este propósito. Este aceite se ha desarrollado por su lubricidad para prevenir rayados. En algunos casos, se ha notado que el aceite citrato de acetilo tributilo (ATBC) usado en hojalata electrolítica es más compatible con algunos sistemas específicos de lacado y pintura. ATBC es preferido en estos casos a expensas de la mayor lubricidad del BSO.
Una línea típica de recubrimiento de hojalata electrolítica se muestra en la Figura 1.
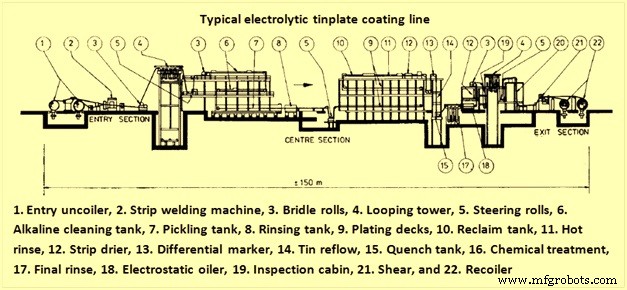
Figura 1: Línea típica de recubrimiento de hojalata electrolítica
Productos de hojalata y acero sin estaño
Los productos de hojalata y acero sin estaño se producen con ciertas características de producto estandarizadas, incluyendo terminología, composición, propiedades mecánicas, acabado superficial y pesos de recubrimiento, etc. Los productos de hojalata y acero sin estaño se describen en los artículos cuyos enlaces son:
https://www.ispatguru.com/tinplate/, y https://www.ispatguru.com/tin-free-steel/.
Proceso de manufactura
- Comprender las inclusiones en el acero: causas, tipos y mitigación en la metalurgia secundaria
- Automatización avanzada y modelado en la colada continua de acero
- Evaluación del Ciclo de Vida del Acero: Impulsando el Crecimiento Industrial Sostenible
- Proceso CAS-OB: Metalurgia secundaria avanzada con tratamiento de argón y oxígeno
- Laminación de Acero: Proceso de Fabricación de Precisión Explicado
- Producción Experta de Tubos Sin Costura de Alta Calidad
- Optimización de la eficiencia energética en la producción de hierro y acero
- Proceso CLU para Acero Inoxidable: Eliminación Eficiente de Carbono y Aleación
- Automatización en la Producción de Acero: Mejorando Eficiencia y Sostenibilidad
- Estirado de Alambre y Varilla de Acero: Proceso de Metalurgia de Precisión Explicado
- Tratamiento Térmico del Acero: Temple, Revenido, Recocido y Más para Cuchillos Duraderos