



Laminación en frío de acero de precisión: Mejora de espesor, acabado y rendimiento
El propósito principal de la laminación en frío de aceros es reducir el espesor de las tiras de acero laminadas en caliente (normalmente en el rango de 1,5 mm a 5 mm) a espesores más delgados (generalmente en el rango de 0,12 mm a 2,5 mm) que no pueden lograrse normalmente durante la laminación en caliente en un tren de laminación en caliente. Además de la reducción de espesor, la laminación en frío se realiza para mejorar el acabado superficial de los aceros, mejorar las tolerancias de espesor, ofrecer una gama de "templados", mejorar las características físicas y preparar la tira para recubrimiento superficial.
La laminación en frío convierte las chapas laminadas en frío en un producto muy mejorado. Los productos de acero laminado en frío ofrecen buen control de espesor, forma, anchura, acabado superficial y otras características de calidad especial que complementan la necesidad de aplicaciones finales altamente diseñadas. Para cumplir con los diversos requisitos de los usuarios finales, las chapas laminadas en frío están diseñadas metalúrgicamente para proporcionar atributos específicos como alta conformabilidad, alta embutibilidad, alta resistencia, alta resistencia a abolladuras, buenas propiedades magnéticas, soldabilidad, esmaltabilidad y pintabilidad, etc.
Fundamentos del proceso
La laminación en frío de tiras de acero laminadas en caliente se realiza por debajo de la temperatura de recristalización, normalmente a temperatura ambiente. En el proceso de laminación en frío, usualmente no se aplica calor a la tira laminada en caliente antes de laminar. Sin embargo, la energía de fricción en las superficies de contacto de la tira que se lamina se convierte en calor. Este calor puede aumentar la temperatura de la tira que se lamina en un proceso adiabático rápido a un nivel de 50 °C a alrededor de 250 °C.
Durante el proceso de laminación en frío, la reducción de espesor se debe a la deformación plástica que ocurre por medio del movimiento de dislocaciones. El acero se endurece debido a la acumulación de estas dislocaciones. Esto aumenta la resistencia y el endurecimiento por deformación hasta un 20 %. Estas dislocaciones reducen la ductilidad del acero laminado en frío volviéndolo inútil para operaciones de conformado. Para recuperar la ductilidad, los aceros laminados en frío necesitan someterse a un proceso de recocido para aliviar las tensiones que se han acumulado dentro de la microestructura durante el proceso de laminación en frío.
El espesor de la tira laminada en caliente es importante en el sentido de que las propiedades del producto final laminado en frío y recocido están influenciadas por el porcentaje de reducción en frío. Esto significa que el espesor de cada bobina laminada en caliente se controla cuidadosamente para proporcionar al tren de laminación en frío un espesor específico para lograr el porcentaje adecuado de reducción en frío. Entre otras cosas, el porcentaje de reducción en frío afecta el comportamiento de conformado del producto después del recocido.
Mediante laminación en frío se producen aceros de calidad de embutido profundo, calidad de embutido profundo extra y calidad de embutido profundo extra plus para cumplir con los requisitos de embutido profundo para aplicaciones automotrices en la industria de transformación.
Pasos del proceso para aceros al carbono
La laminación en frío de aceros al carbono comunes involucra los siguientes cuatro pasos:
- Decapado – En este paso se elimina la incrustación formada en la superficie de la tira de acero laminada en caliente, ya que su no eliminación tiene varios efectos perjudiciales en el procesamiento posterior del acero durante la laminación en frío. Este paso se describe en detalle en artículo separado.
- Laminación en frío de la tira decapada – Se realiza para la reducción de espesor de la tira de acero laminada en caliente
- Recocido – Después de la laminación en frío, se recocen las tiras laminadas en frío para aliviar las tensiones acumuladas dentro de la microestructura durante el proceso de laminación en frío. Este paso se describe en detalle en artículo separado.
- Laminado de temple o laminado de piel de la tira recocida – Se realiza para dar las propiedades mecánicas, forma y rugosidad superficial deseadas, y acabado a las tiras laminadas en frío.
Laminación en frío de la tira decapada
La laminación en frío de la tira decapada se logra procesando la tira de acero a través de un tren de laminación que tiene un carrete de entrada para desenrollar la bobina decapada y un carrete de salida para enrollar la tira laminada en frío. Entre ellos, hay uno o más (normalmente hasta 6) jaulas de laminación para realizar la reducción en frío. Cada jaula tiene rodillos apilados verticalmente que son accionados por enormes motores para impartir altas tensiones de compresión en la tira. Las jaulas pueden ser de 2 alturas, 4 alturas o 6 alturas. Las jaulas de 4 alturas son las más utilizadas ya que ofrecen la máxima ventaja sobre los otros dos tipos.
Los trenes de laminación en frío de una o dos jaulas son normalmente trenes reversibles. Un tren reversible es donde el acero entra al tren de laminación por un lado, pasa al otro lado y luego vuelve a pasar por el tren nuevamente. Durante cada pase por el tren, la dirección del movimiento de los rodillos se invierte. En esta operación del tren reversible, la tira decapada se pasa ida y vuelta entre los mandriles a cada lado de la jaula simple o doble. La tira se reduce en espesor en cada pase hasta alcanzar el espesor final requerido.
Los trenes de múltiples jaulas (normalmente tres a seis jaulas) son usualmente trenes tandem continuos. La tira decapada laminada en caliente se alimenta al tren tandem de laminación en frío desde un carrete de entrada y se reduce progresivamente en espesor por un porcentaje preestablecido en cada jaula para lograr el espesor final deseado a medida que la tira sale de la última jaula. Después de la última jaula, la tira se enrolla en el enrollador.
Para la laminación de aceros de alta aleación y aceros inoxidables, se usa un molino Z o molino Sendzimir que opera con un rodillo de trabajo de diámetro muy pequeño, normalmente unos 50 mm, respaldado por un número de rodillos (6 a 20 en número) en una pila en forma de pirámide. Esta configuración de rodillos permite ejercer fuerzas extremadamente altas a través del rodillo de trabajo y aún mantener el rodillo de trabajo sin flexión extrema. El rodillo de recogida en el molino Sendzimir también ejerce una tensión en la bobina a medida que pasa por el molino. La combinación de alta presión y tensión hace que el molino sea capaz de laminar material delgado y plano.
La reducción típica de la tira laminada en caliente en molino de laminación en frío puede variar del 50 % al 90 %. La reducción en cada jaula o pase debe distribuirse uniformemente sin caer mucho por debajo de la reducción máxima para cada pase. Normalmente, el porcentaje de reducción más bajo se toma en el último pase para permitir un mejor control de la planitud, calibre y acabado superficial.
La laminación en frío reduce el espesor de la tira por compresión dentro de los rodillos. En el lado de entrada, los accionamientos de los rodillos necesitan un suministro de energía correspondiente. Debido a las altas fuerzas de laminación aplicadas, la tira se calienta por el calor de conformado a un nivel de hasta 250 °C. Para enfriar los rodillos y también la tira laminada, se lubrican y enfrían con aceite, agua o emulsiones. Ejemplos de aceites de laminación son aceite graso, aceite mineral o aceite de palma; los aceites de laminación sin agua necesitan tener puntos de inflamación superiores a 300 °C. Las razones principales para lubricar son la reducción de fuerzas y momentos de los rodillos, la reducción del desgaste de la herramienta y la mejora de la superficie de la tira.
Los modernos trenes tandem de laminación en frío son capaces de laminar tiras decapadas laminadas en caliente a un espesor mínimo de 0,12 mm a una velocidad de laminación de hasta 2500 m/min. Los trenes tandem continuos pueden tener una capacidad de hasta 2,5 millones de toneladas por año.
Equipamiento moderno
Los modernos trenes tandem de laminación en frío continuos están normalmente equipados con las siguientes características:
- Sistema de tornillo hidráulico para mantener presión de rodillo constante y/o posición de rodillo constante
- Sistema de control automático de calibre hidráulico computarizado (HAGC). El sistema mantiene automática y consistentemente tolerancias extremadamente ajustadas a lo largo de toda la longitud de cada bobina, independientemente de la velocidad
- Sistema de corona variable continua (CVC) y sistema de desplazamiento mejorado
- Sistema de control de caída de borde
- Sistemas de medición e inspección de tira en línea
- Sistema de tira seca después de la última jaula para minimizar la cantidad de aceite residual en la tira
Después de la laminación en frío, la tira está muy trabajada en frío y no es muy útil para la mayoría de aplicaciones. Necesita ser recocida para ablandar el acero y hacerlo más conformable.
Esquema típico de un tren tandem de laminación en frío de 5 jaulas se muestra en la Figura 1.
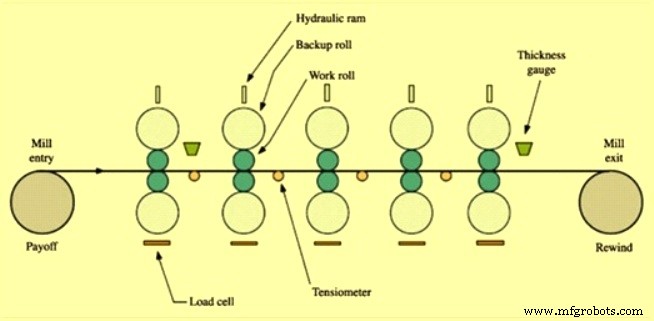
Figura 1: Esquema típico de un tren tandem de laminación en frío de 5 jaulas
Laminado de temple o laminado de piel de la tira recocida
Las bobinas laminadas en frío después de ser retiradas del horno de recocido están en su condición de "blando muerto" y por tanto se someten a un laminado de piel o laminado de temple en un molino de piel. Esto implica una reducción ligera controlada de la chapa de acero laminada en frío y se lleva a cabo por las siguientes razones:
- La planitud de la tira es una propiedad importante para las organizaciones que realizan procesamiento posterior. Esto es porque buenos valores de planitud permiten operación libre de problemas de sus plantas y equipos. El laminado de piel mejora la planitud de la chapa de acero.
- Minimizar el estiramiento del acero
- Minimizar la deformación
- El laminado de piel hace que el rango del punto de fluencia inestable, conocido como bandas de Lüders, se transforme en un punto de fluencia definido. Esto sirve para mejorar el comportamiento de fluencia durante la operación de embutido profundo y prevenir líneas de tensión no deseadas.
- Obtener la textura superficial deseada del acero. Establecer la rugosidad deseada de la superficie de la tira mejora el rendimiento del proceso de embutido profundo así como mejora la adhesión de pinturas.
- Obtener las propiedades mecánicas deseadas
- Corregir inconsistencias de calibre en el acero
El laminado de temple imparte una pequeña cantidad de reducción en frío, típicamente en el rango de 0,25 % a 1,0 %. El laminado de temple resulta en una superficie lisa y el fenómeno del punto de fluencia (estiramiento excesivo y arrugado en operaciones posteriores) se elimina. Esto hace que el acero sea más dúctil para operaciones posteriores de conformado y estirado. Después del laminado de temple, la chapa laminada en frío se aceita con aceite preventivo de óxido.
Un molino de piel único es una instalación de laminación independiente que usualmente sigue la etapa de recocido por lotes y puede implementarse muy flexiblemente. Este molino puede procesar tanto tira dura como tira ultra suave. También proporciona el acabado perfecto para la tira de acero laminada en frío.
Un caso especial está representado por lo que se conoce como molino de laminación DCR, o molino de temple DCR. DCR significa "Doble reducción en frío". Esta instalación de dos jaulas combina reducción de espesor en la primera jaula con laminado de piel en la segunda jaula. También es posible usar ambas jaulas para laminado de piel. En este caso, las propiedades del acero, como un punto de fluencia definido, se establecen en la primera jaula mientras que en la segunda jaula se transfieren las características superficiales deseadas a la tira.
Los molinos de piel también pueden instalarse directamente en línea en la sección de salida de una línea de recocido continuo. La tira puede completarse en la línea de proceso y esto tiene varias ventajas ya que los esfuerzos y gastos en manipulación de bobinas se reducen sustancialmente.
La tira laminada en frío puede producirse en diversas condiciones como laminado de piel, cuarto duro, medio duro y duro completo dependiendo de cuánto trabajo en frío se haya realizado. Este trabajo en frío (dureza) a menudo se llama temple, aunque esto no tiene nada que ver con el temple de tratamiento térmico.
Las chapas de cuarto duro pueden doblarse (perpendicular a la dirección de laminación) sobre sí mismas sin fracturarse. Las chapas de medio duro pueden doblarse 90° mientras que las de duro completo pueden doblarse 45°. Así, estos materiales pueden usarse en aplicaciones que involucran grandes cantidades de doblado y deformación, sin fracturarse.
Proceso de manufactura
- Robot Despertador Rodante: Sistema Inteligente y Móvil de Despertar con Raspberry Pi y Google Calendar
- Cincel Frío: Definición, Usos y Ventajas
- Durabor® 30MnB5 – Acero al Boro Templable de Alta Calidad para Dureza Superior y Microestructura Uniforme
- Durabor® 20MnB5 – Acero al boro templable avanzado para dureza y rendimiento superiores
- Durabor® 22MnB5: Acero al Boro Templable de Alto Rendimiento
- Durabor® 28MnB5: Acero al Boro Templable de Alto Rendimiento para Dureza Superior
- AuAg20Cu10: Aleación Premium Oro-Plata-Cobre 0% Trabajada en Frío para Aplicaciones de Contacto Duraderas
- Oro (Au) trabajado en frío al 30 %: Resistencia mejorada, ductilidad y potencial de aleación
- Oro (Au) trabajado en frío al 50 %: Resistencia mejorada y aleación versátil
- Oro (Au) – 0 % Trabajado en Frío: Metal Puro sin Alterar
- Oro (Au) 10 % Trabajado en Frío: Calidad Premium y Mejor Trabajabilidad