



Corrosión en Aceros al Carbono: Causas, Efectos y Prevención
Corrosión en aceros al carbono
Según ISO 8044:2010, «la corrosión es la interacción fisicoquímica entre un metal y su entorno, que resulta en cambios en las propiedades del metal y que puede llevar a deterioro funcional significativo del metal, el entorno o el sistema técnico del que forman parte». La corrosión se observa cuando hay un cambio en las propiedades del metal o del sistema que puede llevar a un resultado indeseable. Esto puede variar simplemente desde deterioro visual hasta fallo completo de sistemas técnicos que causan grandes daños económicos e incluso presentan un peligro para las personas.
La corrosión puede definirse ampliamente como la destrucción o deterioro del metal por reacción química y electroquímica directa con su entorno. En términos más simples, la corrosión metálica es el inverso del electrodeposición. El metal que se corroe forma el ánodo mientras que el cátodo es el que se electrodeposita. La corrosión metálica ocurre ya que en muchos entornos, la mayoría de los metales no son inherentemente estables y tienden a revertir a alguna combinación más estable de la que los minerales metálicos como se encuentran en la naturaleza son ejemplos familiares.
El acero al carbono es el material de ingeniería más ampliamente utilizado. Tiene una resistencia a la corrosión relativamente limitada. El costo de la corrosión del acero al carbono para la economía total es muy alto. Dado que los aceros al carbono representan la mayor clase individual de aleaciones en uso, tanto en términos de tonelaje como de costo total, la corrosión de aceros al carbono es un problema de enorme importancia práctica. En acero al carbono, el proceso típico de corrosión puede considerarse como la reacción inversa termodinámicamente favorecida del proceso de obtención de metal (extracción) como se muestra en la figura 1.
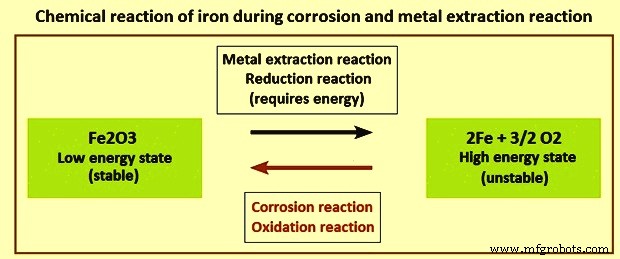
El acero al carbono (que incluye aceros suaves) por su naturaleza tiene contenido de aleación limitado, usualmente menos del 2 % en peso para el total de todas las adiciones. Desafortunadamente, estos niveles de adición no producen generalmente cambios notables en el comportamiento de corrosión general. Una posible excepción a esta afirmación son los aceros de resistencia atmosférica (weathering steels), en los que pequeñas adiciones de cobre, cromo, níquel y/o fósforo producen reducciones significativas en la tasa de corrosión en ciertos entornos. A los niveles de varios elementos en los que están presentes en el acero al carbono, los elementos no tienen efecto significativo en la tasa de corrosión en atmósfera, aguas neutras o suelos. Solo en el caso de ataque ácido se observa un efecto. En este caso, la presencia de fósforo y azufre aumentan marcadamente la tasa de ataque. De hecho, en sistemas ácidos, los hierros puros parecen mostrar la mejor resistencia al ataque.
Las reacciones de corrosión tienen lugar cuando las condiciones son termodinámicamente favorables para las reacciones químicas. Cuando esto ocurre, entonces factores potenciales impulsan la velocidad de la reacción (cinética de la reacción). La tasa de corrosión depende altamente del entorno en el que se usan los aceros al carbono. Al resolver un problema de corrosión particular, un cambio dramático en la tasa de ataque a menudo puede lograrse alterando el entorno corrosivo. Dado que la corrosión es un fenómeno tan multifacético, es generalmente útil intentar categorizar los diversos tipos basándose en la base ambiental, como corrosión atmosférica, corrosión acuosa, corrosión en suelos, hormigón y calderas, etc.
Tipos de reacciones de corrosión
Hay una distinción entre los tipos de corrosión que normalmente describen la interacción entre el metal y el entorno, y formas de corrosión que describen la apariencia fenomenológica.
- Reacción química: Es una reacción típica de corrosión química que ocurre a altas temperaturas, donde el metal reacciona con gases calientes y forma una capa de óxido.
- Reacción metalofísica: El ejemplo de la reacción metalofísica es el fragilizado causado por hidrógeno que difunde en el metal, posiblemente llevando a fallo de un componente. El fragilizado puede ser resultado de un proceso de fabricación descuidado. También puede ser iniciado por procesos de corrosión (disolución de metal) como agrietamiento asistido por hidrógeno inducido por corrosión.
- Reacción electroquímica: Es el tipo más común de reacción de corrosión. La reacción implica un intercambio eléctrico por medio de electrones en el metal e iones en un electrolito conductor, como una película de agua en su superficie.
La reacción global puede separarse en dos reacciones parciales: (i) disolución de metal, también conocida como oxidación o reacción anódica (Fe = Fe²⁺ + 2 e⁻), y (ii) reducción o reacción catódica, una reacción que involucra principalmente el oxígeno presente en el aire con agua (O₂ + 2 H₂O + 4 e⁻ = 4 OH⁻). Estas dos reacciones parciales pueden tener lugar en la superficie del metal en una distribución bastante homogénea llevando a ataque uniforme o pueden ocurrir local y separadamente, llevando a formas localizadas de corrosión como corrosión por picaduras.
El mecanismo y la naturaleza electroquímica de la reacción de corrosión definen los requisitos necesarios para que la corrosión tenga lugar (Figura 2). Estos requisitos son: (i) un metal conductor, (ii) un electrolito (una película delgada de humedad en la superficie ya es suficiente), y (iii) oxígeno para la reacción catódica.
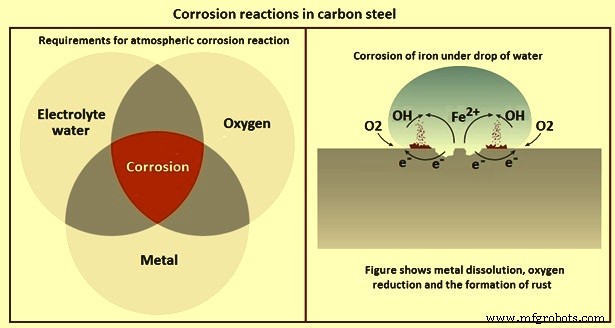
La figura 2 también muestra el mecanismo básico de corrosión del hierro bajo una gota de agua. Tanto la disolución de hierro como las reacciones de reducción de oxígeno tienen lugar con ligera separación en la superficie, y sus productos (iones Fe y iones OH) reaccionan en la gota de agua para formar óxido rojo (producto de corrosión). El modelo simple de la reacción de corrosión de la figura 2 explica muchas formas de corrosión y también permite deducir medidas para reducir la corrosión. Al prevenir o ralentizar una de las reacciones parciales, la tasa global de corrosión puede reducirse.
Formas de corrosión
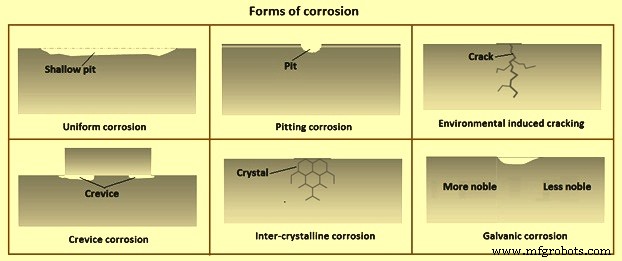
Hay seis formas principales de corrosión (Figura 3): (i) corrosión uniforme / picaduras someras, (ii) corrosión por picaduras, (iii) agrietamiento inducido por entorno, (iv) corrosión por grietas, (v) corrosión intercristalina (intergranular), y (vi) corrosión galvánica.
Corrosión uniforme / picaduras someras
La corrosión uniforme es una forma de corrosión donde la superficie se elimina casi uniformemente. Las reacciones parciales (disolución de metal y reducción de oxígeno) están distribuidas estadísticamente sobre la superficie, llevando a disolución más o menos homogénea del metal y formación uniforme de productos de corrosión (ej. óxido rojo en acero al carbono). La extensión de esta forma de corrosión puede normalmente estimarse bien basándose en experiencia previa. La tasa de corrosión se da normalmente en micrómetros por año. Usando estos valores promedio, es posible calcular la expectativa de vida de un componente, y así mejorar su expectativa de vida aumentando su espesor.
La corrosión uniforme tiene lugar en acero al carbono sin proteger y en acero galvanizado bajo condiciones atmosféricas. En la realidad, el ataque de corrosión puramente homogéneo es improbable que ocurra. Siempre hay áreas, especialmente en piezas de acero complejas, que corroen más rápido que otras llevando a una superficie más o menos rugosa con una cobertura irregular de productos de corrosión.
Corrosión por picaduras
La corrosión por picaduras es una forma localizada de corrosión que lleva a la creación de pequeños agujeros o picaduras en el acero. Esta forma de corrosión se encuentra principalmente en metales pasivos que deben su resistencia a la corrosión a una capa de óxido delgada en la superficie con un espesor de solo unos pocos nanómetros. El proceso de iniciación de corrosión comienza con una ruptura local de la capa pasiva. El ataque corrosivo local puede iniciarse en aceros, por ejemplo, por iones cloruro. La corrosión por picaduras puede ser bastante problemática. Mientras que la corrosión uniforme se ve claramente en la superficie, la corrosión por picaduras a menudo aparece solo como pequeños orificios en la superficie. La cantidad de material removido debajo de los orificios es generalmente desconocida, ya que pueden formarse cavidades ocultas, haciendo que la corrosión por picaduras sea más difícil de detectar y predecir. Técnicamente, no hay forma razonable de controlar la corrosión por picaduras. Esta forma de corrosión debe excluirse desde el principio mediante consideraciones de diseño y uso del material adecuado.
Agrietamiento inducido por entorno
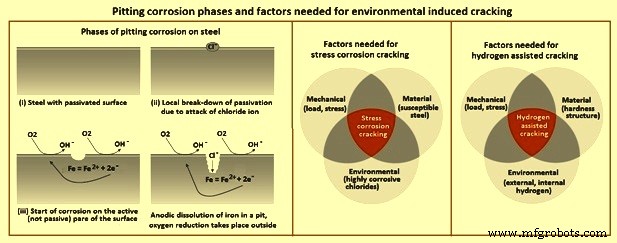
Hay dos tipos de agrietamiento inducido por entorno: (i) agrietamiento por corrosión bajo tensión, y (ii) agrietamiento asistido por hidrógeno (Figura 4).
El agrietamiento por corrosión bajo tensión es un proceso combinado mecánico y electroquímico de corrosión que resulta en agrietamiento de ciertos materiales. Puede llevar a fallo frágil repentino e inesperado de metales normalmente dúctiles sometidos a niveles de esfuerzo bien por debajo de su límite elástico. Las tensiones internas en un material pueden ser suficientes para iniciar un ataque de agrietamiento por corrosión bajo tensión.
El agrietamiento por corrosión bajo tensión no es simplemente una superposición de corrosión y esfuerzos mecánicos, sino que puede entenderse como un proceso auto-catalítico, auto-acelerador que lleva a altas tasas de disolución de metal (reacción anódica). Inicialmente, se forma una pequeña picadura y se desarrolla en una grieta debido al esfuerzo aplicado o residual en el material. La formación de grieta abre una nueva superficie de metal activa (no pasiva), que nuevamente corroe muy fácilmente. Esto lleva a mayor propagación de grieta y nuevamente a la exposición de nuevas superficies de metal altamente activas en la grieta. La disolución de metal en la grieta avanza rápidamente hasta que ocurre fallo mecánico.
El agrietamiento por corrosión bajo tensión es una forma de corrosión altamente específica que ocurre solo cuando se cumplen tres requisitos diferentes al mismo tiempo (Figura 4): (i) mecánico (carga, esfuerzo), (ii) material (aleación susceptible, ej. acero), y (iii) entorno (altamente corrosivo, cloruros). Es bien sabido que ciertos grados de acero pueden sufrir agrietamiento por corrosión bajo tensión en entornos severos como piscinas cubiertas. En la mayoría de estos casos, la corrosión es iniciada por cloruros atacando la capa pasiva.
El agrietamiento asistido por hidrógeno es causado por la difusión de átomos de hidrógeno en el acero. La presencia de hidrógeno en la red debilita la integridad mecánica del metal y lleva a crecimiento de grieta y fractura frágil a niveles de esfuerzo por debajo del límite elástico. Al igual que el agrietamiento por corrosión bajo tensión, puede llevar a fallo repentino de piezas de acero sin señales de advertencia detectables. En aplicaciones comunes, el daño por hidrógeno es usualmente solo relevante para acero de alta resistencia con resistencia a tracción de alrededor de 1 GPa o superior.
Como para el agrietamiento por corrosión bajo tensión, tres condiciones diferentes (Figura 4) deben estar presentes al mismo tiempo: (i) mecánico (carga, esfuerzo), (ii) material (estructura de dureza), (iii) ambiental (hidrógeno externo, hidrógeno interno).
La fuente de hidrógeno puede ser el proceso de producción como fabricación de acero, decapado y galvanizado electroquímico (hidrógeno primario). Una fuente secundaria puede ser el hidrógeno formado durante un proceso de corrosión. Durante el proceso de corrosión, se forma hidrógeno y difunde en el material. Esta absorción de hidrógeno lleva a una disminución en la tenacidad o ductilidad del acero.
Corrosión por grietas
La corrosión por grietas se refiere a corrosión que ocurre en grietas o hendiduras formadas entre dos superficies (hechas del mismo metal, metales diferentes o incluso un metal y un no metal). Este tipo de corrosión es iniciado por la entrada restringida de oxígeno del aire por difusión en el área de la grieta llevando a diferentes concentraciones de oxígeno disuelto en el electrolito común (la llamada celda de aireación). De nuevo, las dos reacciones parciales tienen lugar en diferentes partes de la superficie. La reducción de oxígeno tiene lugar en las áreas externas con concentraciones de oxígeno más altas fácilmente accesibles por el aire circundante, mientras que la disolución anódica de metal ocurre en el área de la grieta resultando en ataque localizado (ej. picaduras). También puede ocurrir bajo arandelas o juntas, cuando la entrada de agua debajo no se previene.
Hay límites inferiores y superiores para el tamaño de una grieta en la que la corrosión puede ser inducida. Si la grieta es demasiado estrecha, no se introduce electrolito para la corrosión. Si la grieta es demasiado ancha para reducir la entrada de oxígeno, la celda de aireación y consecuentemente diferentes concentraciones de oxígeno no pueden desarrollarse. Sin embargo, el ancho crítico de grieta depende de varios factores como el tipo de aceros involucrados, el entorno corrosivo y ciclos húmedo/seco.
Corrosión intercristalina (intergranular)
La corrosión intercristalina es una forma especial de corrosión localizada, donde el ataque corrosivo tiene lugar en un camino bastante estrecho preferencialmente a lo largo de los bordes de grano en la estructura del metal. El efecto más común de esta forma de corrosión es una desintegración mecánica rápida (pérdida de ductilidad) del material. Normalmente puede prevenirse usando el material y proceso de producción adecuados.
Un ejemplo bien conocido es la llamada sensibilización de acero inoxidable. Cuando ciertos grados de este material se mantienen a una temperatura dentro del rango de 500 °C a 800 °C por un tiempo considerable, ej. durante un proceso de soldadura, se forman carburos ricos en cromo, resultando en empobrecimiento de cromo en los bordes de grano. Consecuentemente, los bordes de grano poseen un grado menor de resistencia a la corrosión que el material residual, llevando a ataque corrosivo localizado.
Corrosión galvánica (de contacto)
La corrosión galvánica se refiere a daño por corrosión donde dos metales disímiles tienen una conexión conductora eléctrica y están en contacto con un electrolito corrosivo común. En el modelo electroquímico de corrosión, una de las dos reacciones parciales (disolución anódica de metal y reducción catódica de oxígeno) tiene lugar casi exclusivamente en un metal. Normalmente, el metal menos noble se disuelve (disolución anódica de metal), mientras que la parte más noble no es atacada por corrosión (sirve solo como cátodo para reducción de oxígeno). Donde tiene lugar corrosión galvánica, la tasa de corrosión del metal menos noble es más alta que en un entorno de corrosión libre sin contacto con otro metal.
Usando datos termodinámicos y teniendo en cuenta la experiencia común ganada en aplicaciones típicas, es posible predecir qué combinaciones de materiales se ven afectadas por corrosión galvánica. Un ejemplo positivo del fenómeno de corrosión galvánica es la forma en que el zinc protege aceros al carbono y aceros de baja aleación. El zinc es el metal menos noble que protege activamente al acero corroyéndose a sí mismo.
Corrosión atmosférica del acero al carbono
La corrosión del acero al carbono en la atmósfera y en muchos entornos acuosos se entiende mejor desde el punto de vista de formación y ruptura de película. Es un hecho ineludible que el hierro en presencia de oxígeno y/o agua es termodinámicamente inestable con respecto a sus óxidos. Así, la pregunta nunca es si el acero va a corroerse, sino a qué tasa. En ausencia de formación de película y con un entorno constante, se espera que la tasa de oxidación sea constante. Por otro lado, si la película de producto de corrosión que se forma aísla el acero del entorno corrosivo, entonces se espera una tasa de corrosión cero después del período inicial de formación de película. Una película fuertemente adherente que permite solo transferencia por difusión de los reactivos se caracteriza por una tasa de corrosión que disminuye con la raíz cuadrada del tiempo de exposición. Dado que las idealizaciones anteriores rara vez se encuentran en la corrosión de aceros al carbono, es obvio que otros factores que tienden a desestabilizar la formación de película estable son operativos. Estos factores pueden ser externos, como erosión por viento o lluvia, o pueden ser internos a la propia película, como esfuerzos causados por los volúmenes específicos diferentes de metal y óxido.
La corrosión del hierro en la atmósfera procede por formación de óxidos hidratados. Las reacciones de media celda pueden expresarse por las ecuaciones: (i) ½O₂ + H₂O + 2e⁻ = 2(OH)⁻ (catódica), y (ii) Fe = Fe²⁺ + 2e⁻ (anódica). Otras reacciones pueden ocurrir luego, como: (i) Fe²⁺ + 2(OH)⁻ = Fe(OH)₂, y (ii) 2Fe(OH)₂ + H₂O + ½O₂ = 2Fe(OH)₃.
Los óxidos hidratados pueden perder agua durante períodos secos y revertir a óxidos ferrosos y férricos anhidros. Además, a menudo se forma una capa de magnetita (Fe₃O₄) o FeO·Fe₂O₃ entre las capas de óxido de hierro (FeO) y hematita (Fe₂O₃). En realidad, los diversos óxidos e hidróxidos de hierro forman un sistema de compuestos bastante complicado. Se ha encontrado que el compuesto FeOOH existe en tres formas cristalinas diferentes más una forma amorfa. La ocurrencia de los diversos tipos de óxido depende del pH, disponibilidad de oxígeno, varios contaminantes atmosféricos, y la composición del acero al carbono, como en aceros de resistencia atmosférica que contienen cobre y fósforo. La naturaleza real de la película de corrosión es importante ya que FeO y FeOOH parecen ser más adherentes que Fe₃O₄ y Fe₂O₃, y por tanto más propensos a ralentizar el ataque corrosivo, pero los óxidos superiores e hidroxióxidos son más propensos a desprendimiento.
Dado que hay una variación sustancial en las tasas de corrosión de aceros al carbono en diferentes entornos atmosféricos (rural, urbano, industrial, marino, etc.), es lógico determinar cuáles de los factores contribuyen a estas diferencias. Aunque la predicción de corrosividad no es posible, parece que humedad, temperatura, y los niveles de cloruro, sulfato, y probablemente otros contaminantes atmosféricos presentes ejercen cada uno una influencia en la tasa de corrosión de aceros al carbono.
Efectos de humedad y contaminantes atmosféricos
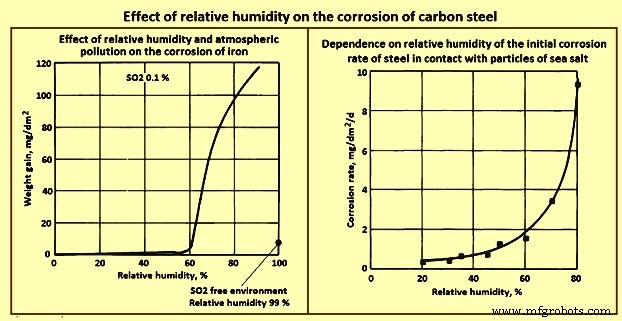
Dado que la corrosión atmosférica es un proceso electrolítico, se necesita la presencia de un electrolito. Esto no significa que la superficie del acero deba estar inundada de agua. De hecho, una película absorbida muy delgada de agua es todo lo que se necesita. Durante una exposición real, el acero pasa una porción del tiempo inundado de agua debido a lluvia o salpicaduras y una porción del tiempo cubierto con una película de agua adsorbida delgada. La porción de tiempo pasado cubierto con la película de agua delgada depende bastante fuertemente de la humedad relativa en las ubicaciones de exposición. Varios estudios han mostrado que el tiempo de humectación, aunque un factor importante, no puede considerarse aisladamente al estimar tasas de corrosión. Un ejemplo de este hecho se muestra en la figura 5, en la que el aumento de peso del hierro se traza como función de humedad relativa para una exposición de 55 días en una atmósfera que contiene 0,01 % dióxido de azufre. En la esquina inferior derecha de la figura 5 está la tasa de corrosión medida para hierro expuesto por el mismo tiempo en un entorno libre de dióxido de azufre a 99 % humedad relativa.
Otra característica de interés es la aparente existencia de un nivel crítico de humedad por debajo del cual la tasa de corrosión es pequeña. La humedad crítica en un entorno que contiene dióxido de azufre es alrededor del 60 %. Este comportamiento contrasta con el del acero en contacto con partículas de sal marina, como se muestra en la figura 5. En la figura 5, la tasa de corrosión muestra un aumento constante con el aumento de humedad. Aunque hay escasez de datos, parece razonable que los óxidos de nitrógeno en el entorno también muestren un efecto acelerador en la corrosión del acero al carbono. De hecho, cualquier constituyente atmosférico gaseoso capaz de fuerte actividad electrolítica se sospecha que es capaz de aumentar la tasa de corrosión del acero al carbono. En resumen, se puede ver que hay un efecto acelerador de iones cloruro en la corrosión atmosférica.
Protección contra corrosión de aceros al carbono
La protección contra corrosión (Figura 6) es a menudo una consideración necesaria al seleccionar acero al carbono para una aplicación estructural dada. La corrosión puede reducir la capacidad de carga de un componente ya sea reduciendo generalmente su tamaño (sección transversal) o por picaduras, que no solo reducen la sección transversal efectiva en la región picada sino que también introducen concentradores de esfuerzo que pueden iniciar grietas. Obviamente, cualquier medida que reduzca o elimine la corrosión extiende la vida de un componente y aumenta su fiabilidad. La economía, condiciones ambientales, grado de protección necesario para la vida proyectada de la pieza, consecuencias de fallo de servicio inesperado, e importancia de la apariencia son los principales factores que determinan no solo si una pieza de acero necesita protección contra corrosión sino también el método más efectivo y económico de lograr esa protección.

Hay dos métodos para minimizar la corrosión de aceros. El primero es separar las fases reactivas, y el segundo es reducir la reactividad de las fases reactivas. La separación de las fases reactivas puede lograrse por recubrimientos metálicos, inorgánicos u orgánicos, e inhibidores formadores de película. La reactividad puede reducirse por aleación, protección anódica o catódica, y tratamiento químico del entorno. Algunos métodos de protección combinan dos o más formas.
En la mayoría de entornos, la tasa de corrosión del acero al carbono es típicamente alrededor de 20 micrómetros por año en atmósfera rural exterior y subiendo a más de 100 micrómetros por año en entornos costeros. Normalmente es demasiado alta para una aplicación satisfactoria. El diseño del producto no generalmente tiene en cuenta una pérdida de material base. Por tanto, soluciones de protección contra corrosión rentables son necesarias para acero al carbono. En entornos alcalinos, sin embargo, el acero normalmente permanece estable. Esto explica por qué, por ejemplo, barras de refuerzo hechas de acero al carbono ya están muy bien protegidas contra corrosión en el entorno alcalino del hormigón circundante.
Protección por recubrimientos del acero al carbono
Varios tipos de recubrimientos se aplican para mejorar la resistencia a la corrosión de aceros al carbono. Las prácticas de recubrimiento van desde aceitado para protección temporal de bajo costo hasta deposición por vapor para resistencia a largo plazo a corrosión, calor y desgaste. Por razones económicas, el grado deseado de protección debe determinarse antes de seleccionar un recubrimiento.
Protección temporal efectiva durante envío o almacenamiento puede obtenerse recubriendo el acero al carbono con aceite mineral, solventes combinados con inhibidores, emulsiones de recubrimientos base petróleo, o ceras. Estos tipos de recubrimientos se aplican después de decapado ácido o entre secuencias de recubrimiento. No se espera que estos recubrimientos proporcionen protección contra corrosión a largo plazo.
La preparación de superficie es importante para todos los procesos de recubrimiento. Cualquier óxido en la superficie del acero debe eliminarse por decapado o granallado. El desengrase es necesario después de la eliminación de óxido o cuando el acero ha recibido un recubrimiento temporal, y puede lograrse por varios medios. Idealmente, el primer paso en el proceso de recubrimiento debe iniciarse inmediatamente después de la limpieza.
Procesos de recubrimiento
Estos se usan para aplicar recubrimientos de zinc, aluminio, plomo, estaño, y algunas aleaciones de estos metales a aceros al carbono. El proceso de inmersión en caliente consiste en sumergir el acero en un baño fundido del metal de recubrimiento.
El recubrimiento de zinc o galvanizado es una buena opción para la protección contra corrosión del acero al carbono. Varios procesos adecuados están disponibles para la aplicación de recubrimientos de zinc en acero. La tasa de corrosión del zinc es más de diez veces menor que la del acero, alrededor de 0,5 micrómetros por año en atmósferas rurales/urbanas y subiendo hasta alrededor de 5 micrómetros por año en entornos costeros. Las bajas tasas de corrosión son el resultado de la formación de capas estables de productos de corrosión que contienen carbonatos (del CO₂ en el aire) y cloruros (si están presentes en la atmósfera). Condiciones donde la formación de tales productos de corrosión insolubles no es posible llevan a tasas de corrosión mucho más altas, limitando la idoneidad del zinc como recubrimiento protector. Estas incluyen condiciones permanentemente húmedas o exposición a altas concentraciones de contaminantes industriales como dióxido de azufre. En estos entornos, se forman preferencialmente productos de corrosión solubles y pueden ser lavados por lluvia. Además de tasas de corrosión disminuidas, el zinc también proporciona protección catódica o sacrificial al acero subyacente. Donde rayado, astillado o cualquier otro daño al recubrimiento de zinc expone el acero, una forma especial de corrosión galvánica tiene lugar. El zinc, siendo un metal menos noble que el acero, se corroe preferencialmente, ayudando así a mantener la superficie de acero expuesta protegida.
Los recubrimientos de zinc se consumen de manera bastante homogénea durante la corrosión atmosférica. En consecuencia, en una aplicación dada, duplicar el espesor del recubrimiento normalmente también duplica el tiempo hasta que el zinc se consume y ocurre óxido rojo en el sustrato de acero. El zinc no es estable en entornos alcalinos y es atacado fácilmente en soluciones con valor de pH de 10 o superior.
Los métodos de recubrimiento de zinc son galvanizado electroquímico, galvanizado por inmersión en caliente, y sherardizado. El sherardizado es un método de recubrimiento de zinc que utiliza un proceso de difusión térmica.
Los recubrimientos de inmersión en caliente de aluminio (aluminizado) proporcionan a los aceros al carbono resistencia tanto a corrosión como a calor. En muchos entornos, el aluminio protege al acero galvánicamente de manera muy similar al zinc. Las aleaciones zinc-aluminio y aluminio-zinc también se aplican al acero por inmersión en caliente. El calentamiento de acero aluminizado resulta en la formación de un compuesto intermetálico hierro-aluminio que resiste la oxidación a temperaturas de hasta alrededor de 800 °C. El acero aluminizado se usa a menudo donde se necesita resistencia al calor, por ejemplo, en sistemas de escape automotrices.
Los recubrimientos de inmersión en caliente de estaño proporcionan un recubrimiento de barrera decorativo y no tóxico. El estaño no protege galvánicamente el sustrato de acero. Por esta razón, lacas u otros recubrimientos orgánicos a menudo se usan para llenar poros en el recubrimiento de estaño y proporcionar protección de barrera mejorada.
Los recubrimientos de inmersión en caliente de plomo a veces se usan en acero expuesto a humos de ácido sulfúrico u otros entornos químicos agresivos. La chapa Terne, un recubrimiento de aleación plomo-estaño, da más protección que recubrimientos de plomo puro y es soldable.
Los recubrimientos electroplateados se aplican al acero para resistencia a corrosión, apariencia, soldabilidad, u otros requisitos especiales. Una amplia variedad de materiales se electroplatean en acero, incluyendo zinc, aluminio, cromo, cobre, cadmio, estaño, y níquel. Recubrimientos multicapa también pueden aplicarse por electroplateado. Un ejemplo es el sistema de plateado cobre-níquel-cromo usado para molduras automotrices brillantes.
Metales revestidos (clad)
Los aceros al carbono pueden unirse a materiales más resistentes a la corrosión, como cobre y aceros inoxidables, por laminado en frío, laminado en caliente, prensado en caliente, unión por explosión, y unión por extrusión. El material compuesto laminar resultante tiene propiedades específicas no obtenibles en un solo material.
Recubrimientos por proyección térmica
Estos recubrimientos proporcionan protección efectiva a largo plazo contra corrosión para aceros en una amplia gama de entornos corrosivos. Se aplican por uno de varios procesos, incluyendo proyección por llama de alambre, proyección por llama de polvo, y proyección por arco eléctrico. Zinc, aluminio, y aleaciones zinc-aluminio son los materiales de recubrimiento más comunes aplicados por técnicas de proyección térmica. Aceros inoxidables austeníticos, bronces de aluminio, y materiales de recubrimiento MCrAlY (donde M = Co, Ni o Co/Ni) también se han usado para aplicaciones específicas. Para máxima resistencia a corrosión, los recubrimientos por proyección térmica se sellan con una capa superior orgánica. Los recubrimientos por proyección térmica se usan frecuentemente para protección contra corrosión en aplicaciones marinas.
Recubrimientos depositados por vapor
Estos se usan a veces para protección de acero al carbono, aunque el costo de tales recubrimientos puede ser muy alto. En deposición por vapor, ya sea deposición física por vapor o deposición química por vapor, el material de recubrimiento se transporta al sustrato en forma de átomos o moléculas individuales. Una amplia gama de materiales de recubrimiento puede aplicarse por deposición por vapor. Si se aplica a un espesor suficiente, el recubrimiento es esencialmente libre de poros y denso, proporcionando así excelente protección de barrera. Una aplicación bien conocida para recubrimientos depositados por vapor en acero es recubrimientos de aluminio depositados por vapor iónico en componentes de aviones y aeroespaciales de acero.
Recubrimientos de conversión fosfato o cromato
Estos se usan para mejorar la resistencia a la corrosión de aceros. Por sí mismos, proporcionan resistencia a corrosión ligeramente mejor que acero desnudo. Más a menudo, se usan junto con otro sistema de recubrimiento. Los recubrimientos de conversión se aplican después de galvanizado por inmersión en caliente y proporcionan buena protección contra corrosión cuando se recubren con un sistema de recubrimiento orgánico superior.
En el fosfatado, el acero se sumerge en una solución ácida que contiene sales de fosfato de metal (Zn, Fe). La solución reacciona con la superficie del acero formando una capa microcristalina de fosfatos en la superficie. Esto resulta en una superficie rugosa con excelentes propiedades de retención de aceite.
Recubrimientos orgánicos
Estos recubrimientos consisten en pinturas, que se usan más a menudo para protección contra corrosión de aceros que cualquier otro tipo de recubrimiento. Aplicados correctamente, las pinturas proporcionan excelente protección a un costo relativamente bajo. Una amplia variedad de materiales de recubrimiento y métodos de aplicación están disponibles para aplicaciones de pinturas.
Recubrimientos cerámicos
Los recubrimientos cerámicos usados para proteger acero incluyen cementos de silicato y esmaltes porcelánicos. Los revestimientos de cemento monolítico proporcionan buena resistencia a químicos y aislamiento térmico. Pueden aplicarse por colada o proyección. Los esmaltes porcelánicos son recubrimientos de vidrio que se funden en la superficie del acero a 425 °C o superior para proporcionar un recubrimiento vítreo con buena resistencia a corrosión y alta dureza. La composición del esmalte puede variarse para proporcionar propiedades deseadas, como resistencia mejorada a álcalis.
Recubrimientos de otros materiales no metálicos
Estos recubrimientos a veces se usan como recubrimientos o revestimientos para acero en aplicaciones de corrosión. Estos incluyen cauchos (tanto naturales como sintéticos) y otros elastómeros y materiales plásticos como epoxis, fenólicos, y vinílicos. Una amplia variedad de propiedades y resistencias a entornos específicos están disponibles. Los revestimientos de caucho se han usado durante muchos años en tanques de almacenamiento de acero para ácido clorhídrico y ácido sulfúrico. Los revestimientos plásticos se emplean para tanques de plateado y aplicaciones similares.
Recubrimientos multicapa
Cuando la protección contra corrosión proporcionada por el recubrimiento metálico no es suficiente, el acero puede protegerse adicionalmente por recubrimientos adicionales, principalmente pintura orgánica con o sin escamas metálicas. Un ejemplo de esto es el recubrimiento multicapa en elementos de fijación que consiste en un recubrimiento de aleación de Zn electroplateado con una capa superior orgánica adicional.
Proceso de manufactura
- Fibra de Carbono: Composición, Fabricación y Aplicaciones Futuras
- Detectores de Monóxido de Carbono: Tecnología, Diseño y Normas de Seguridad para Protección Doméstica
- Papel carbón: Historia, materiales y fabricación moderna
- Turbinas de reacción en energía hidroeléctrica: cómo generan electricidad
- Carbon M2: Síntesis Digital de Luz 20x Más Rápida para Piezas de Producción de Alta Resolución
- Prevención de Corrosión en Aluminio: Estrategias Comprobadas para Durabilidad Duradera
- WL 3.3354 Grado F – Aleación de Aluminio de Alta Resistencia y Resistente a la Corrosión
- Sanicro® 35: Acero Inoxidable Superaustenítico de Alta Resistencia a la Corrosión para Entornos Marinos y Químicos Extremos
- WL 3.3354 Grado O – Aleación de Magnesio de Alto Rendimiento para Entornos Corrosivos (AlMg5)
- Fibra de Carbono Explicada: Resistencia, Producción y Aplicaciones Industriales
- ¿Es conductiva la fibra de carbono? Entendiendo sus propiedades eléctricas y térmicas