



Recocido de Aceros: Mejora de Resistencia, Ductilidad y Conformabilidad
Recocido de aceros
Cuando un metal se trabaja en frío (deformado a temperatura ambiente), la microestructura se distorsiona severamente debido a una mayor densidad de dislocaciones resultante de la deformación. El trabajo en frío también se conoce como endurecimiento por trabajo o endurecimiento por deformación. A medida que un metal se trabaja en frío, la resistencia y dureza aumentan mientras la ductilidad disminuye. Eventualmente, es necesario recocer la pieza para permitir operaciones de conformado adicionales sin riesgo de rotura. Además, algunos aceros se fortalecen principalmente por trabajo en frío. En este caso, es importante que el acero no se ablande apreciablemente cuando se pone en servicio.
Los aceros trabajados en frío con microestructuras altamente distorsionadas están en un estado de alta energía y son termodinámicamente inestables. El recocido es el proceso de tratamiento térmico que ablanda un metal que ha sido endurecido por trabajo en frío. El recocido consta de tres etapas de proceso distintas: (i) recuperación, (ii) recristalización, y (iii) crecimiento de grano. Aunque una reducción en la energía almacenada proporciona la fuerza impulsora, el recocido normalmente no ocurre espontáneamente a temperatura ambiente. Esto se debe a que la reducción en la energía almacenada ocurre por difusión y la energía de activación necesaria para iniciar el proceso de difusión es normalmente insuficiente a temperatura ambiente. Por tanto, el calentamiento es necesario para proporcionar la energía de activación térmica necesaria para transformar el material a un estado de menor energía. A medida que se alivian las tensiones internas de la red durante el recocido, la resistencia disminuye mientras la ductilidad aumenta.
Recuperación
Durante la recuperación, hay una reorganización de defectos internos, conocidos como dislocaciones, en configuraciones de menor energía. Sin embargo, la forma y orientación del grano permanecen iguales. También hay una reducción significativa en tensiones residuales, pero la resistencia y ductilidad no se ven afectadas en gran medida. Debido a que hay una gran disminución en la tensión residual durante la recuperación, los procesos de tipo recuperación se realizan normalmente para reducir tensiones residuales, a menudo para prevenir agrietamiento por corrosión bajo tensión o minimizar distorsión. Durante operaciones de alivio de tensiones, la temperatura y el tiempo se controlan para que no haya una reducción mayor en resistencia o dureza.
Recristalización
Se caracteriza por la nucleación y crecimiento de granos libres de deformación a partir de la matriz del metal trabajado en frío. Durante la recristalización, los granos trabajados en frío severamente deformados son reemplazados por nuevos granos libres de deformación. Se forman nuevas orientaciones, nuevos tamaños de grano y nuevas morfologías de grano durante la recristalización. La fuerza impulsora para la recristalización es la energía almacenada restante que no se gasta durante la recuperación. La resistencia se reduce y la ductilidad aumenta a niveles similares a los del metal antes del trabajo en frío.
La recristalización se considera completa cuando las propiedades mecánicas del metal recristalizado se acercan a las del metal antes de ser trabajado en frío. La recristalización y el ablandamiento mecánico resultante cancelan completamente los efectos del trabajo en frío en las propiedades mecánicas de la pieza de trabajo. Una curva de recocido para una aleación, como un acero típico, muestra cambios mínimos en propiedades mecánicas durante la recuperación y grandes cambios en propiedades que ocurren durante la recristalización. Propiedades mecánicas como dureza, límite elástico, resistencia a la tracción, porcentaje de elongación y reducción de área cambian drásticamente en un rango de temperatura muy pequeño. Aunque propiedades físicas como la conductividad eléctrica sufren grandes aumentos durante la recuperación, también continúan aumentando durante la recristalización.
Crecimiento de grano
Es el crecimiento de algunos granos recristalizados, y solo puede ocurrir a expensas de otros granos recristalizados. Dado que el tamaño de grano fino conduce a la mejor combinación de resistencia y ductilidad, en casi todos los casos, el crecimiento de grano es un proceso indeseable. Aunque el crecimiento excesivo de grano puede ocurrir al mantener el material demasiado tiempo a la temperatura de recocido, normalmente es resultado de calentar a una temperatura demasiado alta.
Definición general
El recocido es un término genérico que denota un tratamiento que consiste en calentar y mantener a una temperatura adecuada seguido de enfriamiento a una velocidad apropiada, principalmente para el ablandamiento de materiales metálicos. Es un proceso que involucra calentamiento y enfriamiento, normalmente aplicado para producir ablandamiento. El término también se refiere a tratamientos destinados a alterar propiedades mecánicas o físicas, producir una microestructura definida, o eliminar gases. La temperatura de la operación y la velocidad de enfriamiento dependen del material que se recocina y del propósito del tratamiento.
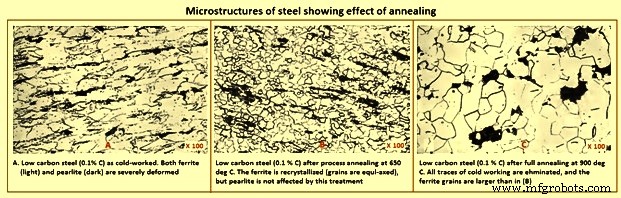
Generalmente, en aceros al carbono (C) ordinarios, el recocido produce una microestructura ferrítico-perlítica (Figura 1). Los aceros pueden recocerse para facilitar el trabajo en frío o mecanizado, mejorar propiedades mecánicas o eléctricas, o promover estabilidad dimensional. La elección de un tratamiento de recocido que proporcione una combinación adecuada de tales propiedades al mínimo costo a menudo implica un compromiso. Los términos usados para denotar tipos específicos de recocido aplicados a aceros son descriptivos del método usado, el equipo usado, o la condición del material después del tratamiento. La figura 1 muestra microestructuras de acero mostrando el efecto del recocido.
Principios metalúrgicos
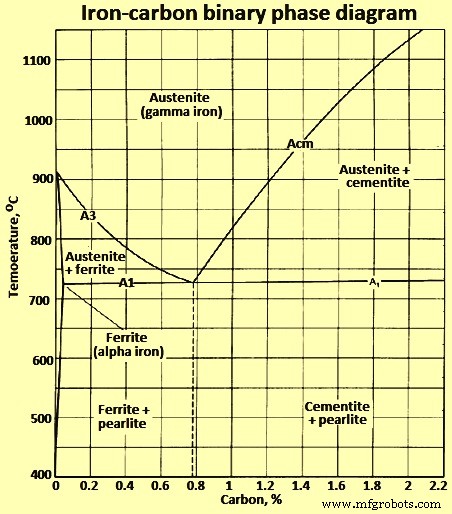
El diagrama de fases binario hierro-carbono (Figura 2) puede usarse para comprender mejor los procesos de recocido. Aunque ningún proceso de recocido alcanza nunca condiciones de equilibrio verdaderas, puede paralelizarlas estrechamente. Al definir los diversos tipos de recocido, se suelen usar las temperaturas de transformación o temperaturas críticas.
Temperaturas críticas
Las temperaturas críticas a considerar al discutir el recocido de acero son aquellas que definen el inicio y finalización de la transformación a o desde austenita. Para un acero dado, las temperaturas críticas dependen de si el acero se está calentando o enfriando. Las temperaturas críticas para el inicio y finalización de la transformación a austenita durante el calentamiento se denotan, respectivamente, por Ac1 y Ac3 para aceros hipoeutectoides y por Ac1 y Accm (o simplemente Acm) para aceros hipereutectoides. Estas temperaturas son más altas que las temperaturas críticas correspondientes para el inicio y finalización de la transformación desde austenita durante el enfriamiento, que se denotan, respectivamente, por Ar3 y Ar1 para aceros hipoeutectoides y por Arcm y Ar1 para aceros hipereutectoides. (La «c» y «r» en los símbolos derivan de las palabras francesas «chauffage» para calentamiento y «refroidissement» para enfriamiento). Estas temperaturas críticas convergen a los valores de equilibrio Ae1, Ae3 y Aecm a medida que las tasas de calentamiento o enfriamiento se vuelven infinitamente lentas. Las posiciones de las líneas Ae1, Ae3 y Aecm están cerca de las líneas A1, A3 y Acm más generales (es decir, cercanas al equilibrio) en el diagrama de fases binario hierro-carbono mostrado en la figura 2.
Diferentes elementos de aleación afectan distintamente estas temperaturas críticas. Como ejemplo, el cromo (Cr) eleva la temperatura eutectoide, temperatura A1, y el manganeso (Mn) la baja. Es posible calcular temperaturas críticas superiores e inferiores usando la composición química real del acero. Las ecuaciones que dan una temperatura crítica aproximada para un acero hipoeutectoide son: (i) Ac1 (°C) = 723 - 20,7(% Mn) - 16,9(% Ni) + 29,1(% Si) - 16,9(% Cr) con una desviación estándar de ±11,5 °C, y (ii) Ac3 (°C) = 910 - 203 %C - 15,2(% Ni) + 44,7(% Si) + 104(% V) + 31,5(% Mo) con una desviación estándar de ±16,7 °C.
La presencia de otros elementos de aleación también tiene efectos distintos en estas temperaturas críticas. Las temperaturas críticas de equilibrio normalmente se encuentran aproximadamente a medio camino entre las de calentamiento y enfriamiento a tasas iguales. Dado que el recocido puede involucrar varios rangos de tasas de calentamiento y enfriamiento en combinación con tratamientos isotérmicos, los términos específicos temperaturas A1, A3 y Acm se usan menos al discutir los conceptos básicos.
Ciclos de recocido
En la práctica, se usan ciclos térmicos específicos de una variedad casi infinita para lograr los diversos objetivos del recocido. Estos ciclos caen en varias categorías amplias que pueden clasificarse según la temperatura a la que se calienta el acero y el método de enfriamiento usado. La temperatura máxima puede ser: (i) por debajo de la temperatura crítica inferior, temperatura A1 (recocido subcrítico), (ii) por encima de temperatura A1 pero por debajo de la temperatura crítica superior, temperatura A3 en aceros hipoeutectoides, o Acm en aceros hipereutectoides (recocido intercrítico), o (iii) por encima de temperatura A3 (recocido completo).
Dado que algo de austenita está presente a temperaturas por encima de temperatura A1, la práctica de enfriamiento a través de la transformación es un factor crucial para lograr la microestructura y propiedades deseadas. En consecuencia, los aceros calentados por encima de temperatura A1 se someten ya sea a enfriamiento continuo lento o a tratamiento isoterma a alguna temperatura por debajo de temperatura A1 a la que la transformación a la microestructura deseada puede ocurrir en una cantidad razonable de tiempo.
Bajo ciertas condiciones, dos o más de tales ciclos pueden combinarse o usarse en sucesión para lograr los resultados deseados. El éxito de cualquier operación de recocido depende de la elección y control adecuados del ciclo térmico, basados en los principios metalúrgicos.
Recocido subcrítico
El recocido subcrítico no implica formación de austenita. La condición previa del acero se modifica por procesos activados térmicamente como recuperación, recristalización, crecimiento de grano y aglomeración de carburos. La historia previa del acero es, por tanto, un factor importante. En aceros hipoeutectoides laminados o forjados que contienen ferrita y perlita, el recocido subcrítico puede ajustar las durezas de ambos componentes, pero pueden necesitarse tiempos excesivamente largos a temperatura para un ablandamiento considerable.
El tratamiento subcrítico es más efectivo cuando se aplica a aceros endurecidos o trabajados en frío, que recristalizan fácilmente para formar nuevos granos de ferrita. La tasa de ablandamiento aumenta rápidamente a medida que la temperatura de recocido se acerca a temperatura A1. La práctica de enfriamiento desde la temperatura de recocido subcrítico tiene muy poco efecto en la microestructura establecida y propiedades resultantes.
Recocido intercrítico
La austenita comienza a formarse cuando la temperatura del acero supera temperatura A1. La solubilidad del C aumenta repentinamente (casi 1 %) cerca de temperatura A1. En aceros hipoeutectoides, la estructura de equilibrio en el rango intercrítico entre temperatura A1 y temperatura A3 consiste en ferrita y austenita, y por encima de temperatura A3 la estructura se vuelve completamente austenítica. Sin embargo, la mezcla de equilibrio de ferrita y austenita no se logra inmediatamente. Como ejemplo, la tasa de solución para acero eutectoide típico se muestra en la figura 3.
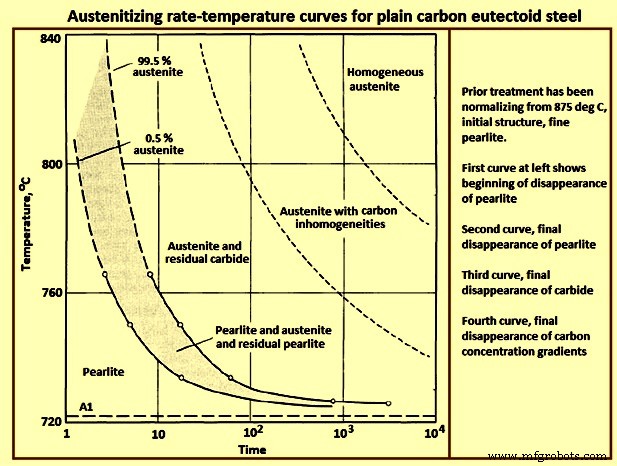
Los carburos no disueltos pueden persistir, especialmente si el tiempo de austenitización es corto o la temperatura está cerca de A1, causando que la austenita sea inhomogénea. En aceros hipereutectoides, carburos y austenita coexisten en el rango intercrítico entre temperatura A1 y temperatura Acm, y la homogeneidad de la austenita depende del tiempo y temperatura. El grado de homogeneidad en la estructura a la temperatura de austenitización es una consideración importante en el desarrollo de estructuras y propiedades recocidas. Las estructuras más homogéneas desarrolladas a temperaturas de austenitización más altas tienden a promover estructuras de carburos laminares en el enfriamiento, mientras que temperaturas de austenitización más bajas en el rango intercrítico resultan en austenita menos homogénea, lo que promueve la formación de carburos esferoidales.
La austenita formada cuando el acero se calienta por encima de temperatura A1 se transforma de nuevo a ferrita y carburo cuando el acero se enfría lentamente por debajo de temperatura A1. La tasa de descomposición de la austenita y la tendencia de la estructura de carburos a ser laminar o esferoidal dependen en gran medida de la temperatura de transformación. Si la austenita se transforma justo por debajo de temperatura A1, se descompone lentamente. El producto entonces puede contener carburos esferoidales relativamente gruesos o perlita laminar gruesa, dependiendo de la composición del acero y la temperatura de austenitización. Este producto tiende a ser muy blando.
Sin embargo, la baja tasa de transformación a temperaturas justo por debajo de temperatura A1 requiere tiempos de mantenimiento largos en tratamientos isotérmicos, o tasas de enfriamiento muy lentas en enfriamiento continuo, si se desea máxima blandura. Los tratamientos isotérmicos son más eficientes que el enfriamiento continuo lento en términos de lograr estructuras y blandura deseadas en la cantidad mínima de tiempo. A veces, sin embargo, el equipo disponible o la masa de la pieza de acero que se recocina pueden hacer que el enfriamiento continuo lento sea la única alternativa factible. A medida que la temperatura de transformación disminuye, la austenita normalmente se descompone más rápidamente, y el producto de transformación es más duro, más laminar y menos grueso que el producto formado justo por debajo de temperatura A1. A temperaturas de transformación aún más bajas, el producto se convierte en una mezcla mucho más dura de ferrita y carburo, y el tiempo necesario para la transformación isoterma completa puede aumentar de nuevo.
Los diagramas de temperatura-tiempo que muestran el progreso de la transformación de austenita bajo condiciones de transformación isoterma (IT) o continua (CT) para muchos aceros demuestran los principios anteriores. Estos diagramas IT o CT pueden ser útiles en el diseño de tratamientos de recocido para grados específicos de acero, pero su utilidad es limitada ya que la mayoría de los diagramas publicados representan transformación desde una condición completamente austenitizada, relativamente homogénea, que no siempre es deseable u obtenible en recocido.
En el proceso de recocido continuo, se usa una práctica de recocido intercrítico para desarrollar microestructuras bifásicas y trifásicas. En esta práctica, el acero se enfría rápidamente desde la temperatura intercrítica. El enfriamiento rápido causa la transformación de los charcos de austenita a martensita. La microestructura final consiste en islas de martensita en una matriz ferrítica. Dependiendo del contenido de aleación de los charcos de austenita y las condiciones de enfriamiento, la austenita no puede transformarse completamente y la microestructura consiste en regiones de martensita/austenita retenida en una matriz ferrítica.
Enfriamiento después de transformación completa
Después de que la austenita se ha transformado completamente, poco más de cambio metalúrgico puede ocurrir durante el enfriamiento a temperatura ambiente. Un enfriamiento extremadamente lento puede causar cierta aglomeración de carburos, y consecuentemente, un ligero ablandamiento adicional del acero, pero en este sentido, tal enfriamiento lento es menos efectivo que la transformación a alta temperatura. Por tanto, no hay razón metalúrgica para enfriamiento lento después de que la transformación se ha completado, y el acero puede enfriarse desde la temperatura de transformación tan rápido como sea factible para minimizar el tiempo total requerido para la operación.
Si se ha usado transformación por enfriamiento continuo lento, la temperatura a la que se puede detener el enfriamiento controlado depende de las características de transformación del acero. Sin embargo, la masa del acero o la necesidad de evitar oxidación son consideraciones prácticas que pueden requerir que el enfriamiento retardado continúe por debajo de la temperatura a la que cesa la transformación de austenita.
Efecto de la estructura previa
Cuanto más finos y uniformemente distribuidos están los carburos en la estructura previa, más rápida es la tasa a la que la austenita formada por encima de temperatura A1 se acerca a la homogeneidad completa. La estructura previa, por tanto, puede afectar la respuesta al recocido. Cuando se desean carburos esferoidales en la estructura recocida, a veces se usa precalentamiento a temperaturas justo por debajo de temperatura A1 para aglomerar los carburos previos con el fin de aumentar su resistencia a la solución en la austenita en el calentamiento posterior. La presencia de carburos no disueltos o gradientes de concentración en la austenita promueve la formación de una estructura esferoidal, en lugar de laminar, cuando la austenita se transforma. El precalentamiento para mejorar la esferoidización es aplicable principalmente a aceros hipoeutectoides pero también es útil para algunos aceros de baja aleación hipereutectoides.
Recocido supercrítico o completo
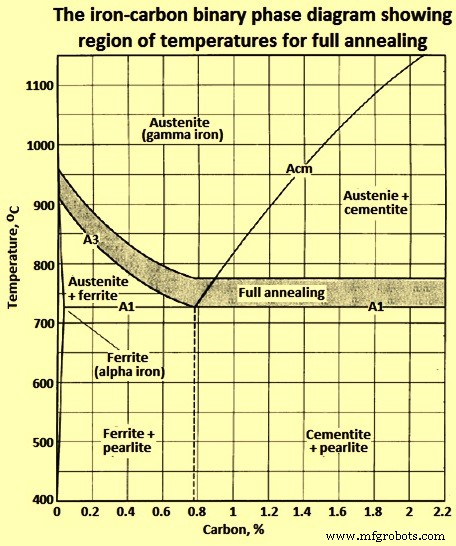
Una práctica común de recocido es calentar aceros hipoeutectoides por encima de la temperatura crítica superior (A3) para lograr austenitización completa. El proceso se llama recocido completo. En aceros hipoeutectoides (bajo 0,77 % C), el recocido supercrítico (es decir, por encima de temperatura A3) tiene lugar en la región de austenita (el acero es completamente austenítico a la temperatura de recocido). Sin embargo, en aceros hipereutectoides (por encima de 0,77 % C), el recocido tiene lugar por encima de temperatura A1, que es la región bifásica austenita-cementita. La figura 4 muestra el rango de temperatura de recocido para recocido completo superpuesto en el diagrama de fases binario hierro-carbono de la figura 2. En general, una temperatura de recocido de 50 °C por encima de temperatura A3 para aceros hipoeutectoides y temperatura A1 para aceros hipereutectoides es adecuada.
Tiempo de austenitización y acero blando muerto
Los aceros hipereutectoides pueden hacerse extremadamente blandos manteniendo durante largos períodos de tiempo a la temperatura de austenitización. Aunque el tiempo a la temperatura de austenitización puede tener solo un pequeño efecto en durezas reales (como un cambio de 241 HB a 229 HB), su efecto en mecanizabilidad o propiedades de conformado en frío puede ser apreciable. La austenitización a largo plazo es efectiva en aceros hipereutectoides ya que produce aglomeración de carburos residuales en la austenita. Carburos más gruesos promueven un producto final más blando. En aceros de bajo C, los carburos son inestables a temperaturas por encima de A1 y tienden a disolverse en la austenita, aunque la disolución puede ser lenta.
Los aceros que tienen contenidos de C aproximadamente eutectoides normalmente forman un producto de transformación laminar si se austenitizan por períodos muy largos. El mantenimiento a largo plazo a una temperatura justo por encima de temperatura A1 puede ser tan efectivo en disolver carburos y disipar gradientes de concentración de C como el mantenimiento a corto plazo a una temperatura más alta.
Principios orientadores para el recocido
Los principios metalúrgicos discutidos anteriormente se han incorporado en las siguientes siete reglas, que pueden usarse como guías para el desarrollo de programas de recocido exitosos y eficientes.
- Regla 1: Cuanto más homogénea es la estructura del acero austenitizado, más completamente laminar es la estructura del acero recocido. Por el contrario, cuanto más heterogénea es la estructura del acero austenitizado, más casi esferoidal es la estructura de carburos recocida.
- Regla 2: La condición más blanda en el acero normalmente se desarrolla austenitizando a una temperatura menor de 55 °C por encima de temperatura A1 y transformando a una temperatura (normalmente) menor de 55 °C por debajo de temperatura A1.
- Regla 3: Dado que pueden necesitarse tiempos muy largos para transformación completa a temperaturas menores de 55 °C por debajo de temperatura A1, permita que la mayor parte de la transformación ocurra a la temperatura más alta, donde se forma un producto blando, y complete la transformación a una temperatura más baja, donde el tiempo necesario para completarla es corto.
- Regla 4: Después de que el acero ha sido austenitizado, enfríe a la temperatura de transformación tan rápido como sea factible para minimizar la duración total de la operación de recocido.
- Regla 5: Después de que el acero se ha transformado completamente, a una temperatura que produce la microestructura y dureza deseadas, enfríe a temperatura ambiente tan rápido como sea factible para disminuir aún más el tiempo total de recocido.
- Regla 6: Para asegurar un mínimo de perlita laminar en las estructuras de aceros herramienta de 0,7 % C a 0,9 % C y otros aceros de baja aleación de carbono medio recocidos, se precalienta durante varias horas a una temperatura alrededor de 28 °C por debajo de la temperatura crítica inferior (A1) antes de austenitizar y transformar como de costumbre.
- Regla 7: Para obtener dureza mínima en aceros herramienta de aleación hipereutectoides recocidos, calentar a la temperatura de austenitización por un tiempo largo (alrededor de 10 a 15 horas), luego transformar como de costumbre.
Estas reglas se aplican más efectivamente cuando las temperaturas críticas y características de transformación del acero se han establecido y cuando la transformación por tratamiento isoterma es factible.
Temperaturas de recocido
Desde un punto de vista práctico, la mayoría de las prácticas de recocido se han establecido por experiencia. Para muchas aplicaciones de recocido, es suficiente simplemente especificar que el acero se enfríe en el horno desde una temperatura de recocido (austenitización) designada.
Los ciclos de calentamiento que utilizan temperaturas de austenitización en los extremos superiores de los rangos normales resultan en estructuras perlíticas. Estructuras predominantemente esferoidizadas se obtienen cuando se usan temperaturas más bajas. Cuando se recocina acero de aleación para obtener una microestructura específica, se necesita mayor precisión al especificar temperaturas y condiciones de enfriamiento para el recocido.
Para la mayoría de los aceros, el recocido puede hacerse calentando a la temperatura de austenitización y luego enfriando en el horno a una tasa controlada o enfriando rápidamente a, y manteniendo en, una temperatura más baja para transformación isoterma. Ambos procedimientos resultan en dureza virtualmente igual. Sin embargo, se necesita considerablemente menos tiempo para la transformación isoterma.
Uniformidad de temperatura
Una contribución potencial al fallo de una operación de recocido es la falta de conocimiento de la distribución de temperatura dentro de la carga de acero en el horno. Los hornos lo suficientemente grandes para recocer alrededor de 20 toneladas de acero a la vez no son infrecuentes. En algunas forjas grandes, las piezas de trabajo pueden pesar más de 300 toneladas. Cuanto más grande el horno, más difícil es establecer y mantener condiciones de temperatura uniformes a lo largo de la carga, y más difícil es cambiar la temperatura del acero durante el calentamiento o enfriamiento.
Los termopares del horno indican la temperatura del espacio encima, debajo o al lado de la carga, pero esta temperatura puede diferir en 28 °C o más de la temperatura del acero mismo, especialmente cuando el acero está en un tubo o caja, o cuando barra o tira se empaqueta en una carga densa en atmósfera neutra. Cuando existen estas condiciones, la distribución de temperatura a lo largo de la carga durante el calentamiento y enfriamiento debe establecerse colocando termopares entre las barras, forjados, bobinas, etc. Una buena práctica es soldar por puntos un termopar a la pieza de trabajo o usar termopares incrustados (termopares colocados en agujeros taladrados en la pieza de trabajo). La regulación del horno durante la operación de recocido debe basarse en las temperaturas indicadas por estos termopares, que están en contacto real con el acero, en lugar de en las temperaturas indicadas por los termopares del horno.
Esferoidización
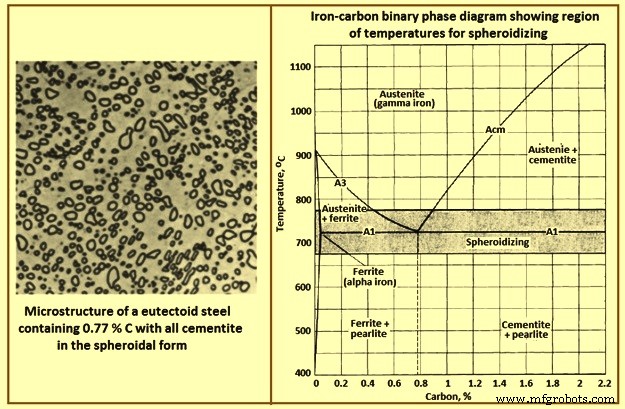
La mayoría de la actividad de esferoidización se realiza para mejorar la conformabilidad en frío de los aceros. También se realiza para mejorar la mecanizabilidad de aceros hipereutectoides, así como aceros herramienta. Una microestructura esferoidizada es deseable para conformado en frío ya que reduce el esfuerzo de fluencia del material. El esfuerzo de fluencia está determinado por la proporción y distribución de ferrita y carburos. La resistencia de la ferrita depende de su tamaño de grano y la tasa de enfriamiento. Si los carburos están presentes como láminas en perlita o esferoides afecta totalmente la conformabilidad del acero. Los aceros pueden esferoidizarse, es decir, calentarse y enfriarse para producir una estructura de carburos globulares en una matriz ferrítica.
La figura 5 muestra microestructura de un acero eutectoide que contiene 0,77 % C con toda la cementita en forma esferoidal. La esferoidización puede tener lugar por muchos métodos: (i) mantenimiento prolongado a una temperatura justo por debajo de Ae1, (ii) calentamiento y enfriamiento alternados entre temperaturas justo por encima de Ac1 y justo por debajo de Ar1, (iii) calentamiento a una temperatura justo por encima de Ac1, y luego enfriamiento muy lento en el horno o mantenimiento a una temperatura justo por debajo de Ar1, (iv) enfriamiento a una tasa adecuada desde la temperatura mínima a la que todo el carburo se disuelve para prevenir la reformación de una red de carburos, y luego recalentamiento de acuerdo con el primer o segundo método anterior (aplicable a acero hipereutectoide que contiene una red de carburos). La figura 5 muestra el rango de temperaturas usadas para esferoidización de aceros hipoeutectoides e hipereutectoides. Las tasas de esferoidización proporcionadas por estos métodos dependen algo de la microestructura previa, siendo mayores para estructuras templeadas en las que la fase de carburo es fina y dispersa. El trabajo en frío previo también aumenta la tasa de la reacción de esferoidización en un tratamiento de esferoidización subcrítico.
Cabe señalar que es difícil establecer designaciones consistentes para temperaturas críticas. En discusiones sobre calentamiento con mantenimiento prolongado, las temperaturas críticas de interés son las temperaturas de equilibrio Ae1 y Ae3. La terminología se vuelve más arbitraria en discusiones de calentamiento y enfriamiento a tasas no especificadas y para tiempos de mantenimiento no especificados.
El efecto de la microestructura previa en la esferoidización puede verse dando el mismo ciclo de calentamiento tiempo/temperatura a dos muestras (una con microestructura martensítica previa, y la segunda con microestructura ferrita-perlita previa) y manteniendo ambas muestras durante 21 horas a 700 °C. Se ve que la esferoidización ha ocurrido en la muestra de acero con microestructura martensítica previa. Por otro lado, acaba de comenzar en el mismo acero con microestructura ferrita-perlita previa. Se ve que después de 200 horas a 700 °C, el proceso de esferoidización está casi completado en el acero ferrita-perlita previo. Sin embargo, aún se pueden ver rastros de áreas perlíticas.
Para esferoidización completa, se usan temperaturas de austenitización ligeramente por encima de temperatura Ac1 o alrededor de la mitad entre Ac1 y Ac3. Si se va a usar una temperatura ligeramente por encima de Ac1, se necesitan buenas características de carga y controles de temperatura precisos para resultados adecuados, de lo contrario, es concebible que no se alcance Ac1 y que no ocurra austenitización.
Los aceros de bajo C rara vez se esferoidizan para mecanizado, porque en condición esferoidizada son excesivamente blandos y «pegajosos», cortando con virutas largas y tenaces. Cuando los aceros de bajo C se esferoidizan, generalmente es para permitir deformación severa. Por ejemplo, cuando se produce tubería de acero al 0,2 % C por estirado en frío en dos o tres pasadas, se logra una estructura esferoidizada si el material se recocina durante 0,5 a 1 hora a 690 °C después de cada pasada. El producto final tiene una dureza de aproximadamente 163 HB. Las tuberías en esta condición pueden soportar deformación severa durante conformado en frío posterior. Al igual que con muchos otros tipos de tratamiento térmico, la dureza después de esferoidizar depende del contenido de C y aleación. Aumentar el C o contenido de aleación, o ambos, resulta en un aumento en la dureza esferoidizada, que generalmente varía de 163 HB a 212 HB.
Recocido de proceso
A medida que la dureza del acero aumenta durante el trabajo en frío, la ductilidad disminuye y la reducción en frío adicional se vuelve tan difícil que el material de acero debe recocerse para restaurar su ductilidad. Tal recocido entre pasos de procesamiento se conoce como recocido en proceso o simplemente recocido de proceso. Puede consistir en cualquier tratamiento apropiado. En la mayoría de los casos, sin embargo, un tratamiento subcrítico es adecuado y menos costoso, y el término «recocido de proceso» sin más calificación normalmente se refiere a un recocido subcrítico en proceso. La figura 6 muestra el rango de temperaturas típicamente usadas para recocido de proceso. Frecuentemente es necesario especificar recocido de proceso para piezas que se conforman en frío por estampado, embutición o extrusión. Los aceros de alto C y aleación trabajados en caliente también se recocen en proceso para prevenir agrietamiento y ablandarlos para cizallado, torneado o enderezado.
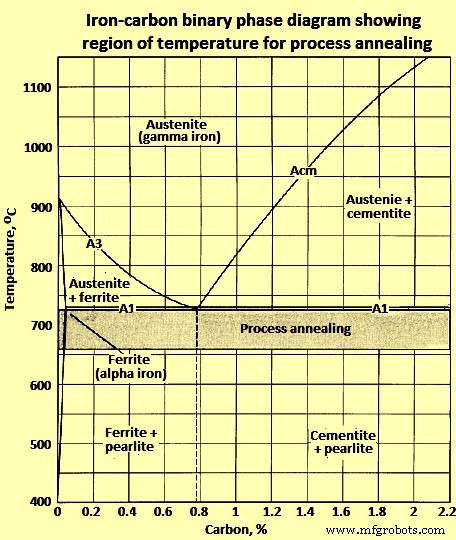
El recocido de proceso normalmente consiste en calentar a una temperatura por debajo de Ae1, mantener durante un tiempo apropiado y luego enfriar, usualmente en aire. En la mayoría de los casos, calentar a una temperatura entre 10 °C y 20 °C por debajo de Ae1 produce la mejor combinación de microestructura, dureza y propiedades mecánicas. Los controles de temperatura son necesarios solo para prevenir calentar el material por encima de Ae1 y así derrotar el propósito del recocido.
Cuando el recocido de proceso se realiza meramente para ablandar un material para operaciones como aserrado en frío y cizallado en frío, temperaturas bien por debajo de Ae1 normalmente se usan y controles estrictos son innecesarios.
En la industria del alambre, el recocido de proceso se usa como tratamiento intermedio entre el estirado del alambre a un tamaño ligeramente mayor que el tamaño final deseado y el estirado de una reducción ligera al tamaño final. El alambre así hecho se conoce como alambre recocido en proceso. El recocido de proceso se usa también en la producción de alambre lo suficientemente blando para embutición severa y para permitir el estirado de tamaños más pequeños de alambre de acero de bajo C y medio C que no pueden estirarse al tamaño pequeño deseado directamente desde la varilla laminada en caliente. El recocido de proceso es más satisfactorio que el recocido de esferoidización para un material que, debido a su composición o tamaño (o ambos), no puede estirarse al tamaño final porque le falta ductilidad o no cumple requisitos físicos. Además, el material que se cizalla en frío durante el procesamiento se recocina en proceso para elevar la ductilidad de la superficie cizallada a un nivel adecuado para procesamiento adicional.
Estructuras recocidas para mecanizado
Diferentes combinaciones de microestructura y dureza, consideradas juntas, son significativas en términos de mecanizabilidad. Basado en muchas observaciones, la microestructura óptima para mecanizar aceros de diversos contenidos de carbono se da en la Tabla 1.
| Tabla 1: Microestructura óptima para mecanizar aceros de diversos contenidos de carbono | ||
|---|---|---|
| Nº | Carbono % | Microestructura óptima |
| 1 | 0,06-0,2 | Tal como laminado (más económico) |
| 2 | 0,2-0,3 | Bajo 75 mm diámetro - normalizado, 75 mm diámetro y superior - tal como laminado |
| 3 | 0,3-0,4 | Recocido, para producir perlita gruesa, ferrita mínima |
| 4 | 0,4-0,6 | Perlita laminar gruesa a carburos esferoidizados gruesos |
| 5 | 0,6-1,0 | 100 % carburos esferoidizados, gruesos a finos |
El tipo de operación de mecanizado también es un factor. Por ejemplo, ciertos engranajes se hacen de tubo de acero grado 5160 por la operación dual de mecanizado en tornos automáticos y brochado de ranuras transversales. Las operaciones de torno automático son más fáciles con material completamente esferoidizado, pero una estructura perlítica es más adecuada para brochado. Una estructura semi-esferoidizada resultó ser un compromiso satisfactorio.
Las estructuras semi-esferoidizadas pueden lograrse austenitizando a temperaturas más bajas, y a veces a tasas de enfriamiento más altas, que las usadas para lograr estructuras perlíticas. La estructura semi-esferoidizada del tubo de acero grado 5160 mencionado se logra calentando a 790 °C y enfriando a 28 °C/hora a 650 °C. Para este acero, austenitizar a una temperatura de alrededor de 775 °C resulta en más esferoidización y menos perlita.
Los aceros de carbono medio son mucho más difíciles de esferoidizar completamente que los aceros de alto C como grados 1095 y 52100. En ausencia de carburos en exceso para nucleación y promover la reacción de esferoidización, es más difícil lograr libertad completa de perlita en ciclos de tratamiento térmico prácticos. En niveles de C más bajos, estructuras que consisten en perlita gruesa en una matriz de ferrita frecuentemente se encuentran que son las más mecanizables. En algunos aceros de aleación, este tipo de estructura se logra mejor calentando a temperaturas bien por encima de Ac3 para establecer un tamaño de grano de austenita grueso, luego manteniendo por debajo de Ar1 para permitir que se forme perlita laminar gruesa. Este proceso a veces se conoce como recocido cíclico o recocido laminar. Por ejemplo, engranajes forjados de acero grado 4620 se calientan rápidamente en un horno de 5 zonas a 980 °C, enfriados a 625-640 °C en una zona refrigerada por agua, y mantenidos a esa temperatura durante 120-150 minutos. La estructura resultante es perlita laminar gruesa en una matriz de ferrita y tiene una dureza de 140-146 HB.
Proceso de manufactura
- Helicóptero: Aeronave de Ala Rotativa Versátil para Despegue Vertical y Vuelo Estacionario Preciso
- Invernada esencial de excavadoras: Protege tu máquina y operadores del clima frío
- Cincel Frío: Definición, Usos y Ventajas
- Recocido Explicado: Reducción de Dureza y Mejora de la Durabilidad del Metal
- AuAg20Cu10: Aleación Premium Oro-Plata-Cobre 0% Trabajada en Frío para Aplicaciones de Contacto Duraderas
- Oro (Au) trabajado en frío al 30 %: Resistencia mejorada, ductilidad y potencial de aleación
- Oro (Au) trabajado en frío al 50 %: Resistencia mejorada y aleación versátil
- Oro (Au) – 0 % Trabajado en Frío: Metal Puro sin Alterar
- Oro (Au) 10 % Trabajado en Frío: Calidad Premium y Mejor Trabajabilidad
- Oro (Au) 20 % Trabajado en Frío – Resistencia Superior y Versatilidad
- Sanicro 30 Endurecido por Frío – Aleación para Aplicaciones Nucleares de Alta Temperatura