



Defectos Comunes en la Colada Continua de Acero: Causas y Prevención
Defectos en Aceros de Colada Continua
La colada continua (CC) es el proceso que convierte el acero líquido en un producto sólido principalmente en forma de planchón (grueso o delgado), blumón o blumones. Es una de las tecnologías progresivas de fabricación de acero que produce un producto colado de una sección transversal deseada en longitud indefinida. El proceso CC requiere estricta observancia de procedimientos operativos, normas tecnológicas y técnicas avanzadas de producción y control. A pesar de estas medidas, la ocurrencia de defectos en el producto de CC no puede descartarse por completo. La formación y el tipo de defectos dependen del estado del equipo de la máquina de CC, la forma y tamaño del producto colado, el grado de acero, las condiciones tecnológicas de colada como temperatura y velocidad de colada, la oscilación y refrigeración del molde, la calidad y propiedades del polvo de colada, etc.
Un defecto en un producto de CC puede definirse como una desviación en la apariencia, forma, dimensión, macroestructura y/o propiedades químicas cuando se compara con las especificaciones dadas en las normas técnicas u otros documentos normativos en vigor. Los defectos se detectan después de la colada en el producto de CC a través de inspección visual de su superficie en las camas de enfriamiento, comprobando la calidad superficial nuevamente por inspección visual en las camas de inspección, o comprobando el análisis químico y la macroestructura de las muestras de prueba en los laboratorios.
Impacto y Causas de los Defectos
Los defectos de los productos de CC generados durante el proceso de solidificación y enfriamiento conducen a pérdida o desvío de material de primera para procesamiento o venta posterior. Para prevenir estas pérdidas, es necesario analizar las causas de la ocurrencia de defectos para tomar acción preventiva adoptando tecnologías metalúrgicas preventivas y soluciones constructivas. También es necesario segregar y remover el producto defectuoso del material de primera.
Un defecto no siempre es consecuencia de una causa única. Muchas veces, el defecto es el resultado de múltiples causas interaccionantes que dependen de un número variable de parámetros. Defectos similares pueden tener una o más razones diferentes, mientras que diferentes defectos pueden tener una o más causas comunes.
Los defectos de los productos de CC se forman durante el proceso de producción debido a varios factores que incluyen factores relacionados con el material, velocidades y temperaturas de colada, oscilación del molde, polvo de colada, coeficiente de segregación de elementos solutos, transformación de fase, y tensiones mecánicas y térmicas. Las tensiones mecánicas se crean debido a fricción, presión ferroestática, operaciones de curvado y enderezado, y presión de rodillos. Las tensiones térmicas son debidas a enfriamiento no uniforme en el molde y/o zona secundaria. Controlar el flujo de agua que impacta la superficie del hilo y minimizar el recalentamiento del hilo puede reducir las tensiones térmicas.
Los factores relacionados con el material incluyen transformación de fase delta a gamma, alto azufre y baja relación manganeso/azufre, alto potencial de oxígeno del acero líquido, alto sobrecalentamiento, y presencia de inclusiones en el acero líquido. En la transformación de delta (ferrita) a gamma (austenita), tienen lugar cambios de volumen y deformaciones, que disminuyen la tasa de transferencia de calor de la carcasa solidificada al molde. Esto resulta en un espesor no uniforme de la carcasa de acero solidificado. Los aceros con contenido de carbono de 0,09 % a 0,15 %, llamados aceros peritecticos, son susceptibles a la formación de defectos, usualmente grietas longitudinales.
Las altas velocidades de colada disminuyen el espesor de la zona de enfriamiento, que puede romperse en condiciones extremas. El debilitamiento de la zona de enfriamiento también es soportado por la presencia de partículas no metálicas gruesas y marcas de oscilación. Las altas temperaturas de colada (mayor sobrecalentamiento) aumentan las temperaturas superficiales del hilo. La piel formada se sobrecalienta y entonces se crea tensión térmica y de tracción, que causa la formación de grietas y defectos de la piel.
La temperatura de colada del acero líquido debe mantenerse por encima de la temperatura de liquidus. La diferencia entre la temperatura de colada y la temperatura de liquidus se llama sobrecalentamiento. El sobrecalentamiento del acero líquido juega un papel importante en la formación de defectos y es necesario controlarlo.
Las deformaciones mecánicas resultan debido a lubricación insuficiente y durante el enderezado del hilo. Actúan en las direcciones longitudinal y transversal. La tensión térmica actúa en la dirección transversal cuando el hilo se enfría rápidamente y esta es la causa de la formación de los defectos.
La oscilación regular del molde previene que el metal fundido se pegue al molde. A una baja frecuencia de oscilación del molde, la piel puede romperse, o se pueden formar grietas superficiales y marcas de oscilación. La formación de defectos puede evitarse con una frecuencia de oscilación del molde aumentada y una velocidad de colada estabilizada.
Clasificación de Defectos
Hay varios defectos que pueden encontrarse en un producto de CC. Los defectos en los productos de CC que surgen durante el proceso de colada continua de acero pueden clasificarse como: (i) defectos superficiales, (ii) defectos internos, (iii) defectos de forma, (iv) defectos mecánicos, y (v) desviaciones de la composición química prescrita del acero.
Los defectos superficiales pueden ser grietas longitudinales en cara media y esquinas, grietas transversales en cara media y esquinas, y marcas de oscilación profundas. Los defectos internos pueden ser grietas en punto medio, grietas en punto triple, grietas en línea central, grietas diagonales, segregación central y porosidad, inclusión de fundente de colada, y sopladuras. Los defectos de forma son rombicidad y ovalidad de depresión longitudinal.
Los defectos superficiales en productos de CC necesitan rectificado superficial costoso y que consume tiempo, y en casos severos, incluso degradación o rechazo. El patio de reacondicionamiento es a menudo un cuello de botella en el proceso, y el costo asociado con la eliminación de estos defectos por rectificado también es alto.
Las grietas son aberturas encontradas en la superficie del producto de CC con longitud y profundidad variable y a veces pueden extenderse en todo el producto de CC en un hilo o incluso en toda la colada. Las grietas no siempre son rectas. A veces están interrumpidas y continúan más adelante en forma de zigzag. Tomando en cuenta la dirección en que se forman, las grietas se llaman longitudinales, transversales o grietas en estrella.
Descripción de Defectos Principales
- Grietas longitudinales — Se forman en la dirección de extracción del acero. La presencia de este defecto causa rechazo del producto de CC. Las grietas longitudinales ocurren principalmente debido a: (i) enfriamiento primario no uniforme en el molde, (ii) flujo turbulento de acero líquido y variación del nivel del menisco en el molde, (iii) enfriamiento secundario no uniforme o muy intensivo, (iv) variación en el coeficiente de conductividad térmica a lo largo de la longitud del molde causando desgaste desigual y avanzado del molde, (v) colada de acero líquido con alto sobrecalentamiento, (vi) alta velocidad de colada, y (vii) uso de polvo de colada con características inadecuadas.
- Grietas transversales — Estas grietas suelen aparecer debido a las tensiones en la dirección longitudinal del hilo. Normalmente estas grietas se rectifican dentro de los límites permisibles prescritos siempre que no sean profundas. Las grietas transversales aparecen debido a: (i) tensiones térmicas, (ii) variación en el nivel del menisco, (iii) presencia de segregación en el fondo de la marca de oscilación, y (iv) fricción del hilo en el molde.
- Grietas en esquinas — Son grietas presentes en el borde del producto de acero colado. Aparecen debido a altas variaciones de temperatura en el acero líquido, mayor contenido de aluminio en el acero, mayor nivel de azufre en el acero, temperatura no uniforme en los bordes, fricción excesiva en los bordes durante la colada debido a distribución no uniforme de polvo de colada, y menor sobrecalentamiento del acero.
- Grietas en estrella — Estas grietas son muy finas y causadas por la naturaleza frágil del hilo a altas temperaturas. Son visibles solo en superficie libre de escoria. La superficie se suele rectificar localmente para eliminar el defecto. El enfriamiento local intenso y la presencia de cobre en el contorno de grano austenítico causan grietas en estrella. Para evitar las grietas en estrella en el producto colado es necesario tener: (i) correlación correcta entre el flujo de pulverización y la velocidad de colada, (ii) una capa uniforme de polvo de colada fundido entre el hilo y el molde, (iii) enfriamiento secundario moderado del hilo para evitar el aumento de la tensión térmica.
- Depresiones — Son deformaciones locales en la superficie colada. Las depresiones pueden ser longitudinales o transversales. Las depresiones longitudinales aparecen como zanjas poco profundas orientadas a lo largo de la longitud del producto colado. Ocurren debido a la transferencia de calor no uniforme en el molde. Estas depresiones pueden controlarse con enfriamiento uniforme en el molde, centrado del chorro de acero líquido en el molde, control de las fluctuaciones del nivel de acero en el molde, uso de polvo de colada con viscosidad y características de fusión adecuadas, y monitoreo regular del grado y uniformidad del desgaste del molde. Las depresiones transversales pueden ocurrir cíclicamente a lo largo de la longitud del hilo. Los aceros peritecticos con bajo carbono y alto contenido de manganeso y los aceros inoxidables son sensibles a este defecto. Las depresiones transversales pueden ser causadas por fluctuaciones en el nivel del molde, gran cantidad de polvo de colada, y por la turbulencia del acero en el nivel sub-menisco. Estas depresiones se controlan controlando el nivel de acero en el molde, teniendo el cono del molde adecuado, uso de polvo de colada con viscosidad y características de fusión adecuadas, y posicionamiento correcto de la boquilla de entrada y su soporte.
- Sopladuras — Son cavidades en la superficie exterior del producto colado y a menudo están asociadas con inclusiones. Son causadas por presencia de gases en el acero, humedad y calidad del polvo de colada, variación en el nivel del molde, presencia de humedad en el revestimiento refractario de la cuba. Las sopladuras se controlan con desoxidación suficiente del acero, uso de polvo de colada seco, uso de polvo de colada compatible con el grado de acero, temperatura y velocidad de colada, control de fluctuaciones del nivel del molde, control de la profundidad de inmersión de la boquilla, evitando el alto sobrecalentamiento y evitando la espuma de escoria alrededor de la boquilla.
- Interrupciones en la continuidad física del producto colado — Este defecto ocurre cuando hay una pausa en el proceso de colada. A menudo ocurre cuando hay un cambio de colada durante el modo de operación en secuencia. Este defecto es causado por una interrupción corta del proceso de colada y ocurre cuando hay un cambio repentino en la velocidad de colada causado por variaciones de temperatura de acero en la cuba, por variaciones de nivel de acero en el molde, obstrucción de la boquilla debido a altos niveles de alúmina, o por variaciones del modo de colada. Las medidas correctivas son mantenimiento de una velocidad de colada constante, un rango estrecho de variación de temperatura en la cuba, y nivel de acero en la cuba dentro de los límites prescritos.
- Defectos de manchas de escoria — Este defecto es causado por la penetración de escoria de cuba en el producto colado. Es causado por alto nivel de escoria en la cuba, aumento en el porcentaje de oxígeno activo en el acero, descenso del nivel de acero en la cuba resultando en entrada de escoria al molde, y alta viscosidad del polvo de colada.
Algunos de los defectos de colada en un planchón y un blumón se muestran en la Fig. 1.
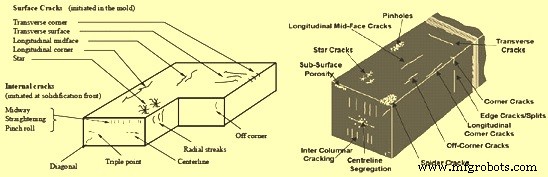
Fig. 1 Algunos defectos de colada en planchón y blumón
Proceso de manufactura
- Detección y Control de Inclusiones en Acero de Colada Continua para Calidad Superior
- Optimización de la colada continua con enfriamiento por niebla de aire: Eficiencia y calidad
- Polvos para Molde de Colada Continua Premium para Producción Superior de Acero
- El distribuidor (tundish): Clave para la calidad en la colada continua de acero
- Guía esencial del vaciado continuo de acero: Proceso y beneficios
- Fundición de Hierro Gris (CI): Composición, Color y Prevención de Grietas
- AMPCO® 25 Colada continua: Aleación de alto rendimiento para fabricación de matrices de precisión
- Aleación AMPCO® 18 de Colada Continua – Resistencia Superior, Fatiga y Tratamiento Térmico
- AMPCO® 22 Colada Continua – Aleación Dúplex con Dureza, Compresión y Resistencia al Desgaste Excepcionales
- AMPCO® 21 Fundición Continua: Aleación de Alta Resistencia al Desgaste
- AMPCO® 18.23 Bronce Fundido Continuo: Resistencia Superior y Resistencia al Desgaste