



Dominando Defectos de Fundición: Cuándo Devolver o Retrabajar una Fundición
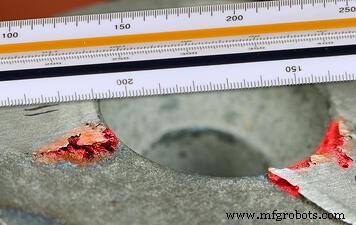
La fundición de metales es una industria manufacturera moderna, y los productos fundidos se utilizan en el 90% de los bienes duraderos, desde postes de luz hasta transbordadores espaciales. Aun así, ninguna fundición es perfecta. Incluso con innovaciones recientes en simulación y tecnología de proceso, casi todo producto fundido contendrá algún nivel de defecto. Una comprensión clara de los defectos de fundición es vital para cualquier cliente de fundición, ya que ayuda a guiar expectativas realistas al trabajar con una instalación de fundición.
Si bien las instalaciones de fundición experimentadas son hábiles en encontrar un equilibrio entre costo y calidad, los compradores deben estar estrechamente involucrados en determinar niveles admisibles de defectos en productos entregables.
Defectos Comunes de Fundición
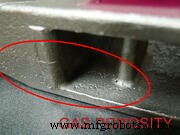
Algunos de los tipos más comunes de defectos de fundición son la porosidad y las inclusiones. La porosidad puede ser causada por gas en la aleación, en cuyo caso los defectos resultantes son típicamente pequeños, defectos negativos de forma elíptica. La porosidad también puede resultar de contracción, que ocurre cuando hay material de alimentación insuficiente en ciertas áreas. En algunos casos, la porosidad incluso puede ser causada por inclusiones u óxidos que abren camino dentro del molde.
 En fundición en arena y fundición de inversión, es relativamente común ver inclusiones de piezas del molde que se rompen durante el vertido, o que se queman en el lado de una fundición. En fundición de inversión, las inclusiones de cubierta aparecen como pequeñas piezas de cerámica incrustadas en la parte solidificada. Las fundiciones con molde de cubierta a veces muestran quemado, donde la arena del molde se une con la aleación para que no pueda removerse durante el desmoldeo. Las inclusiones a menudo son reparadas por fundiciones antes de enviar al cliente, y en muchos casos niveles bajos de inclusiones son admisibles en un producto final.
Defectos que son más a menudo retornables incluyen grietas en caliente, solapado en frío, flexión, llenado incompleto y fuga. Las grietas en caliente son grietas que se forman en una fundición debido a puntos sobrecalentados en el molde. El solapado en frío puede ocurrir si la temperatura o tasa de vertido no están optimizadas, y aparece como una división en la fundición donde un lado se enfrió demasiado antes de encontrarse con el otro. La flexión puede ocurrir en casi cualquier proceso de fundición, pero es más común con moldes reutilizables, como en moldeo permanente. El llenado incompleto ocurre cuando el metal fundido no llena la cavidad del molde. Esto puede resultar de un molde inclinado, un vertido insuficiente o temperatura de vertido inadecuada. Particularmente en fundición en arena, la fuga también puede ser un defecto común. La fuga ocurre cuando el metal escapa del molde, ya sea debido a un molde dañado o un sello inadecuado entre la cope y drag.
Prevención o Reparación de Defectos de Fundición
Si los defectos resultan en devoluciones o chatarra interna, las instalaciones de fundición ajustarán flujos de trabajo para reducir o eliminar su incidencia. Los procesos de fundición y medidas de desgasificación pueden ajustarse para reducir la porosidad de gas. La porosidad por contracción puede prevenirse diseñando esquinas con radios más grandes, o optimizando temperaturas de molde y vertido. Las inclusiones pueden reducirse removiendo escoria más a fondo durante la fundición, o recubriendo moldes para que permanezcan intactos hasta el desmoldeo. Los llenados incompletos a menudo son causados por errores en el proceso de vertido, y pueden corregirse mediante instrucción.
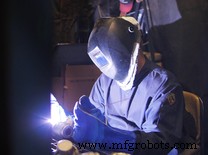
Dependiendo del tipo, severidad y frecuencia de defectos de fundición, las instalaciones de fundición pueden optar por arreglar los defectos a través de post-procesamiento como rectificado y soldadura. Los defectos positivos pueden rectificarse para formar una superficie lisa. La porosidad de gas o contracción —e incluso llenados incompletos en algunos casos— pueden repararse mediante soldadura. La soldadura (imagen arriba) es capaz de restaurar la pieza a las mismas especificaciones que habrían sido posibles sin el defecto. Especialmente después de tratamiento térmico, los materiales soldados tienen propiedades físicas casi idénticas a las piezas completamente fundidas.
Cuándo una Fundición es Retornable
Determinar cuándo una pieza es retornable es un aspecto importante del proceso de desarrollo de producto. Clientes e instalaciones de fundición necesitan acordar por adelantado niveles admisibles de defectos. Por ejemplo, cualquier porcentaje de porosidad mayor al nivel acordado será retornable, pero cualquier cosa menos pasará.
Características específicas de una pieza a veces tienen diferentes requisitos. Por ejemplo, la porosidad de gas a menudo es invisible hasta que la superficie es mecanizada, revelando defectos negativos dentro de la fundición. El diseño del cliente podría requerir niveles muy bajos de porosidad en el área específica que será mecanizada, para asegurar una superficie lisa después del mecanizado.
Otros defectos podrían parecer retornables, pero al inspeccionar más de cerca no lo son. Pequeñas inclusiones o contracción pueden producir manchas estéticas que el control de calidad del cliente señalará durante la inspección. Sin embargo, beneficia tanto al cliente como a la fundición llegar a un acuerdo que acomode cierto nivel de variabilidad en superficies no críticas. El costo de eliminar completamente defectos estéticos puede ser demasiado alto para que la pieza sea rentable, ya sea para la fundición o el cliente final.
Varios grupos de la industria ofrecen pautas estándar y sistemas de calificación para ayudar a determinar niveles admisibles de defectos, incluyendo ASTM, ASME y SAE. Estos estándares proporcionan escalas para medir la incidencia de defectos, pero cada pieza tiene diferentes requisitos. Los procesos de fabricación pueden mejorarse y ajustarse para llevar las piezas arriba en la escala, pero mayor calidad casi siempre significa mayor costo.
Para asegurar un resultado satisfactorio para ambas partes, las instalaciones de fundición y los clientes deben trabajar juntos para determinar un equilibrio entre calidad de fundición, nivel de defectos y costo general.
Aprenda más sobre diseño y producción de productos fundidos con Eagle Group: descargue nuestra Guía de Referencia Rápida con tolerancias, capacidades y recomendaciones de diseño:
Proceso de manufactura
- Defectos en Fundición: Tipos, Causas y Soluciones Comprobadas
- Cómo Elegir la Empresa de Fundición de Precisión Adecuada: 6 Factores Esenciales
- Fundición Centrífuga: Proceso, Aplicaciones y Ventajas
- Dominando el Proceso de Fundición en Arena: Técnicas y Mejores Prácticas
- Defectos comunes en fundición metalúrgica: causas y prevención
- Dominando la formación de la cubierta en fundición a la cera perdida: Guía para precisión y calidad
- Elección de fundición en arena de resina: Cuándo y por qué es el proceso adecuado
- Cuándo Elegir Fundición al Vacío sobre Moldeo por Inyección: Guía Práctica
- Materiales para fundición a presión: Elegir el metal adecuado para su producción
- Fundición a Presión Explicada: Precisión, Eficiencia y Beneficios de Producción
- Mecanizado a Medida: Cuándo y Por Qué lo Necesita