



5 Tipos de Defectos en Fundición en Arena y Estrategias de Prevención
Aquí presentamos 5 tipos principales de defectos de fundición en arena comúnmente vistos en metalurgia. Encontrará la causa detrás de cada defecto de fundición, así como remedios para prevenir y mejorar la calidad de la fundición.
La fundición en arena es el proceso de fundición popular en la fundición metálica que crea las fundiciones formando la cavidad del molde en el contenedor de arena, vertiendo el metal fundido y rompiendo la caja de arena para recoger la fundición.
Este método de fundición tradicional y favorito es ventajoso por su posibilidad de fundir gran volumen, alto detalle y bajo coste de moldeo.
Como otros procesos de fundición (ninguna fundición es perfecta incluso métodos muy innovadores), la fundición en arena mantiene imperfecciones.
Involucrado en un proceso multi-complejo, la fundición en arena surge algunas preocupaciones sobre los diferentes tipos de defectos que reducen la calidad del producto.
Defectos de fundición en arena: Introducción
Los defectos de fundición metálica son las condiciones imperfectas de la fundición en comparación con el requisito que debe ser reparado, eliminado o rechazado. Algunos defectos de fundición en arena son pequeños que pueden ser tolerancia aceptable, algunos pueden repararse y mecanizarse fácilmente. Algunos son severos que no tienen otra forma sino rechazar y comenzar otro lote de fundición.
La clave para prevenir y minimizar el defecto de fundición metálica, así como establecer la expectativa y tolerancia, es saber de dónde vienen las irregularidades y encontrar las soluciones para prevenirlas.
Atendiendo a estas necesidades, aquí enumeramos 5 grupos principales de defectos de fundición en arena más populares vistos en la metalurgia y aclaramos las causas de los defectos de fundición, y remedios sugeridos para mejorar la calidad de la fundición y entregar las mejores piezas de fundición a sus clientes.
Defectos por contracción de fundición
Las aleaciones metálicas se contraen al solidificarse en la cavidad del molde en el paso de vertido. Es un fenómeno normal en la fundición porque el metal fundido es menos denso que el sólido.
En la fundición, la contracción requiere buen cálculo en el diseño del modelo y moldeo.
El defecto por contracción es uno de los defectos de fundición en arena más severos que reducen la calidad de la fundición. Aquí los defectos por contracción ocurren cuando el proceso de contracción ocurre de manera desigual resultando en cavidades de contracción en las piezas de fundición. Dos tipos de defectos de fundición por contracción son defectos de contracción cerrados y defectos de contracción abiertos.
Los defectos de contracción abiertos pueden detectarse en la superficie de la fundición a simple vista, mientras que los defectos de contracción cerrados (porosidad por contracción) están dentro de la fundición.
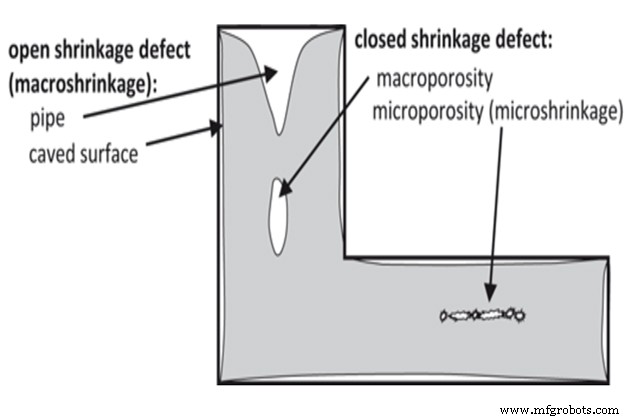
Defectos de contracción abiertos
Los defectos de contracción abiertos se forman cuando el fenómeno de contracción desigual ocurre y atrae el aire dentro del molde. Se dividen en dos tipos: tubería (pipe) y superficie hundida (caved surface) en la superficie de la fundición que pueden observarse a simple vista.
Los defectos de contracción abiertos en fundición en arena reducen la estética superficial, causan grietas y debilitan la resistencia de la fundición.
Defectos de contracción cerrados
Los defectos de contracción cerrados, también conocidos como porosidad por contracción, son cavidades (agujeros) detectados dentro de la fundición que se forman donde una parte del metal fundido está más caliente que otro fluido de material. Vienen en fase de micro-porosidad o macro-porosidad que puede debilitar la fundición así como empeorar la propiedad de resistencia a la corrosión.
La macro-porosidad por contracción es una cavidad grande caracterizada por superficie rugosa y esponjosa, mientras que la micro-porosidad por contracción parece marcas irregulares o líneas. La macro-porosidad por contracción puede verse a simple vista, mientras que los defectos de micro-contracción se encuentran con microscopio.
¿Qué causa los defectos por contracción en fundición en arena?
Los defectos por contracción ocurren principalmente debido a la solidificación del fluido fundido es desigual o incontrolada.
Proviene principalmente de estructuras de vertido inadecuadas y trabajo técnico como las siguientes:
- Sistema de alimentación y riser (alimentador) defectuoso
- La temperatura de vertido es demasiado alta
- Desplazamiento de pared del molde debido a alta presión del metal
- Los enfriadores (chills) no están colocados correctamente
- Cambio repentino en el espesor de secciones
Cómo tratar los defectos por contracción
El fenómeno de contracción de fundición es inevitable, sin embargo podemos reducir estos defectos de fundición metálica por modificaciones geométricas y de proceso.
A continuación son factores en los que puede intervenir para mejorar la calidad final de la fundición:
- Diseñar un sistema de alimentación adecuado para asegurar el flujo continuo de metal fundido
El diseño del sistema de alimentación debe asegurar los criterios: (1) Controlar la tasa de flujo de metal, no ser impactado, no girado, no salpicado, debe ser suave y constante; (2) Llena la cavidad del molde rápidamente sin perder dilución del metal; (3) Controlar la temperatura en la cavidad del molde para enfriar el metal establemente.
- Diseñar un sistema de alimentador (también conocido como riser) adecuado para compensar la contracción de solidificación y minimizar la formación de cavidades de contracción
El riser es una cavidad de almacenamiento de metal fundido usada para suministrar fluido fundido a la cavidad del molde para compensar la contracción durante la solidificación del metal.
Los dos criterios para diseñar un sistema de riser incluyen:
(1): debe contener suficiente volumen de fluido fundido para compensar la contracción de solidificación.
(2): debe colocarse en la posición de solidificación final de la fundición, solidificación posterior a la fundición y está en estado líquido por más tiempo.
El volumen del Riser se calcula con esta fórmula:
Vf ≈ αVc
Donde:
Vf es el volumen del riser
α es la fracción de contracción
Vc es el volumen de la cavidad
- Limitar el déficit de volumen total reduciendo la temperatura de fundición
- Insertar enfriadores internos, nervios de enfriamiento o serpentines de enfriamiento para aumentar la disipación de calor local
Un enfriador, nervios de enfriamiento o serpentín de enfriamiento, se usa para mejorar el proceso de solidificación en una sección de fundición del molde. Debe colocarse donde el calor tiende a acumularse, como secciones gruesas y pesadas.
Porosidad de gas
La porosidad de gas es otro defecto popular de fundición en arena visto mayormente en el proceso de fundición metálica. La porosidad de gas son burbujas creadas dentro de la fundición después del paso de enfriamiento. Los problemas de porosidad de gas vienen en tres tipos de burbujas que son poros finos (pinholes), sopladuras (blowholes) y agujeros abiertos.
Estos problemas de fundición ocurren porque hay una cantidad de gas (nitrógeno, oxígeno o hidrógeno) contenida en metal líquido pero no en metal sólido. Por tanto, cuando el fluido se enfría, esta cantidad de gas disuelto forma burbujas que reducen la resistencia, ductilidad y estética de los productos de fundición.
Estas burbujas se presentan como porosidad o poro ya sea en la superficie o dentro de la fundición. El poro puede variar de 0,01 a 0,05 mm para unos pocos kg de fundición, mientras que el poro de fundición de mayor peso puede ser de 0,04 mm de diámetro.
Poros finos (Pinholes)
Los poros finos, también llamados porosidades, son pequeñas burbujas mayormente reunidas en la superficie superior de las piezas de fundición. Usualmente miden unos 2 mm y pueden detectarse a simple vista sin equipo de inspección profesional.
Sopladuras (Blowholes)
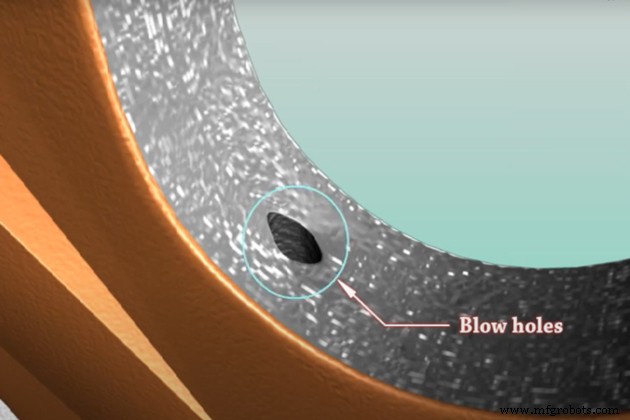
Las sopladuras, también conocidas como blows, son cavidades más grandes que los poros finos que usualmente aparecen dentro de las piezas de fundición. Son invisibles a simple vista.
Para detectar la calidad interior de la fundición, se aplican rayos X, armónicos, ultrasónicos o análisis magnéticos para escanear sopladuras. Las sopladuras también pueden encontrarse en los pasos de mecanizado.
Agujero abierto (Open hole)
El agujero abierto es similar a cavidades grandes como las sopladuras pero aparece en la superficie de las piezas de fundición visible a simple vista.
¿Qué causa la porosidad de gas en fundición en arena?
La sobre-absorción de gas ocurre mayormente por demasiada humedad y mala configuración de ventilación. Específicamente, las razones pueden enumerarse como sigue:
- Demasiada humedad alta en la mezcla de moldeo de arena
- Herramientas de transporte de metal fundido (cucharones) están húmedas
- Arena gasificada es insuficiente
- Temperatura excesivamente alta del metal fundido
- Los enfriadores contienen óxido y humedad
- El núcleo no está suficientemente horneado
- Hay ventilaciones insuficientes en un molde de arena
- El molde de arena está demasiado apisonado
- Turbulencia del metal durante el paso de vertido
Cómo tratar los defectos de porosidad de gas
Prácticas adecuadas de fundición pueden minimizar la porosidad de gas y asegurar la calidad de la fundición. Por los siguientes trabajos, se puede reducir el gas atrapado en el metal y evitar formaciones de cavidades:
- Controlar el contenido de humedad adecuado en el molde de arena y asegurar que la arena de moldeo esté seca y permeable
Tenga en cuenta que la arena demasiado fina puede debilitar la permeabilidad al gas del molde de arena. Es recomendable usar arena más gruesa para mejor permeabilidad al gas.
También, no apisonar excesivamente el molde de arena porque puede reducir la permeabilidad del molde de arena también. Crear más ventilaciones en el molde de arena con varillas de ventilación para mejor permeabilidad. Adicionalmente, el molde requiere secarse de manera estándar.
- Los moldes y núcleos requieren ser secados y almacenados en condiciones de secado estándar
- Asegurar diseñar suficientes ventilaciones para molde de arena y núcleos para permitir que los gases salgan.
- Usar enfriadores sin óxido, limpios, y herramientas secas
- Aplicar procesos de fundición y vertido adecuados
Para minimizar los problemas de porosidad de gas, es altamente recomendable fundir el material metálico en un entorno de vacío rodeado por un entorno de gases de baja solubilidad o bajo fundente que previene el contacto del aire con el metal fundido. También, verter fluido fundido a temperatura más baja para aumentar la tasa de solidificación y reducir la absorción de gas.
Además, la turbulencia en el vertido de metal puede introducir gases, por lo que requiere un diseño adecuado del sistema de alimentación para prevenir la turbulencia del metal durante el vertido.
Defectos de vertido de metal
Los defectos de vertido de metal se forman por el proceso de vertido de fundido inadecuado en la cavidad del molde.
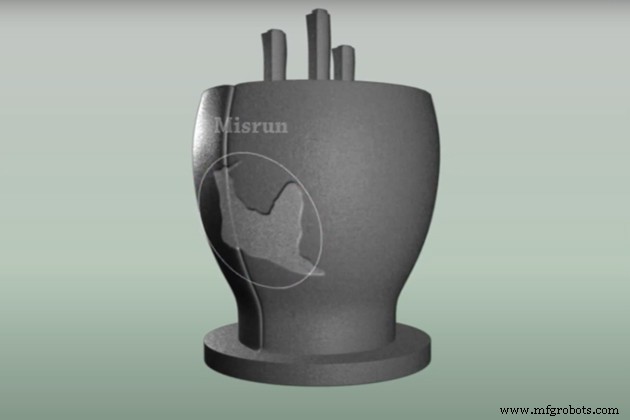
Esta categoría de problemas de fundición en cuatro tipos: cortadura en frío (cold shut), llenado incompleto (misruns) e inclusión de escoria (slag inclusion).
Cortadura en frío (Cold shut) en fundición
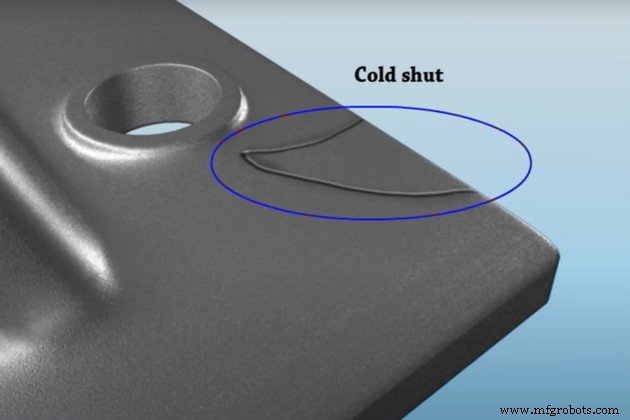
Las cortaduras en frío en fundición son líneas o grietas formadas en la parte media de la superficie de la fundición en un borde rugoso resultando en un punto débil. Las cortaduras en frío son visibles a simple vista y las fundiciones a menudo son rechazadas si contienen defectos de cortadura en frío.
Estos defectos de fundición en arena debilitan la resistencia de la fundición que es capaz de romper la fundición.
Estos defectos de fundición en arena ocurren cuando el metal fundido se vierte en la cavidad del molde desde dos puntos de vertido, pero los dos flujos de fluido fundido no se fusionan correctamente.
¿Qué causa los defectos de cortadura en frío?
Los defectos de cortadura en frío vienen de:
- El metal fundido carece de fluidez
- El sistema de alimentación está diseñado inadecuadamente
Cómo tratar los defectos de cortadura en frío
La razón principal que causa el defecto de fundición por cortadura en frío es la falta de fluidez del metal líquido. Aquí hay soluciones para mejorar la fluidez del líquido metálico:
- Diseñar el sistema de alimentación adecuadamente
- Limitar el proceso de solidificación prematura aumentando la temperatura de vertido
- Usar arena más gruesa para mejorar la permeabilidad del molde de arena
Llenado incompleto (Misruns)
Los llenados incompletos son defectos de fundición en los que la cavidad del molde no se llena completamente con metal fundido resultando en porciones no llenas o partes faltantes.
Esto ocurre porque el fluido metálico se congela antes de llenar toda la cavidad del molde.
¿Qué causa los defectos de llenado incompleto?
La razón que lleva a defectos de llenado incompleto es similar a la cortadura en frío, que es la falta de fluidez del metal fundido.
Cómo tratar los defectos de llenado incompleto
Similar a los remedios de cortadura en frío, si su fundición enfrenta fenómeno de llenado incompleto, verifique:
- Diseño de alimentación
- Diseño de moldeo de arena
- Temperatura de vertido
Inclusión de escoria (Slag Inclusion)
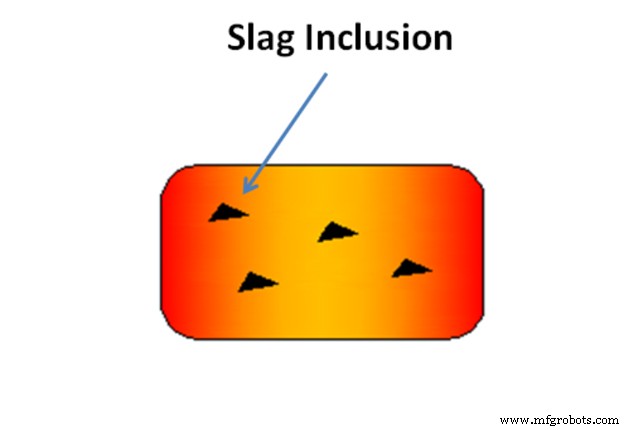
La inclusión de escoria son grupos gris oscuro o distribución única encontrados tanto en la superficie como dentro de la fundición.
Usualmente se detecta en los procesos de granallado y mecanizado.
¿Qué causa la inclusión de escoria?
Las razones por las que se forman defectos de inclusión de escoria incluyen:
- La materia prima y la entrada de fundición contienen impurezas (óxidos, nitruros, carburos, sulfuros, etc.)
- El diseño inadecuado del sistema de vertido lleva a que las escorias sean arrastradas a la cavidad del molde durante el proceso de vertido
- Material erosionado del horno de fundición, copa de vertido.
- Contaminantes que contienen molde de arena
- La escoria no se elimina y limpia después del paso de refino, además el líquido de aleación se agita excesivamente a alta temperatura causando re-oxidación
Cómo tratar la inclusión de escoria
Hay varias formas de minimizar la concentración de inclusión de escoria. Para prevenir la formación de inclusión de escoria en la fundición, puede verificar estos remedios:
- Controlar la materia prima y la entrada de fundición
Se sugiere poner la materia prima en la máquina de análisis de composición SpetroMax para verificar la calidad del material de entrada. También, limpiar y eliminar impurezas del material de fundición y almacenarlos adecuadamente.
- Calificar el proceso de fundición del metal para asegurar el líquido de aleación puro obtenido
Para prevenir la formación de óxido en el metal, se recomienda fundir el metal en vacío, fundente, atmósfera inerte.
Si funde metal en un horno normal, asegúrese de controlar bien el material de entrada, aditivos y temperatura de fundición. Eliminar toda la formación de escoria en el horno durante la fundición.
- Optimizar el sistema de vertido
Configurar capa de filtro, desescoriado, partes de recolección de escoria en el diseño del sistema de vertido para minimizar la inclusión de escoria en la cavidad del molde.
- Técnica de vertido adecuada
Usar copa de vertido con sección de bloqueo de escoria. Verter lentamente, continuamente y uniformemente para asegurar que el flujo líquido no se rompa. Recordar no usar cucharón de pequeño volumen (copa de vertido) para llenar cavidad de molde mayor.
Defectos de material del molde
El proceso de fundición en arena usa molde de arena de aglutinación natural que surge defectos de fundición relacionados con el molde. Los defectos de material del molde son problemas resultantes del material de moldeo y diseño del molde.
Hay diferentes defectos de material del molde, aquí enumeramos los principales defectos comúnmente vistos en el proceso de fundición.
Cortes y lavados (Cuts and washes)
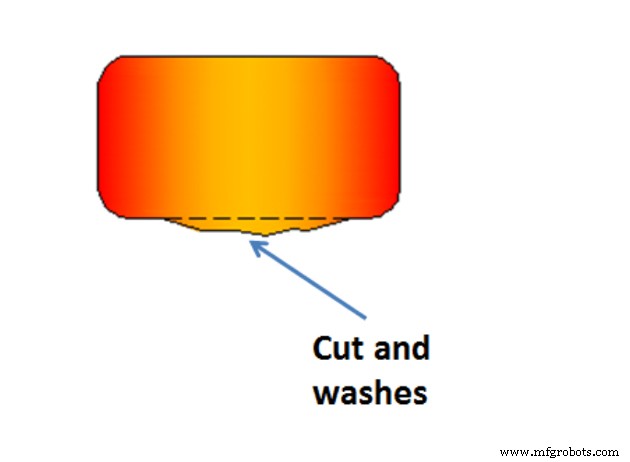
Los cortes y lavados son defectos comunes de fundición en arena creados porque el metal fundido erosiona el molde de arena causando partes de fundición metálica excesivas. Los defectos de cortes y lavados se presentan como abultamientos bajos ubicados a lo largo de la superficie de la fundición e inclinados hacia el extremo que tiene más presión de vertido.
¿Qué causa los defectos de cortes y lavados?
Los defectos de cortes y lavados ocurren debido a:
- Demasiada alta velocidad del metal fundido en el proceso de vertido
- Diseño inadecuado del sistema de alimentación
- Baja resistencia del molde de arena y núcleo
- Falta de aglutinante en la cara y soporte del núcleo
Cómo prevenir defectos de cortes y lavados
Para prevenir defectos de cortes y lavados, puede intentar ajustar estas cosas:
- Diseñar un sistema de alimentación adecuado
- Mejorar la resistencia del molde de arena y núcleo ajustando la mezcla de moldeo de arena (tamaño de grano de arena, arcilla, contenido de humedad) y controlando la técnica de moldeo
- Añadir aglutinantes en la cara y soporte del núcleo
Penetración de metal (Metal penetration)
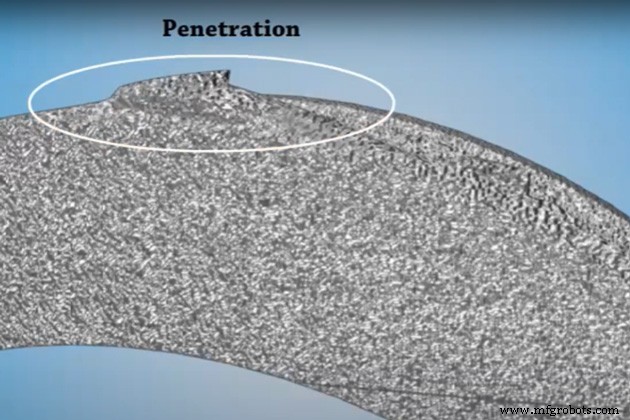
La penetración de metal son defectos de fundición donde el metal penetra los espacios entre granos de arena resultando en una superficie de fundición rugosa e irregular. Estos defectos de fundición en arena son visibles a simple vista y reducen la estética de la fundición.
¿Qué causa los defectos de penetración de metal?
El fenómeno de penetración de metal ocurre debido a:
- Usar grano de arena demasiado grueso
El grano de arena más grueso (tamaño de grano grande) es más propenso a causar penetración de metal severamente que la arena fina.
- El molde de arena está apisonado demasiado suave
- Molde de arena y núcleo son de baja resistencia
- Sin lavado de molde
Cómo prevenir defectos de penetración de metal
Para prevenir estos defectos de fundición en arena, resolviendo las causas anteriores por:
- Usar tamaño de arena pequeño
- Aumentar la resistencia del molde de arena y núcleo
- Proporcionar suficiente apisonado duro al molde de arena
- Aplicar un lavado de molde para añadir una capa protectora contra la penetración de metal
Fusión (Fusion)
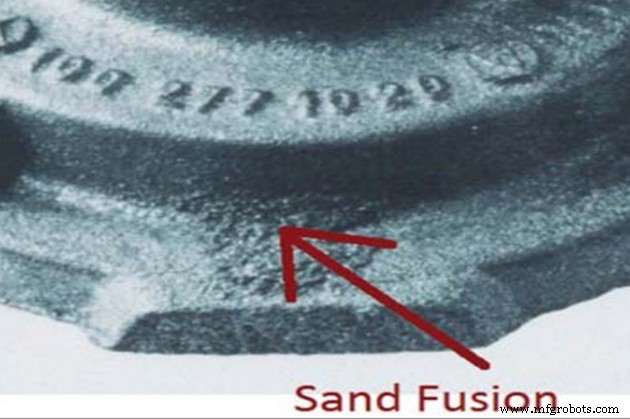
La fusión son defectos de fundición en arena en los que el grano de arena se fusiona con el flujo de metal resultando en una costra delgada con aspecto vítreo y frágil adherida a la fundición.
¿Qué causa los defectos de fusión?
Los defectos de fusión ocurren mayormente debido a:
- El molde de arena tiene baja propiedad de refractariedad
La refractariedad es la capacidad del moldeo para soportar la temperatura del metal fundido a verter ayudando a prevenir la posibilidad de fusión del metal.
- Alta temperatura de vertido
- Diseño inadecuado del sistema de alimentación
Cómo prevenir defectos de fusión
Prevenir defectos de fusión en fundición en arena por:
- Diseñar sistema de alimentación adecuado
- Reducir la temperatura de vertido
- Aumentar la propiedad de refractariedad del molde de arena añadiendo arena de sílice
Fuga (Runout)
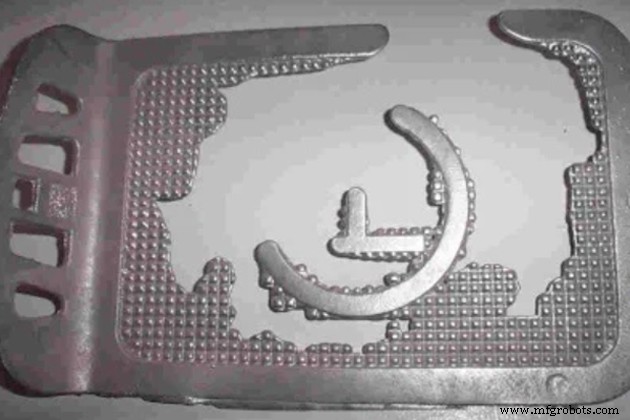
La fuga es defecto de fundición en arena donde el metal fundido escapa fuera del molde resultando la cavidad del molde no llenada completamente y se crean partes faltantes/incompletas.
¿Qué causa los defectos de Fuga?
Los defectos de fuga vienen de 2 razones principales:
- Diseño de molde de baja precisión
- Cajón (flask) inadecuado (caja de herramientas para contener molde de arena)
Cómo prevenir defectos de Fuga
Soluciones para prevenir defectos de fuga son:
- Diseñar un molde de arena preciso. Rechazar moldes de arena no calificados antes del paso de vertido
- Elegir material de alta resistencia a temperatura para molde de arena para prevenir desgaste
Abultamientos (Swells)
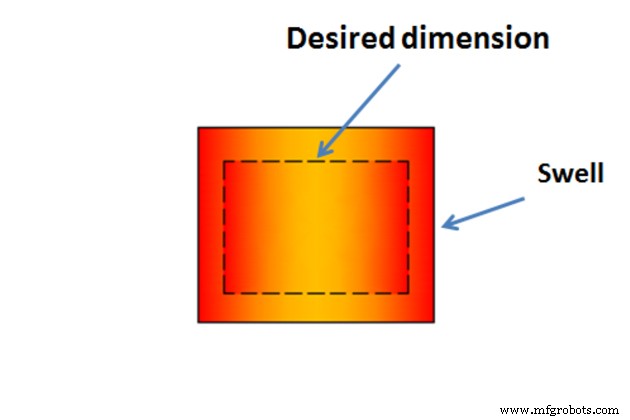
Los abultamientos causan agrandamiento de la fundición comparado al volumen deseado que requiere mecanizado posterior y desperdicio de metal.
¿Qué causa los defectos de abultamientos?
Los defectos de fundición por abultamientos razonan de:
- Baja resistencia del molde de arena
- El molde de arena está mal apisonado
Cómo prevenir defectos de abultamientos
Prevenir defectos de fundición por abultamientos por:
- Apisonado duro del molde de arena
- Aumentar la resistencia del molde de arena para soportar la presión del flujo fundido
Defectos metalúrgicos
Los defectos metalúrgicos vienen cuando hay problemas en el metal de fundición. Dos defectos metalúrgicos de fundición son grietas en caliente (hot tears) y puntos calientes (hot spots).
Grietas en caliente / Grietas (Hot tears/cracks)
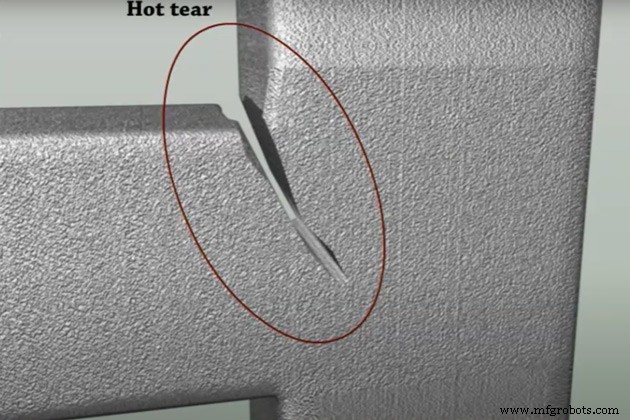
Las grietas en caliente, también conocidas como grieta en caliente, son defectos de fundición en arena que aparecen como grietas irregulares en la fundición. Algunas grietas son visibles a simple vista, algunas necesitan aumento para detectar.
Estas grietas se crean porque el metal es débil cuando está caliente, y los esfuerzos residuales (de tracción) en el metal pueden causar problemas al solidificarse. Si el metal solidificado no tiene suficiente resistencia para resistir los esfuerzos residuales, las grietas en caliente aparecerán.
¿Qué causa los defectos de grietas en caliente?
- Diseño de molde inadecuado
- El molde de arena carece de colapsabilidad
- El molde de arena está demasiado duro apisonado
Cómo prevenir defectos de grietas en caliente
- Diseño de molde adecuado para mejorar la colapsabilidad
- Apisonado suave del molde de arena
Puntos calientes / Puntos duros (Hot spots/Hard spots)
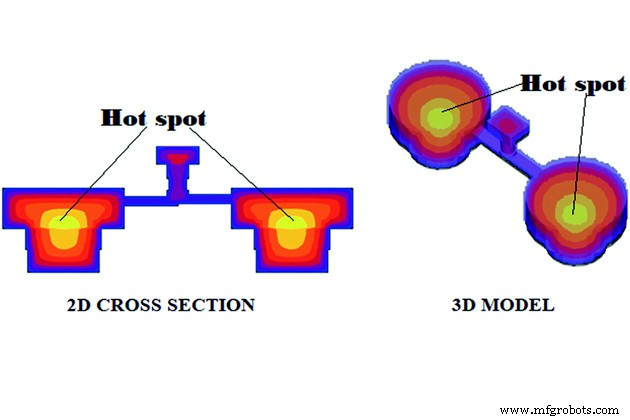
Los puntos calientes, también llamados puntos duros, ocurren cuando un área de la fundición se enfría más rápido que otras áreas circundantes resultando en puntos más duros que otros.
¿Qué causa los defectos de puntos calientes?
- Práctica de enfriamiento inadecuada
Cómo prevenir defectos de puntos calientes
- Proporcionar práctica de enfriamiento adecuada
- Ajustar la composición del metal
¿Cómo trata nuestra fundición los defectos de fundición en arena?
Como se mencionó al principio, ningún proceso de fundición es 100% perfecto. Aunque presenta excelentes propiedades de fundición, hay defectos de fundición a los que preocuparse.
Específicamente para uno de los más favoritos y populares en fundición que es la fundición en arena. No se puede negar que la fundición en arena es excepcional por su capacidad de fundir gran volumen, alto detalle y bajo coste de moldeo de piezas de fundición. Sin embargo, es vital mirar los posibles defectos de fundición en arena para estimar la tolerancia y expectativa al cliente.
En fundición VIC, somos transparentes al discutir con nuestros clientes los posibles defectos de fundición que podrían ocurrir durante el proceso de trabajo. Siempre intentamos limitar lo máximo posible para minimizar los defectos de fundición en arena y suministrar las mejores piezas de fundición de calidad.
Nuestro enfoque a los defectos de fundición en arena varía según los diferentes defectos. Sin embargo, nuestro lema de trabajo es siempre la prevención es mejor que la cura. Por tanto, aplicamos estrictamente procesos de inspección para todos los procesos de fabricación, desde entrada de materia prima, fundición de metal, sistema de vertido, enfriamiento, hasta trabajo de mecanizado.
En la fundición VIC, tenemos equipado con máquinas SpetroMax para analizar la composición del material de entrada. Antes de cada segmento de fundición, la materia prima está bien controlada de su calidad para reducir los defectos metalúrgicos. De esta manera, podemos limitar los defectos de fundición en el primer lugar.
Al mismo tiempo, controlamos continuamente el sistema de alimentación y el proceso de vertido para asegurar su eficacia y corrección de acuerdo con cada requisito de fundición. Todos los procesos mecánicos están bajo la supervisión del gerente para asegurar la técnica adecuada.
Después de que la fundición se enfría, todas las piezas en bruto deben pasar por el proceso de filtrado para separar objetos calificados y no calificados. Cualquier fundición por debajo del requisito se mueve continuamente a pasos de mecanizado. La fundición será rechazada si son imposibles de reparar.
De esta manera, podemos garantizar comprometernos a que cualquier fundición que ofrezcamos al cliente, es de alta calidad.
Lea más:
¿Cómo se fabrican las kettlebells por fundición en arena?
—
Referencia
Sadaf Vazehrad (2011). Characterization of Shrinkage Porosity in Compacted Cast Iron Components. https://cdn.intechopen.com/pdfs/73849.pdf
Nawaz Mahomed. Shrinkage Porosity in Steel Sand Castings: Formation, Classification and Inspection. https://www.diva-portal.org/smash/get/diva2:643746/FULLTEXT01.pdf
Proceso de manufactura
- Defectos en Soldadura: Tipos, Causas, Detección y Soluciones
- Defectos en Fundición: Tipos, Causas y Soluciones Comprobadas
- Defectos en Forja: Tipos, Causas y Soluciones Efectivas
- Dominando la Fundición en Arena de Aluminio: Técnicas para un Acabado Superficial Superior
- Fundición a Presión en Cámara Caliente y Fría: Tipos, Aplicaciones y Ventajas
- Defectos de Soldadura: Causas, Identificación y Soluciones Efectivas
- Cuatro tipos de ciberataques – Estrategias de prevención probadas
- Arena de moldeo en fundición metalúrgica: tipos, componentes y características clave
- Comprender los defectos de fundición: guía completa de tipos y causas
- Estrategias Expertas para Eliminar Defectos de No Mojado en la Producción de PCB
- Explorando equipos de fundición en arena: tipos y aplicaciones