



Comprender los Sistemas de Alimentación en Fundición: Tipos, Diseño y Mejores Prácticas
En la fundición en arena, el sistema de vertido de metal es extremadamente crucial porque su disposición afecta la calidad de la fundición y reduce el desperdicio de metal en el sistema de vertido. En este artículo, VIC le dará una visión detallada del sistema de alimentación en el proceso de fundición.
¿Qué es el sistema de alimentación en fundición?
En la fundición metálica, el sistema de alimentación en fundición es un sistema de vertido de metal que conduce el metal fundido en la cavidad del molde. El metal fluye desde la copa de vertido hacia la colada y pasa a través del canal de distribución y compuertas antes de entrar en la cavidad del molde.
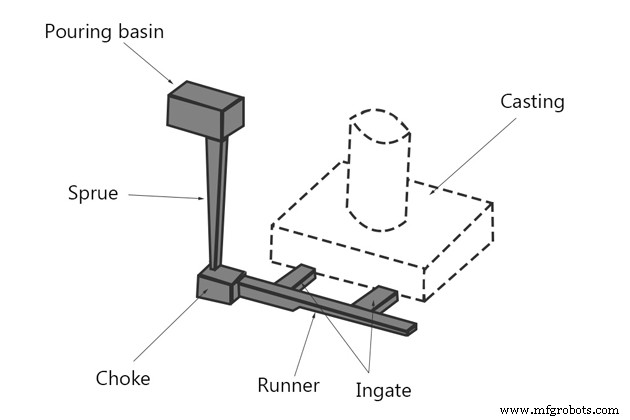
Diseñar un sistema de alimentación requiere consideración cuidadosa según la tecnología, materiales y fundiciones.
Este sistema determina la tasa de flujo de metal a la cavidad del molde.
Si la tasa de flujo es demasiado rápida, hay riesgo de corrosión, mientras que si la velocidad es demasiado lenta puede causar que el metal se enfríe antes de llenar la cámara, lo que afecta directamente la calidad de la fundición.
La forma y tamaño del sistema de alimentación en fundición se disponen adecuadamente al hacer el molde. Si el sistema de alimentación no está diseñado correctamente, puede causar defectos severos de fundición.
Contacte para ayuda: https://sites.google.com/view/hrv-job/
Funciones del sistema de alimentación en fundición en arena
El sistema de alimentación en fundición está diseñado para servir los siguientes 4 objetivos principales:
- Llenar la cavidad del molde con suficiente metal en el menor tiempo sin tener que aumentar la temperatura del metal.
- El metal fluye suavemente, minimizando la turbulencia que causa atrapamiento de aire durante la fundición.
- El sistema de alimentación establece el rango de temperatura apropiado para que durante el proceso de enfriamiento del metal, la contracción ocurra en el sistema de alimentación, no en las piezas de fundición.
- Combinado con sistema de eliminación de impurezas metálicas.
Requisitos de diseño del sistema de alimentación
Un sistema de alimentación bien diseñado en fundición debe satisfacer los siguientes requisitos:
- Buen control del flujo de metal. Sin impacto, sin salpicaduras, continuidad suave y estable.
- No transportar escoria, impurezas y gases a la cavidad del molde.
- Llenar la cavidad del molde rápidamente, no reducir la dilución del metal.
- Controlar la temperatura en la cavidad del molde para enfriar el metal establemente.
- Capaz de añadir metal y no desperdiciar mucho metal.
- Fácil de desmontar después de que la fundición se haya solidificado.
- Económico y maximizando el rendimiento de fundición.
Si el sistema de alimentación está diseñado incorrectamente, pueden ocurrir los siguientes errores:
- Oxidación de metales.
- Corrosivo para el molde.
- Causando contracción de objetos en el molde.
- Haciendo que el metal penetre la pared del molde.
- Enfriamiento desigual de la fundición.
Diagrama del sistema de alimentación
El sistema de alimentación en fundición en arena incluye:
1. Copa de vertido (Pouring basin o pouring cup)
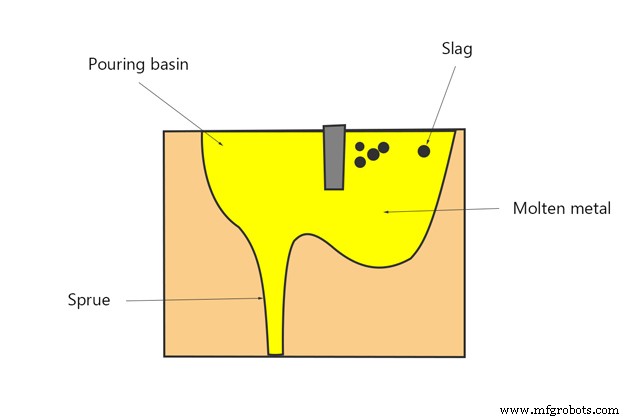
La copa de vertido es la entrada en forma de embudo, ubicada en la parte superior del sistema, donde el metal se vierte desde los cucharones en el molde.
La copa de vertido ayuda a regular la tasa de flujo de metal líquido y reduce la turbulencia en la entrada de la colada, y ayuda a separar sedimentos y escoria antes de entrar en la colada.
2. Colada (Sprue)
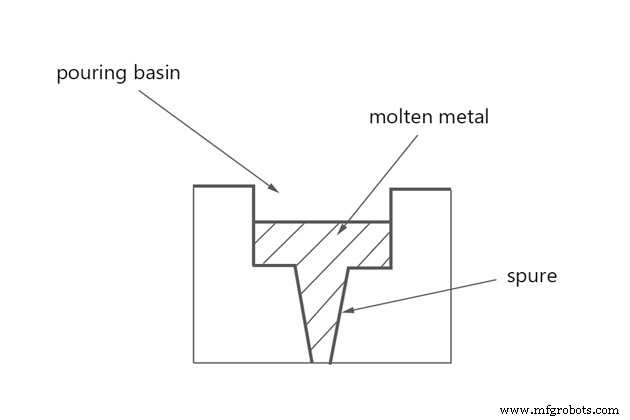
La colada de fundición es un pasaje vertical desde la copa de vertido hacia el canal de distribución y compuertas. El metal líquido bajando por la colada vertical pierde presión pero aumenta velocidad debido al efecto de la gravedad.
La sección transversal de la colada puede ser circular, cuadrada o rectangular (preferiblemente circular). La colada está diseñada para estrecharse hacia abajo para evitar la aspiración de aire. Extremo mayor arriba para recogida de metal, mientras que el extremo menor conecta al canal de distribución.
El pie de la colada está rotado en ángulo recto al canal de distribución para prevenir la caída libre del metal líquido, conocido como pozo de la colada (sprue well).
3. Canal de distribución transversal o canal de distribución (Cross gate or runner)
El canal de distribución en fundición es un canal horizontal que conecta el pozo de la colada a las compuertas. El metal líquido fluirá desde la colada al canal de distribución y llenará la cavidad del molde apropiadamente. El canal de distribución tiene el efecto de reducir la velocidad del metal líquido cuando cae libremente a alta velocidad en la colada.
El canal de distribución debe llenarse con metal fundido para prevenir la escoria de entrar en la cavidad y asegurar flujo estable.
4. Compuerta de entrada (Ingate o gate)
La compuerta de entrada es el final del camino y donde comienza la cavidad del molde. Conduce el metal líquido que fluye desde el canal de distribución a la cavidad del molde. Dependiendo de las características de la fundición, hay diferentes números de compuertas de entrada.
Hay dos tipos de compuertas: compuerta grande y compuerta pequeña. La compuerta pequeña se usa para fundición de solidificación lenta, mientras que la compuerta grande es para fundición de solidificación rápida.
La compuerta no debe tener bordes afilados ya que pueden agrietarse durante el vertido de modo que la arena pueda ser atrapada en el metal fundido en la cavidad del molde.
Tipos de compuertas en fundición:
La compuerta se divide en 3 categorías:
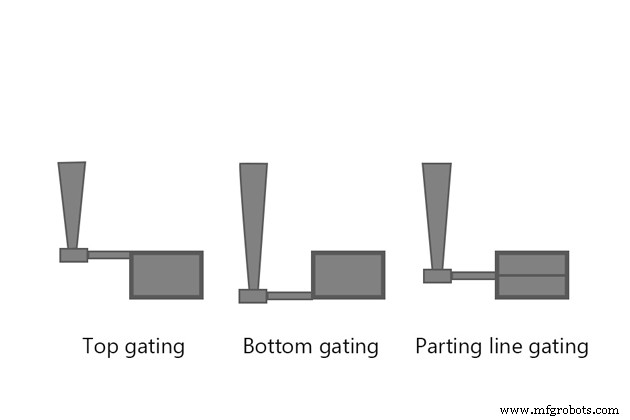
- Compuerta superior (Top gate): la compuerta está en la parte del molde cope.
Las desventajas de la compuerta superior son alta turbulencia del flujo de metal, mala superficie de fundición.
- Compuerta inferior (Bottom gate): la compuerta está en la parte del molde drag. En la compuerta inferior, el metal líquido llena la parte inferior de la cavidad del molde y aumenta gradualmente hacia la pared del molde.
La compuerta inferior tiene la ventaja de menos caos y erosión de arena que la compuerta superior.
El inconveniente de la compuerta inferior es que el flujo de metal puede obstruirse debido a la solidificación antes de que el molde esté lleno. El rango de temperatura generado por la compuerta inferior es difícil de alcanzar el estándar causando solidificación desigual.
- Compuerta lateral en línea de partición (Parting line side gate): es la compuerta ubicada a lo largo de la línea de partición. El compartimento debajo de la línea de partición se llena con metal líquido a través de compuerta superior, mientras que el compartimento encima de la línea de partición se llena con compuerta inferior. Este tipo de compuerta resuelve las desventajas de los dos tipos anteriores.
Tipos de sistema de alimentación
Hay dos tipos de sistemas de alimentación: Sistema de Alimentación Presurizado y Sistema de Alimentación No Presurizado. Elegir el sistema de fundición correcto con la relación de área correcta definirá la calidad de la fundición.
1. Sistema de Alimentación Presurizado
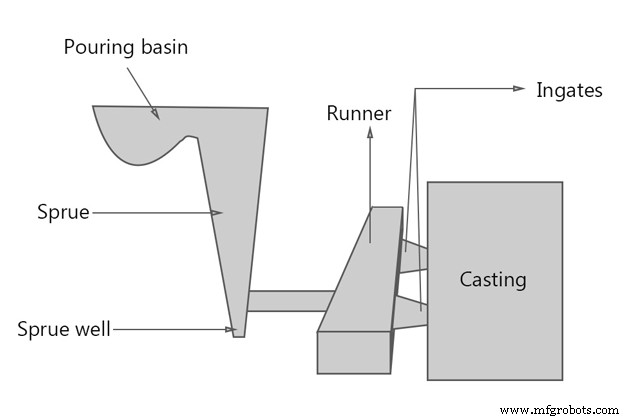
El sistema de alimentación presurizado es un sistema de alimentación cuya área de sección transversal disminuye gradualmente hacia la cavidad del molde (menor que el área más estrecha de colada-distribución). El área de la compuerta de entrada se minimiza para poner presión en el sistema. En las compuertas, la tasa de flujo de metal líquido es casi igual.
La colada está siempre llena de metal creando contrapresión, lo que reduce la aspiración de aire.
Aquí el metal que siempre corre a altas velocidades se vuelve más caótico y es fácil crear corrientes de remolino en las compuertas llevando a erosión.
Este sistema da prioridad especial al moldeo por inyección con materiales de hierro fundido.
2. Sistema de Alimentación No Presurizado
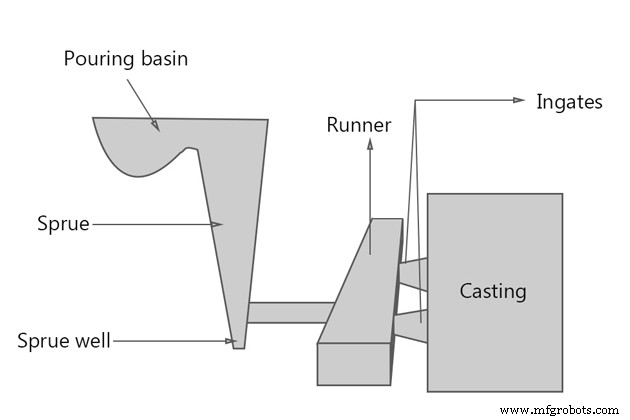
El Sistema de Alimentación No Presurizado es un sistema de alimentación cuya área total de superficie de las compuertas aumenta gradualmente hacia la cavidad del molde (mayor que el área más estrecha de la colada). El flujo de metal líquido en las compuertas son diferentes.
Relación de alimentación (Gating ratio)
La relación de alimentación es la relación entre el área de sección transversal de la colada al área total de sección transversal de los canales de distribución al área total de sección transversal de las compuertas de entrada.
La fórmula para la relación de alimentación es As: Ar: Ag.
Con el Sistema de Alimentación Presurizado, la relación de alimentación suele ser 1:2:1 o 1:0.75:0.5. Este sistema se llama "sistema de control por compuerta" porque las compuertas controlan el flujo del metal.
Con el Sistema de Alimentación No Presurizado, la relación de alimentación suele ser 1:2:2 o 1:3:3 o 1:1:3. Este sistema se llama "sistema de control por estrangulación" porque la estrangulación controla el flujo del metal.
Tabla de relación de alimentación para varios materiales:
| Materiales | Relación de alimentación |
|---|---|
| Aluminio | 1:2:1 1:1.2:2 1:2:4 1:3:3 1:4:4 1:6:6 |
| Bronce de aluminio | 1:2.88:4.8 |
| Latón | 1:1:1 1:2:3 1.6:1.3:1 |
| Cobre | 2:8:1 3:9:1 |
| Hierro dúctil | 1.15:1.1:1 1.25:1.13:1 1.33:2.67:1 |
El principio hidráulico usado en sistemas de alimentación
Número de Reynolds
Este es el número que ayuda a predecir tipos de flujo con diferentes flujos líquidos. La naturaleza del flujo en el sistema de alimentación puede establecerse calculando el número de Reynolds:
Re = ρuL/µ = uL/vRe: Número de Reynolds
ρ: Densidad del fluido (kg/m³)
u: Velocidad del flujo (m/s)
L: Dimensión lineal característica (m)
µ: Viscosidad dinámica del fluido (Pa·s)
v: Viscosidad cinemática del fluido (m²/s)
- Si Re > 2000, el flujo es estable.
- Si Re < 2000, el flujo es caótico.
Si el flujo es turbulento, los granos de arena en el molde serán expulsados del molde y del sistema de alimentación entrando en la cavidad del molde causando problemas como contaminación de la fundición, aspiración de aire en el molde y erosión de la pared del molde.
Ecuación de Bernoulli
Los metales líquidos corren a través de diferentes canales en el molde según el teorema de Bernoulli que la carga total permanece constante en cualquier sección.
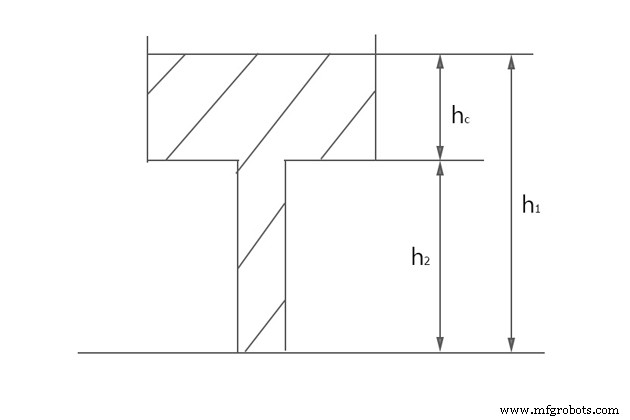
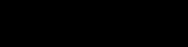
h: carga potencial (m)
p: presión (Pa)
V: velocidad del metal fundido (m/s)
w: peso específico del líquido (N/m²)
g = 9,8 (m/s²)
ρ: densidad del fluido (kg/m³)
El sistema de alimentación debe diseñarse de modo que el metal líquido esté siempre lleno. Todas las secciones transversales y cambios de dirección deben evitar esquinas agudas y aprovechar esquinas redondeadas.
Cómo diseñar el sistema de alimentación
Para diseñar el sistema de vertido, el diseñador debe adherirse a los requisitos de diseño descritos anteriormente. Aquí están las fórmulas para calcular para diseñar un sistema de alimentación adecuado.
Haga clic aquí para el detalle.
1. Calcular tiempo de vertido
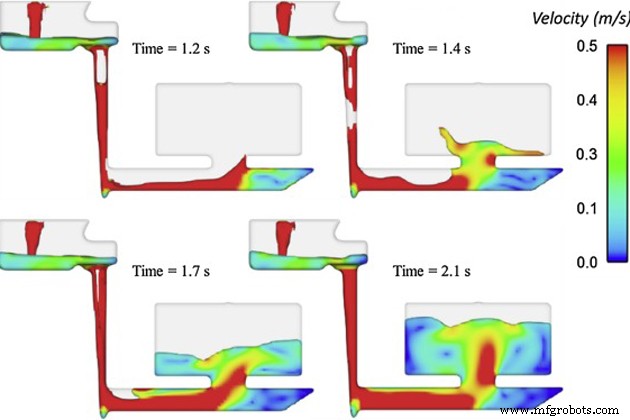
El tiempo de vertido es el tiempo cuando el metal llena la cavidad del molde. Cuanto mayor el tiempo de vertido, mayor la temperatura de vertido, y el llenado del molde no está garantizado. Cuanto menor el tiempo de vertido, más caótico el flujo de metal en el molde lleva a erosión del molde, y contracción excesiva.
El tiempo de vertido debe optimizarse basándose en estos factores:
- Materiales de fundición
- Complejidad de la fundición
- Tamaño de la fundición
- Espesor de sección
Fórmula para calcular tiempo de vertido óptimo:
- Con material de hierro fundido gris con peso menor a 450 kg:
t = K(1.41 + T/14.59)√WK = fluidez del hierro (pulgadas) / 40
K: factor de fluidez
T: espesor medio de sección (mm)
W: masa de la fundición (kg)
- Con material de hierro fundido gris con peso mayor a 450 kg:
t = K(1.236 + T/16.65)∛W- Con fundición de acero:
t = (2.4335 - 0.3953 log W)√W- Con hierro dúctil:
t = K₁√WK₁ = 2.08 para secciones delgadas.
K₁ = 2.67 para secciones de 10 a 25 mm de espesor.
K₁ = 2.97 para secciones pesadas.
- Con fundiciones de aleación de cobre:
t = K₂∛W- Fundiciones con paredes delgadas y formas complejas pesan hasta 450 kg:
t = K₃∛W'W': masa de la fundición con compuertas y risers (kg)
| Espesor (mm) | K₃ |
|---|---|
| 1.5 – 2.5 | 1.62 |
| 2.5 – 3.5 | 1.68 |
| 3.5 – 8.0 | 1.85 |
| 8.0 – 15.0 | 2.20 |
- Peso de fundición varía de 450 kg – 1000 kg:
t = K₄∛(W'T)| Espesor (mm) | K₄ |
|---|---|
| < 10 | 1.00 |
| 10 – 20 | 1.35 |
| 20 – 40 | 1.50 |
| > 40 | 1.70 |
2. Diseñar Colada
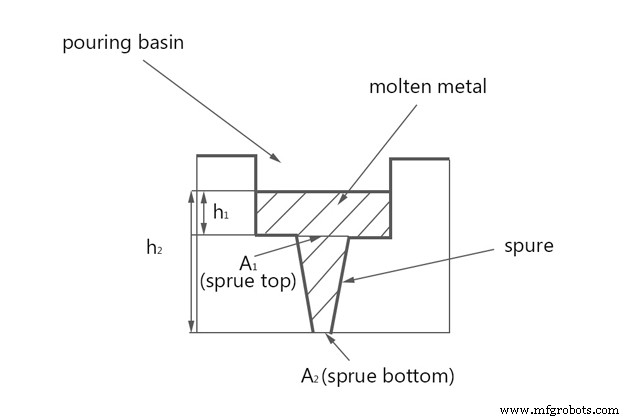
El diseño ideal de la colada es que los extremos superiores grandes se estrechen hacia abajo como una parábola. Sin embargo, para producción más fácil, se recomienda usar un cono cilíndrico. El nivel mínimo de gradación es 5%.
La sección transversal circular de salida de la colada se diseña basándose en el área del área de estrangulación y la relación de alimentación. Esto ayuda a reducir perturbaciones y pérdida de calor.
Fórmula de cálculo de la colada:
A₁/A₂ = √h₂/√h₁h1 y h2: carga de presión estática del metal en la parte superior e inferior de la colada.
A1 y A2: el área de sección transversal respectiva.
Diseño del pozo de la colada: Un diseño razonable del pozo de la colada es hacer un cilindro del doble del diámetro de la salida de la colada y el doble de la profundidad del canal de distribución. Un filete colocado entre el pozo y el canal de distribución ayudará al metal a girar perpendicularmente suavemente.
3. Diseñar Estrangulación (Choke)
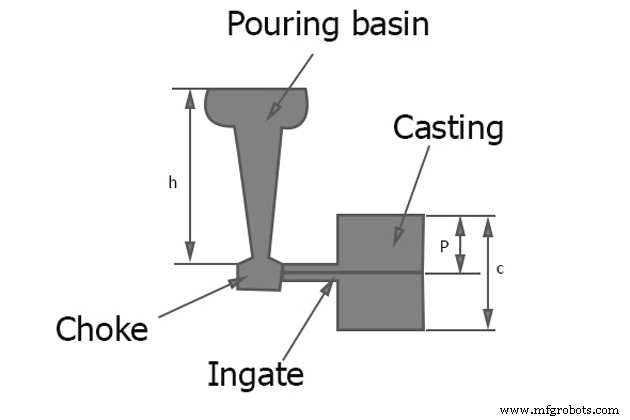
La estrangulación es un área de control colocada en el pozo de la colada para controlar el flujo de metal líquido que fluye en la cavidad del molde de modo que el molde se llene en el tiempo de vertido calculado.
El área de estrangulación juega un papel importante en los sistemas de alimentación porque el área permite que el metal pase a un flujo consistente y constante. La estrangulación tiene la relación más pequeña en el sistema de alimentación comparada con las otras partes y el área de sección transversal es la más pequeña en el área de control.
Fórmula para calcular área de estrangulación:
A = W/(dtC√(2gH))A: área de estrangulación (mm²)
t: tiempo de vertido (s)
d: densidad de masa del metal fundido (kg/mm³)
Al: d = 2500
Cu, Fe, Ni, Co: d = 7000
C: eficiencia del sistema de alimentación usado (= 0.8)
W: peso de la fundición incluyendo alimentadores y canales de alimentación (kg)
g = 9.8 m/s²
H: altura de la colada (mm), calcular H por:
- Con compuerta superior: H = h
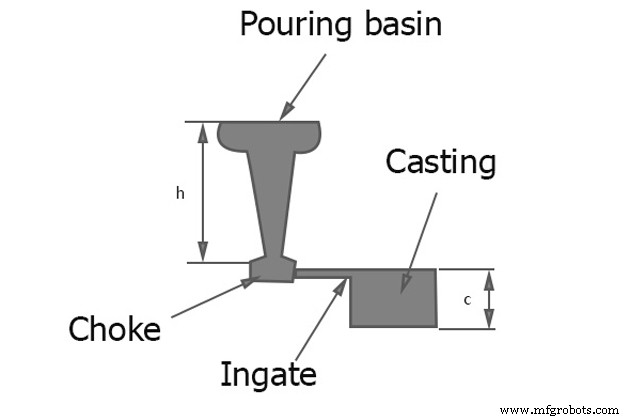
- Con compuerta inferior: H = h – c/2
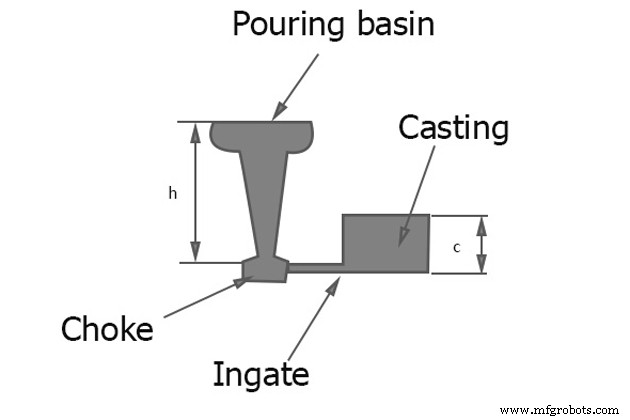
- Con compuerta en línea de partición: H = h – P²/2c
4. Diseñar Canal de distribución
El área total de sección transversal del canal de distribución debe ser mayor que la salida de la colada para reducir la velocidad del flujo de metal desde la colada a las compuertas de entrada.
La relación de prioridad de la salida de la colada a la sección transversal del canal de distribución es 1:2. Proporciones mayores pueden resultar en separación de flujo y aspiración de aire.
Si hay múltiples compuertas de entrada, el área de sección transversal del canal de distribución después de cada paso por la compuerta de entrada debe disminuir gradualmente por un área igual a la de la compuerta de entrada para asegurar un flujo estable.
5. Diseñar Compuerta de entrada
La compuerta de entrada debe hacerse mayor que la salida de la colada para acelerar el metal por debajo del límite.
- La compuerta de entrada debe tener una sección transversal más pequeña para fácil rebarbado.
- La relación volumen sobre superficie de enfriamiento debe ser menor que la relación de la parte conectada para evitar punto caliente local.
- El área de la sección transversal de la compuerta de entrada debe ser proporcional al tamaño del área de fundición conectada. Cuanto mayor el área de fundición, mayor el flujo requerido resultando en una compuerta de entrada mayor.
6. Diseñar Riser (o alimentador, cabecera)
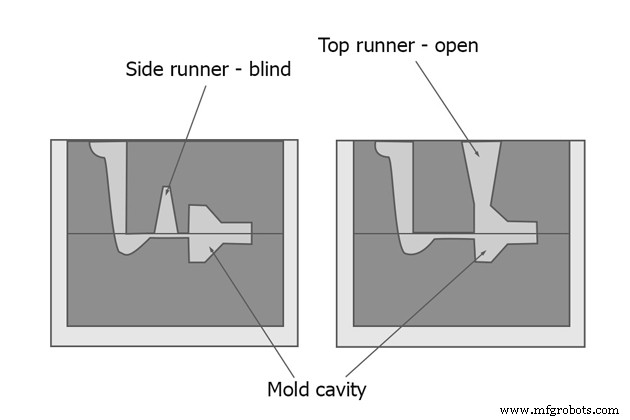
El Riser es una cavidad de metal fundido en un molde, lista para suministrar metal a la cavidad del molde para compensar la contracción a medida que el metal se enfría. Se coloca en la posición de solidificación final de la fundición, y está en estado líquido por más tiempo. El Riser también es donde los gases generados dentro del molde se liberan durante el proceso de fundición.
Diseño óptimo del riser:
- Tamaño del riser: La relación de volumen / superficie del riser debe ser mayor que la de la fundición para mantener estado líquido. Si esta condición no puede cumplirse, el metal se mantendrá líquido calentando externamente o usando material exotérmico en el riser.
- Posición del riser: la distancia de los risers debe calcularse adecuadamente basándose en la distancia de alimentación del metal de los risers.
- Forma del riser: la forma recomendada para el riser es cilíndrica porque la esférica se supone la mejor pero es difícil de fundir. El fondo del riser debe ser hemisférico para aumentar la relación volumen / superficie.
Cómo verificar la eficacia del diseño de alimentación
El diseño del sistema de alimentación se prueba a través de las siguientes técnicas:
- Agua en molde transparente: el llenado del molde es grabado por cámara de rayos X de alta velocidad y el defecto puede observarse.
- Radiografía de alta velocidad: el llenado del molde es grabado por cámara de rayos X de alta velocidad y el defecto puede observarse.
- Molde abierto: parte del molde cope en la cavidad del molde se corta y el flujo de metal líquido que llena la cavidad del molde es rotado de vuelta por la cámara.
- Sensor de cable de contacto: los cables se colocan en diferentes partes del molde, cuando la línea de metal toca el cable se graba con grabador multicanal.
- Agua en molde transparente: La adición de gotas de aceite o marcadores de color hará más fácil grabar las velocidades en diferentes áreas.
VIC es uno de los principales fabricantes de fundición de aluminio y hierro fundido. Nos enfocamos en fabricar kettlebells con alta calidad. Si tiene alguna pregunta o necesita cooperación de fundición metálica, no dude en contactarnos por email: ADMIN@MFGROBOTS.COM
Lea más:
Cómo calcular contracción de fundición de aluminio
Cómo mejorar acabado superficial de aluminio
¿Cómo se fabrican las kettlebells por fundición en arena?
Referencias:
- Casting & Welding Engineering by Dr. Ahmed Salad Abou Taleb
- https://en.wikipedia.org/wiki/Reynolds_number
- https://en.wikipedia.org/wiki/Bernoulli%27s_principle
- https://www.ijrerd.com/
Proceso de manufactura
- Guía experta para el diseño de sistemas de alimentación en fundición de metales
- Impresión 3D: tipos, procesos y funcionamiento explicados
- Soldadura por Arco Explicada: Tipos, Funcionamiento y Beneficios
- Soldadura Blanda (Soldadura con Estaño) Explicada: Tipos, Técnicas y Guía Paso a Paso
- Soldadura Fuerte (Brazing): Unir Piezas Metálicas de Forma Segura y Efectiva
- Forja: Proceso, Tipos y Materiales
- Martillos Neumáticos Explicados: Tipos, Diseño y Funcionamiento
- Sistemas de Alimentación (Gating Systems): Definición, Función, Tipos y Diagrama
- Máquinas Virtuales Explicadas: Tipos, Arquitectura y Ventajas Clave
- Chapa Metálica: Definición, Tipos y Usos Comunes
- Fundición de Metales: Definición, Tipos y Proceso Completo