



Defectos en Soldadura: Tipos, Causas, Detección y Soluciones
Los defectos de soldadura son inevitables en mayor o menor medida debido a limitaciones del proceso, variabilidad del material, factores humanos y condiciones ambientales. Aunque no es posible alcanzar "cero defectos" absoluto, su frecuencia y severidad pueden minimizarse drásticamente mediante control de proceso, cualificación de procedimientos (WPS), formación de soldadores y ensayos no destructivos (END) sistemáticos.
Principales Tipos de Defectos de Soldadura
1. Porosidad (Porosity)
Presencia de cavidades gaseosas (burbujas) en el metal de soldadura, distribuidas aleatoria o localizadamente. Causada por gases (H₂, CO, N₂) atrapados durante la solidificación: humedad en electrodo/fundente, contaminación (aceite, pintura, óxido), protección gaseosa insuficiente (MIG/TIG), arco demasiado largo, corriente excesiva.
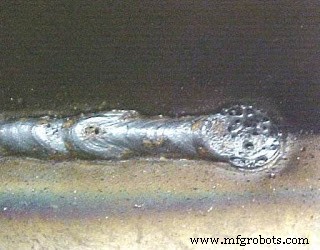
Prevención: Electrodos secos (horno), limpieza exhaustiva, gas de protección adecuado (caudal, pureza), parámetros correctos (corriente, tensión, velocidad), arco corto.
2. Proyecciones / Salpicaduras (Spatter)
Partículas metálicas expulsadas del baño de fusión que se adhieren a la pieza circundante. No afectan integridad estructural pero empeoran acabado y requieren limpieza (esmerilado).
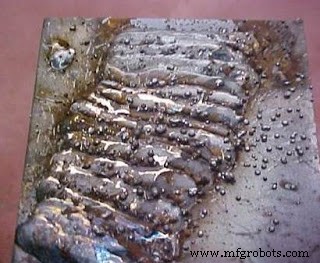
Causas: Corriente excesiva, arco largo, polaridad incorrecta, protección gaseosa insuficiente.
Remedios: Reducir corriente/longitud arco, polaridad correcta, aumentar ángulo antorcha, mejorar apantallamiento gaseoso.
3. Inclusiones de Escoria (Slag Inclusions)
Partículas no metálicas (óxidos, fundente, recubrimiento electrodo) atrapadas en el cordón. Asociadas a falta de fusión, penetración incompleta, bajo corte. Reducen sección resistente e inician grietas.
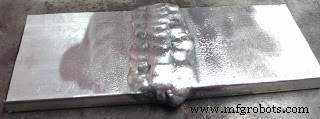
Causas: Limpieza insuficiente entre pasadas, electrodo/corriente incorrectos, velocidad excesiva, ángulo inadecuado.
Reparación: Solo mediante esmerilado/carburizado y resoldado.
4. Falta de Fusión (Incomplete Fusion / Lack of Fusion)
El metal de aporte no se funde completamente con el metal base o con la pasada anterior. Deja discontinuidad planar peligrosa.
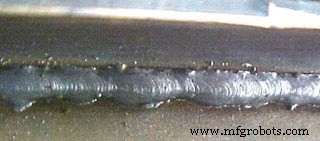
Causas: Aporte calorífico bajo (corriente baja, velocidad alta), baño de fusión grande que "corre" por delante del arco, ángulo de junta muy cerrado, ángulo electrodo/antorcha incorrecto, posición de cordón desfavorable.
Remedios: Aumentar corriente/reducir velocidad, reducir tasa depósito, aumentar ángulo de junta, ajustar ángulo herramienta para fundir bordes, posicionar cordón evitando aristas vivas.
5. Penetración Incompleta (Incomplete Penetration)
La profundidad de penetración en la junta (especialmente en junta a tope con preparación) es insuficiente. No se alcanza la raíz.
6. Bajo Corte (Undercut)
Surco o muesca en el metal base junto al pie del cordón, sin rellenar. Reduce sección transversal y concentra tensiones (fatiga).
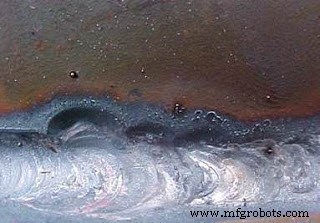
Causas: Tensión arco alta / arco largo, electrodo incorrecto o ángulo incorrecto, electrodo muy grueso, velocidad avance alta.
Remedios: Reducir tensión/longitud arco, ángulo electrodo 30°–45° respecto a pata vertical, electrodo menor diámetro, reducir velocidad.
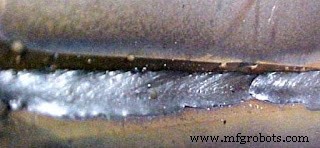
7. Relleno Insuficiente (Underfill)
El cordón no llena completamente la sección de la junta (garganta inferior a lo especificado). Reduce resistencia.
8. Inclusiones (Inclusion - genérico)
Atrapamiento de escoria entre pasadas consecutivas en juntas en V de espesor grueso con electrodos revestidos o tubulares, por limpieza incompleta entre pasadas.
9. Grietas Laminares (Lamellar Tearing)
Grietas en el metal base (no en el cordón) paralelas a la superficie de laminación, causadas por tensiones de contracción transversales al espesor en aceros de baja ductilidad en dirección Z (inclusiones alargadas MnS, óxidos). Críticas en uniones T y esquina.
10. Grietas (Cracks) - La más peligrosa
- Grietas en caliente (Hot cracks): Durante solidificación, por contracción y baja ductilidad a alta T. Tipos: longitudinal, transversal, cráter.
- Grietas en frío (Cold cracks / Hydrogen cracking): Tras enfriamiento (<200 °C), por H₂ difusible + tensión residual + estructura endurecible (martensita). Tipos: bajo cordón (HAZ), pie de cordón, transversal.
Causa principal cráter: Extinción brusca del arco → contracción en cráter sin rellenar.
Remedios: Rellenar cráter al finalizar (retroceso electrodo), tiempo de relleno cráter en fuente (crater fill), arco corto, precalentamiento/postcalentamiento (H₂), consumibles bajo H₂.
11. Soplado de Arco (Arc Blow)
Desviación del arco por campos magnéticos (corriente DC). Causa inestabilidad, falta de fusión, porosidad.
Remedios: Usar AC si posible, soldar alejándose de conexión masa, dividir masa a ambos lados de junta, arco lo más corto posible.
Tipos de Ensayos de Soldadura
Ensayo Destructivo (Destructive Testing - DT)
Método más económico para inspección. Aceptable en producción en serie (sacrificar muestras). Útil para cualificación de procedimientos (WPS) y formación. Ensayos comunes en formación:
- Macro-grabado (Macro Etch): Sección transversal pulida y atacada con ácido para revelar geometría de cordón, penetración, fusión, defectos internos.
- Doblado Raíz y Cara (Root & Face Bend Test): Evalúa ductilidad y solidez de la unión y ZAT.
Ensayo No Destructivo (Non-Destructive Testing - NDT)
Permite inspeccionar el 100% de la producción sin dañarla. Métodos principales:
- Visual (VT): Primer y más importante filtro. Requiere buena iluminación, lentes, conocimientos de criterios de aceptación.
- Líquidos Penetrantes (PT / DPI): Detecta defectos abiertos a superficie (grietas, porosidad superficial). Simple, bajo coste. Fluorescente (FPI) mayor sensibilidad.
- Partículas Magnéticas (MT / MPI): Solo materiales ferromagnéticos. Detecta defectos superficiales y subsuperficiales. Muy sensible a grietas.
- Ultrasonidos (UT): Detecta defectos volumétricos internos (falta fusión, porosidad, inclusiones, grietas). Requiere operador cualificado, calibración, acoplamiento. Muy usado en espesores > 6 mm.
- Radiografía (RT - Rayos X / Gamma): Imagen radiográfica de la junta. Detecta porosidad, inclusiones, falta penetración/fusión. Costosa, seguridad radiológica, lento. Referencia para defectos volumétricos.
- Corrientes Inducidas (ET): Materiales conductores. Defectos superficiales/cercanos. Tubos, aerosapcial.
La selección del método END depende del tipo de defecto esperado, material, geometría, código aplicable y coste/beneficio. Un plan de inspección (ITP) bien definido es esencial en fabricación crítica.
Proceso de manufactura
- Explorando la Soldadura: Tipos, Técnicas y Aplicaciones
- Defectos en Fundición: Tipos, Causas y Soluciones Comprobadas
- Entendiendo Fallos en Herramientas de Punzón: Causas, Prevención y Estrategias de Reparación
- Técnicas de Soldadura por Gas y sus Aplicaciones Industriales
- Defectos de Soldadura: Causas, Identificación y Soluciones Efectivas
- Laminadores: Tipos y defectos comunes en productos laminados
- Soldadura Láser: Técnicas, Tipos y Aplicaciones Industriales
- Soldadura por Resistencia: Tipos, Procesos y Ventajas
- Ventilación en Soldadura: Tipos, Beneficios y Ejemplos Prácticos
- Entendiendo los Cordones de Soldadura: Tipos, Formación e Indicadores de Calidad
- Pruebas Radiográficas: Tipos, Beneficios y Aplicaciones Industriales