



Utillajes (Jigs) y Fijaciones (Fixtures): Función, Ventajas y Diferencias Clave
En mecanizado de precisión y producción en serie, los utillajes (jigs) y fijaciones (fixtures) son dispositivos esenciales para garantizar repetibilidad, intercambiabilidad y reducción de costes. Aunque a menudo se mencionan juntos, cumplen funciones distintas y complementarias.
Concepto Fundamental
Cuando la pieza es pequeña y simple, puede sujetarse directamente en la máquina (fijación simple) y la herramienta se guía por la máquina (tornero, fresadora). Pero cuando la pieza es compleja, pesada, requiere múltiples operaciones o alta precisión repetitiva, se necesitan dispositivos dedicados:
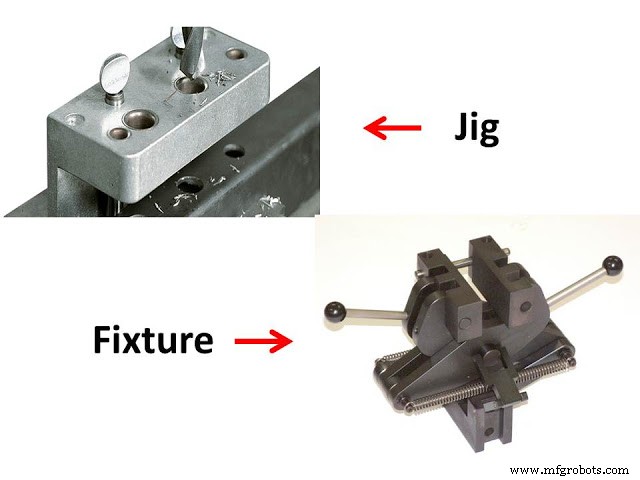
- Fixture (Fijación): Sujeta, posiciona y apoya la pieza de forma rígida y repetible respecto a la máquina/herramienta.
- Jig (Utillaje/Guía): Además de sujetar la pieza, guía la herramienta (broca, escariador, roscadora) a la posición exacta de mecanizado.
Ambos son herramientas de precisión, costosas de fabricar (materiales resistentes al desgaste, tolerancias ajustadas), requieren almacenamiento cuidadoso, identificación unívoca y gestión de ciclo de vida.
¿Qué es un Jig (Utillaje / Guía de Taladro)?
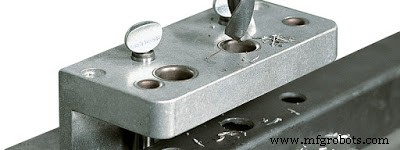
Dispositivo que sujeta y posiciona la pieza y guía una o más herramientas de corte a la zona exacta de mecanizado. Operaciones típicas: taladrado, escariado, roscado, avellanado.
Características clave:
- Incorporan bujes de acero endurecido (drill bushings) para guiar la broca/herramienta con precisión.
- Generalmente no van atornillados a la mesa de la máquina; se posicionan manualmente sobre la pieza o mesa para permitir el registro correcto pieza-herramienta.
- Tipos comunes: Jig de taladrado (placa, canal, cajón, angular), jig de escariado, jig de montaje/ensamblaje.
¿Qué es un Fixture (Fijación / Posicionador)?
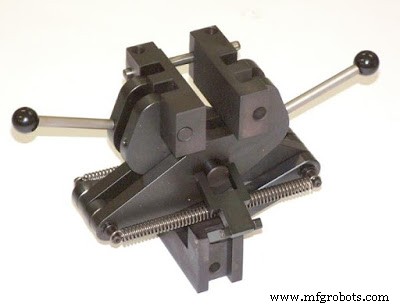
Dispositivo de producción que posiciona, sujeta y apoya la pieza de forma segura en una orientación fija respecto a la herramienta/máquina para realizar las operaciones de mecanizado requeridas. La herramienta se guía por la propia máquina (husillo, guías, CNC).
Características clave:
- Variedad enorme: desde simples placas con tornillos hasta complejos sistemas hidráulicos/neumáticos modulares.
- Frecuentemente atornillados/fijados rígidamente a la mesa de la máquina (fresadora, torno, rectificadora, centro de mecanizado).
- Tipos comunes: Fijación de fresado, de brochado, de rectificado, de torneado (platos especiales, contrapuntos), de montaje/ensamblaje, de soldadura, de medición (CMM).
Ventajas de Jigs y Fixtures en Producción en Serie
- Aumento de productividad: Eliminan reposicionado, medición, trazado manual por pieza.
- Producción rápida: Tiempos de carga/descarga y ciclo mínimos.
- Reducción de costes de fabricación: Menos mano de obra directa, menos scrap, menos retrabajo.
- Mecanizado de piezas complejas/pesadas: Sujeción rígida permite avances y profundidades de corte altos.
- Rigidez de sujeción alta: Permite condiciones de corte agresivas (velocidad, avance, profundidad).
- Precisión y repetibilidad mejoradas: Tolerancias geométricas y dimensionales consistentes pieza a pieza.
- Reducción de costes de inspección/control calidad: Menos variabilidad = menos inspección 100%, muestreo estadístico válido.
Diferencias Clave: Jig vs. Fixture
| Nº | Jig (Utillaje / Guía) | Fixture (Fijación / Posicionador) |
|---|---|---|
| 1 | Incorporan bujes guía (bujes de acero endurecido) que dirigen la herramienta (broca, escariador). | Sujetan la pieza; la herramienta trabaja independientemente guiada por la máquina (husillo, CNC). |
| 2 | Operaciones típicas: taladrado, escariado, roscado, avellanado (operaciones de agujereado). | Operaciones típicas: fresado, torneado, rectificado, brochado, cepillado, mandrinado, roscado (con herramienta máquina). |
| 3 | Diseño depende de la operación a realizar (ubicación de agujeros). | Diseño depende de la máquina herramienta específica (mesa, husillo, carrera, husillo-portapieza). |
| 4 | Construcción más ligera; a menudo portátiles, no atornillados a mesa. | Construcción más pesada y rígida; atornillados/fijados rígidamente a la mesa de la máquina. |
| 5 | Más costosos (precisión bujes, guiado herramienta, complejidad). | Menos costosos (en general, por unidad de sujeción). |
| 6 | No fijos a la mesa de máquina; se colocan sobre pieza/mesa para cada operación. | Fijos a la mesa de máquina (pernos T, bridas, vacío, imanes, hidráulico). |
En la práctica moderna de centros de mecanizado CNC, el término "fixture" domina (sujeción de pieza), mientras que los "jigs" clásicos de taladrado manual han sido reemplazados mayormente por centros de mecanizado con cambiador de herramientas y control numérico que posicionan la herramienta mediante programa. No obstante, los jigs siguen siendo vitales en taladrado manual, líneas de montaje, y operaciones de escariado/roscado de precisión en máquinas convencionales.
Proceso de manufactura
- Mecanizado por Haz Electrónico (EBM): Funcionamiento, Equipo, Aplicaciones y Análisis
- Mecanizado por Chorro Abrasivo (AJM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado Ultrasónico (USM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Soldadura Ultrasónica: Principios, Proceso, Equipo, Aplicaciones y Análisis
- Máquinas de Inyección de Plástico: Diseño, Operación, Aplicaciones, Pros y Contras
- Soldadura por arco de plasma (PAW): Guía completa - Definición, aplicaciones y ventajas
- Soldadura MIG/MAG: Funcionamiento, Ventajas, Desventajas y Claves Prácticas
- Fundamentos del Motor Diésel: Funcionamiento, Ventajas y Desventajas
- Plantilla (Jig) vs. Utillaje (Fixture): Diferencias Clave para la Excelencia en Fabricación
- Plantillas y útiles (jigs and fixtures): definiciones, tipos, ventajas y diferencias clave
- Comprender plantillas y utillajes: Herramientas clave para fabricación de precisión