



Máquinas de Inyección de Plástico: Diseño, Operación, Aplicaciones, Pros y Contras
El moldeo por inyección es método industrial importante. Algo similar a fundición a presión (die casting) pero diferencia en materia prima. En fundición a presión se usan metales que requieren temperatura extremadamente alta para fundir; en moldeo por inyección se usa principalmente vidrios, elastómeros y más comúnmente polímeros termoplásticos y termoestables, pero técnica ampliamente usada para fabricación de materiales termoplásticos. Proceso: calentamiento de materia prima e inyección en cavidad de molde aplicando presión a temperatura específica sin cambio en composición química.
Moldeo por Inyección
Partes Principales de Máquina de Inyección
Partes principales: tolva de material (hopper), barril (barrel), ariete de inyección / husillo rotativo tipo émbolo (injection ram/rotating screw plunger), dispositivo de calentamiento (calentador), modelo móvil, eyectores, y molde dentro de cavidad de molde.
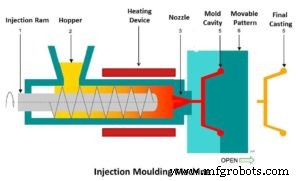
Generalmente funcionan horizontalmente. Consiste en barril (tubo cilíndrico). Tolva en un extremo. Ariete hidráulico o husillo rotativo accionado por motor eléctrico para dar fuerza, dentro del barril. Elemento calefactor (calentador) alrededor del barril para fundir material que baja de tolva.
En otro lado del barril: cavidad de molde. Molde dentro de cavidad y modelo móvil en toda la manufactura. Molde generalmente de cobre, aluminio, aceros para herramientas. Ciclo de vida diferente según material del molde. Seleccionable según requerimiento.
Funcionamiento
Similar a extrusión; funciona como inyección según nombre. Material de moldeo/materia prima vertido en tolva por dispositivo alimentador. Baja por gravedad al cilindro (barril). Calentador circunferencial en barril funde material. Cuando polvo baja de tolva a barril, empieza a fundirse y ariete/husillo empuja material hacia molde aplicando presión. Material plástico fundido inyectado en molde cerrado en otro lado del barril; se usa molde partido (split mold). Material avanza continuamente por husillo rotativo. Presión por sistema hidráulico. Presión de inyección: 100-150 MPa. Tras inyección, presión mantenida tiempo o bloqueada en posición con fuerza.
Tras proceso, piezas enfriadas suficientemente. Molde abierto y eyectores para remoción sin daño. Molde cerrado de nuevo. Proceso muy rápido y repetido automáticamente. Formas complejas fácilmente fabricables. Capacidad producción: 12-16 mil piezas por ciclo.
Parámetros de proceso:
- Varían según condiciones y requerimientos.
- Peso piezas: 100-500 g.
- Tiempo ciclo por pieza: 5-60 seg (según pieza).
- Temperatura calentamiento material: 150-350°C.
- Capacidad inyección: 12,000 a 2.2×10⁶ mm³.
- Presión inyección: 100-150 MPa.
- Fuerza de cierre: 0.1-8.0 MN.
Ventajas
- Formas complejas con pared delgada (5-15 mm) fácilmente moldeadas y extraídas sin daño.
- Piezas con buena tolerancia dimensional.
- Desperdicio (scrap) muy bajo vs otros procesos.
- Piezas compiten con fundición de precisión y mecanizado complejo.
- Alta tasa de producción vs otras técnicas.
Desventajas
- Coste inicial/configuración muy alto: diseño, pruebas, utillaje de todo el equipamiento.
- Limitado a materiales especiales: termoplásticos o algunos polímeros.
- Alto coste de utillaje: molde requiere varios procesos y pruebas; coste total de un molde muy alto. Diferentes piezas → diferentes moldes.
Aplicaciones
- Piezas forma compleja, varios tamaños, pared delgada.
- Piezas típicas: vasos, contenedores, juguetes, accesorios fontanería, componentes eléctricos, receptores telefónicos, tapones botella, piezas/componentes automotrices.
Esto resume el proceso de moldeo por inyección. ¿Dudas? Comenta. ¿Útil? Compártelo en redes y suscríbete.
Proceso de manufactura
- Mecanizado por Chorro de Agua y Chorro Abrasivo: Principios, Equipo, Aplicaciones, Pros y Contras
- Mecanizado por Haz Electrónico (EBM): Funcionamiento, Equipo, Aplicaciones y Análisis
- Mecanizado por Haz Láser (LBM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado por Chorro Abrasivo (AJM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado Ultrasónico (USM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Soldadura Ultrasónica: Principios, Proceso, Equipo, Aplicaciones y Análisis
- Soldadura Electrolítica (Electroslag): Principios, Proceso, Aplicaciones, Ventajas y Desventajas
- Soldadura por Arco de Plasma (PAW): Principios, Tipos, Equipos, Aplicaciones, Ventajas y Desventajas
- Soldadura MIG/MAG: Funcionamiento, Ventajas, Desventajas y Claves Prácticas
- Fundamentos del Motor Diésel: Funcionamiento, Ventajas y Desventajas
- Tornos: Ventajas, desventajas y aplicaciones prácticas