



Mecanizado Ultrasónico (USM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
El mecanizado ultrasónico (Ultrasonic Machining - USM) es un proceso de erosión mecánica en frío que usa vibraciones ultrasónicas de alta frecuencia (20–30 kHz) y baja amplitud (25–50 μm) para impulsar partículas abrasivas en suspensión acuosa (slurry) contra una pieza frágil/dura, removiendo material por micro-indentación y fractura frágil. Desarrollado en 1950 para acabado superficies EDM, hoy es estándar para cerámicas, vidrios, carburo, semiconductores y materiales no conductores.
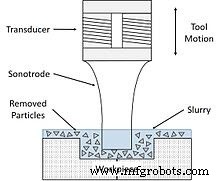
Principio: Vibración Ultrasónica + Abrasivo Slurry
Generador HF (20–30 kHz) → Transductor magnetostrictivo (Ni/aleación Ni) o piezoeléctrico (PZT) → vibración mecánica → Booster (amplificador amplitud) → Cuerno (Horn/Sonotrodo) → Herramienta (acoplada a cuerno) → vibra a 20–30 kHz, 25–50 μm → Slurry abrasivo (SiC, B₄C, Al₂O₃ 20–40% vol, 10–30 μm) entre herramienta y pieza → Partículas aceleradas por vibración → Impactos repetidos (20.000–30.000/s) → Micro-indentación + fractura frágil → Remoción material. Sin calor, sin fuerzas estáticas altas, sin ZAT.
Equipamiento Crítico
1. Fuente Alimentación Alta Frecuencia (HF Power Supply / Generator)
Convierte red 50/60 Hz → 20–30 kHz senoidal/alta potencia (500–5.000 W). Control: amplitud, frecuencia (seguimiento resonancia), potencia, protección. Estado sólido (MOSFET/IGBT) moderno.
2. Transductor Magnetostrictivo (Magnetostrictive Transducer)
Convierte señal eléctrica HF → vibración mecánica. Material: Níquel / Aleaciones Ni (Ni-Fe, Ni-Co) con alto acoplamiento magnetostrictivo (ΔL/L ~ 10⁻⁴–10⁻³). Bobina excitación alrededor. Robusto, alta potencia, ancho banda. Alternativa: Transductor Piezoeléctrico (PZT) - mayor eficiencia, menor tamaño, pero frágil, menor potencia.
3. Amplificador Mecánico (Booster / Velocity Transformer)
Transformador mecánico (cóncavo/convexo, escalonado) que amplifica amplitud (ganancia 1,5–3x) y adapta impedancia entre transductor y cuerno. Sin ganancia → amplitud insuficiente en herramienta.
4. Herramienta (Tool / Sonotrode Tip)
Forma = negativo de cavidad a mecanizar. Material: Acero herramienta, Acero inoxidable, Titanio - debe ser tenaz, dúctil, resistente fatiga para NO fracturarse por impactos abrasivos. NO frágil (carburos, cerámicas). Diseño crítico: geometría, masa, sintonía resonancia (longitud λ/2 o múltiplo).
5. Cuerno / Porta-herramienta (Horn / Tool Holder)
Conecta booster a herramienta. Transmite vibración amplificada. Debe tener límite resistencia fatiga alto (Ti-6Al-4V, acero alta resistencia). Sintonizado a frecuencia resonancia longitudinal.
6. Slurry Abrasivo + Sistema Entrega/Retorno
- Abrasivos: SiC (estándar), B₄C (rápido), Al₂O₃ (económico), Diamante (máximo MRR en ultra-duros). Tamaño 10–30 μm.
- Vehículo: Agua + aditivos (dispersante, anticorrosivo, biocida).
- Bomba/Recirculación: Flujo continuo slurry fresco a interfaz → remueve viruta/abrasivo usado → filtro/ciclón → recircula. Concentración controlada.
Proceso de Trabajo
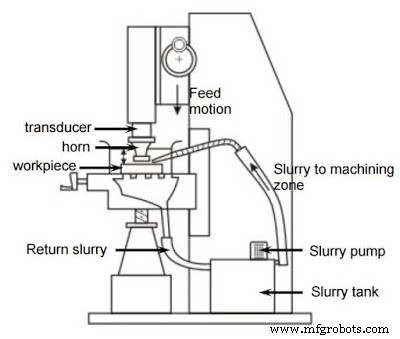
- Corriente 60 Hz → Generador HF → 25 kHz senoidal alta potencia.
- Transductor magnetostrictivo → vibración mecánica 25 kHz, baja amplitud.
- Booster → amplifica amplitud (ej. 15 μm → 40 μm).
- Cuerno → transmite a herramienta → herramienta vibra 25 kHz, 40 μm.
- Herramienta vibra → acelera partículas slurry en gap (20–50 μm).
- Partículas impactan pieza (frágil/dura) → micro-indentación → fractura cónica → remoción.
- Avance herramienta (feed) controlado (servo/neumático) mantiene gap constante → forma cavidad = forma herramienta.
Aplicaciones Principales
- Mecanizado materiales duros/frágiles NO conductores: Carburos (WC-Co), Cerámicas (Al₂O₃, Si₃N₄, ZrO₂, SiC), Vidrio, Cuarzo, Zafiro, Ferritas, Piezoeléctricos. (ECM/EDM requieren conductividad).
- Herramentería / Matrices: Acabado cavidades EDM (eliminar capa recast, micro-grietas), fabricación matrices estampación, forja, extrusión, inyección plástico.
- Fabricación álabes turbina Si₃N₄ / Cerámicas estructurales.
- Corte/Perfilado DIAMANTE (natural/sintético): Único proceso económico para dar forma a diamante (dureza 10 Mohs).
- Micromecanizado: micro-orificios, micro-canales, MEMS, óptica (lentes difractivos).
- Desbarbado / Limpieza piezas complejas.
Ventajas y Desventajas
Ventajas
- Mecaniza materiales IMPOSIBLES para ECM/EDM (no conductores: cerámicas, vidrio, diamante, compuestos cerámicos).
- Cero calor / Sin ZAT / Sin tensiones térmicas / Sin recocido / Sin cambio microestructura.
- Sin virutas significativas (polvo abrasivo + viruta fina en slurry → filtrado fácil).
- Fuerzas macroscópicas bajas → sujeción simple, piezas delicadas/finas.
- Geometrías complejas 3D (herramienta forma = cavidad forma).
- Coste equipo moderado ($20k–$150k) vs EBM/LBM/ECM.
Desventajas
- Velocidad MUY BAJA (MRR mínimo) vs todos los demás procesos. mm³/min. Solo acabado, micro, detalle.
- Desgaste herramienta ALTO (abrasivo impacta herramienta también). Herramienta se consume → cambio frecuente, coste, pérdida precisión. Herramienta de "sacrificio".
- SOLO materiales frágiles/duros (fractura frágil). Metales dúctiles (Al, Cu, acero blando) → deformación plástica, no remoción → MRR ~0.
- No taladra agujeros profundos (aspect ratio limitado ~3:1–5:1 por evacuación slurry, rigidez herramienta larga).
- Slurry: gestión residuos (abrasivo usado + viruta), corrosión máquina, limpieza.
- Ruido ultrasónico (aunque >20 kHz, armónicos/subarmónicos audibles).
USM es insustituible para cerámicas técnicas, vidrios ópticos, diamante y semiconductores no conductores. Su lentitud y desgaste herramienta limitan su uso a operaciones de alto valor añadido donde la precisión, integridad térmica y capacidad de material dictan el proceso.
Proceso de manufactura
- Mecanizado por Chorro de Agua y Chorro Abrasivo: Principios, Equipo, Aplicaciones, Pros y Contras
- Mecanizado por Haz Electrónico (EBM): Funcionamiento, Equipo, Aplicaciones y Análisis
- Mecanizado por Haz Láser (LBM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado por Chorro Abrasivo (AJM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Soldadura Ultrasónica: Principios, Proceso, Equipo, Aplicaciones y Análisis
- Mecanizado Electroquímico (ECM): Principios, Proceso, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado por Descarga Eléctrica (EDM): Principios, Proceso, Equipos, Ventajas y Desventajas
- Soldadura Electrolítica (Electroslag): Principios, Proceso, Aplicaciones, Ventajas y Desventajas
- Soldadura por Arco de Plasma (PAW): Principios, Tipos, Equipos, Aplicaciones, Ventajas y Desventajas
- Soldadura Termita (Alumino-térmica): Principios, Proceso, Equipos, Aplicaciones, Ventajas y Desventajas
- Soldadura por Fricción-Refinado (FSW): Funcionamiento, Aplicaciones y Principales Ventajas e Inconvenientes