



Soldadura por Fricción-Refinado (FSW): Funcionamiento, Aplicaciones y Principales Ventajas e Inconvenientes
Soldadura por Fricción-Refinado (Friction Stir Welding - FSW)
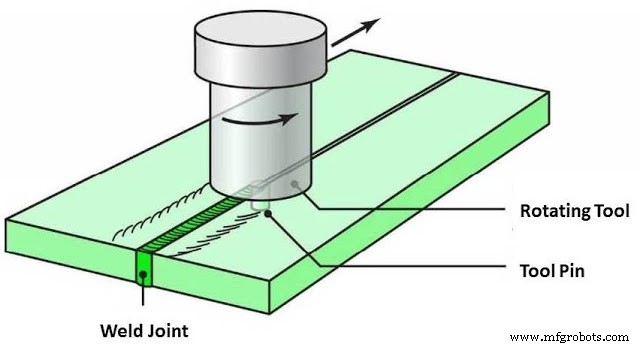
La FSW, inventada por Wayne Thomas en TWI (1991), es un proceso de estado sólido donde una herramienta rotativa no consumible (pestaña + hombro) recorre la junta entre dos chapas sujecionadas, generando calor por fricción y deformación plástica severa que "refina" (stir) el material, creando una unión de grano fino sin fundición. Revolucionó la unión de aleaciones de aluminio en aeroespacial, naval y automoción.
Principio de Funcionamiento
La herramienta (acero herramienta, PCBN para aceros) gira y avanza a lo largo de la junta a tope. El hombro contacta la superficie superior, generando la mayor parte del calor por fricción y conteniendo el material plastificado. La pestaña (pin) penetra hasta near el espesor total, mezclando (stirring) el material de ambas chapas en su estela. La combinación de calor friccional, deformación plástica severa y presión de forja produce una microestructura de grano fino equiaxial (zona de refino - stir zone) con propiedades superiores a la zona afectada por calor (TMAZ) y al metal base.
Proceso de Trabajo
- Chapas sujecionadas rigidamente en junta a tope (butt joint) sobre respaldo (backing bar).
- La herramienta gira (500–3.000 rpm) y desciende hasta que el hombro contacta la superficie (plunge).
- Período de permanencia (dwell) para calentamiento inicial.
- Avance de la herramienta (50–3.000 mm/min) a lo largo de la junta; el material plastificado fluye del lado adelantado (advancing side) al lado retrógrado (retreating side) alrededor de la pestaña.
- Al finalizar, la herramienta se retrae dejando un orificio de salida (exit hole) al final de la soldadura.
- En FSW de doble pasada o con herramienta retráctil (retractable pin) se elimina el orificio final.
Aplicaciones
- Aeroespacial: paneles de fuselaje, alas, tanques de combustible (SpaceX Falcon 9, Space Shuttle ET, Ariane 5) —aleaciones Al 2xxx, 7xxx, Li-Al.
- Naval: cascos, cubiertas, mamparos de aluminio (LNG carriers, ferries rápidos).
- Automoción: llantas, bastidores, tanques de combustible, bandejas de baterías EV (Al 5xxx, 6xxx).
- Química/Intercambiadores: tubos a placa tubulera, serpentines, aire acondicionado.
- Electrónica: barras colectoras (busbars), uniones Al-Cu, disipadores, carcasa de electrónica de potencia.
- Ferroviario: vagones, paneles de suelo, techos de aluminio extruido.
Ventajas y Desventajas
Ventajas
- Estado sólido: sin fundición → sin porosidad, sin agrietamiento en solidificación, sin humos tóxicos.
- Une aleaciones "no soldables" por fusión (Al 2xxx, 7xxx, algunas aleaciones de Mg, Cu).
- Microestructura de grano fino → alta tenacidad, fatiga y resistencia a corrosión.
- Bajo aporte de calor → distorsión mínima, ZAC estrecha.
- Altamente automatizable (robot, CNC); parámetros repetibles; bajo coste operativo (sin consumibles salvo herramienta).
- Sin gas de protección, fundente, metal de aporte.
- Soldadura en todas las posiciones; geometrías 3D con robots de 6 ejes.
Desventajas
- Orificio de salida (exit hole) al final de la soldadura (salvo herramienta retráctil).
- Utillaje de sujeción (fixturing) complejo y rígido para contrarrestar fuerzas de avance y presión descendente.
- Alta inversión inicial (máquina FSW dedicada o robot de alta rigidez + herramienta PCBN para aceros).
- Menos flexible que arco para reparaciones, geometrías complejas, espesores variables.
- No apta para materiales no forjables (fundiciones frágiles, algunos hierros fundidos).
- No realiza soldaduras de aporte (fillet, corner) convencionales; requiere diseño de junta a tope o solape.
- Velocidad limitada por generación de calor; más lento que MIG/laser en chapas finas.
FSW es hoy el estándar de facto para unión estructural de aluminio en transporte y energía, y se expande hacia aceros avanzados, titanio y uniones disímiles con herramientas de PCBN y cerámicas.
Proceso de manufactura
- Mecanizado por Chorro de Agua y Chorro Abrasivo: Principios, Equipo, Aplicaciones, Pros y Contras
- Mecanizado por Haz Electrónico (EBM): Funcionamiento, Equipo, Aplicaciones y Análisis
- Mecanizado por Haz Láser (LBM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado por Chorro Abrasivo (AJM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado Ultrasónico (USM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Soldadura Ultrasónica: Principios, Proceso, Equipo, Aplicaciones y Análisis
- Soldadura Electrolítica (Electroslag): Principios, Proceso, Aplicaciones, Ventajas y Desventajas
- Soldadura por Arco de Plasma (PAW): Principios, Tipos, Equipos, Aplicaciones, Ventajas y Desventajas
- Funcionamiento de la Soldadura por Fricción: Guía Profesional
- Soldadura MIG/MAG: Funcionamiento, Ventajas, Desventajas y Claves Prácticas
- Soldadura por Fricción Explicada: Proceso, Beneficios y Aplicaciones