



Soldadura por Arco de Plasma (PAW): Principios, Tipos, Equipos, Aplicaciones, Ventajas y Desventajas
Soldadura por Arco de Plasma (PAW)
La soldadura por arco de plasma (PAW) es una evolución de la soldadura TIG (GTAW) que utiliza un arco constreñido mediante una boquilla de cobre refrigerada por agua. El gas inerte (generalmente argón) se ioniza al atravesar el arco, convirtiéndose en plasma —gas ionizado a temperaturas de 20.000–30.000 °C— que transfiere una densidad de energía extremadamente alta a la pieza.
Principio de Funcionamiento
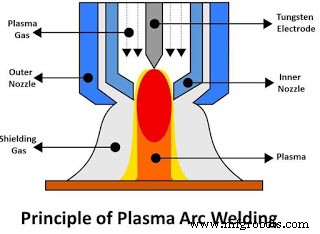
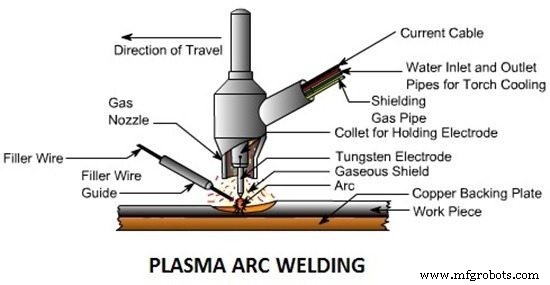
Un electrodo de tungsteno no consumible genera un arco piloto dentro de la antorcha (entre electrodo y boquilla). El gas de plasma fluye a través de este arco, ionizándose. El plasma resultante es expulsado a alta velocidad a través de la boquilla constrictora, creando un chorro de alta densidad energética que funde el metal base y, si se usa, el material de aporte. Un gas de protección adicional (argón, helio o mezclas) protege el baño de soldadura de la atmósfera.
Equipos Principales
Fuente de Alimentación
Fuente de corriente continua (CC) de alta estabilidad, capaz de operar en rango amplio: 2–300 A, ~80 V en circuito abierto. Incluye transformador, rectificador y consola de control para regular corriente, voltaje, gas y secuencia de arranque (arco piloto → arco transferido).
Antorcha de Plasma
Componente crítico, refrigerada por agua (el arco interno genera calor intenso). Consta de:
- Electrodo de tungsteno (con torio, cerio, lantano) sujetado por porta-electrodo (collet).
- Boquilla interna (orificio) de cobre: constriñe el arco y forma el chorro de plasma.
- Boquilla externa: distribuye el gas de protección.
- Cámara de agua envolvente para refrigeración.
Sistema de Gases
- Gas de plasma (interno): Argón, helio, hidrógeno-argón; forma el plasma y arrastra el chorro.
- Gas de protección (externo): Argón, argón-hidrógeno, argón-helio; protege el baño fundido.
- Ambos gases regulados por válvulas de presión y caudalímetros de precisión.
Material de Aporte
Opcional; cuando se requiere, se alimenta manual o automáticamente al borde del baño de soldadura (no a través del arco como en MIG).
Tipos de PAW
Plasma No Transferido (Non-Transferred)
El arco se establece entre el electrodo (–) y la boquilla (+) dentro de la antorcha. El chorro de plasma sale de la boquilla pero la corriente no pasa por la pieza. Usado para corte por plasma, pulverización térmica y soldadura de chapas muy finas (< 1 mm).
Plasma Transferido (Transferred)
El arco se establece entre el electrodo (–) y la pieza (+). Tanto el arco como el chorro de plasma transfieren energía a la pieza. Es el modo estándar para soldadura de espesores medios y gruesos, con mayor penetración y velocidad.
Proceso de Trabajo
- Limpieza exhaustiva de la zona de unión (desengrase, cepillado inoxidable).
- Arranque: arco piloto (electrodo-boquilla) → ionización del gas → establecimiento del arco transferido (electrodo-pieza).
- El chorro de plasma funde el metal base; el gas de protección envuelve la zona.
- Avance de la antorcha a velocidad controlada; aporte de varilla de llenado si procede.
- Parada controlada: extinción del arco, post-flujo de gas de protección hasta enfriamiento.
Aplicaciones
- Aeroespacial: tanques de combustible, estructuras de titanio, aleaciones de níquel.
- Tuberías de acero inoxidable, titanio y aleaciones exóticas (farmacéutica, alimentaria, nuclear).
- Electrónica: micro-soldadura, reparación de moldes y matrices.
- Recubrimiento y reparación de palas de turbinas, sellos de motor.
- Automoción: componentes de alta precisión, sensores.
Ventajas y Desventajas
Ventajas
- Arco extremadamente estable y rígido; insensible a variaciones de distancia antorcha-piesta (stand-off).
- Alta densidad de energía: penetración profunda (efecto keyhole) en espesores hasta 6–8 mm en una pasada (pasa a tope).
- Alta velocidad de soldadura; bajo aporte de calor por unidad de longitud → menor distorsión y ZAC estrecha.
- Operación a bajo amperaje (2–10 A) para micro-soldadura; gran ventana de parámetros.
- Menor consumo energético que TIG/MIG para igual sección de soldadura.
- Excelente control del baño; soldaduras de alta calidad, sin porosidad.
Desventajas
- Equipos más complejos y costosos que TIG/MIG.
- Ruido elevado (chorro de plasma supersónico); requiere protección auditiva.
- Radiación UV/IR intensa; protección ocular y cutánea estricta.
- Requiere operarios altamente cualificados y mantenimiento especializado (boquillas, electrodos, refrigeración).
- Coste de consumibles (boquillas de cobre, electrodos) superior a TIG.
- Sensible a corrientes de aire; requiere protección en exteriores.
PAW es la opción preferida cuando se requiere máxima calidad, penetración controlada y productividad en materiales de alta aleación y espesores críticos.
Proceso de manufactura
- Mecanizado por Chorro de Agua y Chorro Abrasivo: Principios, Equipo, Aplicaciones, Pros y Contras
- Mecanizado por Haz Electrónico (EBM): Funcionamiento, Equipo, Aplicaciones y Análisis
- Mecanizado por Haz Láser (LBM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado por Chorro Abrasivo (AJM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado Ultrasónico (USM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Soldadura Ultrasónica: Principios, Proceso, Equipo, Aplicaciones y Análisis
- Mecanizado Electroquímico (ECM): Principios, Proceso, Equipo, Aplicaciones, Ventajas y Desventajas
- Soldadura Electrolítica (Electroslag): Principios, Proceso, Aplicaciones, Ventajas y Desventajas
- Soldadura en Estado Sólido: Principios, Tipos, Aplicaciones, Ventajas y Desventajas
- Soldadura por arco de plasma (PAW): Guía completa - Definición, aplicaciones y ventajas
- Soldadura por Arco de Plasma (PAW): Aplicaciones, Ventajas y Limitaciones