



Soldadura en Estado Sólido: Principios, Tipos, Aplicaciones, Ventajas y Desventajas
Soldadura en Estado Sólido (Solid-State Welding)
La soldadura en estado sólido agrupa procesos donde la unión metálica se produce sin fundir el metal base ni añadir metal de aporte fundido. La cohesión se logra por difusión atómica en la interfase bajo presión y, a menudo, calor moderado (muy por debajo de la temperatura de fusión). Al evitar la solidificación, se preservan las propiedades mecánicas y físicas del material base, siendo ideales para materiales sensibles al calor y uniones de metales disímiles.
Principio Fundamental
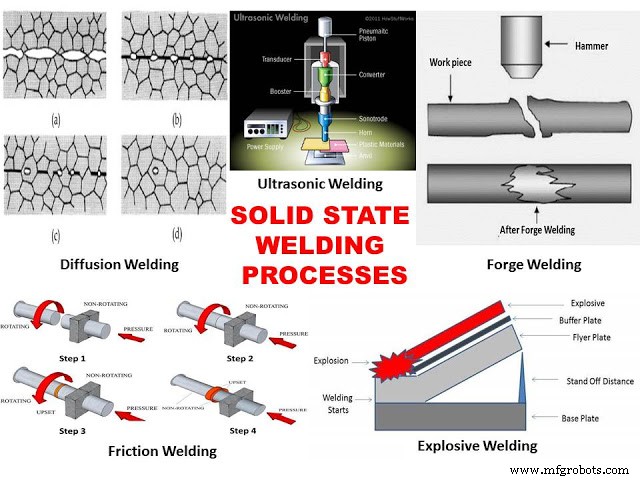
Dos superficies limpias y planas, puestas en contacto íntimo bajo alta presión, permiten la difusión atómica a través de la interfase. Los átomos migran de regiones de alta concentración a baja concentración, eliminando la frontera de grano y creando un enlace metalúrgico continuo. El calor auxiliar (fricción, ultrasonidos, explosión, horno) acelera la difusión y promueve deformación plástica local que rompe capas de óxido y contaminantes.
Tipos Principales
Soldadura por Forja (Forge Welding)
Proceso ancestral: calentamiento de las piezas a 50–90 % de su temperatura de fusión (temperatura de forja), seguido de martillado repetido (manual o mecánico) que causa deformación plástica y difusión en la interfase. Uso de fundente (borax, arena) para disolver óxidos. Históricamente para hierros y aceros; hoy en día limitada a artesanía y restauración.
Soldadura por Fricción (Friction Welding)
Una pieza gira a alta velocidad contra otra fija; la fricción genera calor en la interfase hasta alcanzar temperatura de forja (~900–1.300 °C para aceros). Entonces se detiene la rotación y se aplica presión axial creciente hasta forjar la unión. Variante destacada: Soldadura por Fricción-Refinado (FSW) —herramienta rotativa no consumible que recorre la junta— tratada en artículo aparte.
Soldadura por Ultrasonidos (Ultrasonic Welding)
Vibraciones ultrasónicas (20–40 kHz) aplicadas normal a la interfase bajo presión estática. Generan cizalla dinámica, deformación plástica local y calentamiento por histeresis/rozamiento, logrando unión en lámminas finas, láminas/alambres y termoplásticos. Común en electrónica (conexiones Al/Cu), automoción (arnesses) y envases.
Soldadura por Explosión (Explosive Welding)
Energía de detonación controlada acelera una chapa (flyer) contra otra fija (base). La onda de choque deforma plásticamente la interfase a velocidad supersónica, creando un enlace metalúrgico ondulado (ondas de soldadura) más fuerte que el metal base. Única para revestimientos (cladding) de grandes superficies: acero inoxidable sobre acero al carbono, titanio sobre acero, etc.
Soldadura por Difusión (Diffusion Bonding)
Prensado de piezas machacadas y pulidas (rugosidad < 0,4 µm) en vacío o atmósfera inerte, a 50–70 % Tfusión y alta presión (hidráulica, gas, peso muerto) durante minutos/horas. Difusión volumétrica sin deformación macroscópica. Une metales refractarios, superaleaciones, cerámicos y disímiles (Cu/Ti, Cu/Al) para componentes de precisión aeroespacial/nuclear.
Aplicaciones Industriales
- Aeroespacial/Naval: estructuras, intercambiadores de calor, carcasas de motor (FSW, difusión, explosión).
- Automoción: bielas, ejes, pistones, levas, bujes, válvulas (fricción, FSW).
- Eléctrica/Electrónica: conexiones Al-Cu, terminales, busbars (ultrasonidos, difusión).
- Petróleo/Gas: tubos revestidos, uniones de aleaciones disímiles (explosión, fricción).
- Nuclear: componentes de reactores, contención (difusión, explosión).
Ventajas y Desventajas
Ventajas
- Sin zona de fusión → sin solidificación, sin porosidad de gas, sin agrietamiento en caliente.
- Propiedades del metal base conservadas (tenacidad, resistencia a fatiga, corrosión).
- Une metales disímiles sin formar compuestos intermetálicos frágiles (si se controlan parámetros).
- Sin metal de aporte, fundente, gases de protección → proceso limpio, ecológico.
- Fácil automatización (FSW, fricción, ultrasonidos) → alta repetibilidad.
- Acabado superficial excelente; tolerancias dimensionales ajustadas.
Desventajas
- Alto coste de equipos e instalaciones (prensas hidráulicas, cámaras de vacío, máquinas FSW).
- Preparación de superficies crítica: limpieza, planitud, rugosidad controlada.
- Utillajes complejos y específicos por geometría (fijaciones, yunques, moldes).
- Velocidad de unión generalmente lenta (excepto explosión y FSW); no apto para gran serie de piezas pequeñas.
- Limitaciones geométricas: mayormente juntas a tope, solape o en T simples.
La soldadura en estado sólido es habilitadora clave para estructuras ligeras multimaterial, componentes de alta integridad y uniones imposibles por fusión convencional.
Proceso de manufactura
- Mecanizado No Convencional: Requisitos, Tipos, Ventajas y Desventajas
- Mecanizado por Haz Electrónico (EBM): Funcionamiento, Equipo, Aplicaciones y Análisis
- Mecanizado por Chorro Abrasivo (AJM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado Ultrasónico (USM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Soldadura Ultrasónica: Principios, Proceso, Equipo, Aplicaciones y Análisis
- Mecanizado Electroquímico (ECM): Principios, Proceso, Equipo, Aplicaciones, Ventajas y Desventajas
- Soldadura Electrolítica (Electroslag): Principios, Proceso, Aplicaciones, Ventajas y Desventajas
- Soldadura por Arco de Plasma (PAW): Principios, Tipos, Equipos, Aplicaciones, Ventajas y Desventajas
- Soldadura Termita (Alumino-térmica): Principios, Proceso, Equipos, Aplicaciones, Ventajas y Desventajas
- Soldadura por Fricción-Refinado (FSW): Funcionamiento, Aplicaciones y Principales Ventajas e Inconvenientes
- Soldadura por Forja: Principios, Técnicas, Usos, Ventajas y Desventajas